
Các nội dung chính
- Việc tính toán kích thước máy hút bụi cắt laser nên bắt đầu từ... khu vực cắt hoạt độngKhông chỉ dựa vào công suất laser hay kiểu máy thu.
- Các yếu tố chính quyết định kích thước là Lưu lượng khí (CFM hoặc m³/h), thiết kế bàn cắt, loại vật liệu, độ dày tấm, diện tích hộp lọc, áp suất tĩnh, độ giảm áp suất, nguy cơ phát tia lửa điện và số giờ làm việc..
- A máy hút bụi cắt laser Nên duy trì khả năng thu gom bụi ổn định ngay cả khi bộ lọc sạch và cả khi hộp chứa đầy bụi.
- Hộp mực lọc Phải cung cấp đủ diện tích lọc để có thể thu giữ bụi kim loại mịn mà không gây ra hiện tượng tăng áp suất đột ngột hoặc làm giảm tuổi thọ thiết bị.
- Việc chọn kích thước quá lớn sẽ lãng phí năng lượng và diện tích sàn, trong khi chọn kích thước quá nhỏ sẽ gây ra hiện tượng khói thoát ra ngoài, lực hút yếu, tắc nghẽn bộ lọc nhanh, chi phí bảo trì cao và chất lượng không khí trong xưởng không ổn định.
- Kích thước phù hợp cần phải cân đối. lưu lượng gió thu được, sức cản ống dẫn, tải trọng bộ lọc, làm sạch bằng xung, áp suất tĩnh của quạt, bảo vệ chống tia lửa điện và chi phí bảo trì dài hạn.
Tại sao kích thước lại quan trọng trong việc thu gom bụi cắt laser?
Máy hút bụi cắt laser thoạt nhìn có vẻ đơn giản: không khí bẩn đi vào, bộ lọc giữ lại bụi, và không khí sạch thoát ra. Tuy nhiên, trong thực tế sản xuất, việc tính toán kích thước phức tạp hơn nhiều.
Cắt bằng laser tạo ra khói, bụi kim loại mịn, các hạt oxit, mảnh xỉ nhỏ và tia lửa nóng. Những chất gây ô nhiễm này phải được thu gom tại bàn cắt trước khi chúng lan ra xưởng. Nếu bộ thu quá nhỏ, khói sẽ thoát ra ngoài, lực hút giảm nhanh, các bộ lọc bị tắc sớm và người vận hành có thể nhìn thấy khói mờ trong xưởng ngay cả khi bộ thu đang hoạt động.
Kích thước máy hút bụi phù hợp không phải là kích thước lớn nhất; mà là kích thước có thể thu gom nguồn khói, di chuyển lượng không khí cần thiết, khắc phục sức cản của hệ thống, cung cấp đủ diện tích lọc và giữ cho độ sụt áp ổn định theo thời gian.
Nếu bộ thu quá lớn, hệ thống cũng có thể gây ra vấn đề. Lưu lượng không khí quá mức có thể lãng phí năng lượng, tăng tiếng ồn, hút không khí không cần thiết qua bàn, làm tắc nghẽn bộ lọc nhanh hơn và làm tăng tổng chi phí vận hành.
Bắt đầu với khu vực cắt chủ động
Câu hỏi đầu tiên khi lựa chọn kích thước không phải là “Chúng ta cần bao nhiêu hộp mực?” Mà là:
Cần phải khai thác bao nhiêu diện tích khu vực cắt trong một lần?
Đối với máy cắt laser phẳng, toàn bộ bàn cắt không phải lúc nào cũng hoạt động. Nhiều bàn cắt hiện đại sử dụng các vùng hoặc phân đoạn. Thay vì hút khí qua toàn bộ bề mặt bàn, hệ thống sẽ mở đường hút khí bên dưới khu vực cắt đang hoạt động. Điều này giúp cải thiện khả năng thu gom khói đồng thời giảm lưu lượng khí không cần thiết.
Bàn cắt được phân vùng tốt thường có thể thu gom khói hiệu quả hơn với tổng lượng không khí ít hơn so với bàn cắt được phân vùng kém.
Một bàn thu gom lớn không được phân vùng hợp lý có thể cần lượng không khí lớn hơn nhiều so với một bàn nhỏ hơn hoặc được phân vùng tốt. Một thiết bị thu gom hoạt động hiệu quả trên bàn 3 m × 1.5 m có thể không hoạt động tương tự trên bàn 6 m × 2 m, đặc biệt nếu diện tích hoạt động mở lớn hơn.
Logic tính toán kích thước cần xem xét chiều rộng bàn, chiều dài bàn, diện tích hút khí mở, độ sâu khoang bàn, đường dẫn khí, điều khiển van điều tiết, vị trí ống dẫn và liệu khói có thoát ra từ các cạnh hoặc góc trong quá trình cắt hay không.
Lưu lượng không khí: CFM và m³/h chỉ là điểm khởi đầu.
Lưu lượng không khí thường được biểu thị bằng CFM hoặc m³/h. Nó cho biết lượng không khí mà bộ thu có thể di chuyển. Đối với việc cắt laser, lưu lượng không khí phải đủ cao để thu gom khói trước khi nó bốc lên hoặc lan rộng, nhưng không được quá cao đến mức lãng phí năng lượng hoặc làm quá tải bộ lọc.
Một ý tưởng đơn giản về luồng không khí là:
Thể tích không khí cần thiết ≈ diện tích hút khí chủ động × vận tốc thu gom mục tiêu
Đây chỉ là điểm khởi đầu. Việc tính toán kích thước thực tế cũng cần xem xét đến điện trở ống dẫn, điện trở bộ lọc, điện trở kiểm soát tia lửa điện, tổn thất áp suất do bộ lọc bẩn, rò rỉ bàn và những thay đổi trong sản xuất tương lai.
Lưu lượng không khí chỉ hữu ích khi nó vẫn có thể được cung cấp ngay cả khi hoạt động trong điều kiện có lực cản thực tế, chứ không chỉ trong điều kiện bộ lọc sạch hoặc không khí tự do.
Các yếu tố đầu vào chính để xác định kích thước
| Đầu vào kích thước | Tại sao nó quan trọng | Những gì cần xác nhận |
|---|---|---|
| Khu vực cắt hoạt động | Xác định diện tích mặt bàn cần trích xuất tại một thời điểm. | Kích thước bàn, kích thước khu vực, diện tích mở |
| Loại vật liệu | Các kim loại khác nhau tạo ra khói, bụi và tia lửa khác nhau. | Thép cacbon, thép không gỉ, nhôm, tấm mạ kẽm |
| Độ dày tấm | Vật liệu dày hơn thường tạo ra nhiều khói và các hạt nóng. | Độ dày bình thường và tối đa |
| Tốc độ cắt và chu kỳ làm việc | Thời gian cắt lâu làm tăng lượng bụi. | Giờ làm việc hàng ngày và hoạt động liên tục |
| Khu vực hộp lọc | Diện tích quá nhỏ dẫn đến tải trọng cao và áp suất tăng nhanh. | Tổng diện tích bề mặt vật liệu lọc và lưu lượng khí trên mỗi hộp lọc |
| Áp suất tĩnh | Quạt phải vượt qua các trở ngại như ống dẫn, bộ lọc, thiết bị chống tia lửa điện và điện trở của bàn. | Sơ đồ bố trí ống dẫn, các đoạn uốn cong, tình trạng bộ lọc |
| Nguy cơ tia lửa | Các hạt nóng có thể làm hỏng hộp mực và gây ra các vấn đề về an toàn. | Vật liệu, thiết kế bàn, phân tách trước |
| Mục tiêu bảo trì | Kích thước ảnh hưởng đến tuổi thọ bộ lọc và chi phí thay thế. | Tuổi thọ hộp mực dự kiến và giới hạn DP |
Việc cắt vật liệu sẽ làm thay đổi kích thước của bộ thu bụi.
Loại vật liệu là yếu tố chính ảnh hưởng đến kích thước. Các kim loại khác nhau tạo ra các đặc tính bụi khác nhau.
Việc cắt thép cacbon thường tạo ra bụi oxit và khói có thể nhìn thấy được. Thép không gỉ có thể tạo ra khói kim loại mịn hơn. Nhôm có thể tạo ra các hạt mịn và tia lửa nóng, đòi hỏi phải xem xét kỹ lưỡng hơn về an toàn. Tấm thép mạ kẽm hoặc kim loại được phủ lớp có thể tạo ra khói phức tạp hơn và cặn bám dính. Các tấm kim loại dính dầu hoặc có màng phủ có thể tạo ra sương dầu, làm cho việc làm sạch bộ lọc khó khăn hơn.
Cùng một loại bàn cắt có thể cần kế hoạch lọc và bảo trì khác nhau tùy thuộc vào thành phần vật liệu.
Một xưởng chủ yếu cắt thép carbon mỏng có thể không nạp bộ lọc theo cách giống như một xưởng cắt nhôm, thép không gỉ hoặc tấm phủ trong nhiều giờ liền. Do đó, việc lựa chọn kích thước cần xem xét điều kiện sản xuất thường xuyên khắt khe nhất, chứ không chỉ vật liệu dễ gia công nhất.
Diện tích lõi lọc và tốc độ lọc
Diện tích bộ lọc là một trong những yếu tố quan trọng nhất khi lựa chọn kích thước máy hút bụi. Một máy hút bụi có lưu lượng gió đủ nhưng diện tích bộ lọc quá nhỏ có thể hút được khói lúc đầu, nhưng các bộ lọc sẽ bị tắc nghẽn quá nhanh. Điều này dẫn đến giảm áp suất, lực hút yếu đi và hệ thống trở nên không ổn định.
Tốc độ lọc mô tả lượng không khí đi qua mỗi đơn vị vật liệu lọc. Nếu tốc độ lọc quá cao, bụi mịn từ tia laser có thể thâm nhập sâu hơn vào vật liệu lọc và khó loại bỏ hơn trong quá trình làm sạch bằng xung. Nếu tốc độ lọc được kiểm soát, bụi có thể bám nhiều hơn trên bề mặt và dễ dàng được thải ra hơn.
Mục tiêu không chỉ đơn giản là có nhiều hộp lọc hơn; mục tiêu là phải có đủ diện tích bề mặt lọc hiệu quả cho lượng bụi thực tế, lưu lượng khí, kích thước hạt, phương pháp làm sạch bằng xung và khoảng thời gian bảo trì.
Đối với việc cắt bằng laser, vật liệu lọc cần đáp ứng các yêu cầu như khả năng giữ lại các hạt mịn, giải phóng bụi, làm kín đúng cách, độ bền cơ học và kiểm tra nguy cơ phát tia lửa điện. Một hộp lọc có hiệu suất ban đầu cao vẫn có thể hoạt động kém hiệu quả nếu bị quá tải hoặc được làm sạch bằng khí nén yếu.
Áp suất tĩnh: Quạt phải hoạt động ngược lại với toàn bộ hệ thống.
Quạt hút bụi không chỉ đơn thuần di chuyển không khí trong một căn phòng trống. Nó phải hút không khí đi qua bàn cắt, ống dẫn, khuỷu nối, van điều tiết, thiết bị kiểm soát tia lửa, hộp lọc, lớp bụi và đường thoát khí. Mỗi bộ phận đều tạo ra lực cản.
Điện trở này được gọi là áp suất tĩnh. Nếu áp suất tĩnh bị đánh giá thấp, quạt có thể không cung cấp đủ lưu lượng gió cần thiết trong quá trình hoạt động thực tế. Điều này đặc biệt phổ biến khi lưu lượng gió được đo với bộ lọc sạch, ống dẫn ngắn hoặc điều kiện lý tưởng, nhưng xưởng thực tế lại có đường ống dẫn dài hơn, nhiều khúc cua hơn, bộ lọc bẩn và các thiết bị kiểm soát tia lửa điện bổ sung.
Một phương pháp tính toán kích thước đáng tin cậy cần kiểm tra lưu lượng khí ở điều kiện bộ lọc bẩn dự kiến, chứ không chỉ ở thời điểm khởi động khi bộ lọc sạch.
Mối quan hệ giữa thể tích không khí, diện tích bộ lọc và độ giảm áp suất
| Yếu tố thiết kế | Nếu quá thấp | Nếu quá cao | Hướng đi tốt hơn |
|---|---|---|---|
| Khối lượng không khí | Khói bốc ra từ bàn. | Lãng phí năng lượng và tốc độ tải bộ lọc nhanh hơn | Phù hợp với khu vực cắt đang hoạt động |
| khu vực Lọc | Tốc độ lọc cao và tắc nghẽn nhanh | Chi phí cao hơn và diện tích chiếm dụng lớn hơn | Phù hợp giữa tải trọng bụi và tuổi thọ sử dụng. |
| Áp suất tĩnh của quạt | Lực hút yếu dưới tác động của lực cản thực tế | Mức tiêu thụ năng lượng cao hơn nếu kích thước quá lớn. | Kích thước cho ống dẫn + khả năng chống bẩn của bộ lọc |
| Làm sạch xung | Bánh bụi không thể giải phóng | Áp lực truyền thông và lãng phí khí nén | Sử dụng phương pháp làm sạch dựa trên DP được kiểm soát |
| Vận tốc ống dẫn | Bụi có thể đọng lại trong ống dẫn. | Điện trở và tiếng ồn quá mức | Phù hợp với kích thước ống dẫn và nhu cầu vận chuyển |
| Kiểm soát tia lửa | Các hạt nóng đi đến bộ lọc | Tổn thất áp suất quá mức nếu thiết kế quá khổ. | Vật liệu phù hợp và rủi ro cắt |
Bảng này cho thấy tại sao việc tính toán kích thước không thể chỉ dựa trên một con số duy nhất. Lưu lượng gió, diện tích bộ lọc, áp suất quạt, thiết kế ống dẫn và kiểm soát tia lửa điện phải phối hợp với nhau.
Tại sao cần phải tính đến sự giảm áp suất trong kế hoạch tính toán kích thước
Độ sụt áp là tín hiệu cho thấy tình trạng hoạt động của bộ lọc. Khi các lõi lọc sạch, độ sụt áp thấp. Khi bụi mịn tích tụ trên vật liệu lọc, độ sụt áp tăng lên. Việc làm sạch bằng xung lực sẽ loại bỏ một phần lớp bụi bám và giữ cho hệ thống hoạt động trong phạm vi ổn định.
Nếu bộ thu gom có kích thước nhỏ, độ giảm áp suất sẽ tăng nhanh. Nếu vật liệu lọc không phù hợp, khói mịn có thể làm tắc nghẽn bộ lọc. Nếu quá trình làm sạch bằng xung yếu, bụi bẩn sẽ bám lại trên vật liệu lọc. Nếu có hơi ẩm hoặc sương dầu, bụi có thể trở nên dính và khó loại bỏ.
Kế hoạch lựa chọn kích thước cần xác định phạm vi giảm áp suất dự kiến, ngưỡng làm sạch và giới hạn thay thế.
Nếu thiếu các giá trị này, việc bảo trì sẽ trở nên phỏng đoán. Mục tiêu thực tế không phải là giảm áp suất bằng không. Lớp bụi bám ổn định là điều bình thường. Vấn đề nằm ở sự giảm áp suất không kiểm soát được, gây ra tổn thất lưu lượng khí và khói thoát ra ngoài.
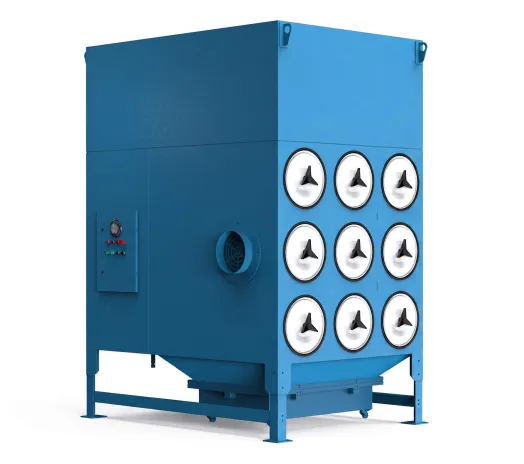
Thiết kế bàn cắt ảnh hưởng đến lưu lượng không khí.
Hệ thống hút bụi tốt không thể khắc phục được vấn đề hút bụi kém hiệu quả của bàn cắt. Bàn cắt phải dẫn khói về phía đường hút trước khi nó thoát ra ngoài theo hướng lên trên hoặc sang hai bên.
Các yếu tố quan trọng trong thiết kế bàn bao gồm kích thước vùng, thiết kế nan quạt, độ sâu buồng, diện tích mở, rò rỉ bên, chuyển động của van điều tiết, điểm kết nối ống dẫn và liệu bàn có thể tập trung lực hút gần vùng cắt hoạt động hay không.
Phân vùng bàn làm việc kém hiệu quả là một trong những lý do phổ biến nhất khiến máy hút bụi cắt laser cần nhiều không khí hơn dự kiến nhưng vẫn không thu gom khói hiệu quả.
Đối với các bàn lớn, việc phân vùng không hiệu quả là nguyên nhân phổ biến dẫn đến nhu cầu lưu lượng gió quá lớn. Nếu hệ thống cố gắng hút không khí qua toàn bộ bàn, bộ thu có thể cần lưu lượng gió lớn hơn mức cần thiết. Nếu các vùng được kiểm soát đúng cách, cùng một xưởng có thể đạt được hiệu quả thu gom khói tốt hơn với tổng lượng không khí ít hơn.
Đây là lý do tại sao việc lựa chọn kích thước máy hút bụi cho máy cắt laser luôn cần xem xét cả bàn cắt, chứ không chỉ riêng máy hút bụi.
Kiểm soát tia lửa và bảo vệ khỏi các hạt nóng
Cắt bằng laser có thể tạo ra tia lửa, các hạt nóng và các mảnh vụn nhỏ nóng chảy. Những hạt này cần được giảm kích thước trước khi chúng đến các lõi lọc.
Bộ lọc không nên là biện pháp đầu tiên để ngăn ngừa tia lửa điện.
Kiểm soát tia lửa có thể bao gồm khoảng không thoát khí dưới bàn cắt, tấm chắn cửa hút gió, bẫy tia lửa, hệ thống tách sơ bộ, bố trí ống dẫn phù hợp, giám sát nhiệt độ và xả bụi an toàn. Phương pháp cụ thể phụ thuộc vào vật liệu cắt, công suất cắt, lượng bụi và yêu cầu an toàn.
Việc bảo vệ chống tia lửa điện cũng ảnh hưởng đến kích thước quạt vì mỗi vách ngăn, bộ phận phân tách hoặc thiết bị bảo vệ đều có thể làm tăng lực cản. Quạt phải được thiết kế để duy trì lưu lượng gió sau khi đã tính đến lực cản này.
Bài học ứng dụng công nghệ lọc Omela
Trường hợp 1: Bàn cắt lớn có khói bốc ra từ một bên.
Một xưởng gia công kim loại có một bàn cắt laser sợi quang phẳng lớn. Luồng khí hút khói có vẻ đủ trên lý thuyết, nhưng khói vẫn thoát ra từ một bên của bàn.
Kết quả kiểm tra cho thấy vấn đề không chỉ nằm ở tổng lưu lượng gió. Diện tích hút khói chủ động và việc phân vùng trên bàn không cân bằng. Một số khu vực có lực hút mạnh, trong khi các khu vực khác lại có lực hút yếu. Sau khi xem xét lại đường dẫn luồng gió và việc điều khiển vùng, khả năng hút khói trở nên ổn định hơn.
Bài học: Việc lựa chọn kích thước máy hút bụi nên bắt đầu từ diện tích cắt hoạt động và thiết kế bàn làm việc, chứ không chỉ dựa vào tổng lưu lượng khí (CFM).
Trường hợp 2: Lõi lọc bị tắc quá nhanh
Một xưởng cắt thép cacbon và tấm thép phủ thường xuyên phải thay thế hộp lọc. Áp suất chênh lệch tăng nhanh sau mỗi lần thay bộ hộp lọc mới.
Bài đánh giá tập trung vào tốc độ lọc, tải lượng khói mịn, cặn dầu, cường độ làm sạch bằng xung, chất lượng khí nén và diện tích lọc khả dụng. Thiết bị thu gom không chỉ là một thiết bị lọc; nó còn hoạt động như một hệ thống xử lý khói tải trọng cao.
Bài học: Diện tích bộ lọc phải phù hợp với lượng khói mịn và công suất sản xuất.
Bộ thu gom quá nhỏ có thể hoạt động bình thường khi khởi động nhưng sẽ gặp sự cố sau vài ngày hoạt động.
Trường hợp 3: Vết cháy trong quá trình cắt nhôm
Dây chuyền cắt laser xử lý nhôm và các kim loại hỗn hợp đã xuất hiện các vết cháy cục bộ trên vật liệu hộp mực. Chỉ thay thế hộp mực thôi không giải quyết được nguyên nhân gốc rễ.
Báo cáo đánh giá chỉ ra rằng các hạt nóng đi vào giai đoạn lọc quá trực tiếp. Hướng giải quyết tập trung vào đường dẫn kiểm soát tia lửa điện, bảo vệ cửa hút và các biện pháp xả bụi an toàn hơn.
Bài học: Kiểm soát tia lửa điện là một phần của việc tính toán kích thước.
Các thiết bị bảo vệ làm tăng điện trở, và điện trở đó phải được tính đến khi lựa chọn quạt và lưu lượng gió.
Trường hợp 4: Hệ thống thu gom bụi trung tâm nhiều máy móc
Một xưởng đã kết nối nhiều máy cắt với một bộ thu khí. Tổng lượng khí dường như đủ, nhưng sự phân bổ luồng khí không ổn định. Một nhánh có lực hút yếu trong khi nhánh khác lại hút nhiều khí hơn mức cần thiết.
Bài đánh giá tập trung vào sự cân bằng đường ống dẫn khí, logic van điều tiết, vận hành máy móc đồng thời và áp suất quạt. Hệ thống cần quản lý lưu lượng không khí, chứ không chỉ đơn thuần là tăng công suất thu gom.
Bài học: Đối với hệ thống thu gom bụi trung tâm, vấn đề về kích thước không chỉ phụ thuộc vào tổng lưu lượng gió. Cần xem xét sự cân bằng giữa các nhánh và khả năng vận hành đồng thời.
Các vấn đề thường gặp về kích thước và cách khắc phục
| Vấn đề thực địa | Nguyên nhân có thể | Sửa chữa thực tế |
|---|---|---|
| Khói bốc ra từ bàn | Diện tích hút khí chủ động quá lớn hoặc lưu lượng khí yếu | Xem lại bảng phân vùng, công suất quạt và rò rỉ đường ống dẫn khí. |
| Lực hút giảm sau nhiều ngày cắt tỉa. | Các hộp lọc đang được nạp quá nhanh | Tăng diện tích lọc hoặc giảm tốc độ lọc. |
| Sự giảm áp suất tăng nhanh chóng. | Khói mịn gây mù mắt, làm sạch bằng xung điện yếu hoặc bụi bám dính. | Kiểm tra phương tiện truyền thông, hệ thống xung, chất lượng không khí và loại bụi. |
| Vết cháy trên vỏ đạn | Tia lửa hoặc các hạt nóng đi vào giai đoạn lọc. | Cải thiện khả năng kiểm soát tia lửa trước khi lọc. |
| Bụi bám vào đường ống dẫn khí. | Tốc độ gió trong ống dẫn quá thấp hoặc bố trí ống dẫn không tốt | Xem xét lại đường kính ống dẫn, định tuyến và cân bằng lưu lượng không khí. |
| Quạt không thể duy trì lưu lượng gió | Áp suất tĩnh đã bị đánh giá thấp. | Tính toán lại điện trở của ống dẫn, bộ lọc, bàn và thiết bị đánh lửa. |
| Chi phí bảo trì quá cao | Bộ thu gom có kích thước quá nhỏ hoặc việc thay thế bộ lọc quá thường xuyên. | Phù hợp diện tích bộ lọc, lưu lượng khí và chiến lược giảm áp suất. |
Giải pháp khắc phục không phải lúc nào cũng là sử dụng bộ thu lớn hơn. Đôi khi, giải pháp tốt hơn là phân vùng tốt hơn, cân bằng đường ống hiệu quả hơn, tốc độ lọc thấp hơn, làm sạch bằng xung được cải thiện hoặc kiểm soát tia lửa điện ở phía trước.
Quy trình tính toán kích thước thực tế
Quy trình định cỡ thực tế nên được thực hiện từ nguồn cắt đến cửa thu gom.
Trước tiên, cần xác định quy trình cắt: loại vật liệu, độ dày tấm, công suất laser, tốc độ cắt, kích thước bàn, số giờ làm việc và kế hoạch mở rộng trong tương lai.
Thứ hai, tính toán diện tích hút khí hoạt động và ước tính lượng không khí cần thiết. Đối với bàn có khu vực hút khí, hãy tính kích thước khu vực hút khí hoạt động thay vì toàn bộ bàn khi thích hợp.
Thứ ba, kiểm tra bố trí đường ống và áp suất tĩnh. Đường ống dài, khuỷu nối, van điều tiết, thiết bị chống tia lửa điện, bộ lọc bẩn và các vật cản ở đầu ra đều ảnh hưởng đến lưu lượng không khí thực tế.
Thứ tư, cần lựa chọn diện tích lõi lọc phù hợp với lưu lượng gió và lượng bụi. Hệ thống không nên dựa vào lưu lượng gió cao qua quá ít vật liệu lọc.
Thứ năm, cần có hệ thống kiểm soát tia lửa điện và dễ dàng tiếp cận để bảo trì. Một hệ thống khó vệ sinh hoặc kiểm tra có thể trở nên không ổn định ngay cả khi kích thước ban đầu là chính xác.
Việc lựa chọn kích thước phù hợp là một quy trình từng bước, từ khâu thu gom nguồn đến khâu xả thải cuối cùng, chứ không phải là việc chọn nhanh một mẫu sản phẩm từ danh mục.
Thông tin cần thiết trước khi báo giá
Trước khi chọn máy hút bụi cho máy cắt laser, hãy chuẩn bị:
- Công suất laser, kích thước bàn cắt, vùng hút khí chủ động và số lượng đầu cắt
- Loại vật liệu, độ dày tấm, tốc độ cắt và số giờ làm việc hàng ngày
- Tình trạng khói hiện tại, chẳng hạn như khói thoát ra ngoài có thể nhìn thấy, khói mù trong xưởng hoặc lực hút yếu.
- Loại bụi, bao gồm thép cacbon, thép không gỉ, nhôm, tôn mạ kẽm, kim loại phủ hoặc kim loại hỗn hợp.
- Kích thước ống dẫn hiện tại, chiều dài ống dẫn, công suất quạt, kích thước lõi lọc, số lượng lõi lọc, xu hướng giảm áp suất, lịch sử tia lửa điện và hình ảnh hoặc video về quá trình cắt.
Việc mô tả điều kiện cắt thực tế càng chính xác thì việc tính toán kích thước máy hút bụi càng đáng tin cậy.
Thông tin này giúp xác định lưu lượng gió, áp suất tĩnh của quạt, diện tích bộ lọc, vật liệu lọc, thiết kế kiểm soát tia lửa điện và chiến lược bảo trì.
Hình chiếu kỹ thuật cuối cùng
Việc lựa chọn kích thước máy hút bụi cho máy cắt laser không nên bắt đầu bằng một mẫu trong catalog. Nó nên bắt đầu từ bàn cắt và nguồn khói.
Một hệ thống ổn định phải trả lời được năm câu hỏi:
Chiếc bàn có thể giữ lại khói trước khi nó lan rộng không?
Quạt có thể cung cấp đủ lưu lượng gió cần thiết dưới áp suất tĩnh thực tế không?
Diện tích hộp lọc có đủ để chứa lượng bụi không?
Liệu phương pháp làm sạch bằng xung có thể duy trì sự ổn định của độ sụt áp không?
Tia lửa và các hạt nóng có được kiểm soát trước khi vào bộ lọc không?
Kích thước phù hợp không phải là kích thước lớn nhất của bộ thu gom; mà là kích thước phù hợp với diện tích cắt hoạt động, loại vật liệu, diện tích lọc, độ giảm áp suất, nguy cơ phát tia lửa điện và tiến độ sản xuất thực tế.
Khi trả lời được tất cả các câu hỏi này, máy hút bụi có thể duy trì không khí trong xưởng sạch hơn, lực hút ổn định hơn, tuổi thọ bộ lọc dài hơn, chi phí bảo trì thấp hơn và vận hành an toàn hơn.
FAQ
Làm thế nào để chọn kích thước máy hút bụi cho máy cắt laser?
Kích thước của hệ thống hút bụi cắt laser được xác định bằng cách xem xét diện tích cắt hoạt động, lưu lượng khí cần thiết, thiết kế bàn cắt, loại vật liệu, độ dày tấm, lượng bụi, diện tích hộp lọc, áp suất tĩnh, độ giảm áp suất, nguy cơ tia lửa điện và số giờ làm việc.
Công suất laser có đủ để xác định kích thước của thiết bị thu gom bụi không?
Không. Công suất laser là thông tin hữu ích, nhưng chưa đủ. Kích thước bàn, vùng hút khí hoạt động, loại vật liệu, tốc độ cắt, chu kỳ làm việc, bố trí ống dẫn và diện tích bộ lọc cũng ảnh hưởng đến việc tính toán kích thước.
Thiết kế bàn cắt ảnh hưởng đến lưu lượng không khí như thế nào?
Bàn cắt được phân vùng tốt có thể tập trung lực hút gần khu vực cắt đang hoạt động. Phân vùng kém có thể cần lượng không khí lớn hơn nhiều mà vẫn cho phép khói thoát ra ngoài.
Tại sao các hộp lọc lại bị tắc nhanh chóng trong quá trình cắt laser?
Các lõi lọc có thể bị tắc nhanh chóng khi bụi kim loại mịn xâm nhập vào vật liệu lọc, tốc độ lọc quá cao, quá trình làm sạch bằng xung lực yếu, diện tích lọc quá nhỏ hoặc sương dầu và hơi ẩm làm cho bụi bám dính.
Tại sao áp suất tĩnh lại quan trọng trong việc tính toán kích thước bộ thu bụi?
Áp suất tĩnh là lực cản mà quạt phải vượt qua từ bàn cắt, đường ống dẫn khí, các khúc uốn, thiết bị kiểm soát tia lửa điện, bộ lọc, lớp bụi và đường thoát khí. Nếu đánh giá thấp áp suất tĩnh, bộ thu gom bụi có thể không duy trì được lưu lượng khí trong quá trình vận hành thực tế.
Liệu việc kiểm soát tia lửa điện có nên được đưa vào quá trình tính toán kích thước không?
Đúng vậy. Các thiết bị kiểm soát tia lửa và bảo vệ cửa hút gió làm tăng điện trở, và điện trở này phải được tính đến trong việc lựa chọn quạt và lưu lượng gió. Tia lửa cần được kiểm soát trước khi chúng đến các lõi lọc.
Cần những thông tin gì để báo giá máy hút bụi cắt laser?
Cung cấp thông tin về công suất laser, kích thước bàn, diện tích hút khí hoạt động, loại vật liệu, độ dày, tốc độ cắt, giờ làm việc, bố trí ống dẫn khí, yêu cầu lưu lượng khí, chi tiết bộ lọc, xu hướng giảm áp suất, lịch sử tia lửa điện và hình ảnh hoặc video.
Tác giả
Jessica Ma – Kỹ sư Lọc Cao cấp, Omela Filtration
Jessica Ma là kỹ sư lọc cao cấp tại Omela Filtration, chuyên về lọc bụi và chất lỏng. Với hơn 15 năm kinh nghiệm, cô tập trung vào tối ưu hóa hiệu suất hệ thống lọc túi, nâng cao hiệu quả lọc và phát triển các giải pháp hiệu suất cao cho các thiết bị thu gom bụi công nghiệp và các ứng dụng lọc chất lỏng chính xác.