Các nội dung chính
- Nên lựa chọn máy hút bụi cắt laser phù hợp. hệ thống lọc và lưu lượng khí hoàn chỉnhKhông chỉ là một máy hút bụi.
- Các yếu tố lựa chọn chính là Kích thước bàn cắt, loại vật liệu, thời gian cắt, lượng khói, lưu lượng khí, diện tích bộ lọc, độ giảm áp suất, nguy cơ tia lửa điện và chi phí bảo trì..
- Đối với các buổi hội thảo lập kế hoạch cho một hệ thống mới, cần có một bộ phận chuyên trách. máy hút bụi cắt laser Trang này có thể giúp kết nối thiết kế luồng khí, hộp lọc, bảo vệ chống tia lửa điện, kiểm soát tổn thất áp suất và lập kế hoạch bảo trì vào một khuôn khổ lựa chọn duy nhất.
- Hộp mực lọc Chúng được sử dụng rộng rãi trong các thiết bị thu bụi cắt laser vì chúng cung cấp diện tích lọc lớn trong một cấu trúc nhỏ gọn và hỗ trợ khả năng thu giữ hạt ổn định.
- Một hệ thống hút bụi được lựa chọn kỹ lưỡng cần phải thu gom khói ngay tại nguồn, bảo vệ các lõi lọc khỏi tia lửa điện, kiểm soát sự sụt giảm áp suất và giúp việc bảo trì trở nên dễ dự đoán hơn.
Tại sao việc lựa chọn hệ thống thu gom bụi cắt laser cần được thực hiện cẩn thận?
Nhìn từ xa, việc cắt bằng laser có vẻ sạch sẽ, nhưng khu vực cắt có thể tạo ra khói, bụi kim loại mịn, các hạt oxit, tia lửa nóng và các mảnh xỉ nhỏ. Những chất gây ô nhiễm này có thể bay lên từ bàn cắt, lan vào xưởng, xâm nhập vào hệ thống thông gió và cuối cùng làm tắc nghẽn các bộ lọc bên trong máy hút bụi.
Một hệ thống hút bụi cắt laser tốt có một nhiệm vụ chính: thu gom khói và các hạt mịn trước khi chúng lan ra khắp xưởng.
Đây là lý do tại sao không nên chỉ lựa chọn máy hút bụi dựa trên công suất laser hoặc chỉ số lưu lượng khí đơn giản. Một máy cắt thép carbon mỏng, một máy laser công suất cao cắt tấm dày, và một xưởng cắt thép không gỉ hoặc nhôm có thể tạo ra các hiện tượng khói, tải nhiệt, nguy cơ tia lửa và tải trọng bộ lọc rất khác nhau.
Trong thực tế vận hành, việc lựa chọn không phù hợp thường thể hiện ở một số điểm: khói bốc ra từ bàn cắt, lực hút yếu dần sau vài ngày, áp suất giảm quá nhanh, hộp lọc bị tắc sớm hoặc xuất hiện vết cháy trên vật liệu lọc.
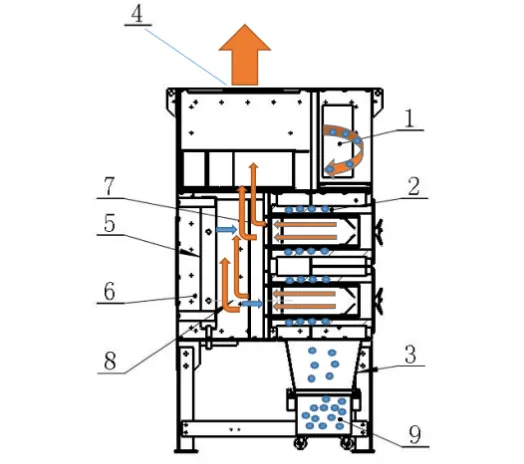
Do đó, hệ thống thu gom bụi cắt laser nên được xem như một hệ thống gồm năm phần: thu gom nguồn, đường ống dẫn, hộp lọc, làm sạch bằng xung và xả bụi an toàn.
Bắt đầu từ quy trình cắt
Bước đầu tiên là hiểu rõ quy trình cắt. Hệ thống hút bụi cho máy cắt laser cần phù hợp với điều kiện sản xuất thực tế, chứ không chỉ dựa trên kích thước định mức của máy.
Các thông tin quan trọng bao gồm loại vật liệu, độ dày tấm, tốc độ cắt, kích thước bàn cắt, số lượng đầu cắt, số giờ làm việc, cấu trúc bàn, và bề mặt kim loại có dầu, lớp phủ, màng, sơn hoặc rỉ sét hay không. Những chi tiết này ảnh hưởng đến cả lượng khói và lượng bụi.
Ví dụ, việc cắt thép cacbon có thể tạo ra bụi oxit và khói nhìn thấy được. Cắt thép không gỉ có thể tạo ra khói kim loại mịn hơn. Cắt nhôm có thể cần chú ý hơn đến tia lửa, các hạt mịn và việc xem xét an toàn về bụi. Vật liệu được phủ hoặc có dầu có thể tạo ra chất bẩn dính khiến cho các bộ lọc khó làm sạch hơn.
Đây là lý do tại sao hai máy laser có công suất tương đương có thể không cần cùng một hệ thống hút bụi. Một máy có thể cần lưu lượng khí lớn hơn vì bàn làm việc lớn hơn. Máy khác có thể cần diện tích lọc lớn hơn vì khói mịn hơn hoặc lượng bụi nhiều hơn. Máy thứ ba có thể cần khả năng kiểm soát tia lửa tốt hơn vì các hạt nóng dễ dàng tiếp cận hệ thống hút bụi hơn.
Lưu lượng gió: Nhiều hơn không phải lúc nào cũng tốt hơn.
Lưu lượng khí là một trong những yếu tố quan trọng nhất trong việc thu gom bụi cắt laser. Nếu lưu lượng khí quá thấp, khói sẽ thoát ra từ bàn cắt. Nếu lưu lượng khí quá cao, hệ thống có thể hút không khí không cần thiết, làm tăng mức tiêu thụ năng lượng, gây ảnh hưởng đến khu vực cắt và làm đầy bộ lọc nhanh hơn.
Mục tiêu không chỉ đơn thuần là "lưu lượng gió tối đa". Mục tiêu là kiểm soát lưu lượng gió tại khu vực cắt.
Một hệ thống tốt cần hút khói xuống dưới hoặc về phía điểm thu gom trước khi nó lan ra khắp xưởng. Đối với các bàn cắt lớn, việc phân vùng luồng khí thường rất quan trọng. Thay vì hút khí qua toàn bộ bàn cùng một lúc, luồng khí có thể được tập trung vào khu vực cắt đang hoạt động. Điều này giúp cải thiện hiệu quả thu gom đồng thời giảm lượng khí không cần thiết.
Các vấn đề về luồng khí và ý nghĩa thường gặp của chúng
| Vấn đề luồng khí | Điều thường xảy ra | Kiểm tra những gì |
|---|---|---|
| Luồng không khí quá ít | Khói thoát ra từ bàn cắt hoặc khu vực bao quanh. | Công suất quạt, rò rỉ đường ống, bộ lọc bị tắc, phân vùng bảng |
| Quá nhiều luồng không khí | Mức tiêu thụ năng lượng cao hơn và tốc độ tải bộ lọc nhanh hơn | Cài đặt quạt, vị trí van điều tiết, các khu vực mở không cần thiết |
| Luồng khí không đều | Một số khu vực bàn có khả năng hút khói tốt trong khi những khu vực khác lại bị rò rỉ khói. | Cấu trúc bàn, phân vùng, cân bằng đường ống |
| Lưu lượng không khí giảm dần theo thời gian | Lực hút sẽ yếu dần trong quá trình sản xuất. | Tải trọng bộ lọc, giảm áp suất, làm sạch bằng xung |
| Luồng không khí không thể phục hồi | Các bộ lọc có thể bị tắc nghẽn hoặc bộ thu có thể quá nhỏ. | Vật liệu lọc, lượng bụi, lịch sử bảo trì |
Lưu lượng khí cần được kiểm tra trong điều kiện sản xuất thực tế, không chỉ khi máy hút bụi còn mới và bộ lọc sạch. Một hệ thống hoạt động tốt vào ngày đầu tiên có thể hoạt động kém hiệu quả sau khi các hộp lọc bắt đầu bị tắc nghẽn bởi bụi mịn.
Lõi lọc: Giai đoạn lọc cốt lõi
Hầu hết các thiết bị hút bụi cắt laser đều sử dụng hộp lọc vì vật liệu lọc dạng xếp nếp cung cấp diện tích lọc lớn trong một cấu trúc nhỏ gọn. Điều này rất hữu ích cho các xưởng có không gian hạn chế nhưng lượng khói và bụi mịn lại cao.
Tuy nhiên, hiệu suất của hộp lọc phụ thuộc vào nhiều yếu tố hơn là chỉ số lượng hộp lọc. Vật liệu lọc phải giữ lại được các hạt bụi kim loại mịn, thải bụi trong quá trình làm sạch bằng xung điện, chịu được ứng suất vận hành và kín khít bên trong bộ thu gom.
Khói cắt laser dạng hạt mịn có thể gây khó khăn vì các hạt rất nhỏ có thể xâm nhập sâu vào vật liệu lọc. Một khi các hạt bị mắc kẹt bên trong cấu trúc vật liệu lọc, việc làm sạch bằng xung có thể không loại bỏ chúng hiệu quả. Kết quả là tắc nghẽn nhanh chóng, lực hút yếu và phải thay thế lõi lọc thường xuyên.
Do đó, cần lựa chọn các lõi lọc dựa trên loại bụi, diện tích lọc, cấu trúc vật liệu lọc, khả năng làm sạch bằng xung điện, nguy cơ phát tia lửa điện, thiết kế làm kín và độ bền cơ học. Một lõi lọc có hiệu suất cao trên giấy vẫn có thể bị hỏng sớm nếu bộ thu gom bị quá tải, khả năng làm sạch bằng xung điện yếu hoặc các hạt nóng không được kiểm soát trước giai đoạn lọc.
Giảm áp suất: Tín hiệu sức khỏe của bộ thu thập
Sự sụt giảm áp suất thể hiện điện trở giữa hai đầu lõi lọc. Khi lõi lọc sạch, điện trở thấp. Khi bụi tích tụ trên vật liệu lọc, điện trở tăng lên. Quá trình làm sạch bằng xung lực sẽ loại bỏ một phần lớp bụi bám và giữ cho sự sụt giảm áp suất nằm trong phạm vi hoạt động ổn định.
Trong một hệ thống thu gom bụi cắt laser hoạt động tốt, độ giảm áp suất tăng chậm và các chu kỳ làm sạch giúp kiểm soát nó. Nếu độ giảm áp suất tăng nhanh, hệ thống thu gom có thể bị quá nhỏ, bộ lọc bị tắc nghẽn, hệ thống làm sạch bằng xung có thể yếu hoặc lượng bụi đầu vào cao hơn dự kiến.
Các vấn đề thường gặp về giảm áp suất
| Nguyên nhân | Tại sao nó xảy ra | Hướng dẫn thực tiễn |
|---|---|---|
| Khói mịn xâm nhập | Các hạt nhỏ xâm nhập sâu vào môi trường. | Xem xét vật liệu lọc và hành vi lọc bề mặt của hộp lọc. |
| Lượng bụi lớn | Máy thu gom bụi nhận được nhiều bụi hơn dự kiến. | Tăng diện tích bộ lọc hoặc cải thiện quá trình tách sơ bộ. |
| Làm sạch bằng xung yếu | Lớp bụi bám trên bánh xe không được loại bỏ đúng cách. | Kiểm tra khí nén, van, vòi phun và bộ điều khiển. |
| Sương ẩm hoặc sương dầu | Bụi bẩn trở nên dính và khó lau chùi. | Kiểm tra tình trạng bề mặt vật liệu và chất lượng không khí. |
| Nhà sưu tập cỡ nhỏ | Tỷ lệ tải trọng không khí-phương tiện quá cao | Kiểm tra lại lưu lượng khí, diện tích bộ lọc và công suất sản xuất. |
| Thời điểm bảo trì không hợp lý | Các bộ lọc hoạt động vượt quá tuổi thọ sử dụng thực tế. | Xác định giới hạn thay thế dựa trên sự giảm áp suất. |
Không nên chỉ xem độ giảm áp suất như một con số trên bảng điều khiển. Nó cho người vận hành biết liệu lưu lượng khí, lượng bụi, vật liệu lọc và quá trình làm sạch bằng xung có hoạt động đồng bộ hay không.
Kiểm soát tia lửa điện được ưu tiên hơn so với bảo vệ bộ lọc.
Cắt bằng laser có thể tạo ra tia lửa, các hạt nóng và các mảnh xỉ nhỏ. Cần phải kiểm soát các hạt này trước khi chúng đến các lõi lọc.
Bộ lọc không nên là biện pháp đầu tiên để ngăn ngừa tia lửa điện.
Kiểm soát tia lửa điện có thể bao gồm thiết kế bàn cắt phù hợp, khoảng cách thoát phôi, vách ngăn đầu vào, tách phôi sơ bộ, bộ phận hãm tia lửa, bố trí ống dẫn khí thích hợp, giám sát nhiệt độ và xả bụi an toàn. Thiết kế phù hợp phụ thuộc vào loại kim loại, quy trình cắt, lượng bụi và yêu cầu an toàn.
Điều này đặc biệt quan trọng khi cắt nhôm, kim loại phủ, vật liệu có dầu hoặc kim loại hỗn hợp. Một số luồng bụi có thể yêu cầu xem xét an toàn bổ sung. Trong những trường hợp này, bộ thu bụi nên được đánh giá như một phần của hệ thống hoàn chỉnh, chứ không phải là một hộp riêng biệt được kết nối với bàn cắt laser.
Nguyên tắc thực tiễn rất đơn giản: ngăn chặn các hạt nóng trước khi chúng tiếp cận vật liệu lọc.
Chi phí bảo trì cao hơn giá hộp mực.
Nhiều người mua so sánh các thiết bị hút bụi dựa trên giá ban đầu hoặc giá hộp lọc. Điều đó là chưa đủ. Trong cắt laser, chi phí thực tế bao gồm độ ổn định lưu lượng khí, điện năng tiêu thụ, khí nén tiêu hao, tuổi thọ hộp lọc, thời gian ngừng hoạt động, nhân công vệ sinh, xử lý bụi và kiểm tra an toàn.
Máy hút bụi giá rẻ có thể trở nên tốn kém nếu lực hút giảm nhanh, cần thay thế lõi lọc thường xuyên hoặc không đáp ứng được nhu cầu vận hành thực tế. Một hệ thống phù hợp hơn có thể giảm chi phí dài hạn bằng cách duy trì lưu lượng khí ổn định và tuổi thọ bộ lọc có thể dự đoán được.
Các yếu tố chi phí bảo trì
| Yếu tố chi phí | Tại sao nó quan trọng |
|---|---|
| Tần suất thay thế hộp mực | Việc thay thế thường xuyên làm tăng chi phí vật tư tiêu hao và nhân công. |
| Sử dụng khí nén | Phương pháp làm sạch bằng xung kém hiệu quả sẽ lãng phí không khí và vẫn có thể không làm sạch được. |
| Năng lượng của người hâm mộ | Luồng khí dư thừa làm tăng mức tiêu thụ điện năng. |
| Thời gian chết | Việc thay thế bộ lọc có thể làm gián đoạn sản xuất. |
| Xả bụi | Thiết kế phễu hoặc ngăn kéo kém sẽ làm tăng chi phí vệ sinh. |
| Kiểm duyệt an toàn | Tia lửa, bụi nóng và bụi kim loại mịn cần được kiểm tra thường xuyên. |
| Tuổi thọ hệ thống | Vận hành ổn định giúp giảm thiểu sửa chữa khẩn cấp và ngừng hoạt động ngoài kế hoạch. |
Máy hút bụi tốt nhất không chỉ đơn giản là thiết bị rẻ nhất. Đó là hệ thống cung cấp lực hút ổn định, độ giảm áp suất có thể dự đoán được, xử lý bụi an toàn và tuổi thọ bộ lọc hợp lý.
Những chức năng mà một máy hút bụi cắt laser tốt cần có
Một hệ thống hút bụi cắt laser được lựa chọn kỹ lưỡng cần phải thu gom khói gần khu vực cắt, dẫn không khí bị ô nhiễm qua hệ thống ống dẫn với vận tốc ổn định, loại bỏ tia lửa và các hạt nóng trước khi chúng làm hỏng bộ lọc, thu giữ khói kim loại mịn trên các lõi lọc, làm sạch lõi lọc hiệu quả bằng phương pháp làm sạch xung, thải bụi đã thu gom một cách an toàn và duy trì độ giảm áp suất trong phạm vi có thể dự đoán được.
Nếu bất kỳ mắt xích nào trong chuỗi này bị yếu, toàn bộ hệ thống có thể trở nên không ổn định. Luồng khí mạnh không thể giải quyết vấn đề bảo vệ tia lửa điện kém. Bộ lọc tốt không thể giải quyết vấn đề rò rỉ đường ống. Quạt mạnh không thể giải quyết vấn đề tắc nghẽn bộ lọc. Bộ thu lớn không thể giải quyết vấn đề thu gom bụi kém.
Đó là lý do tại sao việc lựa chọn cần xem xét cả bộ thu bụi và quy trình xung quanh nó.
Bài học ứng dụng công nghệ lọc Omela
Trong các xưởng cắt laser, khói thoát ra ngoài thường là dấu hiệu của vấn đề về luồng khí. Nguyên nhân có thể là do lực hút yếu, bộ lọc bị tắc, phân vùng bàn làm việc kém hiệu quả, rò rỉ đường ống dẫn khí hoặc bố trí đường ống không cân đối.
Hiện tượng tắc nghẽn bộ lọc nhanh thường là dấu hiệu của lượng khói mịn lớn, vật liệu lọc không phù hợp, quá trình làm sạch bằng xung điện yếu, sương dầu, hơi ẩm hoặc lưu lượng khí quá lớn trên mỗi diện tích lọc.
Các vết cháy trên lõi lọc thường cho thấy tia lửa điện hoặc các hạt nóng đã lọt vào giai đoạn lọc. Trong trường hợp này, chỉ thay thế lõi lọc thôi không giải quyết được vấn đề gốc rễ. Cần phải xem xét lại đường dẫn kiểm soát tia lửa điện ở phía trước.
Đối với các xưởng có nhiều máy móc, hệ thống hút bụi trung tâm có thể hoạt động hiệu quả, nhưng việc cân bằng lưu lượng không khí trở nên quan trọng hơn. Nếu một nhánh hút quá nhiều không khí và nhánh khác thiếu lực hút, việc thu gom khói sẽ trở nên không ổn định ngay cả khi tổng công suất quạt có vẻ đủ.
Những bài học ứng dụng này củng cố một điểm quan trọng trong kỹ thuật: việc thu gom bụi cắt laser là một quyết định mang tính hệ thống, chứ không chỉ là quyết định về loại hộp lọc.
Làm thế nào để chọn hệ thống phù hợp
Quy trình lựa chọn thực tế nên bắt đầu từ nguồn cắt đến cửa thu gom.
Trước tiên, cần xác nhận quy trình cắt: loại vật liệu, độ dày, tốc độ cắt, kích thước bàn, số giờ làm việc và nguy cơ phát tia lửa điện.
Thứ hai, xác nhận yêu cầu về lưu lượng khí. Hệ thống phải tạo ra đủ lưu lượng khí hút tại khu vực cắt và duy trì nó để đảm bảo đủ tải cho bộ lọc.
Thứ ba, kiểm tra các lõi lọc. Vật liệu lọc phải giữ lại được bụi kim loại mịn, thải bụi trong quá trình làm sạch bằng xung điện, chịu được điều kiện hoạt động và kín hơi tốt.
Thứ tư, xem xét việc kiểm soát tia lửa và các hạt nóng. Các hạt nóng cần được giảm thiểu trước khi không khí đi vào các hộp lọc.
Thứ năm, xem xét lại công tác bảo trì dài hạn. Việc thay thế bộ lọc, xả bụi, giám sát sự sụt giảm áp suất và bảo trì khí nén cần phải dễ dàng và có thể dự đoán được.
Thông tin cần thu thập trước khi lựa chọn
Trước khi lựa chọn máy hút bụi cho máy cắt laser, hãy thu thập những thông tin sau:
- Công suất máy laser, kích thước bàn cắt và số lượng đầu cắt
- Loại vật liệu, độ dày tấm, tốc độ cắt và số giờ làm việc hàng ngày
- Tình trạng khói, chẳng hạn như khói nhẹ, khói dày, khói có thể nhìn thấy khi có khói thoát ra ngoài, hoặc khói mù trong xưởng.
- Loại bụi, chẳng hạn như thép carbon, thép không gỉ, nhôm, tôn mạ kẽm, kim loại phủ hoặc kim loại hỗn hợp.
- Lưu lượng gió hiện tại, kích thước ống dẫn, công suất quạt, xu hướng giảm áp suất, kích thước lõi lọc, số lượng lõi lọc, tuổi thọ, lịch sử tia lửa điện, bố trí xưởng, mục tiêu khí thải và hình ảnh hoặc video về quy trình.
Thông tin này giúp xác định lưu lượng khí, diện tích lọc, vật liệu lọc, phương pháp kiểm soát tia lửa điện và chiến lược bảo trì.
Hình chiếu kỹ thuật cuối cùng
Việc lựa chọn thiết bị hút bụi cho máy cắt laser nên bắt đầu từ khu vực cắt.
Nếu khói thoát ra ở bàn, vấn đề có thể là do luồng khí bị giữ lại. Nếu lực hút giảm sau vài ngày, vấn đề có thể là do bộ lọc bị quá tải hoặc áp suất giảm. Nếu hộp lọc có vết cháy, vấn đề có thể là do kiểm soát tia lửa điện. Nếu bộ lọc bị tắc quá nhanh, vấn đề có thể là do lựa chọn vật liệu lọc, lượng bụi, sương dầu, độ ẩm hoặc diện tích lọc quá nhỏ.
Hệ thống tốt nhất không được định nghĩa bởi một con số duy nhất. Nó được định nghĩa bởi mức độ hiệu quả hoạt động đồng bộ của toàn bộ hệ thống:
Thu gom khói, lưu thông không khí, bảo vệ bộ lọc, kiểm soát sự sụt giảm áp suất, thải bụi an toàn và giảm chi phí bảo trì.
Đối với các xưởng cắt laser, việc lựa chọn hệ thống hút bụi phù hợp có thể cải thiện chất lượng không khí, ổn định sản xuất, bảo vệ thiết bị, giảm thời gian ngừng hoạt động và giúp việc bảo trì trở nên dễ dự đoán hơn.
FAQ
Máy hút bụi cắt laser được sử dụng để làm gì?
Máy hút bụi cắt laser được sử dụng để thu gom khói, bụi kim loại mịn, các hạt oxit, tia lửa và bụi sinh ra trong quá trình cắt laser. Nó giúp cải thiện chất lượng không khí trong xưởng và bảo vệ thiết bị.
Tôi nên chọn lưu lượng khí như thế nào cho máy hút bụi cắt laser?
Lưu lượng khí cần được lựa chọn dựa trên kích thước bàn cắt, cấu trúc bàn, loại vật liệu, tốc độ cắt, số lượng đầu cắt, bố trí ống dẫn khí, thời gian sản xuất và yêu cầu thu gom khói. Mục tiêu là đảm bảo thu gom khói ổn định tại khu vực cắt, chứ không chỉ đơn thuần là đạt lưu lượng khí tối đa.
Tại sao các hộp lọc dùng cho máy cắt laser lại nhanh bị tắc nghẽn?
Các lõi lọc có thể bị tắc nhanh chóng do sự xâm nhập của bụi kim loại mịn, lượng bụi lớn, sương dầu, hơi ẩm, quá trình làm sạch bằng xung yếu, tốc độ lọc cao hoặc bộ thu gom có kích thước nhỏ.
Tại sao áp suất giảm lại tăng trong bộ thu bụi máy cắt laser?
Áp suất giảm tăng lên khi bụi tích tụ trên các lõi lọc. Sự gia tăng nhanh chóng áp suất giảm có thể cho thấy hiện tượng tắc nghẽn do khói mịn, khả năng thoát bụi kém, làm sạch bằng xung yếu, lượng bụi quá tải, hơi ẩm, nhiễm dầu hoặc diện tích lọc không đủ.
Tia lửa điện có gây nguy hiểm cho hệ thống hút bụi cắt laser không?
Đúng vậy. Tia lửa và các hạt nóng có thể làm hỏng lõi lọc và gây ra rủi ro về an toàn. Việc kiểm soát tia lửa cần được thiết kế trước giai đoạn lọc thông qua thiết kế bàn, tách sơ bộ, vách ngăn, bộ phận thu gom tia lửa hoặc các biện pháp bảo vệ phù hợp khác.
Những yếu tố nào ảnh hưởng đến chi phí bảo trì của hệ thống hút bụi máy cắt laser?
Chi phí bảo trì phụ thuộc vào tuổi thọ lõi lọc, tổn thất áp suất, lượng khí nén sử dụng, năng lượng quạt, lượng bụi thải ra, tần suất vệ sinh, thời gian ngừng hoạt động, bảo vệ chống tia lửa điện và độ dễ dàng của hệ thống trong việc kiểm tra và bảo dưỡng.
Cần những thông tin gì để báo giá máy hút bụi cắt laser?
Cung cấp thông tin về công suất laser, kích thước bàn, loại vật liệu, độ dày, tốc độ cắt, giờ làm việc, điều kiện khói, nguy cơ tia lửa điện, bố trí ống dẫn khí, yêu cầu lưu lượng khí, chi tiết bộ lọc hiện có, mục tiêu phát thải và hình ảnh hoặc video về quy trình.
Tác giả
Jessica Ma – Kỹ sư Lọc Cao cấp, Omela Filtration
Jessica Ma là kỹ sư lọc cao cấp tại Omela Filtration, chuyên về lọc bụi và chất lỏng. Với hơn 15 năm kinh nghiệm, cô tập trung vào tối ưu hóa hiệu suất hệ thống lọc túi, nâng cao hiệu quả lọc và phát triển các giải pháp hiệu suất cao cho các thiết bị thu gom bụi công nghiệp và các ứng dụng lọc chất lỏng chính xác.