Önemli Noktalar
- Bir lazer kesim toz toplayıcısı Bazen farklı metallere de hizmet edebilir, ancak tasarımının buna uygun olması gerekir. en zorlu düzenli malzemeSadece en kolay kesme işi değil.
- Karbon çeliği, paslanmaz çelik, alüminyum ve galvanizli sac farklı sonuçlar üretir. Duman hacmi, ince duman, oksit parçacıkları, kıvılcımlar, yapışkan kalıntılar ve güvenlik endişeleri.
- Kartuşlu toz toplayıcılar Lazer kesim dumanı için yaygın olarak kullanılırlar, ancak filtre alanı, darbe temizliği, kıvılcım kontrolü ve kartuş ortamı toz akışıyla uyumlu olmalıdır.
- Filtre kartuşları Sadece boyut veya verimliliğe göre seçim yapılmamalıdır. Metal türü, parçacık davranışı, nem, yağ, kaplama kalıntısı ve basınç düşüşü eğilimi, kullanım ömrünü etkileyen faktörlerdir.
- En iyi tasarım dengeleri Kaynak yakalama, kanal düzeni, hava akışı, filtre kartuşu alanı, kıvılcım koruması, basınç düşüşü, toz tahliyesi ve bakım maliyeti.
Tek bir toz toplayıcı farklı metalleri işleyebilir mi?
Birçok metal işleme atölyesi, aynı lazer makinesinde birden fazla malzeme keser. Tipik bir atölye, sabah karbon çeliği, öğleden sonra paslanmaz çelik ve özel bir sipariş geldiğinde alüminyum veya galvanizli sac kesebilir.
Bu durum pratik bir soruyu gündeme getiriyor:
Tek bir lazer kesim toz toplayıcısı tüm bu metalleri işleyebilir mi?
Cevap şu: Bazen evet, ama her zaman değil.
Bir toz toplayıcının sadece yeterli hava akışına ihtiyacı yoktur. Aynı zamanda duman türü, partikül boyutu, toz yükü, kıvılcım riski, kaplama kalıntısı, filtre kartuşu davranışı ve her malzemenin yarattığı bakım gereksinimlerini de karşılaması gerekir.
Eğer toplayıcı sadece temiz karbon çeliği için seçilmişse, aynı makine uzun vardiyalar boyunca alüminyum, yağlı sac, galvanizli malzeme veya paslanmaz çelik kestiğinde zorlanabilir. Sistem en zorlu düzenli koşullar için tasarlanmışsa, tek bir toplayıcı genellikle karışık metal kesimini daha güvenilir bir şekilde destekleyebilir.
Metal isminden değil, toz akıntısından başlayın.
Metal isimleri faydalıdır, ancak toz toplayıcı malzeme etiketini "görmez". Sadece toz akışını alır.
Bu toz akışı ince metal dumanı, oksit parçacıkları, duman, kıvılcımlar, sıcak cüruf, yağ buharı, kaplama kalıntısı, çinko içeren dumanlar veya yapışkan kirlilik içerebilir.
Aynı lazer kesim tablası, havalandırma sistemine giren malzemeye bağlı olarak farklı filtreleme davranışına ihtiyaç duyabilir.
3 mm kalınlığında karbon çelik ve kalın alüminyum işlerinde aynı lazer makinesi kullanılabilir, ancak duman hacmi, kıvılcım deseni ve filtre yükü çok farklı olabilir. Paslanmaz çelik işlerinde ince duman oluşabilir ve bu dumanın dikkatlice yakalanması ve filtrelenmesi gerekir. Galvanizli saclarda ise kaplama ile ilgili dumanlar ve kalıntılar oluşabilir.
Bu nedenle, karışık metal kesimi yalnızca bir koleksiyon modeli sorunu olarak değil, bir sistem sorunu olarak ele alınmalıdır.
Karbon Çeliği: Genellikle Temel Malzeme, Ama Yine de Tozlu
Karbon çelik, lazer kesim toz toplayıcı seçiminde genellikle temel malzeme olarak kullanılır. Genellikle gözle görülebilir duman, demir oksit tozu, ince parçacıklar ve kıvılcımlar üretir. Birçok atölyede karbon çelik, günlük en yüksek hacimli malzemedir, bu nedenle toplayıcının normal üretim yükünü karşılaması gerekir.
Karbon çeliği için başlıca endişeler genellikle şunlardır:
- Kesim masasında duman yakalama
- İnce oksit tozu yüklenmesi
- Kıvılcımlar ve sıcak parçacıklar
- Uzun vardiyalar boyunca kartuşun tıkanması
- Toz birikmesiyle basınç düşüşü artar.
- Hazneden veya çekmeceden toz boşaltımı
Karbon çelik standart bir uygulama gibi görünse de, yüksek üretim saatleri filtre kartuşlarını aşırı yükleyebilir.
Toz toplayıcının çalıştırma sırasında yeterli hava akışı olmasına rağmen birkaç gün sonra basınç düşüşü hızla artıyorsa, sorun filtre alanı, darbeli temizleme, toz birikimi veya kartuş başına hava akışı olabilir. Çözüm her zaman daha büyük bir fan kullanmak değildir. Çoğu zaman, sistemin daha iyi bir filtreleme alanına, daha iyi darbeli temizlemeye veya daha iyi toz tahliyesine ihtiyacı vardır.
Paslanmaz Çelik: İnce Duman ve Hava Kalitesi Kaygıları
Paslanmaz çelik kesimi ince metal dumanı oluşturabilir ve sıradan karbon çeliğine göre daha dikkatli bir inceleme gerektirir. Paslanmaz çelik, krom ve nikel gibi alaşım elementleri içerir ve duman davranışı yumuşak çelikten farklı olabilir.
Toz toplayıcı tasarımı için paslanmaz çelik kesiminde genellikle şu hususlara dikkat edilmesi gerekir:
- İnce parçacık yakalama
- Kararlı kaynak çıkarımı
- Filtre kartuşunun verimliliği
- Basınç düşüşü izleme
- Temiz taraf sızdırmazlığı
- İşçi hava kalitesi
- Egzoz veya devridaim politikası
Paslanmaz çelik kesimi sadece "sıradan bir çelik işi" olarak görülmemelidir. İnce duman yakalama ve sistem sızdırmazlığı özellikle önemlidir.
Eğer toz toplayıcıdan toz sızıyorsa, kartuş contaları zayıfsa veya masa üzerinde hava akışı yetersizse, ince duman atölyeye yayılabilir. Paslanmaz çelik kesimi düzenli olarak yapılan atölyelerde, basınç düşüşü, filtre kartuşunun durumu ve yerel güvenlik gereksinimleri daha yakından kontrol edilmelidir.
Alüminyum: Kıvılcımlar, İnce Toz ve Güvenlik İncelemesi
Alüminyum kesimi genellikle çeşitli endişeleri beraberinde getirir. İnce alüminyum parçacıkları, parlak kıvılcımlar, sıcak parçalar ve emme yolundan kolayca geçebilecek hafif tozlar oluşturabilir. Bazı uygulamalarda, alüminyum tozu ayrıca yanıcı toz güvenliği incelemesi gerektirir.
Alüminyum lazer kesiminde, sistemin dikkat etmesi gereken noktalar şunlardır:
- Kıvılcım ve sıcak parçacık kontrolü
- Kanalların ve toplayıcıların içinde toz birikmesi
- Filtre kartuşu yanık izleri
- Gerektiğinde antistatik veya iletken tasarım.
- Güvenli toz tahliyesi ve temizlik
- Karışık metal toz toplama sistemleriyle uyumluluk
Filtre kartuşu seçimi yapılmadan önce alüminyum kesiminde kıvılcım kontrolü gözden geçirilmelidir.
Sıcak parçacıklara karşı ilk savunma hattı filtre kartuşu olmamalıdır. Kıvılcımlar toplayıcıya çok doğrudan girerse, yanık izleri, delikler veya kartuş hasarı oluşturabilirler. Filtrasyon aşamasından önce kıvılcım tuzakları, giriş bölmeleri, damlama alanı, ön ayırma ve kanal düzeni gerekebilir.
Atölyede alüminyum kesimi yalnızca ara sıra yapılıyorsa, operatörler mevcut toz toplama sisteminin yeterli olduğunu düşünebilir. Ancak alüminyum kesimi sık veya sürekli hale gelirse, toz toplama sisteminin tasarımı yeniden gözden geçirilmelidir.
Galvanizli Sac: Kaplama Dumanları ve Yapışkan Kalıntılar
Galvanizli sac farklıdır çünkü çinko kaplama toz ve duman akışının bir parçası haline gelir. Galvanizli malzemenin lazerle kesilmesi çinko içeren dumanlar ve kaplama ile ilgili kalıntılar oluşturabilir ve duman davranışı düz karbon çeliğine göre daha rahatsız edici veya yönetilmesi daha zor olabilir.
Galvanizli sac için toz toplayıcılarla ilgili başlıca endişeler şunlardır:
- Güçlü kaynak yakalama
- Kesim bölgesine yakın duman kontrolü
- Kaplama kalıntısından kaynaklanan filtre yükü
- Kartuş ortamında yapışkan tortular
- Basınç düşüşü yükselişi
- Uygun havalandırma ve deşarj stratejisi
Galvanizli sac, hem hava kalitesini hem de kartuş ömrünü etkileyen kaplama kaynaklı duman ve kalıntılar oluşturabilir.
Galvanizli veya kaplamalı malzeme kesildikten sonra filtreler koyu, parlak veya yapışkan hale geliyorsa, sorun basit toz birikimi olmayabilir. Kaplama kalıntısı, toz tabakasının davranışını değiştirebilir ve darbeli temizliğin etkinliğini azaltabilir.
Toz Toplayıcı Seçimi İçin Metal Karşılaştırması
| Metal Türü | Başlıca Toz/Duman Davranışı | Anahtar Toplayıcı Endişesi | Pratik Yönlendirme |
|---|---|---|---|
| Karbon çelik | Gözle görülür duman, demir oksit tozu, kıvılcımlar | Toz yüklenmesi ve basınç düşüşü | Günlük üretim yükü için boyut |
| Paslanmaz çelik | İnce metal dumanı, alaşımla ilgili parçacıklar | İnce duman yakalama ve sızdırmazlığı | Yakalama, filtreleme ve egzoz politikalarını gözden geçirin. |
| Alüminyum | İnce toz, kıvılcımlar, sıcak parçacıklar | Kıvılcım kontrolü ve toz güvenliği | Yukarı akış kıvılcım koruması ve güvenlik incelemesi ekleyin. |
| Galvanizli sac | Kaplama dumanları, çinko ile ilgili parçacıklar, kalıntılar | Duman kontrolü ve yapışkan yükleme | Kaynak yakalamayı iyileştirin ve kartuş durumunu izleyin. |
Bu tablo kesin bir kural olarak kullanılmamalıdır. Plaka kalınlığı, kesme hızı, lazer gücü, yardımcı gaz, yüzey yağı, kaplama, çalışma döngüsü ve havalandırma düzeni, nihai toz toplayıcı gereksinimini değiştirebilir.
Bir koleksiyoncu birden fazla metal ile ilgilendiğinde neler değişir?
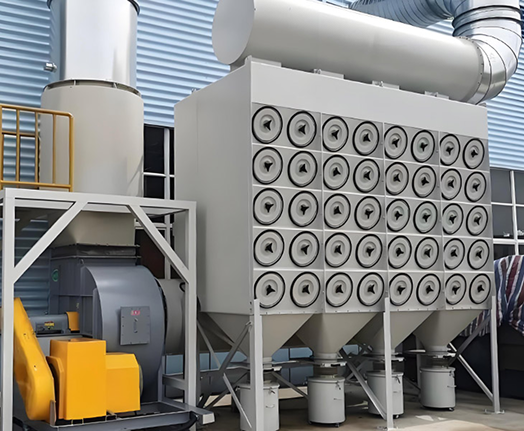
Bir toz toplayıcı birden fazla metal için kullanılıyorsa, sistem en kolay malzeme için değil, en kötü düzenli koşullar için tasarlanmalıdır.
Örneğin, bir atölye ağırlıklı olarak karbon çelik kesiyor ancak her hafta alüminyum da kesiyorsa, kıvılcım kontrolü mutlaka dahil edilmelidir. Düzenli olarak paslanmaz çelik kesiliyorsa, ince duman yakalama ve filtre sızdırmazlığı daha önemli hale gelir. Galvanizli sac veya kaplamalı malzeme yaygın olarak kullanılıyorsa, yapışkan kalıntı ve kartuş temizleme performansı gözden geçirilmelidir.
Karışık metal kesimi, daha muhafazakar sistem tasarımına ve daha iyi bakım takibine olan ihtiyacı artırır.
Tek bir toplayıcı iyi çalışabilir, ancak yalnızca aşağıdaki noktalar kontrol edilirse:
- Aktif kesme masası yakalama
- Kanal hızı ve toz çökelme riski
- Kıvılcım kontrol yolu
- Filtre kartuşu ortamı
- Toplam filtre alanı
- Darbeli temizleme performansı
- Diferansiyel basınç eğilimi
- Çöp haznesi veya toz toplama kabı temizliği
- Malzemeye özgü bakım notları
Bu kontroller olmadan, numune alma cihazı bir malzeme için çalışırken diğerinde başarısız olabilir.
Filtre Kartuşları: Aynı Gövde, Farklı Performans
Birçok lazer kesim toz toplayıcısı, kompakt bir yapıda geniş bir filtreleme alanı sağladıkları için pileli filtre kartuşları kullanır. Ancak kartuş performansı, tozun davranışına büyük ölçüde bağlıdır.
İnce duman, malzemenin derinliklerine nüfuz edebilir. Yapışkan kalıntılar kıvrımları tıkayabilir. Kıvılcımlar yüzeye zarar verebilir. Yoğun toz yükü, basınç düşüşünü hızla artırabilir.
Kuru karbon çelik tozu için iyi çalışan bir kartuş, yağlı sac, galvaniz kaplama kalıntısı, paslanmaz çelik ince dumanı veya alüminyum kıvılcımları için aynı performansı göstermeyebilir.
Filtre ortamında şu hususlar dikkate alınmalıdır:
- İnce parçacık yakalama
- Darbe temizliği sırasında toz salınımı
- Gerektiği yerlerde alev geciktirici özellikler
- Gerektiği yerlerde antistatik özellikler
- Nem veya yağ direnci
- Mekanik dayanım
- Conta tasarımı ve conta sıkıştırması
Karışık metal lazer kesiminde en güvenli yaklaşım, kartuşu en zorlu tekrarlayan malzemeye göre değerlendirmektir.
Hava Akışı ve Basınç Düşüşü Hala Önemli
Hava akışı, dumanın yayılmadan önce kaynağında yakalanmasını sağlamalıdır. Ancak hava akışı tek başına her sorunu çözmez. Hava akışı çok düşükse, duman dışarı kaçar. Hava akışı çok yüksekse, kartuşların daha hızlı dolmasına ve enerji maliyetinin artmasına neden olabilir.
Basınç düşüşü, filtre kartuşlarının ne kadar direnç oluşturduğunu gösterir. Filtreler tozla dolduğunda basınç düşüşü artar. Darbeli temizleme, bu direncin bir kısmını azaltmalı ve emiş gücünü sabit tutmalıdır.
Basınç düşüşündeki istikrarlı eğilim, toplayıcı, filtre kartuşları, darbeli temizleme ve toz yükünün doğru şekilde eşleştirildiğinin en açık işaretlerinden biridir.
Malzemeler arasında geçiş yapılırken basınç düşüşü davranışı değişebilir. Alüminyum, galvanizli sac, kaplamalı malzeme veya paslanmaz çelik, karbon çeliğinden farklı şekilde filtreleri yükleyebilir. Operatörler, basınç düşüşü değiştiğinde hangi malzemenin kesildiğini kaydetmelidir.
Kıvılcım Kontrolü Malzemeye Özgü Olmalıdır
Lazer kesiminde kıvılcım kontrolü her zaman önemlidir, ancak alüminyum, karışık metaller, kalın levhalar, yağlı saclar ve yüksek güçlü kesimlerde daha da kritik hale gelir.
Olası kıvılcım kontrol önlemleri şunlardır:
- Aşağı doğru hava akımı sağlayan masa açılır kapanır alanı
- Giriş bölmeleri
- Kıvılcım tuzakları
- Ön ayırma
- Kısa ve güvenli kanal yönlendirmesi
- Gerektiğinde sıcaklık takibi
- Düzenli toz tahliyesi
- Yangın ve yanıcı toz güvenliği incelemesi
Filtre kartuşu ilk kıvılcım önleyici olmamalıdır.
Kartuşlarda yanık izleri oluşursa, yalnızca filtreleri değiştirmek sorunun kök nedenini çözmeyecektir. Filtre ortamını değiştirmeden önce kıvılcım yolunun incelenmesi gerekir.
Omela Filtrasyon Uygulama Dersleri
Örnek 1: Karbon Çelik Sistemi Daha Sonra Alüminyum İçin Kullanıldı
Atölye başlangıçta karbon çelik kesimi için toz toplayıcıyı seçmişti. Daha sonra alüminyum kesimi daha sık hale geldi. Sistem hala dumanı topluyordu, ancak birkaç kartuşta bölgesel yanık izleri görüldü.
İnceleme, yalnızca kartuş ortamını değiştirmek yerine, kıvılcım yolu, giriş koruması ve toz tahliyesine odaklandı.
Öğrenilen ders: Malzeme karışımı değiştiğinde, kıvılcım kontrolü gereksinimleri de değişebilir.
Vaka 2: Atölye Pusuyla Paslanmaz Çelik Kesimi
Bir imalat atölyesi, karbon çelik kesimi sırasında duman toplayıcı iyi çalışmasına rağmen, paslanmaz çelik kesimi sırasında duman oluştuğunu fark etti. Sorun, ince duman davranışı, masa üstü yakalama ve filtre dolumuyla bağlantılıydı.
İnceleme, kaynak yakalama, kartuş sızdırmazlığı, basınç düşüşü eğilimi ve hava akışı dengesine odaklandı.
Öğrenilen ders: Paslanmaz çelik, ince buhar yakalama ve temiz taraf sızdırmazlığına daha yakından dikkat edilmesini gerektirebilir.
Vaka 3: Galvanizli Sacın Yapışkan Filtre Yüklemesine Neden Olması
Galvanizli ve kaplamalı sac kesimi yapan bir atölyede, kartuşların karardığı ve temizlenmesinin zorlaştığı tespit edildi. Darbeli temizleme yönteminin, beklendiği gibi hava akışını geri kazandırmadığı görüldü.
İnceleme, kaplama kalıntısı, toz tabakası davranışı, ortamın temizlenebilirliği ve yukarı akış yüklemesi konularına odaklandı.
Ders: Kaplamalı metaller, tozu kuru ve temizlenebilir halden yapışkan ve darbeli temizlemeyi zorlaştıran bir hale dönüştürebilir.
Vaka 4: Karma Metal Üretimi İçin Bir Koleksiyoncu
Atölyede karbon çeliği, paslanmaz çelik ve ara sıra alüminyum için tek bir toplayıcı kullanılıyordu. Ekip, malzeme türüne göre basınç düşüşünü izledikten ve bakım zamanlamasını iyileştirdikten sonra sistem daha istikrarlı hale geldi.
Öğrenilen ders: Karışık metal kesimi mümkün, ancak malzemeye özgü işletme kayıtları ve bakım kararları gerektiriyor.
Pratik Seçim Kontrol Listesi
Farklı metaller için aynı lazer kesim toz toplayıcısını kullanmadan önce şunları doğrulayın:
- En sık hangi metal kesilir?
- En yoğun dumanı hangi metal oluşturur?
- Hangi metal en çok kıvılcım çıkarır?
- Paslanmaz çelik veya galvanizli sacın düzenli olarak kesilmesi fark etmeksizin
- Alüminyum tozunun ek güvenlik incelemesine ihtiyacı olup olmadığı
- Malzeme yüzeylerinin yağ, kaplama, film veya boya içerip içermediğine bakılmaksızın
- Kesme tablası boyutu ve aktif ekstraksiyon alanı
- Lazer gücü, plaka kalınlığı ve kesme hızı
- Filtre kartuşunun boyutu, filtre malzemesi, miktarı ve kullanım ömrü
- Malzeme türüne göre basınç düşüşü eğilimi
- Kıvılcım geçmişi, yanık izleri ve toz deşarj durumu
Bu bilgi, tek bir toplama ünitesinin yeterli olup olmadığını veya sistemin yükseltilmiş kartuşlara, kıvılcım kontrolüne, ön ayırmaya, kanal değişikliklerine veya ayrı bir ekstraksiyon stratejisine ihtiyaç duyup duymadığını belirlemeye yardımcı olur.
Son Mühendislik Görünümü
Bir lazer kesim toz toplayıcısı bazen karbon çelik, paslanmaz çelik, alüminyum ve galvanizli sac gibi metalleri de işleyebilir. Ancak tüm metallerin aynı tozu ürettiği varsayımıyla seçim yapılmamalıdır.
Karbon çelik esas olarak toz yüklenmesi ve basınç düşüşü sorunlarına yol açar. Paslanmaz çelik ince duman ve hava kalitesi endişelerini artırır. Alüminyum, kıvılcım ve toz güvenliği açısından daha yakından incelenmeyi gerektirir. Galvanizli sac, kaplama ile ilgili dumanlara ve yapışkan filtre yüküne neden olabilir.
En iyi karma metal lazer kesim toz toplama sistemi, en kolay iş için değil, en zorlu standart malzemeler için tasarlanmıştır.
Metal işleme atölyeleri için güvenilir bir sistem, dumanı kaynağında yakalamalı, filtre kartuşlarını kıvılcımlardan korumalı, basınç düşüşünü kontrol etmeli, malzemeye özgü toz davranışını yönetmeli ve bakımın öngörülebilir olmasını sağlamalıdır.
SSS
Lazer kesim toz toplayıcısı, karbon çeliği, paslanmaz çelik, alüminyum ve galvanizli sacı işleyebilir mi?
Evet, birçok atölyede tek bir sistem birden fazla metali işleyebilir, ancak en zorlu düzenli malzeme için tasarlanmış olmalı ve uygun hava akışı, filtre alanı, kıvılcım kontrolü, darbeli temizleme ve bakım planlamasını içermelidir.
Hangi metal toz toplama konusunda en büyük zorluğu yaratır?
Bu, kullanılan işleme bağlıdır. Karbon çelik günlük olarak yoğun toz yükü oluşturabilir, paslanmaz çelik ince duman çıkarabilir, alüminyum kıvılcım ve yanıcı toz sorunlarına yol açabilir ve galvanizli sac kaplama ile ilgili dumanlar ve yapışkan kalıntılar oluşturabilir.
Alüminyum tozu, lazer kesim toz toplayıcıları için daha mı zorlayıcıdır?
Alüminyum, ince ve hafif parçacıklar, kıvılcımlar ve sıcak parçalar oluşturabileceği için daha zorlu olabilir. Bazı alüminyum toz akışları, yanıcı toz ve yangın güvenliği incelemesi gerektirir.
Galvanizli sac, filtre kartuşunun ömrünü neden etkiler?
Galvanizli sac, kesim sırasında duman ve toz akımının bir parçası haline gelen çinko kaplamaya sahiptir. Kaplama kalıntısı, kartuş ortamından tozun temizlenmesini zorlaştırabilir ve basınç düşüşünü artırabilir.
Paslanmaz çelik kesiminde de karbon çelik kesiminde kullanılan filtre kartuşları kullanılmalı mıdır?
Her zaman değil. Paslanmaz çelik kesimi daha ince duman oluşturabilir ve filtre verimliliği, sızdırmazlık, egzoz politikası ve bakım uygulamalarının daha yakından incelenmesini gerektirebilir.
Farklı metalleri bir arada kullanmak için tek bir toplayıcı kullanmadan önce nelere dikkat edilmelidir?
Malzeme karışımını, kesme saatlerini, duman hacmini, kıvılcım riskini, yüzey yağını veya kaplamasını, masa emişini, kanal düzenini, filtre kartuşu ortamını, basınç düşüşü eğilimini ve kullanılan kartuşun durumunu kontrol edin.
Yazar
Jessica Ma – Omela Filtrasyon Kıdemli Filtrasyon Mühendisi
Jessica Ma, Omela Filtration'da toz ve sıvı filtrasyonu konusunda uzmanlaşmış kıdemli bir filtrasyon mühendisidir. 15 yılı aşkın deneyimiyle, torba filtre performansını optimize etmeye, filtrasyon verimliliğini artırmaya ve endüstriyel toz toplayıcılar ve hassas sıvı filtrasyon uygulamaları için yüksek performanslı çözümler geliştirmeye odaklanmaktadır.