
Önemli Noktalar
- Lazer kesim toz toplayıcısının boyutlandırılmasına şu noktalardan başlanmalıdır: aktif kesim bölgesiSadece lazer gücü veya kolektör modelinden kaynaklanmıyor.
- Başlıca boyutlandırma faktörleri şunlardır: Hava hacmi (CFM veya m³/h), kesme tablası tasarımı, malzeme türü, plaka kalınlığı, filtre kartuşu alanı, statik basınç, basınç düşüşü, kıvılcım riski ve çalışma saatleri..
- A lazer kesim toz toplayıcısı Filtreler temiz olduğunda da, kartuşlar tozla dolduğunda da istikrarlı kaynak yakalama özelliğini korumalıdır.
- Filtre kartuşları İnce metal dumanlarının, ani basınç düşüşüne veya kısa hizmet ömrüne neden olmadan yakalanabilmesi için yeterli filtreleme alanı sağlanmalıdır.
- Aşırı büyük boyutlandırma enerji ve alan israfına yol açarken, yetersiz boyutlandırma ise duman kaçağına, zayıf emişe, filtrenin hızlı tıkanmasına, yüksek bakım maliyetine ve atölye hava kalitesinin istikrarsızlığına neden olur.
- Doğru beden ölçüsü dengeli olmalıdır. Hava akışı yakalama, kanal direnci, filtre yükü, darbeli temizleme, fan statik basıncı, kıvılcım koruması ve uzun vadeli bakım maliyeti.
Lazer Kesim Toz Toplama Sistemlerinde Boyutlandırmanın Önemi
Lazer kesim toz toplayıcısı basit bir makine gibi görünebilir: kirli hava girer, filtreler tozu yakalar ve temiz hava çıkar. Gerçek üretimde ise boyutlandırma çok daha karmaşıktır.
Lazer kesim işlemi duman, ince metal buharı, oksit parçacıkları, küçük cüruf parçaları ve sıcak kıvılcımlar üretir. Bu kirleticilerin atölyeye yayılmadan önce kesim masasında toplanması gerekir. Toplayıcı çok küçükse, duman dışarı kaçar, emme gücü hızla düşer, filtre kartuşları erken tıkanır ve operatörler toplayıcı çalışırken bile atölyede pus görebilirler.
Doğru toz toplayıcı boyutu en büyük boyut değil; duman kaynağını yakalayabilen, gerekli hava hacmini hareket ettirebilen, sistem direncini aşabilen, yeterli filtre alanı sağlayabilen ve basınç düşüşünü zaman içinde sabit tutabilen boyuttur.
Eğer hava toplayıcı çok büyükse, sistemde sorunlar da ortaya çıkabilir. Aşırı hava akışı enerji israfına, gürültü artışına, masa üzerinden gereksiz hava çekilmesine, filtre kartuşlarının daha hızlı dolmasına ve toplam işletme maliyetinin artmasına neden olabilir.
Aktif Kesim Alanı ile başlayın.
İlk boyutlandırma sorusu "Kaç kartuşa ihtiyacımız var?" değil, şudur:
Tek seferde ne kadar kesim alanı çıkarılmalıdır?
Düz yataklı lazer kesimde, tüm masa her zaman aktif değildir. Birçok modern kesim masası bölgeler veya bölümler kullanır. Sistem, havayı tüm masa yüzeyinden çekmek yerine, aktif kesim alanının altındaki emiş sistemini açar. Bu, gereksiz hava akışını azaltırken duman yakalamayı iyileştirir.
İyi bir şekilde havalandırılan kesim masası, kötü havalandırılan bir masaya kıyasla genellikle daha az toplam hava hacmiyle daha iyi duman yakalama performansı gösterebilir.
Uygun şekilde havalandırılmamış büyük bir masa, daha küçük veya iyi havalandırılmış bir masaya göre çok daha fazla hava hacmi gerektirebilir. 3 m × 1.5 m'lik bir masada çalışan bir kolektör, özellikle aktif açık alan daha büyükse, 6 m × 2 m'lik bir masada aynı şekilde çalışmayabilir.
Boyutlandırma mantığı, masa genişliği, masa uzunluğu, açık emme alanı, masa haznesi derinliği, hava akışı yolu, damper kontrolü, kanal konumu ve kesim sırasında dumanın kenarlardan veya köşelerden çıkıp çıkmadığını gözden geçirmelidir.
Hava Hacmi: CFM ve m³/h Sadece Başlangıç Noktasıdır
Hava hacmi genellikle CFM veya m³/h cinsinden ifade edilir. Bu, toplayıcının ne kadar hava hareket ettirebileceğini gösterir. Lazer kesim için, hava akışı, duman yükselmeden veya yayılmadan önce yakalayacak kadar yüksek olmalı, ancak güç israfına veya filtrelerin aşırı yüklenmesine neden olacak kadar yüksek olmamalıdır.
Basitleştirilmiş bir hava akışı fikri şöyledir:
Gerekli hava hacmi ≈ aktif ekstraksiyon alanı × hedef yakalama hızı
Bu sadece bir başlangıç noktası. Gerçek boyutlandırma yapılırken ayrıca kanal direnci, filtre direnci, kıvılcım kontrol direnci, kirli filtre basınç düşüşü, masa sızıntısı ve gelecekteki üretim değişiklikleri de dikkate alınmalıdır.
Hava hacmi, yalnızca temiz filtre veya serbest hava koşullarında değil, gerçek çalışma direnci altında da iletilebildiği zaman faydalıdır.
Anahtar Boyutlandırma Girişleri
| Boyutlandırma Girişi | Neden Önemli? | Neyi Onaylamalı |
|---|---|---|
| Aktif kesim alanı | Tablo alanının ne kadarının tek seferde çıkarılması gerektiğini belirler. | Masa boyutu, bölge boyutu, açık alan |
| Malzeme türü | Farklı metaller farklı duman, toz ve kıvılcım davranışları oluşturur. | Karbon çelik, paslanmaz çelik, alüminyum, galvanizli sac |
| Plaka kalınlığı | Daha kalın malzeme genellikle daha fazla duman ve sıcak parçacık oluşturur. | Normal ve maksimum kalınlık |
| Kesme hızı ve çalışma döngüsü | Uzun kesme süresi toz yükünü artırır. | Günlük çalışma saatleri ve kesintisiz operasyon |
| Filtre kartuşu alanı | Çok küçük alan, yüksek yüklenmeye ve hızlı basınç artışına neden olur. | Kartuş başına toplam medya alanı ve hava akışı |
| Sabit basınç | Fanın hava kanalları, filtreler, ateşleme cihazları ve masa direnci gibi engellerin üstesinden gelmesi gerekir. | Kanal düzeni, dirsekler, filtre durumu |
| Kıvılcım riski | Sıcak parçacıklar kartuşlara zarar verebilir ve güvenlik sorunlarına yol açabilir. | Malzeme, masa tasarımı, ön ayırma |
| Bakım hedefi | Filtre boyutu, filtre ömrünü ve değiştirme maliyetini etkiler. | Beklenen kartuş ömrü ve DP limiti |
Malzeme Kesimi Toz Toplayıcı Boyutunu Değiştirir
Malzeme türü, boyutlandırmada önemli bir faktördür. Farklı metaller, farklı toz davranışlarına neden olur.
Karbon çelik kesimi genellikle gözle görülebilir oksit tozu ve duman üretir. Paslanmaz çelik daha ince metal dumanı oluşturabilir. Alüminyum, daha fazla güvenlik incelemesi gerektiren ince parçacıklar ve sıcak kıvılcımlar oluşturabilir. Galvanizli sac veya kaplamalı metal daha karmaşık dumanlar ve yapışkan tortular üretebilir. Yağlı veya film kaplı plakalar, filtre temizliğini zorlaştıran yağ buharı oluşturabilir.
Aynı kesim tablası, malzeme karışımına bağlı olarak farklı filtreleme ve bakım planlamasına ihtiyaç duyabilir.
Çoğunlukla ince karbon çelik kesen bir atölye, uzun saatler boyunca alüminyum, paslanmaz çelik veya kaplamalı sac kesen bir atölyeye göre filtreleri aynı şekilde yüklemeyebilir. Bu nedenle boyutlandırma, yalnızca en kolay malzemeyi değil, en zorlu düzenli üretim koşullarını da dikkate almalıdır.
Filtre Kartuşu Alanı ve Filtrasyon Hızı
Toz toplayıcı boyutlandırmasında en önemli unsurlardan biri filtre kartuşu alanıdır. Yeterli hava akışına sahip ancak çok küçük filtre alanına sahip bir toplayıcı başlangıçta dumanı yakalayabilir, ancak kartuşlar çok hızlı bir şekilde dolacaktır. Basınç düşüşü artar, emiş gücü zayıflar ve sistem dengesiz hale gelir.
Filtrasyon hızı, filtre ortamının her bir ünitesinden ne kadar hava geçtiğini tanımlar. Filtrasyon hızı çok yüksekse, ince lazer dumanı kartuş ortamının daha derinlerine nüfuz edebilir ve darbeli temizleme sırasında uzaklaştırılması zorlaşabilir. Filtrasyon hızı kontrol edilirse, toz daha çok yüzeyde kalır ve daha kolay ayrılır.
Amaç sadece daha fazla kartuş üretmek değil; amaç, gerçek toz yükü, hava akışı, partikül boyutu, darbeli temizleme yöntemi ve bakım aralığı için yeterli etkili ortam alanına sahip olmaktır.
Lazer kesim için kartuş malzemesi, ince parçacık yakalama, toz salınımı, uygun sızdırmazlık, mekanik dayanıklılık ve kıvılcım riski değerlendirmesi özelliklerini desteklemelidir. Başlangıçta yüksek verimliliğe sahip bir kartuş, aşırı yüklendiğinde veya zayıf basınçlı hava ile temizlendiğinde yine de düşük performans gösterebilir.
Statik Basınç: Fan, tüm sisteme karşı çalışmalıdır.
Toz toplayıcı fanı boş bir odada hava hareket ettirmez. Havayı kesme tablası, kanallar, dirsekler, damperler, kıvılcım kontrol cihazları, filtre kartuşları, toz tabakası ve çıkış yolu boyunca çekmek zorundadır. Her parça direnç ekler.
Bu dirence statik basınç denir. Statik basınç hafife alınırsa, fan gerçek çalışma sırasında gerekli hava akışını sağlayamayabilir. Bu durum özellikle hava akışı temiz filtreler, kısa kanallar veya ideal koşullar altında ölçülürken, gerçek atölyede daha uzun kanal hatları, daha fazla kıvrım, kirli filtreler ve ek kıvılcım kontrol cihazları bulunduğunda yaygındır.
Güvenilir bir boyutlandırma yaklaşımı, hava akışını yalnızca temiz filtre başlangıcında değil, beklenen kirli filtre durumunda da kontrol etmelidir.
Hava Hacmi, Filtre Alanı ve Basınç Düşüşü Arasındaki İlişki
| Tasarım Faktörü | Çok Düşükse | Çok Yüksekse | Daha İyi Yön |
|---|---|---|---|
| Hava hacmi | Masadan duman çıkıyor. | Enerji israfı ve daha hızlı filtre yüklemesi | Aktif kesim alanını eşleştirin |
| filtre alanı | Yüksek filtrasyon hızı ve hızlı tıkanma | Daha yüksek maliyet ve daha büyük alan kaplama | Toz yükü ve kullanım ömrünü eşleştirin. |
| Fan statik basıncı | Gerçek direnç altında zayıf emme | Büyük boyutlandırıldığında daha yüksek enerji tüketimi | Kanal boyutu + kirli filtre direnci |
| Nabız temizleme | Toz tabakası serbest bırakılamaz. | Medya stresi ve basınçlı hava atığı | Kontrollü DP bazlı temizlik kullanın. |
| Kanal hızı | Toz, havalandırma kanallarına birikebilir. | Aşırı direnç ve gürültü | Kanal boyutunu ve taşıma ihtiyacını eşleştirin. |
| Kıvılcım kontrolü | Sıcak parçacıklar filtrelere ulaşır. | Aşırı yapılaşma durumunda aşırı basınç kaybı | Malzeme eşleştirme ve kesme riski |
Bu tablo, boyutlandırmanın neden tek bir sayıyla çözülemeyeceğini göstermektedir. Hava akışı, filtre alanı, fan basıncı, kanal tasarımı ve kıvılcım kontrolü birlikte çalışmalıdır.
Basınç düşüşünün boyutlandırma planına neden dahil edilmesi gerektiği
Basınç düşüşü, toplayıcının sağlık durumunun göstergesidir. Filtre kartuşları temiz olduğunda, basınç düşüşü düşüktür. Kartuş ortamında ince toz biriktikçe, basınç düşüşü artar. Darbeli temizleme, toz tabakasının bir kısmını uzaklaştırmalı ve sistemi istikrarlı bir çalışma aralığında tutmalıdır.
Eğer toz toplama haznesi yetersiz boyutta ise, basınç düşüşü hızla artar. Eğer ortam uygun değilse, ince duman kartuşu tıkayabilir. Eğer darbeli temizleme zayıfsa, toz tabakası ortam üzerinde kalır. Nem veya yağ buharı varsa, toz yapışkan hale gelebilir ve çıkarılması zorlaşabilir.
Boyutlandırma planı, beklenen basınç düşüşü aralığını, temizleme tetikleyicisini ve değiştirme sınırını tanımlamalıdır.
Bu değerler olmadan bakım tamamen tahmine dayalı hale gelir. Pratik hedef sıfır basınç düşüşü değildir. Stabil bir toz tabakası normaldir. Sorun, hava akışı kaybına ve duman kaçağına neden olan kontrolsüz basınç düşüşüdür.
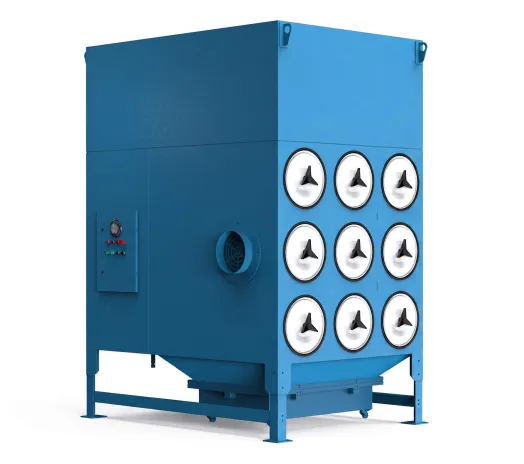
Kesme Masası Tasarımı Hava Hacmini Etkiler
İyi bir toz toplayıcı, yetersiz masa toz yakalama sorununu çözemez. Kesme masası, dumanın yukarı veya yana doğru kaçmadan önce emme yoluna doğru yönlendirilmesini sağlamalıdır.
Masa tasarımında önemli faktörler arasında bölge boyutu, çıta tasarımı, hazne derinliği, açık alan, yan sızıntı, damper hareketi, kanal bağlantı noktası ve masanın aktif kesme bölgesine yakın emiş gücünü yoğunlaştırıp yoğunlaştıramayacağı yer almaktadır.
Lazer kesim toz toplayıcısının beklenenden daha fazla havaya ihtiyaç duymasına rağmen dumanı etkili bir şekilde yakalayamamasının en yaygın nedenlerinden biri, tabla üzerindeki hava dağılımının yetersiz olmasıdır.
Büyük masalar için, yetersiz bölgeleme, aşırı hava akışı talebinin yaygın bir nedenidir. Sistem tüm masa boyunca hava çekmeye çalışırsa, kolektörün gerekenden çok daha fazla hava akışına ihtiyacı olabilir. Bölgeler doğru şekilde kontrol edilirse, aynı atölye daha az toplam hava hacmiyle daha iyi duman yakalama sağlayabilir.
Bu nedenle lazer kesim toz toplayıcısının boyutlandırılması yapılırken sadece toplayıcı değil, kesim tablası da dikkate alınmalıdır.
Kıvılcım Kontrolü ve Sıcak Parçacık Koruması
Lazer kesim işlemi kıvılcımlar, sıcak parçacıklar ve küçük erimiş parçalar üretebilir. Bu parçacıklar filtre kartuşlarına ulaşmadan önce küçültülmelidir.
Kıvılcımlara karşı ilk savunma mekanizması filtre kartuşu olmamalıdır.
Kıvılcım kontrolü, masa altındaki düşme boşluğu, giriş bölmeleri, kıvılcım tuzakları, ön ayırma, uygun kanal düzeni, sıcaklık izleme ve güvenli toz tahliyesini içerebilir. Tam yöntem, kesilen malzemeye, kesme gücüne, toz yüküne ve güvenlik gereksinimlerine bağlıdır.
Kıvılcım koruması, boyutlandırmayı da etkiler çünkü her bir bölme, ayırıcı veya koruyucu cihaz direnç ekleyebilir. Fan, bu direnç de hesaba katıldıktan sonra hava akışını koruyacak şekilde boyutlandırılmalıdır.
Omela Filtrasyon Uygulama Dersleri
Vaka 1: Bir tarafından duman çıkan büyük kesme masası
Bir metal işleme atölyesinde büyük, düz yataklı bir fiber lazer masası vardı. Kağıt üzerinde hava akışı yeterli görünüyordu, ancak masanın bir tarafından duman çıkıyordu.
İnceleme, sorunun sadece toplam hava akışıyla sınırlı olmadığını gösterdi. Aktif emme alanı ve masa bölgelendirmesi dengeli değildi. Bazı bölgeler güçlü emiş alırken, diğerlerinde duman yakalama zayıftı. Hava akışı yolu ve bölge kontrolü gözden geçirildikten sonra, duman yakalama daha istikrarlı hale geldi.
Öğrenilen ders: Toz toplayıcı boyutlandırması, yalnızca toplam CFM'ye değil, aktif kesim alanına ve masa tasarımına göre başlamalıdır.
Durum 2: Filtre Kartuşlarının Çok Hızlı Dolması
Karbon çeliği ve kaplamalı sac kesimi yapılan bir atölyede kartuş değişimi sık sık yapılıyordu. Her yeni kartuş setinden sonra diferansiyel basınç hızla artıyordu.
İnceleme, filtrasyon hızı, ince duman yükü, yağ kalıntısı, darbeli temizleme gücü, basınçlı hava kalitesi ve mevcut filtre alanı üzerinde yoğunlaştı. Toplayıcı sadece bir filtrasyon cihazı değildi; aynı zamanda yüksek yüklü bir duman sistemi olarak da çalışıyordu.
Öğrenilen ders: Filtre alanı, ince duman yükü ve üretim kapasitesiyle uyumlu olmalıdır.
Çok küçük bir toplayıcı, başlangıçta normal görünebilir ancak birkaç günlük yükleme işleminden sonra arızalanabilir.
Vaka 3: Alüminyum Kesimi Sırasında Oluşan Yanık İzleri
Alüminyum ve karışık metalleri işleyen bir lazer kesim hattında kartuş ortamında bölgesel yanık izleri görüldü. Sadece kartuşların değiştirilmesi sorunun temel nedenini çözmedi.
İnceleme, sıcak parçacıkların filtreleme aşamasına çok doğrudan girdiğine işaret etti. Çözüm önerisi, kıvılcım kontrol yolu, giriş koruması ve daha güvenli toz tahliye uygulamalarına odaklandı.
Ders: Spark kontrolü, boyutlandırmanın bir parçasıdır.
Koruyucu cihazlar direnç oluşturur ve bu direnç, fan ve hava akışı seçiminde dikkate alınmalıdır.
Örnek 4: Çoklu Makine Merkezi Toz Toplama Sistemi
Bir atölyede birden fazla kesme makinesi tek bir hava toplayıcıya bağlanmıştı. Toplam hava hacmi yeterli görünüyordu, ancak hava akışı dağılımı istikrarsızdı. Bir dal zayıf emiş gücüne sahipken, diğer bir dal gerekenden daha fazla hava çekiyordu.
İnceleme, kanal dengesi, damper mantığı, eş zamanlı makine çalışması ve fan basıncına odaklandı. Sistemin sadece daha fazla toplayıcı kapasitesine değil, hava akışı yönetimine de ihtiyacı vardı.
Öğrenilen ders: Merkezi toz toplama sistemlerinde boyutlandırma sorunu sadece toplam hava akışıyla sınırlı değildir. Boru hatlarının dengesi ve eş zamanlı çalışma da gözden geçirilmelidir.
Sık Karşılaşılan Boyutlandırma Sorunları ve Düzeltmeleri
| Saha Sorunu | Muhtemel Neden | Pratik Düzeltme |
|---|---|---|
| Masadan duman çıkıyor. | Aktif emme alanı çok büyük veya hava akışı zayıf. | Tablo bölgelendirmesini, fan çalışma yükünü ve kanal sızıntısını inceleyin. |
| Kesimden günler sonra emme gücü düşüyor. | Filtre kartuşları çok hızlı doluyor. | Filtre alanını artırın veya filtreleme hızını azaltın. |
| Basınç düşüşü hızla artıyor. | İnce dumanın göz kamaştırması, zayıf darbeli temizlik veya yapışkan toz | Medya, darbe sistemi, hava kalitesi ve toz türünü kontrol edin. |
| Kartuşlardaki yanık izleri | Kıvılcımlar veya sıcak parçacıklar filtre aşamasına ulaşır. | Filtrelemeden önce kıvılcım kontrolünü iyileştirin. |
| Toz, havalandırma kanallarına yerleşir. | Hava kanalı hızı çok düşük veya hava kanalı düzeni kötü. | Kanal çapını, güzergahını ve hava akışı dengesini gözden geçirin. |
| Fan hava akışını sağlayamıyor. | Statik basınç hafife alındı. | Kanal, filtre, masa ve ateşleme cihazı dirençlerini yeniden hesaplayın. |
| Bakım maliyeti çok yüksek. | Toplayıcı yetersiz boyutlandırılmış veya filtre değişimi çok sık yapılıyor. | Filtre alanını, hava akışını ve basınç düşüşü stratejisini eşleştirin. |
Düzeltme her zaman daha büyük bir kolektör anlamına gelmez. Bazen daha iyi çözüm, daha iyi bölgeleme, daha etkili kanal dengelemesi, daha düşük filtrasyon hızı, iyileştirilmiş darbe temizliği veya yukarı akış kıvılcım kontrolüdür.
Pratik Bir Boyutlandırma İş Akışı
Pratik bir boyutlandırma süreci, kesim kaynağından toplama çıkışına kadar uzanmalıdır.
Öncelikle kesme işlemini tanımlayın: malzeme türü, plaka kalınlığı, lazer gücü, kesme hızı, masa boyutu, çalışma saatleri ve beklenen gelecekteki genişleme.
İkinci olarak, aktif ekstraksiyon alanını hesaplayın ve gerekli hava hacmini tahmin edin. Bölgelere ayrılmış masalar için, uygun olduğunda tüm masayı değil, aktif bölgeyi boyutlandırın.
Üçüncüsü, kanal düzenini ve statik basıncı kontrol edin. Uzun kanallar, dirsekler, damperler, kıvılcım önleyici cihazlar, kirli filtreler ve çıkış kısıtlamaları gerçek hava akışını etkiler.
Dördüncüsü, filtre kartuşunun alanını hava akışına ve toz yüküne göre ayarlayın. Sistem, çok az filtre malzemesinden geçen yüksek hava akışına güvenmemelidir.
Beşinci olarak, kıvılcım kontrolü ve bakım erişimini dahil edin. Temizlenmesi veya incelenmesi zor olan bir sistem, orijinal boyutlandırma doğru olsa bile kararsız hale gelebilir.
Doğru boyutlandırma, kaynak yakalamadan nihai boşaltmaya kadar adım adım ilerleyen bir süreçtir, katalogdan hızlıca model seçmekle ilgili değildir.
Teklif Öncesi Gerekli Bilgiler
Lazer kesim toz toplayıcısı seçmeden önce şunları hazırlayın:
- Lazer gücü, kesme tablası boyutu, aktif emme bölgesi ve kesme kafası sayısı
- Malzeme türü, plaka kalınlığı, kesme hızı ve günlük çalışma saatleri
- Mevcut duman durumu, örneğin gözle görülür duman çıkışı, atölye dumanı veya zayıf emiş gücü.
- Toz türü; karbon çeliği, paslanmaz çelik, alüminyum, galvanizli sac, kaplamalı metal veya karışık metalleri içerebilir.
- Mevcut kanal boyutu, kanal uzunluğu, fan gücü, filtre kartuşu boyutu, kartuş sayısı, basınç düşüşü eğilimi, kıvılcım geçmişi ve kesme işlemine ait fotoğraflar veya videolar.
Gerçek kesim koşulları ne kadar doğru tanımlanırsa, toz toplayıcı boyutlandırması da o kadar güvenilir olur.
Bu bilgiler, hava hacmini, fan statik basıncını, filtre alanını, kartuş ortamını, kıvılcım kontrol tasarımını ve bakım stratejisini belirlemeye yardımcı olur.
Son Mühendislik Görünümü
Lazer kesim toz toplayıcı boyutlandırması, katalog modelinden yola çıkılarak yapılmamalıdır. Kesim masası ve duman kaynağı dikkate alınarak başlanmalıdır.
İstikrarlı bir sistem beş soruyu yanıtlamalıdır:
Masa, duman yayılmadan önce onu yakalayabilir mi?
Fan, gerçek statik basınç altında gerekli hava hacmini sağlayabilir mi?
Toz yükü için filtre kartuşunun alanı yeterli mi?
Darbeli temizleme, basınç düşüşünü sabit tutabilir mi?
Filtrelerden önce kıvılcımlar ve sıcak parçacıklar kontrol altına alınıyor mu?
Doğru boyut, en büyük toplayıcı değil; aktif kesme alanı, malzeme türü, filtre alanı, basınç düşüşü, kıvılcım riski ve gerçek üretim programına uygun olan toplayıcıdır.
Bu sorulara birlikte cevap verildiğinde, toz toplayıcı daha temiz atölye havası, daha istikrarlı emiş gücü, daha uzun filtre ömrü, daha düşük bakım maliyeti ve daha güvenli çalışma sağlayabilir.
SSS
Lazer kesim toz toplayıcısının boyutlandırılması nasıl yapılır?
Lazer kesim toz toplayıcısının boyutlandırılması, aktif kesim alanı, gerekli hava hacmi, kesim tablası tasarımı, malzeme türü, plaka kalınlığı, toz yükü, filtre kartuşu alanı, statik basınç, basınç düşüşü, kıvılcım riski ve çalışma saatleri dikkate alınarak yapılır.
Lazer gücü, toz toplayıcı boyutlandırması için yeterli mi?
Hayır. Lazer gücü faydalı bir bilgidir, ancak yeterli değildir. Tabla boyutu, aktif emme bölgesi, malzeme türü, kesme hızı, çalışma döngüsü, kanal düzeni ve filtre alanı da boyutlandırmayı etkiler.
Kesme tablası tasarımı hava hacmini nasıl etkiler?
İyi planlanmış bir kesim masası, emme kuvvetini aktif kesim alanının yakınında yoğunlaştırabilir. Kötü planlama ise çok daha fazla hava hacmi gerektirebilir ve yine de dumanın dışarı çıkmasına izin verebilir.
Lazer kesim makinelerinde filtre kartuşları neden çabuk tıkanır?
İnce metal dumanı filtre malzemesine nüfuz ettiğinde, filtrasyon hızı çok yüksek olduğunda, darbeli temizleme zayıf olduğunda, filtre alanı çok küçük olduğunda veya yağ buharı ve nem tozu yapışkan hale getirdiğinde filtre kartuşları hızla tıkanabilir.
Toz toplayıcı boyutlandırmasında statik basınç neden önemlidir?
Statik basınç, fanın kesme tablası, havalandırma kanalları, dirsekler, kıvılcım kontrol cihazları, filtreler, toz tabakası ve çıkış yolu gibi unsurlardan kaynaklanan dirençtir. Bu basınç hafife alınırsa, kolektör gerçek çalışma koşullarında hava akışını sürdüremeyebilir.
Boyutlandırma işlemine kıvılcım kontrolü de dahil edilmeli mi?
Evet. Kıvılcım kontrol cihazları ve giriş koruması direnç ekler ve bu direnç fan ve hava akışı seçiminde dikkate alınmalıdır. Kıvılcımlar filtre kartuşlarına ulaşmadan önce kontrol edilmelidir.
Lazer kesim toz toplayıcı için fiyat teklifi almak için hangi bilgilere ihtiyaç duyulmaktadır?
Lazer gücü, masa boyutu, aktif emiş alanı, malzeme türü, kalınlık, kesme hızı, çalışma saatleri, kanal düzeni, hava akışı gereksinimi, filtre detayları, basınç düşüşü eğilimi, kıvılcım geçmişi ve fotoğraf veya videolar sağlayın.
Yazar
Jessica Ma – Omela Filtrasyon Kıdemli Filtrasyon Mühendisi
Jessica Ma, Omela Filtration'da toz ve sıvı filtrasyonu konusunda uzmanlaşmış kıdemli bir filtrasyon mühendisidir. 15 yılı aşkın deneyimiyle, torba filtre performansını optimize etmeye, filtrasyon verimliliğini artırmaya ve endüstriyel toz toplayıcılar ve hassas sıvı filtrasyon uygulamaları için yüksek performanslı çözümler geliştirmeye odaklanmaktadır.