Önemli Noktalar
- Lazer kesim toz toplayıcısı şu şekilde seçilmelidir: komple hava akışı ve filtreleme sistemiSadece toz toplama makinesi olarak değil.
- Başlıca seçim faktörleri şunlardır: Kesim tablası boyutu, malzeme türü, kesim süresi, duman hacmi, hava akışı, filtre alanı, basınç düşüşü, kıvılcım riski ve bakım maliyeti.
- Yeni bir sistem planlayan atölyeler için özel bir bölüm. lazer kesim toz toplayıcısı Bu sayfa, hava akışı tasarımı, filtre kartuşları, kıvılcım koruması, basınç düşüşü kontrolü ve bakım planlamasını tek bir seçim çerçevesinde birleştirmeye yardımcı olabilir.
- Filtre kartuşları Lazer kesim toz toplayıcılarında yaygın olarak kullanılırlar çünkü kompakt bir yapıda geniş bir filtreleme alanı sağlarlar ve istikrarlı parçacık yakalamayı desteklerler.
- İyi seçilmiş bir toz toplayıcı, dumanı kaynağında yakalamalı, filtre kartuşlarını kıvılcımlardan korumalı, basınç düşüşünü kontrol etmeli ve bakımını öngörülebilir kılmalıdır.
Lazer Kesim Toz Toplama Sisteminin Dikkatli Seçilmesinin Nedenleri
Lazer kesim uzaktan bakıldığında temiz görünse de, kesim bölgesinde duman, ince metal buharı, oksit parçacıkları, sıcak kıvılcımlar ve küçük cüruf parçaları oluşabilir. Bu kirleticiler kesim masasından yükselerek atölyeye yayılabilir, havalandırma sistemine girebilir ve son olarak toz toplayıcının içindeki filtre kartuşlarını doldurabilir.
İyi bir lazer kesim toz toplayıcısının temel görevi şudur: dumanı ve ince parçacıkları atölyeye yayılmadan önce yakalamak.
Bu nedenle toz toplayıcı sadece lazer gücüne veya basit bir hava akışı sayısına göre seçilmemelidir. İnce karbon çeliği kesen bir makine, kalın levha kesen yüksek güçlü bir lazer ve paslanmaz çelik veya alüminyum kesen bir atölye, çok farklı duman davranışı, ısı yükü, kıvılcım riski ve filtre yükü oluşturabilir.
Gerçek kullanımda, yanlış seçim genellikle çeşitli şekillerde kendini gösterir: kesim tablasından çıkan görünür duman, birkaç gün sonra emişin zayıflaması, basınç düşüşünün çok hızlı artması, filtre kartuşlarının erken tıkanması veya kartuş ortamında yanık izlerinin oluşması.
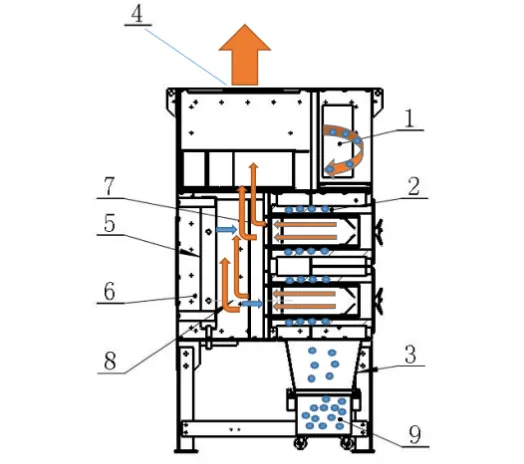
Bu nedenle, lazer kesim toz toplayıcısı beş parçadan oluşan bir sistem olarak ele alınmalıdır: toz kaynağı yakalama, hava kanalları, filtre kartuşları, darbeli temizleme ve güvenli toz tahliyesi.
Kesme işleminden başlayın
İlk adım, kesme işleminin kendisini anlamaktır. Lazer kesim toz toplayıcısı, yalnızca makinenin nominal boyutuna değil, gerçek üretim koşullarına da uygun olmalıdır.
Önemli bilgiler arasında malzeme türü, plaka kalınlığı, kesme hızı, kesme tablası boyutu, kesme kafası sayısı, çalışma saatleri, tabla yapısı ve metal yüzeyinde yağ, kaplama, film, boya veya pas olup olmadığı yer almaktadır. Bu detaylar hem duman hacmini hem de toz yükünü etkiler.
Örneğin, karbon çelik kesimi oksit tozu ve görünür duman üretebilir. Paslanmaz çelik kesimi daha ince metal dumanı oluşturabilir. Alüminyum kesimi, kıvılcımlara, ince parçacıklara ve toz güvenliği incelemesine daha fazla dikkat edilmesini gerektirebilir. Kaplamalı veya yağlı malzemeler, filtre kartuşlarının temizlenmesini zorlaştıran yapışkan kirliliğe neden olabilir.
Bu nedenle, benzer güce sahip iki lazer makinesinin aynı toz toplayıcıya ihtiyacı olmayabilir. Bir makine daha büyük tablası nedeniyle daha fazla hava akışına ihtiyaç duyabilir. Diğeri, duman daha ince veya toz yükü daha ağır olduğu için daha geniş filtre alanına ihtiyaç duyabilir. Üçüncüsü ise, sıcak parçacıklar toplayıcıya daha kolay ulaştığı için daha iyi kıvılcım kontrolüne ihtiyaç duyabilir.
Hava Akışı: Daha Fazlası Her Zaman Daha İyi Değildir
Lazer kesim toz toplama sistemlerinde hava akışı en önemli faktörlerden biridir. Hava akışı çok düşükse, kesim tablasından duman kaçar. Hava akışı çok yüksekse, sistem gereksiz hava çekebilir, enerji tüketimini artırabilir, kesim alanını bozabilir ve filtreleri daha hızlı doldurabilir.
Amaç sadece "maksimum hava akışı" sağlamak değil. Amaç, kesim bölgesinde kontrollü hava akışı sağlamaktır.
İyi bir sistem, dumanın atölyeye yayılmadan önce aşağıya veya yakalama noktasına doğru çekilmesini sağlamalıdır. Daha büyük kesim masaları için, bölgeleme genellikle önemlidir. Hava akışı, masanın tamamından aynı anda çekilmek yerine, aktif kesim bölgesine odaklanabilir. Bu, gereksiz hava hacmini azaltırken yakalama verimliliğini artırmaya yardımcı olur.
Hava Akışı Problemleri ve Genellikle Ne Anlama Geldikleri
| Hava Akışı Sorunu | Genellikle Ne Olur | Kontrol Edilecekler |
|---|---|---|
| Hava akışı yetersiz | Kesim masasından veya kapalı alandan duman çıkıyor. | Fan kapasitesi, kanal sızıntısı, tıkalı filtreler, masa bölgelemesi |
| Çok fazla hava akımı | Daha yüksek enerji kullanımı ve daha hızlı filtre yüklemesi | Fan ayarı, damper konumu, gereksiz açık bölgeler |
| Düzensiz hava akışı | Bazı masa yüzeyleri dumanı iyi tutarken, diğerleri duman sızdırıyor. | Tablo yapısı, bölgeleme, kanal dengesi |
| Hava akışı zamanla azalır. | Üretim sırasında emme gücü zayıflar. | Filtre yükleme, basınç düşüşü, darbeli temizleme |
| Hava akışı düzelmiyor | Filtreler tıkanmış olabilir veya toplayıcı yetersiz boyutta olabilir. | Filtre ortamı, toz yükü, bakım geçmişi |
Hava akışı, yalnızca toz toplayıcı yeni ve filtreler temizken değil, gerçek üretim koşullarında kontrol edilmelidir. İlk gün iyi çalışan bir sistem, filtre kartuşları ince tozla dolmaya başladıktan sonra kötü performans gösterebilir.
Filtre Kartuşları: Temel Filtrasyon Aşaması
Lazer kesim toz toplayıcılarının çoğu, pileli kartuş ortamı kompakt bir yapıda geniş bir filtreleme alanı sağladığı için filtre kartuşları kullanır. Bu, alanın sınırlı olduğu ancak duman ve ince toz yükünün yüksek olduğu atölyeler için faydalıdır.
Ancak, kartuş performansı sadece kartuş sayısına bağlı değildir. Filtre malzemesi ince metal buharını yakalamalı, darbeli temizlik sırasında tozu serbest bırakmalı, çalışma gerilimine dayanmalı ve toplayıcı içinde düzgün bir şekilde sızdırmazlık sağlamalıdır.
Lazer kesiminden kaynaklanan ince dumanın temizlenmesi zor olabilir çünkü çok küçük parçacıklar filtre ortamına derinlemesine girebilir. Parçacıklar ortam yapısının içine hapsolduktan sonra, darbeli temizleme bunları etkili bir şekilde uzaklaştıramayabilir. Sonuç olarak hızlı tıkanma, zayıf emiş ve sık kartuş değişimi meydana gelir.
Bu nedenle filtre kartuşları toz türüne, filtreleme alanına, ortam yapısına, darbeli temizleme tepkisine, kıvılcım riskine, sızdırmazlık tasarımına ve mekanik dayanıklılığa göre seçilmelidir. Kağıt üzerinde yüksek verimliliğe sahip bir kartuş bile, toplayıcı aşırı yüklendiğinde, darbeli temizleme zayıf olduğunda veya filtre aşamasından önce sıcak parçacıklar kontrol edilmediğinde erken arızalanabilir.
Basınç Düşüşü: Kolektörün Sağlık Sinyali
Basınç düşüşü, filtre kartuşları boyunca oluşan direnci gösterir. Kartuşlar temiz olduğunda direnç düşüktür. Ortam üzerinde toz biriktikçe direnç artar. Darbeli temizleme, toz tabakasının bir kısmını uzaklaştırmalı ve basınç düşüşünü istikrarlı bir çalışma aralığında tutmalıdır.
Sağlıklı bir lazer kesim toz toplayıcısında, basınç düşüşü yavaşça artar ve temizleme döngüleri bunu kontrol altında tutar. Basınç düşüşü hızlı bir şekilde artıyorsa, toplayıcı yetersiz boyutlandırılmış olabilir, filtreler tıkanmış olabilir, darbeli temizleme sistemi zayıf olabilir veya gelen toz yükü beklenenden yüksek olabilir.
Sık Karşılaşılan Basınç Düşüşü Problemleri
| Sebeb olmak | Neden Olur | Pratik Yönlendirme |
|---|---|---|
| İnce duman nüfuzu | Küçük parçacıklar ortamın derinliklerine kadar nüfuz eder. | Kartuş filtre malzemesinin ve yüzey filtrasyonunun davranışını inceleyin. |
| Yoğun toz yükü | Toz toplayıcı beklenenden daha fazla toz alıyor. | Filtre alanını artırın veya ön ayırma işlemini iyileştirin. |
| Zayıf darbe temizliği | Toz tabakası düzgün şekilde çıkarılmıyor. | Basınçlı havayı, vanaları, nozulları ve kontrol ünitesini kontrol edin. |
| Nem veya yağ buharı | Toz yapışkan hale gelir ve temizlenmesi zorlaşır. | Malzemenin yüzey koşullarını ve hava kalitesini gözden geçirin. |
| Küçük boyutlu koleksiyoncu | Hava-ortam yükü çok yüksek. | Hava akışını, filtre alanını ve üretim kapasitesini tekrar kontrol edin. |
| Bakım zamanlamasının yetersiz olması | Filtreler, pratik kullanım ömrünün ötesinde çalışır. | Basınç düşüşüne dayalı değiştirme limitlerini tanımlayın. |
Basınç düşüşü sadece kontrol panelindeki bir sayı olarak değerlendirilmemelidir. Hava akışı, toz yükü, filtre ortamı ve darbeli temizliğin birlikte çalışıp çalışmadığını operatöre gösterir.
Kıvılcım kontrolü, filtre korumasından önce gelir.
Lazer kesim işlemi kıvılcımlar, sıcak parçacıklar ve küçük cüruf parçaları üretebilir. Bu parçacıkların filtre kartuşlarına ulaşmadan önce kontrol altına alınması gerekir.
Kıvılcımlara karşı ilk savunma mekanizması filtre kartuşu olmamalıdır.
Kıvılcım kontrolü, uygun kesme tablası tasarımı, düşme boşluğu, giriş bölmeleri, ön ayırma, kıvılcım önleme, uygun kanal düzeni, sıcaklık izleme ve güvenli toz tahliyesini içerebilir. Doğru tasarım, metal türüne, kesme işlemine, toz yüküne ve güvenlik gereksinimlerine bağlıdır.
Bu durum özellikle alüminyum, kaplamalı metal, yağlı malzeme veya karışık metallerin kesiminde önemlidir. Bazı toz akışları ek güvenlik incelemesi gerektirebilir. Bu durumlarda, toz toplayıcı, lazer tablasına bağlı bağımsız bir kutu olarak değil, tam bir sistemin parçası olarak değerlendirilmelidir.
Pratik kural basittir: Sıcak parçacıkların filtre ortamına ulaşmadan önce durdurulması gerekir.
Bakım maliyeti kartuş fiyatından daha fazladır.
Birçok alıcı toz toplayıcıları ilk fiyat veya filtre kartuşu fiyatına göre karşılaştırır. Bu yeterli değildir. Lazer kesimde gerçek maliyet, hava akışı stabilitesi, elektrik tüketimi, basınçlı hava tüketimi, kartuş ömrü, arıza süresi, temizlik işçiliği, toz bertarafı ve güvenlik kontrollerini içerir.
Düşük maliyetli bir toz toplama sistemi, emiş gücünü hızla kaybederse, sık sık kartuş değişimi gerektirirse veya gerçek üretim saatlerini karşılayamazsa pahalı hale gelebilir. Daha iyi uyumlu bir sistem, hava akışını istikrarlı tutarak ve filtre ömrünü tahmin edilebilir hale getirerek uzun vadeli maliyetleri düşürebilir.
Bakım Maliyeti Faktörleri
| Maliyet Faktörü | Neden Önemli? |
|---|---|
| Kartuş değiştirme sıklığı | Sık değiştirme, sarf malzemesi ve işçilik maliyetlerini artırır. |
| Basınçlı hava kullanımı | Yetersiz darbeli temizleme havayı israf eder ve yine de temizlemeyi başaramayabilir. |
| Taraftar enerjisi | Aşırı hava akışı güç tüketimini artırır. |
| Kesinti | Filtre değişimi üretimi aksatabilir. |
| Toz boşaltımı | Kötü tasarlanmış hazne veya çekmeceler temizlik işçiliğini artırır. |
| Güvenlik kontrol | Kıvılcımlar, sıcak toz ve ince metal tozları düzenli olarak kontrol edilmelidir. |
| Sistem ömrü | İstikrarlı çalışma, acil onarımları ve planlanmamış duruşları azaltır. |
En iyi toz toplayıcı, sadece en ucuz ünite değildir. İstikrarlı emiş gücü, öngörülebilir basınç düşüşü, güvenli toz yönetimi ve makul filtre ömrü sağlayan sistemdir.
İyi bir lazer kesim toz toplayıcısının yapması gerekenler nelerdir?
İyi seçilmiş bir lazer kesim toz toplayıcısı, dumanı kesim bölgesine yakın bir yerden yakalamalı, kirlenmiş havayı sabit bir hızla kanal sistemi üzerinden taşımalı, kıvılcımları ve sıcak parçacıkları filtrelere zarar vermeden önce uzaklaştırmalı, ince metal dumanını filtre kartuşlarında yakalamalı, kartuşları darbeli temizleme yoluyla etkili bir şekilde temizlemeli, toplanan tozu güvenli bir şekilde boşaltmalı ve basınç düşüşünü öngörülebilir bir aralıkta tutmalıdır.
Bu zincirin herhangi bir parçası zayıfsa, tüm sistem dengesiz hale gelebilir. Güçlü hava akışı, zayıf kıvılcım korumasını çözemez. İyi filtre kartuşları, kanal sızıntısını çözemez. Güçlü bir fan, filtre tıkanmasını çözemez. Büyük bir toplayıcı, yetersiz masa üstü yakalama sorununu çözemez.
Bu nedenle seçim yapılırken hem toz toplayıcı hem de onun etrafındaki süreç dikkate alınmalıdır.
Omela Filtrasyon Uygulama Dersleri
Lazer kesim atölyelerinde gözle görülür duman çıkışı genellikle hava akışı yakalama sorunlarına işaret eder. Bunun nedeni zayıf emiş, tıkalı filtreler, yetersiz masa bölgelendirmesi, kanal sızıntısı veya dengesiz kanal düzeni olabilir.
Filtrenin hızlı tıkanması genellikle yoğun ince duman birikimine, uygun olmayan filtre malzemesine, zayıf darbeli temizliğe, yağ buharına, neme veya filtre alanı başına çok fazla hava akışına işaret eder.
Filtre kartuşlarındaki yanık izleri genellikle kıvılcımların veya sıcak parçacıkların filtre aşamasına ulaştığını gösterir. Bu durumda, yalnızca kartuşu değiştirmek sorunun kök nedenini çözmez. Yukarı akış yönündeki kıvılcım kontrol yolu incelenmelidir.
Birden fazla makinenin bulunduğu atölyelerde merkezi toz toplama sistemi işe yarayabilir, ancak hava akışı dengesi daha önemli hale gelir. Bir kol çok fazla hava çekerken diğer kol yetersiz emiş gücüne sahipse, toplam fan kapasitesi yeterli görünse bile duman yakalama dengesiz hale gelir.
Bu uygulama dersleri, mühendislik alanında önemli bir noktayı destekliyor: lazer kesim toz toplama sistemi, yalnızca filtre kartuşu seçimi değil, aynı zamanda bir sistem kararıdır.
Doğru Sistem Nasıl Seçilir
Pratik bir seçim süreci, kesim kaynağından toplama noktasına kadar ilerlemelidir.
Öncelikle kesme işlemini doğrulayın: malzeme türü, kalınlık, kesme hızı, masa boyutu, çalışma saatleri ve kıvılcım riski.
İkinci olarak, hava akışı gereksinimini doğrulayın. Sistem, kesme bölgesinde yeterli yakalama hava akışı oluşturmalı ve filtreler doldukça bunu korumalıdır.
Üçüncü olarak, filtre kartuşlarını gözden geçirin. Filtre malzemesi ince metal buharını yakalamalı, darbeli temizlik sırasında tozu serbest bırakmalı, çalışma koşullarına dayanıklı olmalı ve düzgün bir şekilde sızdırmazlık sağlamalıdır.
Dördüncü olarak, kıvılcım ve sıcak parçacık kontrolünü gözden geçirin. Hava kartuşlara ulaşmadan önce sıcak parçacıklar azaltılmalıdır.
Beşinci olarak, uzun vadeli bakımı gözden geçirin. Filtre değişimi, toz tahliyesi, basınç düşüşü izleme ve basınçlı hava bakımı kolay ve öngörülebilir olmalıdır.
Seçim Öncesinde Toplanacak Bilgiler
Lazer kesim toz toplayıcısı seçmeden önce aşağıdaki bilgileri edinin:
- Lazer makinesinin gücü, kesim tablası boyutu ve kesim kafası sayısı
- Malzeme türü, plaka kalınlığı, kesme hızı ve günlük çalışma saatleri
- Duman durumu; hafif duman, yoğun duman, gözle görülebilir duman kaçağı veya atölye sisi gibi.
- Toz türü; örneğin karbon çeliği, paslanmaz çelik, alüminyum, galvanizli sac, kaplamalı metal veya karışık metal.
- Mevcut hava akışı, kanal boyutu, fan gücü, basınç düşüşü eğilimi, filtre kartuşu boyutu, kartuş sayısı, kullanım ömrü, kıvılcım geçmişi, atölye düzeni, emisyon hedefi ve prosesin fotoğrafları veya videoları.
Bu bilgiler, hava akışını, filtre alanını, kartuş ortamını, kıvılcım kontrol yöntemini ve bakım stratejisini belirlemeye yardımcı olur.
Son Mühendislik Görünümü
Lazer kesim toz toplayıcısı seçimi, kesim bölgesinden başlamalıdır.
Masada duman çıkıyorsa, sorun hava akışı yakalama olabilir. Birkaç gün sonra emiş gücü düşüyorsa, sorun filtre tıkanması veya basınç düşüşü olabilir. Kartuşlarda yanık izleri varsa, sorun kıvılcım kontrolü olabilir. Filtreler çok çabuk tıkanıyorsa, sorun filtre malzemesi seçimi, toz yükü, yağ buharı, nem veya yetersiz filtreleme alanı olabilir.
En iyi sistem tek bir sayıyla tanımlanmaz. En iyi sistem, tüm sistemin birlikte ne kadar iyi çalıştığıyla tanımlanır:
Dumanı yakalar, havayı hareket ettirir, filtreleri korur, basınç düşüşünü kontrol eder, tozu güvenli bir şekilde tahliye eder ve bakım maliyetini azaltır.
Lazer kesim atölyeleri için, iyi seçilmiş bir toz toplayıcı hava kalitesini iyileştirebilir, üretimi istikrara kavuşturabilir, ekipmanı koruyabilir, arıza sürelerini azaltabilir ve bakım işlemlerini daha öngörülebilir hale getirebilir.
SSS
Lazer kesim toz toplayıcısı ne için kullanılır?
Lazer kesim toz toplayıcısı, lazer kesim sırasında oluşan dumanı, ince metal buharını, oksit parçacıklarını, kıvılcımları ve tozu yakalamak için kullanılır. Atölye hava kalitesini iyileştirmeye ve ekipmanı korumaya yardımcı olur.
Lazer kesim toz toplayıcısı için hava akışını nasıl seçerim?
Hava akışı, kesme tablasının boyutuna, yapısına, malzeme türüne, kesme hızına, kesme kafası sayısına, kanal düzenine, üretim süresine ve duman yakalama gereksinimine göre seçilmelidir. Amaç, sadece maksimum hava akışı sağlamak değil, kesme bölgesinde istikrarlı bir duman yakalama sağlamaktır.
Lazer kesim filtre kartuşları neden çabuk tıkanır?
Filtre kartuşları, ince metal dumanı nüfuzu, yoğun toz yükü, yağ buharı, nem, zayıf darbeli temizleme, yüksek filtrasyon hızı veya yetersiz boyutlandırılmış bir toplayıcı nedeniyle hızla tıkanabilir.
Lazer kesim toz toplayıcısında basınç düşüşü neden artar?
Filtre kartuşlarında toz biriktikçe basınç düşüşü artar. Basınç düşüşündeki hızlı artış, ince toz tıkanması, yetersiz toz salınımı, zayıf darbe temizliği, aşırı toz yükü, nem, yağ kirlenmesi veya yetersiz filtre alanı gibi durumları gösterebilir.
Lazer kesim toz toplayıcıları için kıvılcımlar tehlikeli midir?
Evet. Kıvılcımlar ve sıcak parçacıklar filtre kartuşlarına zarar verebilir ve güvenlik riskleri oluşturabilir. Kıvılcım kontrolü, filtre aşamasından önce masa tasarımı, ön ayırma, bölmeler, kıvılcım önleyiciler veya diğer uygun koruma yöntemleriyle tasarlanmalıdır.
Lazer kesim toz toplayıcısının bakım maliyetini etkileyen faktörler nelerdir?
Bakım maliyeti, filtre kartuşunun ömrüne, basınç düşüşüne, basınçlı hava kullanımına, fan enerjisine, toz tahliyesine, temizleme sıklığına, arıza süresine, kıvılcım korumasına ve sistemin incelenmesi ve bakımının kolaylığına bağlıdır.
Lazer kesim toz toplayıcı için fiyat teklifi almak için hangi bilgilere ihtiyaç duyulmaktadır?
Lazer gücü, masa boyutu, malzeme türü, kalınlık, kesme hızı, çalışma saatleri, duman durumu, kıvılcım riski, kanal düzeni, hava akışı gereksinimi, mevcut filtre detayları, emisyon hedefi ve işlemle ilgili fotoğraf veya videoları sağlayın.
Yazar
Jessica Ma – Omela Filtrasyon Kıdemli Filtrasyon Mühendisi
Jessica Ma, Omela Filtration'da toz ve sıvı filtrasyonu konusunda uzmanlaşmış kıdemli bir filtrasyon mühendisidir. 15 yılı aşkın deneyimiyle, torba filtre performansını optimize etmeye, filtrasyon verimliliğini artırmaya ve endüstriyel toz toplayıcılar ve hassas sıvı filtrasyon uygulamaları için yüksek performanslı çözümler geliştirmeye odaklanmaktadır.