การสนับสนุนทางเทคนิคก่อนเริ่มโครงการ
- รีวิว ขนาดโต๊ะ, ขอบเขต, โซนใช้งาน และช่องระบายอากาศที่เปิดอยู่
- ยืนยัน วัสดุ ช่วงความหนา กำลังเลเซอร์ และรอบการทำงาน
- กำหนด ข้อมูลเกี่ยวกับจุดติดตั้ง การติดตั้งภายใน/ภายนอกอาคาร และข้อมูลเกี่ยวกับอันตราย
เครื่องดักฝุ่นจากการตัดด้วยเลเซอร์เป็นระบบกรองแบบดักจับตั้งแต่ต้นทางจนถึงปลายทาง ออกแบบมาสำหรับดักจับควันและอนุภาคออกไซด์โลหะละเอียดที่เกิดจากเลเซอร์ไฟเบอร์ เลเซอร์ CO₂ และกระบวนการตัดด้วยความร้อนอื่นๆ ที่เกี่ยวข้อง โดยเชื่อมต่อกับโต๊ะตัดหรือตู้ครอบผ่านท่อดูดแบบแบ่งโซน และใช้ตลับกรองที่มีพื้นที่ผิวสูงพร้อมระบบทำความสะอาดแบบพัลส์อัตโนมัติ
ระบบดูดฝุ่นที่ถูกต้องจะช่วยปกป้องผู้ปฏิบัติงานและอุปกรณ์ที่อยู่ใกล้เคียง ลดปริมาณฝุ่นละอองที่มองเห็นได้ และช่วยป้องกันฝุ่นรบกวนคุณภาพการตัด การเลือกตัวดูดฝุ่นต้องพิจารณาจากขนาดของโต๊ะทำงาน พื้นที่ดูดฝุ่น วัสดุและความหนา กำลังเลเซอร์ ปริมาณงานตัด ความต้านทานของท่อดูดฝุ่น ปริมาณลมที่ต้องการ แรงดันสถิตที่ต้องการ และความเสี่ยงต่อการเกิดไฟไหม้หรือฝุ่นที่ติดไฟได้
ควันจะถูกดักจับไว้ด้านล่างหรือรอบๆ บริเวณที่กำลังตัด ก่อนที่มันจะกระจายเข้าไปในห้องทำงาน ตัวควบคุมเครื่องตัดจะเปิดวาล์วควบคุมอากาศสำหรับบริเวณโต๊ะทำงานที่ใช้งานอยู่ เพื่อเน้นการดูดอากาศไปยังบริเวณที่เลเซอร์กำลังทำงาน และลดการไหลของอากาศที่ไม่จำเป็นจากบริเวณที่ไม่ได้ใช้งาน
พัดลมต้องให้ปริมาณลมที่ต้องการ ณ ความต้านทานรวมของระบบ ไม่ใช่เฉพาะในสภาวะอากาศอิสระเท่านั้น การจัดวางท่อลม ตำแหน่งของวาล์วควบคุมลม การรั่วไหลของโต๊ะ ความต้านทานของตัวกรองที่สกปรก การควบคุมประกายไฟ และการกรองขั้นสุดท้าย ล้วนส่งผลต่อจุดการทำงาน
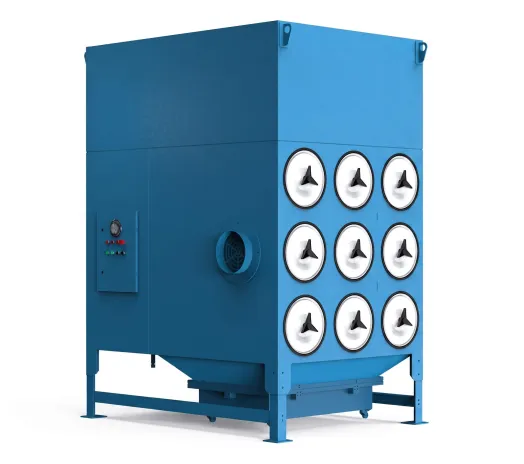
การดูดอากาศแบบแบ่งโซน การเลือกกำลังพัดลมที่เหมาะสม การควบคุมการจ่ายอากาศตามความต้องการ และตลับกรองแบบถอดเปลี่ยนได้รวดเร็ว ช่วยควบคุมการใช้พลังงาน การใช้ลมอัด เวลาหยุดทำงาน และค่าใช้จ่ายในการเปลี่ยนไส้กรอง
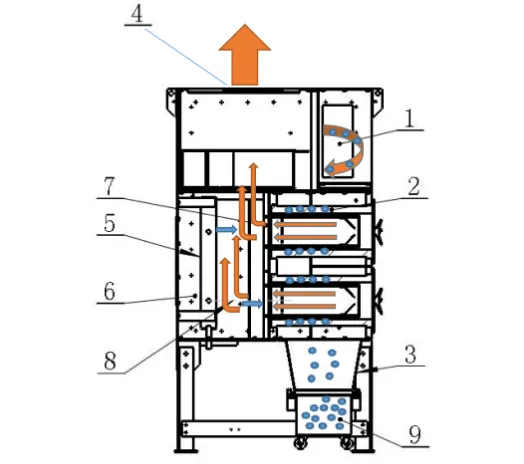
ระบบที่สมบูรณ์นี้ไม่ได้มีเพียงแค่ตู้เก็บควันเท่านั้น การควบคุมควันเลเซอร์ที่มีประสิทธิภาพเริ่มต้นที่โต๊ะตัด ผ่านระบบแดมเปอร์และท่อระบายอากาศ ป้องกันตัวกรองจากเศษวัสดุร้อน และรักษาระดับการไหลของอากาศในการดักจับที่ต้องการเมื่อความต้านทานของตลับกรองเปลี่ยนแปลงไป ระบบควบคุมสามารถเชื่อมโยงการทำงานของตู้เก็บควัน พัดลม ระบบพัลส์ สัญญาณเตือน และเครื่องตัดเข้าด้วยกันได้
เลือกใช้ตลับกรองที่มีพื้นที่ผิวสูงและวัสดุเมมเบรนเสริมสำหรับอนุภาคออกไซด์โลหะแห้งละเอียด และเพื่อให้ได้ผลลัพธ์ที่ต้องการ
การปล่อยคลื่นย้อนกลับแบบกำหนดเวลาหรือควบคุมด้วยแรงดันแตกต่างจะช่วยขจัดฝุ่นบนพื้นผิวและช่วยฟื้นฟูการซึมผ่านของตลับหมึกในระหว่างกระบวนการผลิต
ตลับกรองที่เข้าถึงได้จากด้านข้างและถอดออกได้โดยอิสระ ช่วยลดเวลาและพื้นที่ที่จำเป็นสำหรับการตรวจสอบและการเปลี่ยนไส้กรอง
พัดลม ตัวควบคุมพัลส์ เซ็นเซอร์ความดันแตกต่าง การตรวจสอบอุณหภูมิ สัญญาณเตือน และระบบล็อกเครื่องจักร สามารถรวมเข้าไว้ในแพ็คเกจเดียวได้
แผ่นกั้นทางเข้า พื้นที่กันประกายไฟ ตัวดักประกายไฟ สัญญาณเตือนอุณหภูมิ และมาตรการอื่นๆ จะถูกเลือกใช้ตามความเสี่ยงในการจุดระเบิดที่เกิดขึ้นจริง ไม่มีอุปกรณ์ใดอุปกรณ์หนึ่งที่จะมาทดแทนการตรวจสอบความปลอดภัยโดยรวมได้
การกำหนดค่า L/C ขนาดกะทัดรัดและการกำหนดค่า A/B แรงดันสูงรองรับขนาดโต๊ะ กำลังเลเซอร์ รูปแบบท่อ และลักษณะงานการผลิตที่แตกต่างกัน
ใช้ชุดข้อมูลเหล่านี้เป็นแนวทางเบื้องต้นในการเลือก จุดการทำงานสุดท้ายจะต้องตรวจสอบกับโต๊ะตัด พื้นที่ดูดอากาศที่ใช้งานอยู่ การสูญเสียในท่อ วัสดุ ความหนา กำลังการทำงานของเลเซอร์ และความต้านทานของตัวกรองที่สกปรก
| ซีรี่ย์/รุ่น | พลังพัดลม | แม็กซ์ การไหลของอากาศ | ความดันคงที่ | ความเร็วขาเข้าสูงสุด | ตลับ | พื้นที่การกรอง |
|---|---|---|---|---|---|---|
| เอ / โอเอ็ม-แอลซี-4เอ | 5.5 กิโลวัตต์ | 5,800 m³ / ชม | 2,800 Pa | 23 ม./วินาที | 4 × Ø350 × 660 มม. | 80 ตารางเมตร |
| เอ / โอเอ็ม-แอลซี-6เอ | 7.5 กิโลวัตต์ | 9,000 m³ / ชม | 4,200 Pa | 35 ม./วินาที | 6 × Ø350 × 660 มม. | 120 ตารางเมตร |
| เอ / โอเอ็ม-แอลซี-8เอ | 11 กิโลวัตต์ | 11,000 m³ / ชม | 5,000 Pa | 45 ม./วินาที | 8 × Ø350 × 660 มม. | 160 ตารางเมตร |
| เอ / โอเอ็ม-แอลซี-12เอ | 15 กิโลวัตต์ | 13,000 m³ / ชม | 5,300 Pa | 52 ม./วินาที | 12 × Ø350 × 660 มม. | 240 ตารางเมตร |
| เอ / โอเอ็ม-แอลซี-18เอ | 18.5 กิโลวัตต์ | 15,000 m³ / ชม | 5,600 Pa | 55 ม./วินาที | 18 × Ø350 × 660 มม. | 360 ตารางเมตร |
| บี / โอเอ็ม-แอลซี-4บี | 4 กิโลวัตต์ | 5,800 m³ / ชม | 2,800 Pa | 23 ม./วินาที | 4 × Ø350 × 660 มม. | 80 ตารางเมตร |
| บี / โอเอ็ม-แอลซี-6บี | 5.5 กิโลวัตต์ | 6,600 m³ / ชม | 3,300 Pa | 26 ม./วินาที | 6 × Ø350 × 660 มม. | 120 ตารางเมตร |
| บี / โอเอ็ม-แอลซี-8บี | 7.5 กิโลวัตต์ | 8,800 m³ / ชม | 4,100 Pa | 33 ม./วินาที | 8 × Ø350 × 660 มม. | 160 ตารางเมตร |
| บี / โอเอ็ม-แอลซี-12บี | 11 กิโลวัตต์ | 10,800 m³ / ชม | 5,900 Pa | 42 ม./วินาที | 12 × Ø350 × 660 มม. | 240 ตารางเมตร |
| บี / โอเอ็ม-แอลซี-18บี | 15 กิโลวัตต์ | 12,800 m³ / ชม | 5,200 Pa | 50 ม./วินาที | 18 × Ø350 × 660 มม. | 360 ตารางเมตร |
| แอล / โอเอ็ม-แอลซี-2แอล | 1.5 กิโลวัตต์ | แผ่นกระดาษ | แผ่นกระดาษ | เพื่อยืนยัน | 4 × Ø300 × 660 มม. | เพื่อยืนยัน |
| แอล / โอเอ็ม-แอลซี-4แอล | 2.2 กิโลวัตต์ | 4,600 m³ / ชม | 2,000 Pa | 28 ม./วินาที | 4 × Ø200 × 400 มม. | 50 ตารางเมตร |
| ซี / โอเอ็ม-แอลซี-4ซี | 3 กิโลวัตต์ | 5,200 m³ / ชม | 2,300 Pa | 30 ม./วินาที | 4 × Ø300 × 660 มม. | 70 ตารางเมตร |
| ซี / โอเอ็ม-แอลซี-6ซี | 4 กิโลวัตต์ | 6,000 m³ / ชม | 2,900 Pa | 33 ม./วินาที | 6 × Ø300 × 660 มม. | 100 ตารางเมตร |
| รุ่น | สัญญาณรบกวน | ถังขยะ | สูงสุด น้ำหนัก | ทางเข้า | ขนาด (L × W × H) | ช่วงเครื่องจักรอ้างอิง |
|---|---|---|---|---|---|---|
| โอเอ็ม-แอลซี-4เอ / 4บี | 73 ±2 เดซิเบล | 50 L | 460 | Ø300มม | 1,162 1,261 ×× 2,152 มิลลิเมตร | ขนาด 1.5 × 3 ม. / 2 × 4 ม. กำลังไฟ ≤12 กิโลวัตต์ |
| โอเอ็ม-แอลซี-6เอ | 75 ±2 เดซิเบล | 70 L | 690 | Ø300มม | 1,602 1,346 ×× 2,153 มิลลิเมตร | ขนาด 2 × 6 ม. / 2.5 × 6 ม. กำลังไฟ ≤20 กิโลวัตต์ |
| โอเอ็ม-แอลซี-6บี | 75 ±2 เดซิเบล | 70 L | 660 | Ø300มม | 1,602 1,346 ×× 2,153 มิลลิเมตร | ขนาด 2 × 6 ม. / 2.5 × 6 ม. กำลังไฟ ≤20 กิโลวัตต์ |
| โอเอ็ม-แอลซี-8เอ / 8บี | 78 ±2 เดซิเบล | 90 L | 870 / 820 กก | Ø350มม | 1,162 2,126 ×× 2,195 มิลลิเมตร | คลาส 3 × 12 เมตร, ≤30 กิโลวัตต์ |
| โอเอ็ม-แอลซี-12เอ / 12บี | 80 ±2 เดซิเบล | 160 L | 1,380 / 1,320 กก | Ø350มม | 1,607 2,166 ×× 2,235 มิลลิเมตร | ขนาดใหญ่ / กำลังไฟมากกว่า 30 กิโลวัตต์ |
| โอเอ็ม-แอลซี-18เอ / 18บี | 85 ±2 เดซิเบล | 160 L | 1,590 / 1,520 กก | Ø350มม | 1,607 2,166 ×× 2,750 มิลลิเมตร | ระบบขนาดใหญ่พิเศษที่มีกำลังสูงเป็นพิเศษ |
| โอเอ็ม-แอลซี-2แอล | เพื่อยืนยัน | เพื่อยืนยัน | เพื่อยืนยัน | Ø250มม | 859 730 ×× 1,159 มิลลิเมตร | ระบบขนาดกะทัดรัดแบบกำหนดเอง; ยืนยันการใช้งาน |
| โอเอ็ม-แอลซี-4แอล | ≤72 ±2 dB | 40 L | 280 | Ø250มม | 947 830 ×× 1,650 มิลลิเมตร | ระบบเลเซอร์ขนาดกะทัดรัด ระดับกำลัง ≤3 กิโลวัตต์ |
| โอเอ็ม-แอลซี-4ซี | 73 ±2 เดซิเบล | 50 L | 340 | Ø250มม | 1,079 830 ×× 1,959 มิลลิเมตร | ขนาด 1.5 × 3 ม. / 2 × 4 ม. กำลังไฟ ≤6 กิโลวัตต์ |
| โอเอ็ม-แอลซี-6ซี | ≤75 ±2 dB | 70 L | 490 | Ø300มม | 1,429 830 ×× 2,050 มิลลิเมตร | ขนาด 2 × 6 ม. / 2.5 × 6 ม. กำลังไฟ ≤12 กิโลวัตต์ |
ปริมาณควันจากเลเซอร์จะเปลี่ยนแปลงไปตามวัสดุ ความหนา ก๊าซช่วยตัด ความเร็วในการตัด กำลังเลเซอร์ ขนาดโต๊ะ และลักษณะงานผลิต Omela ออกแบบระบบดูดควัน ระบบท่อ พัดลม ตลับกรอง ระบบควบคุม และส่วนต่อประสานด้านความปลอดภัยให้เหมาะสมกับกระบวนการตัดจริง
แนวโน้มความดันแตกต่างบ่งชี้ถึงการบรรจุตลับกรอง และสามารถกระตุ้นสัญญาณเตือนการทำความสะอาดแบบพัลส์หรือการบำรุงรักษาได้
วงจรขับความถี่แปรผันสามารถรักษาระดับการดูดอากาศที่ต้องการได้ แม้ว่าแดมเปอร์จะสลับการทำงานและค่าความต้านทานของตัวกรองจะเปลี่ยนแปลงไปก็ตาม
เป้าหมายของการควบคุมคือการดักจับฝุ่นอย่างเพียงพอในบริเวณที่ใช้งาน ไม่ใช่ปริมาณอากาศอิสระสูงสุดเท่าที่จะเป็นไปได้ การไหลของอากาศที่มากเกินไปอาจทำให้สิ้นเปลืองพลังงาน เพิ่มเสียงดัง และทำให้ตัวกรองทำงานหนักโดยไม่จำเป็น
ตัวอย่างการออกแบบนี้แสดงให้เห็นถึงตัวเก็บรวบรวมที่เลือกใช้สำหรับโต๊ะตัดเลเซอร์ไฟเบอร์ขนาดกลางถึงขนาดใหญ่ที่มีระบบดูดอากาศแบบแบ่งโซน ความท้าทายในการใช้งานคือการดักจับควันโลหะละเอียดในบริเวณที่ทำการตัดจริง ในขณะเดียวกันก็ต้องเอาชนะการสูญเสียแรงดันของโต๊ะ ตัวลดแรงสั่นสะเทือน ท่อลม ขั้นตอนการควบคุมประกายไฟ ตลับกรอง และระบบทางออก
พารามิเตอร์ต่อไปนี้แสดงตัวอย่างการกำหนดค่าอ้างอิงเบื้องต้นของ OM-LC-6Aการเลือกขั้นสุดท้ายจำเป็นต้องใช้ข้อมูลเครื่องตัดและท่อลม
| การใช้งาน | ระบบดูดควันจากการตัดด้วยเลเซอร์ไฟเบอร์แบบแท่นราบ |
| ประเภทของระบบ | เครื่องเก็บตลับแบบทำความสะอาดด้วยระบบพัลส์ พร้อมระบบดูดฝุ่นแบบแบ่งโซน |
| การออกแบบการไหลเวียนของอากาศ | ปริมาณอ้างอิงสูงสุด 9,000 m³/h |
| แรงดันสถิตอ้างอิง | 4,200 Pa |
| ตารางการตัดอ้างอิง | ขนาด 2 × 6 เมตร หรือ 2.5 × 6 เมตร; ต้องมีการตรวจสอบใบสมัคร |
| กรองสื่อ | ตัวเลือกตลับหมึก F9/H13 ที่เหมาะสมกับการใช้งาน; สื่อบันทึกข้อมูลขั้นสุดท้ายจะได้รับการยืนยันอีกครั้ง |
| ปริมาณตลับหมึก | ตลับปลดเร็ว 6 ชิ้น |
| ขนาดตลับ | Ø350 × 660 มม |
| พื้นที่ตัวกรองทั้งหมด | พื้นที่อ้างอิงโดยประมาณ 120 ตารางเมตร |
| ความจุถังเก็บฝุ่น | 70 L |
| การควบคุมการทำความสะอาด | ระบบทำความสะอาดแบบพัลส์อัตโนมัติพร้อมการตรวจสอบความแตกต่างของความดัน |
| การควบคุมประกายไฟ | ขั้นตอนควบคุมประกายไฟขาเข้าได้รับการคัดเลือกจากผลการตรวจสอบวัสดุและอันตราย |
| พาวเวอร์ซัพพลาย | 380 V / 50 Hz |
ไม่ควรเลือกแบบจำลองโดยพิจารณาจากกำลังเลเซอร์เพียงอย่างเดียว ตรวจสอบพื้นที่การดูดอากาศที่ใช้งานอยู่ วาล์วเปิดปิด การรั่วไหลของโต๊ะ เส้นผ่านศูนย์กลางและความยาวของท่อ ข้อต่อ วัสดุผสม ความหนาของแผ่น และกำลังการตัดด้วย
6 ×
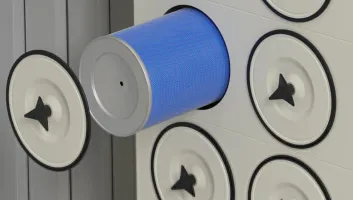
ตลับหมึกแบบถอดเร็ว
ตลับอ่านค่าแบบถอดเปลี่ยนได้อิสระ 6 ตลับ ให้พื้นที่สื่ออ้างอิงโดยประมาณ 120 ตารางเมตร พร้อมทั้งช่วยให้การตรวจสอบและการเปลี่ยนตลับทำได้ง่ายขึ้น
| พลังพัดลม | 7.5 กิโลวัตต์ |
| ช่วงการไหลของอากาศของพัดลม | สูงสุด 9,000 ลบ.ม./ชม. |
| แรงดันสถิตอ้างอิง | 4,200 Pa |
| ความเร็วขาเข้าสูงสุด | อ้างอิง 35 ม./วินาที |
| มอเตอร์ / ไฟฟ้า | 380 V / 50 Hz; การจำแนกประเภทมอเตอร์และพื้นที่ขั้นสุดท้ายจะต้องได้รับการยืนยันอีกครั้ง |
| ตู้คอนโทรล | ระบบล็อกการเริ่ม/หยุดเครื่องจักร การตรวจสอบแรงดันแตกต่าง การควบคุมพัลส์ สัญญาณเตือนอุณหภูมิ และ VFD (อุปกรณ์เสริม) |
เริ่มต้นด้วยขนาดของโต๊ะ สภาพของพื้นที่ปิดล้อม รูปทรงของโซนดูดอากาศ จำนวนวาล์วระบายอากาศที่เปิดพร้อมกัน และการรั่วไหลรอบแผ่นไม้และประตูทางเข้า ปัจจัยเหล่านี้จะกำหนดปริมาณการไหลของอากาศที่จำเป็น ณ จุดตัด
เหล็กกล้าคาร์บอน เหล็กกล้าไร้สนิม วัสดุเคลือบผิว อะลูมิเนียม และโลหะผสมอื่นๆ ก่อให้เกิดควันและอันตรายที่แตกต่างกัน ความหนาของแผ่นโลหะ กำลังเลเซอร์ ก๊าซช่วยตัด ความเร็วในการตัด ความถี่ในการเจาะ และการทำงานของเครื่องจักรพร้อมกัน ล้วนส่งผลต่อปริมาณงานที่ทำ
เลือกพัดลมจากปริมาณลมที่ต้องการโดยพิจารณาจากความต้านทานรวม: ตาราง, แดมเปอร์, ท่อลม, ข้อต่อ, อุปกรณ์ควบคุมประกายไฟ, ตลับกรองที่บรรจุแล้ว, ตัวกรองขั้นสุดท้าย และช่องระบายอากาศ ปริมาตรลมที่พัดผ่านโดยพัดลมไม่ได้แสดงถึงจุดการทำงานที่ติดตั้งไว้
เลือกเกรดและกรรมวิธีเคลือบผิวของไส้กรองให้เหมาะสมกับปริมาณควันโลหะละเอียด ความชื้น อุณหภูมิ และเป้าหมายของช่องจ่ายอากาศ ตรวจสอบพื้นที่ผิวของไส้กรอง การใช้รอยพับอย่างมีประสิทธิภาพ แรงดันพัลส์ คุณภาพอากาศอัดที่สะอาด และค่าความดันแตกต่างที่ตั้งไว้
ประเมินอนุภาคความร้อน ฝุ่นโลหะที่ติดไฟได้ วัสดุผสม การปนเปื้อนของน้ำมันหรือสารเคลือบ และแหล่งกำเนิดประกายไฟที่เป็นไปได้ วัสดุหน่วงไฟหรือกับดักประกายไฟเพียงอย่างเดียวไม่ได้ทำให้ระบบปลอดภัย การป้องกัน การแยก การจัดวางตัวเก็บฝุ่น การกำจัดฝุ่น และการหมุนเวียนอากาศภายในอาคาร จำเป็นต้องมีการตรวจสอบอันตรายโดยผู้เชี่ยวชาญ
ตั้งแต่ข้อมูลโต๊ะตัดและออกแบบท่อ ไปจนถึงการตรวจสอบพัดลม การทดสอบระบบ การเปลี่ยนตลับ และการแก้ไขปัญหา
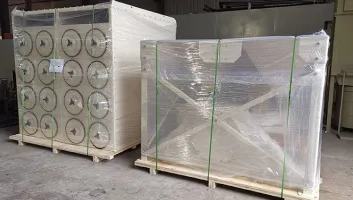
เครื่องเก็บรวบรวมฝุ่นจากการตัดด้วยเลเซอร์ต้องทำงานร่วมกับโต๊ะตัด แดมเปอร์ เครือข่ายท่อลม เส้นโค้งพัดลม การโหลดตัวกรอง ระบบควบคุม และกลยุทธ์ด้านความปลอดภัยเป็นระบบเดียวกัน Omela ตรวจสอบข้อมูลการทำงานและจัดทำเอกสารการกำหนดค่าที่เสนอ แทนที่จะเลือกอุปกรณ์จากกำลังเลเซอร์เพียงอย่างเดียว
คุณภาพของวัสดุกรอง การเคลือบผิว ขนาดตลับกรอง โครงสร้างรอยพับ ปะเก็น และคุณสมบัติทนไฟหรือทนไฟฟ้าสถิต จะถูกตรวจสอบเทียบกับปริมาณควันโลหะ ความชื้น อุณหภูมิ ระบบทำความสะอาด และเป้าหมายของช่องระบายออก
ปริมาณการไหลของอากาศที่เสนอจะได้รับการตรวจสอบเทียบกับความสูญเสียในโต๊ะตัด แดมเปอร์แบบแอคทีฟ ท่อลม การควบคุมประกายไฟ ตลับบรรจุ และส่วนประกอบทางออก เพื่อเลือกพัดลมให้เหมาะสมกับจุดการทำงานที่ติดตั้ง
ฟังก์ชันที่มีให้ใช้งาน ได้แก่ ระบบล็อคการเริ่ม/หยุดเครื่องจักร การจัดลำดับแดมเปอร์ การควบคุมพัลส์แรงดันแตกต่าง สัญญาณเตือนอุณหภูมิและข้อผิดพลาด การแจ้งเตือนถังเก็บฝุ่น และการปรับการไหลของอากาศด้วย VFD
ตลับหมึกแบบถอดเปลี่ยนได้รวดเร็ว การเข้าถึงจากด้านหน้าหรือด้านข้าง ถังเก็บฝุ่นแบบถอดได้ ปุ่มควบคุมที่มองเห็นได้ และการวางแผนการบำรุงรักษา ช่วยลดความพยายามในการตรวจสอบและเปลี่ยนชิ้นส่วนตามปกติ
การสนับสนุนครอบคลุมตั้งแต่การคัดเลือกเบื้องต้น การตรวจสอบแบบร่าง คำแนะนำในการติดตั้ง การกำหนดค่าพื้นฐานสำหรับการใช้งาน การเพิ่มประสิทธิภาพการไหลของอากาศและแรงดันลม ตลับกรองทดแทน และการแก้ไขปัญหาตลอดอายุการใช้งานของแผงรับแสงอาทิตย์
เป็นระบบดักจับและกำจัดควันโลหะละเอียดและอนุภาคจากโต๊ะตัดเลเซอร์หรือห้องปิดโดยใช้ท่อดูดอากาศ ตลับกรองอากาศ พัดลม ระบบควบคุม และอุปกรณ์เก็บฝุ่น
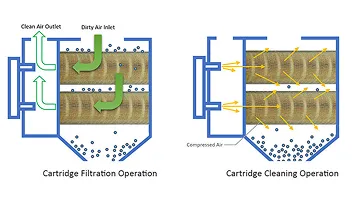
โดยทั่วไปแล้ว ชุดทำความสะอาดจะใช้แรงดันอากาศเป็นช่วงสั้นๆเพื่อเป่าฝุ่นออกจากพื้นผิวของตลับกรองลงในถังพักหรือถังเก็บที่ถอดได้
การกำหนดขนาดเริ่มต้นด้วยปริมาณการไหลของอากาศที่ต้องการในบริเวณการตัดและแรงดันสถิตที่จำเป็นในการเอาชนะเส้นทางการดูดอากาศทั้งหมด
การเลือกโดยใช้กำลังเลเซอร์เพียงอย่างเดียวอาจส่งผลให้การจับภาพบนโต๊ะไม่คมชัด สิ้นเปลืองพลังงานโดยไม่จำเป็น หรือการโหลดตัวกรองไม่เสถียร
ไม่มีค่าปริมาณลมไหลเวียนที่ตายตัว ความต้องการขึ้นอยู่กับปัจจัยหลายประการ:
โปรดระบุแบบร่างตารางและตรรกะของตัวควบคุมการไหลของอากาศ เพื่อให้สามารถคำนวณการไหลของอากาศจากรูปทรงเรขาคณิตของการดูดอากาศจริงได้
ปริมาณลมที่พัดผ่านเป็นตัวกำหนดการดักจับที่แหล่งกำเนิด ในขณะที่แรงดันสถิตเป็นตัวกำหนดว่าพัดลมสามารถรักษาปริมาณลมที่พัดผ่านระบบที่ติดตั้งไว้ได้หรือไม่ ความต้านทานประกอบด้วย:
ตัวเก็บความร้อนที่มีอัตราการระบายอากาศสูงก็อาจยังดักจับความร้อนได้ไม่ดี หากพัดลมไม่สามารถเอาชนะแรงต้านของระบบได้
การเลือกใช้วัสดุกรองขึ้นอยู่กับขนาดอนุภาค คุณสมบัติทางเคมีของวัสดุ อุณหภูมิ ความชื้น การปล่อยฝุ่น ระดับความสูงของช่องระบายที่ต้องการ และความเสี่ยงต่อการติดไฟ
คุณภาพของตัวกรองเพียงอย่างเดียวไม่ได้เป็นตัวกำหนดการปล่อยมลพิษของระบบโดยรวม การปิดผนึกของตลับกรอง การไหลของอากาศ การทำความสะอาดแบบพัลส์ และความสมบูรณ์ของตัวเรือนก็มีความสำคัญเช่นกัน
ระบบพัลส์ต้องการอากาศอัดที่เสถียร สะอาด และแห้ง ที่ความดันและอัตราการไหลตามที่ระบุไว้สำหรับตัวเก็บรวบรวม น้ำมัน น้ำ หรือการจ่ายอากาศที่ไม่เพียงพออาจทำให้เกิดปัญหาดังต่อไปนี้:
ตรวจสอบขนาดการเชื่อมต่อ แรงดันใช้งาน ปริมาณการใช้อากาศต่อพัลส์ ประสิทธิภาพของเครื่องอบแห้ง และอัตราการไหลที่มีอยู่ขณะที่อุปกรณ์อื่นๆ ในโรงงานกำลังทำงานอยู่
กำลังไฟที่สูงขึ้นอาจทำให้เกิดควันมากขึ้น โดยเฉพาะอย่างยิ่งกับแผ่นโลหะหนาและการเจาะที่รุนแรง แต่กำลังไฟของเลเซอร์เป็นเพียงปัจจัยหนึ่งเท่านั้น ควรพิจารณาสิ่งต่อไปนี้ด้วย:
บริเวณที่ปิดสนิทขนาดเล็กอาจต้องการปริมาณการไหลของอากาศน้อยกว่าโต๊ะที่มีขนาดใหญ่กว่าแต่มีการรั่วไหล แม้ว่ากำลังเลเซอร์จะสูงกว่าก็ตาม
การตัดด้วยความร้อนก่อให้เกิดอนุภาคออกไซด์โลหะขนาดเล็กมาก ซึ่งสามารถลอยอยู่ในอากาศ แทรกซึมเข้าสู่บริเวณหายใจ เกาะติดบนอุปกรณ์อิเล็กทรอนิกส์ และอุดตันวัสดุกรองได้อย่างรวดเร็ว ความเสี่ยงด้านการออกแบบ ได้แก่:
ฝาครอบดักจับฝุ่น ระบบควบคุมประกายไฟ ตลับหมึก การปิดผนึก การทำความสะอาด และการกำจัดฝุ่น ต้องได้รับการออกแบบให้เป็นระบบเดียวกัน
โต๊ะตัดแบ่งออกเป็นส่วนดูดอากาศ ตัวควบคุมเครื่องจะเปิดวาล์วดูดอากาศที่อยู่ใกล้หัวตัดที่สุด เพื่อให้แรงดูดกระจุกตัวอยู่ใต้บริเวณที่กำลังใช้งาน
การทำงานของวาล์วควบคุมอากาศที่ไม่ดีหรือการรั่วไหลมากเกินไปอาจทำให้ควันเล็ดลอดออกมาได้ แม้ว่าขนาดของแผงรับควันจะถูกต้องแล้วก็ตาม
ระบบอ้างอิงที่เผยแพร่โดยทั่วไปมักระบุประสิทธิภาพการดักจับสูง แต่ตัวเลขดังกล่าวจะมีความหมายก็ต่อเมื่อมีการระบุขนาดอนุภาค วิธีการทดสอบ เกรดของตัวกรอง อัตราการไหลของอากาศ และไม่ว่าค่าดังกล่าวจะใช้กับวัสดุตัวกรองหรือตัวดักจับทั้งหมดก็ตาม
ประสิทธิภาพการทำงานขั้นสุดท้ายขึ้นอยู่กับวัสดุของไส้กรอง การซีลปะเก็น การรั่วซึมของตัวเรือน การทำความสะอาดแบบพัลส์ อัตราการไหลของอากาศขณะใช้งาน สภาพการบำรุงรักษา และตัวกรองเสริมใดๆ
ความดันแตกต่างแสดงถึงความต้านทานต่อการไหลของอากาศผ่านวัสดุกรอง
ค่า DP ที่เสถียรสะท้อนถึงการไหลเวียนของอากาศที่สมดุลและการทำความสะอาดที่มีประสิทธิภาพ
ตัวควบคุมจะเปิดวาล์วไดอะแฟรมตามลำดับและปล่อยอากาศอัดเป็นช่วงสั้นๆ เข้าไปในตลับกรอง คลื่นแรงดันจะผลักฝุ่นละอองบนพื้นผิวลงไปในถังเก็บ การทำความสะอาดสามารถทำงานได้ดังนี้:
ประเมินวัสดุ ข้อมูลการทดสอบฝุ่น ความเสี่ยงจากโลหะผสม การปนเปื้อนของน้ำมันหรือสารเคลือบ ตำแหน่งของอุปกรณ์ดักจับฝุ่น การแยกพื้นที่ การป้องกันอัคคีภัย การกำจัดฝุ่น และข้อกำหนดท้องถิ่นที่เกี่ยวข้อง
วัดปริมาณการไหลของอากาศและแรงดันสถิต ณ จุดที่กำหนดก่อนเปลี่ยนพัดลมหรือไส้กรอง
อย่าใช้ช่วงเวลาตามปฏิทินแบบสากล ตรวจสอบแนวโน้มความดันแตกต่าง การปล่อยมลพิษที่ทางออก ความเสียหายทางกายภาพ สภาพของปะเก็น การสูญเสียความสามารถในการทำความสะอาด ชั่วโมงการทำงาน และประวัติของวัสดุ
ควรเปลี่ยนไส้กรองเป็นชุดที่เข้ากันเมื่อความต้านทานไม่เท่ากันจนรบกวนการไหลของอากาศ และตรวจสอบสาเหตุของการอุดตันก่อนกำหนดก่อนติดตั้งไส้กรองใหม่
อย่าคิดว่าการเก็บรวบรวมเศษโลหะหลายชนิดเป็นสิ่งที่ยอมรับได้ ฝุ่นอลูมิเนียมและฝุ่นโลหะอื่นๆ บางชนิดอาจก่อให้เกิดอันตรายจากไฟไหม้หรือการระเบิดอย่างมาก และการผสมวัสดุอาจทำให้ความเสี่ยงเปลี่ยนแปลงไป การตรวจสอบโดยผู้เชี่ยวชาญควรพิจารณาประเด็นต่อไปนี้:
ระบบดูดอากาศแบบแบ่งโซนและการควบคุมการทำความสะอาดตามความต้องการสามารถลดปริมาณการไหลของอากาศและรอบการทำงานที่ไม่จำเป็นได้ เมื่อติดตั้งใช้งานอย่างถูกต้อง
ใช่ ปัญหาด้านประสิทธิภาพหลายอย่างสามารถแก้ไขได้ด้วยวิธีดังต่อไปนี้:
เริ่มต้นด้วยการวัดปริมาณการไหลของอากาศ ความดันสถิต แนวโน้มความดันแตกต่าง การทำงานของแดมเปอร์ และการทบทวนกระบวนการ เพื่อระบุข้อจำกัดที่แท้จริงก่อนที่จะซื้ออุปกรณ์ทดแทน
ส่งแบบร่างโต๊ะตัด, ขนาดพื้นที่ใช้งาน, ช่วงวัสดุและความหนา, กำลังเลเซอร์, อัตราการผลิต, รูปแบบท่อลม, จุดเป้าหมายทางออก และปริมาณอากาศอัดที่มีอยู่ Omela จะจัดเตรียมการคำนวณปริมาณลมและการเลือกใช้ตัวเก็บรวบรวมเบื้องต้นให้