ประเด็นที่สำคัญ
- ควรเลือกใช้เครื่องดักฝุ่นสำหรับการตัดด้วยเลเซอร์ ระบบการไหลเวียนอากาศและการกรองที่สมบูรณ์แบบไม่ใช่แค่เครื่องดูดฝุ่นเท่านั้น
- ปัจจัยสำคัญในการคัดเลือก ได้แก่ ขนาดโต๊ะตัด, ประเภทวัสดุ, เวลาในการตัด, ปริมาณควัน, การไหลของอากาศ, พื้นที่ตัวกรอง, การลดลงของความดัน, ความเสี่ยงจากประกายไฟ และค่าใช้จ่ายในการบำรุงรักษา.
- สำหรับเวิร์คช็อปที่วางแผนระบบใหม่ จะต้องมีผู้เชี่ยวชาญเฉพาะด้านมาช่วย เครื่องดักฝุ่นจากการตัดด้วยเลเซอร์ หน้าเว็บนี้สามารถช่วยเชื่อมโยงการออกแบบการไหลของอากาศ ตลับกรอง การป้องกันประกายไฟ การควบคุมแรงดันตก และการวางแผนการบำรุงรักษาเข้าไว้ในกรอบการเลือกเดียว
- ตลับกรอง มีการใช้งานอย่างแพร่หลายในเครื่องดักฝุ่นจากการตัดด้วยเลเซอร์ เนื่องจากมีพื้นที่การกรองขนาดใหญ่ในโครงสร้างที่กะทัดรัด และรองรับการดักจับอนุภาคได้อย่างเสถียร
- เครื่องดักฝุ่นที่ได้รับการคัดเลือกอย่างเหมาะสม ควรดักจับควันตั้งแต่ต้นกำเนิด ป้องกันไส้กรองจากประกายไฟ ควบคุมการลดลงของแรงดัน และทำให้การบำรุงรักษาสามารถคาดการณ์ได้
เหตุใดการเลือกอุปกรณ์เก็บฝุ่นสำหรับการตัดด้วยเลเซอร์จึงต้องพิจารณาอย่างรอบคอบ
การตัดด้วยเลเซอร์อาจดูสะอาดตาจากระยะไกล แต่บริเวณที่ทำการตัดอาจก่อให้เกิดควัน ไอโลหะละเอียด อนุภาคออกไซด์ ประกายไฟร้อน และเศษตะกรันขนาดเล็ก สารปนเปื้อนเหล่านี้สามารถลอยขึ้นจากโต๊ะตัด แพร่กระจายไปยังโรงงาน เข้าสู่ระบบท่อระบายอากาศ และในที่สุดก็ไปอุดตันตลับกรองภายในเครื่องดูดฝุ่น
เครื่องดักฝุ่นจากการตัดด้วยเลเซอร์ที่ดีมีหน้าที่หลักอย่างหนึ่งคือ ดักจับควันและอนุภาคขนาดเล็กก่อนที่ จะกระจายไปทั่วโรงงาน
ด้วยเหตุนี้ การเลือกเครื่องดูดฝุ่นจึงไม่ควรพิจารณาเพียงแค่กำลังเลเซอร์หรือปริมาณการไหลของอากาศเท่านั้น เครื่องจักรที่ใช้ตัดเหล็กกล้าคาร์บอนบาง เลเซอร์กำลังสูงที่ใช้ตัดแผ่นโลหะหนา และโรงงานที่ใช้ตัดสแตนเลสหรืออลูมิเนียม อาจทำให้เกิดพฤติกรรมของควัน ความร้อนที่เกิดขึ้น ความเสี่ยงต่อการเกิดประกายไฟ และการอุดตันของตัวกรองที่แตกต่างกันอย่างมาก
ในการใช้งานจริง การเลือกอุปกรณ์ที่ไม่เหมาะสมมักจะแสดงออกมาในหลายรูปแบบ เช่น มีควันออกมาจากโต๊ะตัดอย่างเห็นได้ชัด แรงดูดลดลงหลังจากใช้งานไปหลายวัน แรงดันตกเพิ่มขึ้นเร็วเกินไป ไส้กรองอุดตันเร็ว หรือมีรอยไหม้ปรากฏบนวัสดุของไส้กรอง
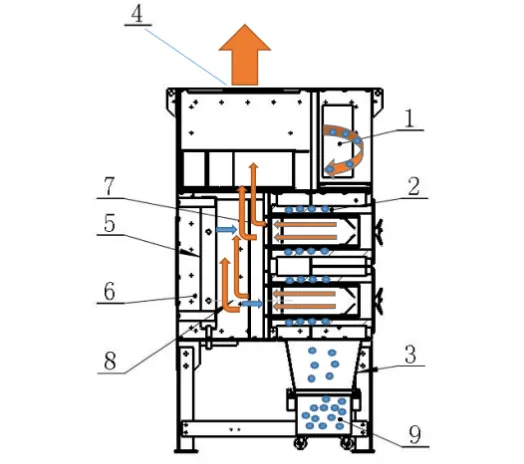
ดังนั้น เครื่องดักฝุ่นจากการตัดด้วยเลเซอร์จึงควรถูกมองว่าเป็นระบบที่ประกอบด้วยห้าส่วน ได้แก่ การดักจับแหล่งกำเนิดฝุ่น ท่อส่งฝุ่น ตลับกรอง การทำความสะอาดด้วยพัลส์ และการระบายฝุ่นอย่างปลอดภัย
เริ่มต้นจากกระบวนการตัด
ขั้นตอนแรกคือการทำความเข้าใจกระบวนการตัดนั้นเอง เครื่องดักฝุ่นสำหรับเครื่องตัดเลเซอร์ควรเหมาะสมกับสภาพการผลิตจริง ไม่ใช่แค่ขนาดเครื่องที่ระบุไว้เท่านั้น
ข้อมูลสำคัญประกอบด้วย ประเภทวัสดุ ความหนาของแผ่นโลหะ ความเร็วในการตัด ขนาดโต๊ะตัด จำนวนหัวตัด ชั่วโมงการทำงาน โครงสร้างของโต๊ะ และว่าพื้นผิวโลหะมีน้ำมัน สารเคลือบ ฟิล์ม สี หรือสนิมหรือไม่ รายละเอียดเหล่านี้ส่งผลต่อปริมาณควันและปริมาณฝุ่น
ตัวอย่างเช่น การตัดเหล็กกล้าคาร์บอนอาจทำให้เกิดฝุ่นออกไซด์และควันให้เห็นได้ การตัดเหล็กกล้าไร้สนิมอาจทำให้เกิดควันโลหะที่ละเอียดกว่า การตัดอะลูมิเนียมอาจต้องให้ความสนใจเป็นพิเศษกับประกายไฟ อนุภาคละเอียด และการตรวจสอบความปลอดภัยของฝุ่น วัสดุเคลือบหรือวัสดุที่มีน้ำมันอาจทำให้เกิดการปนเปื้อนเหนียวที่ทำให้ทำความสะอาดไส้กรองได้ยากขึ้น
นี่คือเหตุผลว่าทำไมเครื่องเลเซอร์สองเครื่องที่มีกำลังใกล้เคียงกันจึงอาจไม่จำเป็นต้องใช้เครื่องดูดฝุ่นแบบเดียวกัน เครื่องหนึ่งอาจต้องการปริมาณลมมากกว่าเพราะโต๊ะทำงานมีขนาดใหญ่กว่า อีกเครื่องหนึ่งอาจต้องการพื้นที่กรองมากกว่าเพราะควันละเอียดกว่าหรือปริมาณฝุ่นมากกว่า และเครื่องที่สามอาจต้องการการควบคุมประกายไฟที่ดีกว่าเพราะอนุภาคที่ร้อนจัดสามารถเข้าถึงเครื่องดูดฝุ่นได้ง่ายกว่า
ปริมาณลม: มากเกินไปไม่ได้หมายความว่าดีเสมอไป
การไหลของอากาศเป็นหนึ่งในปัจจัยที่สำคัญที่สุดในการเก็บฝุ่นจากการตัดด้วยเลเซอร์ หากการไหลของอากาศต่ำเกินไป ควันจะเล็ดลอดออกมาจากโต๊ะตัด หากการไหลของอากาศสูงเกินไป ระบบอาจดึงอากาศที่ไม่จำเป็นเข้ามา ทำให้สิ้นเปลืองพลังงานมากขึ้น รบกวนบริเวณการตัด และทำให้ตัวกรองอุดตันเร็วขึ้น
เป้าหมายไม่ได้อยู่ที่ "ปริมาณลมสูงสุด" เพียงอย่างเดียว แต่เป้าหมายอยู่ที่การควบคุมปริมาณลมในบริเวณที่ทำการตัด
ระบบที่ดีควรดูดควันลงด้านล่างหรือไปยังจุดดักจับก่อนที่ควันจะกระจายไปทั่วโรงงาน สำหรับโต๊ะตัดขนาดใหญ่ การแบ่งโซนการดูดควันมักมีความสำคัญ แทนที่จะดูดอากาศผ่านโต๊ะทั้งหมดพร้อมกัน สามารถเน้นการไหลของอากาศไปยังบริเวณที่กำลังตัดอยู่ได้ ซึ่งจะช่วยเพิ่มประสิทธิภาพในการดักจับพร้อมทั้งลดปริมาณอากาศที่ไม่จำเป็น
ปัญหาเกี่ยวกับการไหลเวียนของอากาศ และความหมายโดยทั่วไปของมัน
| ปัญหาการไหลเวียนของอากาศ | สิ่งที่มักเกิดขึ้น | สิ่งที่ต้องตรวจสอบ |
|---|---|---|
| ปริมาณลมไหลเวียนน้อยเกินไป | ควันลอยออกมาจากโต๊ะตัดหรือบริเวณที่ปิดมิดชิด | กำลังการทำงานของพัดลม, การรั่วไหลของท่อลม, ตัวกรองอุดตัน, การแบ่งโซนตามตาราง |
| ลมพัดมากเกินไป | การใช้พลังงานสูงขึ้นและตัวกรองอุดตันเร็วขึ้น | การตั้งค่าพัดลม ตำแหน่งแดมเปอร์ พื้นที่เปิดที่ไม่จำเป็น |
| การไหลเวียนของอากาศไม่สม่ำเสมอ | บางพื้นที่บนโต๊ะเก็บควันได้ดี ในขณะที่บางพื้นที่ควันเล็ดลอดออกมาได้ | โครงสร้างตาราง การแบ่งโซน การปรับสมดุลท่อ |
| ปริมาณการไหลของอากาศจะลดลงเมื่อเวลาผ่านไป | แรงดูดจะอ่อนลงในระหว่างการผลิต | การโหลดตัวกรอง การลดลงของแรงดัน การทำความสะอาดแบบพัลส์ |
| การไหลเวียนของอากาศไม่สามารถกลับคืนสู่สภาพเดิมได้ | ตัวกรองอาจอุดตัน หรือตัวเก็บรวบรวมอาจมีขนาดเล็กเกินไป | วัสดุตัวกรอง ปริมาณฝุ่น ประวัติการบำรุงรักษา |
ควรตรวจสอบการไหลเวียนของอากาศภายใต้สภาวะการใช้งานจริง ไม่ใช่เฉพาะตอนที่เครื่องดักฝุ่นใหม่และแผ่นกรองสะอาดเท่านั้น ระบบที่ทำงานได้ดีในวันแรกอาจทำงานได้ไม่ดีหลังจากที่แผ่นกรองเริ่มอุดตันด้วยฝุ่นละอองขนาดเล็ก
ไส้กรอง: ขั้นตอนการกรองหลัก
เครื่องดักฝุ่นจากการตัดด้วยเลเซอร์ส่วนใหญ่ใช้ไส้กรองแบบจีบ เนื่องจากไส้กรองแบบจีบมีพื้นที่การกรองขนาดใหญ่ในโครงสร้างที่กะทัดรัด ซึ่งมีประโยชน์สำหรับโรงงานที่มีพื้นที่จำกัด แต่มีควันและฝุ่นละอองขนาดเล็กจำนวนมาก
อย่างไรก็ตาม ประสิทธิภาพของไส้กรองไม่ได้ขึ้นอยู่กับจำนวนไส้กรองเพียงอย่างเดียว วัสดุตัวกรองต้องดักจับควันโลหะละเอียด ปล่อยฝุ่นระหว่างการทำความสะอาดแบบเป็นจังหวะ ทนต่อแรงดันใช้งาน และปิดผนึกภายในตัวเก็บฝุ่นได้อย่างเหมาะสม
การกำจัดควันจากการตัดด้วยเลเซอร์ละเอียดอาจเป็นเรื่องยาก เนื่องจากอนุภาคขนาดเล็กมากอาจเข้าไปติดอยู่ในตัวกรองได้ลึก เมื่ออนุภาคติดอยู่ภายในโครงสร้างของตัวกรองแล้ว การทำความสะอาดด้วยแรงดันอาจไม่สามารถกำจัดได้อย่างมีประสิทธิภาพ ส่งผลให้เกิดการอุดตันอย่างรวดเร็ว แรงดูดอ่อนลง และต้องเปลี่ยนไส้กรองบ่อยครั้ง
ดังนั้นจึงควรเลือกไส้กรองตามประเภทของฝุ่น พื้นที่การกรอง โครงสร้างของวัสดุ การตอบสนองต่อการทำความสะอาดด้วยแรงดัน ความเสี่ยงต่อการเกิดประกายไฟ การออกแบบการปิดผนึก และความแข็งแรงเชิงกล ไส้กรองที่มีประสิทธิภาพสูงบนกระดาษอาจยังใช้งานได้ไม่นานหากเครื่องดักฝุ่นรับภาระมากเกินไป การทำความสะอาดด้วยแรงดันอ่อนเกินไป หรืออนุภาคที่มีความร้อนสูงไม่ได้รับการควบคุมก่อนถึงขั้นตอนการกรอง
การลดลงของความดัน: สัญญาณบ่งชี้สุขภาพของตัวเก็บรวบรวม
การลดลงของความดันแสดงถึงความต้านทานที่เกิดขึ้นกับไส้กรอง เมื่อไส้กรองสะอาด ความต้านทานจะต่ำ เมื่อฝุ่นสะสมบนวัสดุกรอง ความต้านทานจะสูงขึ้น การทำความสะอาดแบบเป็นจังหวะจะช่วยขจัดฝุ่นที่สะสมอยู่บางส่วนและรักษาการลดลงของความดันให้อยู่ในระดับการทำงานที่คงที่
ในเครื่องดักฝุ่นจากการตัดด้วยเลเซอร์ที่ทำงานได้อย่างมีประสิทธิภาพ แรงดันตกคร่อมจะเพิ่มขึ้นอย่างช้าๆ และรอบการทำความสะอาดจะช่วยควบคุมให้อยู่ในระดับที่เหมาะสม หากแรงดันตกคร่อมเพิ่มขึ้นอย่างรวดเร็ว อาจเป็นเพราะเครื่องดักฝุ่นมีขนาดเล็กเกินไป ตัวกรองอาจอุดตัน ระบบทำความสะอาดแบบพัลส์อาจอ่อนแรง หรือปริมาณฝุ่นที่เข้ามาอาจสูงกว่าที่คาดไว้
ปัญหาการลดลงของความดันที่พบได้ทั่วไป
| ก่อให้เกิด | ทำไมมันถึงเกิดขึ้น | ทิศทางปฏิบัติ |
|---|---|---|
| การแทรกซึมของควันละเอียด | อนุภาคขนาดเล็กแทรกซึมลึกเข้าไปในตัวกลาง | ตรวจสอบประสิทธิภาพของวัสดุกรองในตลับและพื้นผิวการกรอง |
| ฝุ่นละอองปริมาณมาก | เครื่องดูดฝุ่นได้รับฝุ่นมากกว่าที่คาดไว้ | เพิ่มพื้นที่ตัวกรองหรือปรับปรุงการแยกเบื้องต้น |
| การทำความสะอาดด้วยพัลส์อ่อน | เค้กฝุ่นไม่หลุดออกมาอย่างถูกต้อง | ตรวจสอบอากาศอัด วาล์ว หัวฉีด และตัวควบคุม |
| ละอองความชื้นหรือละอองน้ำมัน | ฝุ่นจะเหนียวและทำความสะอาดได้ยาก | ตรวจสอบสภาพพื้นผิววัสดุและคุณภาพอากาศ |
| นักสะสมขนาดเล็ก | ปริมาณการใช้อากาศต่อสื่อสูงเกินไป | ตรวจสอบการไหลเวียนของอากาศ พื้นที่ตัวกรอง และกำลังการผลิตอีกครั้ง |
| การบำรุงรักษาที่ไม่เหมาะสม | ตัวกรองมีอายุการใช้งานเกินกว่าอายุการใช้งานที่เหมาะสม | กำหนดขีดจำกัดการเปลี่ยนทดแทนโดยอิงจากการลดลงของความดัน |
การลดลงของแรงดันไม่ควรถูกมองว่าเป็นเพียงตัวเลขบนแผงควบคุมเท่านั้น เพราะมันบอกผู้ใช้งานว่าปริมาณลม ปริมาณฝุ่น วัสดุตัวกรอง และระบบทำความสะอาดแบบเป็นจังหวะทำงานร่วมกันได้ดีหรือไม่
การควบคุมประกายไฟสำคัญกว่าการป้องกันตัวกรอง
การตัดด้วยเลเซอร์อาจทำให้เกิดประกายไฟ อนุภาคความร้อน และเศษโลหะขนาดเล็ก อนุภาคเหล่านี้ควรได้รับการควบคุมก่อนที่จะไปถึงตลับกรอง
ไส้กรองไม่ควรเป็นสิ่งแรกที่ใช้ป้องกันประกายไฟ
การควบคุมประกายไฟอาจรวมถึงการออกแบบโต๊ะตัดที่เหมาะสม พื้นที่สำหรับเศษวัสดุตกหล่น แผ่นกั้นทางเข้า การแยกเศษวัสดุก่อนการตัด การดักจับประกายไฟ การจัดวางท่อลมที่เหมาะสม การตรวจสอบอุณหภูมิ และการระบายฝุ่นอย่างปลอดภัย การออกแบบที่เหมาะสมนั้นขึ้นอยู่กับชนิดของโลหะ กระบวนการตัด ปริมาณฝุ่น และข้อกำหนดด้านความปลอดภัย
สิ่งนี้มีความสำคัญอย่างยิ่งเมื่อทำการตัดอะลูมิเนียม โลหะเคลือบ วัสดุที่มีน้ำมัน หรือโลหะผสม ฝุ่นบางประเภทอาจต้องมีการตรวจสอบความปลอดภัยเพิ่มเติม ในกรณีเหล่านี้ ควรประเมินเครื่องดักฝุ่นในฐานะส่วนหนึ่งของระบบโดยรวม ไม่ใช่เป็นเพียงกล่องแยกต่างหากที่เชื่อมต่อกับโต๊ะเลเซอร์
หลักการปฏิบัติง่ายๆ คือ หยุดอนุภาคที่มีความร้อนก่อนที่จะไปถึง วัสดุกรอง
ค่าบำรุงรักษามากกว่าราคาตลับหมึก
ผู้ซื้อหลายรายเปรียบเทียบเครื่องดูดฝุ่นโดยพิจารณาจากราคาเริ่มต้นหรือราคาไส้กรอง ซึ่งนั่นไม่เพียงพอ ในการตัดด้วยเลเซอร์ ต้นทุนที่แท้จริงนั้นรวมถึงความเสถียรของกระแสลม การใช้ไฟฟ้า การใช้ลมอัด อายุการใช้งานของไส้กรอง เวลาหยุดทำงาน ค่าแรงทำความสะอาด การกำจัดฝุ่น และการตรวจสอบความปลอดภัย
เครื่องดูดฝุ่นราคาถูกอาจกลายเป็นราคาแพงได้หากแรงดูดลดลงอย่างรวดเร็ว ต้องเปลี่ยนไส้กรองบ่อย หรือไม่สามารถรองรับชั่วโมงการผลิตจริงได้ ระบบที่เหมาะสมกว่าอาจช่วยลดต้นทุนในระยะยาวได้โดยการรักษาระดับการไหลของอากาศให้คงที่และอายุการใช้งานของไส้กรองที่คาดการณ์ได้
ปัจจัยต้นทุนการบำรุงรักษา
| ปัจจัยด้านต้นทุน | ทำไมมันสำคัญ |
|---|---|
| ความถี่ในการเปลี่ยนตลับหมึก | การเปลี่ยนชิ้นส่วนบ่อยครั้งทำให้ต้นทุนวัสดุสิ้นเปลืองและค่าแรงเพิ่มขึ้น |
| การใช้งานอากาศอัด | การทำความสะอาดด้วยแรงดันลมที่ไม่ดีจะสิ้นเปลืองอากาศและอาจยังคงทำความสะอาดไม่สะอาด |
| พลังงานของแฟนๆ | ปริมาณลมที่มากเกินไปจะทำให้สิ้นเปลืองพลังงานมากขึ้น |
| หยุดทำงาน | การเปลี่ยนไส้กรองอาจทำให้กระบวนการผลิตหยุดชะงัก |
| การปล่อยฝุ่นละออง | การออกแบบช่องใส่หรือลิ้นชักที่ไม่ดีจะทำให้ต้องทำความสะอาดมากขึ้น |
| การตรวจสอบความปลอดภัย | ประกายไฟ ฝุ่นร้อน และฝุ่นโลหะละเอียด จำเป็นต้องได้รับการตรวจสอบอย่างสม่ำเสมอ |
| ชีวิตระบบ | การทำงานที่เสถียรช่วยลดการซ่อมแซมฉุกเฉินและการหยุดทำงานโดยไม่ได้วางแผนไว้ล่วงหน้า |
เครื่องดูดฝุ่นที่ดีที่สุดไม่ใช่แค่เครื่องที่ราคาถูกที่สุด แต่เป็นระบบที่ให้แรงดูดที่คงที่ แรงดันตกที่คาดการณ์ได้ การจัดการฝุ่นที่ปลอดภัย และอายุการใช้งานของตัวกรองที่เหมาะสม
เครื่องดูดฝุ่นสำหรับเครื่องตัดเลเซอร์ที่ดีควรทำอะไรบ้าง
เครื่องดักฝุ่นสำหรับการตัดด้วยเลเซอร์ที่ได้รับการคัดเลือกอย่างดี ควรดักจับควันใกล้กับบริเวณการตัด เคลื่อนย้ายอากาศที่ปนเปื้อนผ่านท่อด้วยความเร็วคงที่ กำจัดประกายไฟและอนุภาคที่ร้อนก่อนที่จะทำลายตัวกรอง ดักจับควันโลหะละเอียดบนตลับกรอง ทำความสะอาดตลับกรองอย่างมีประสิทธิภาพด้วยการทำความสะอาดแบบเป็นจังหวะ ปล่อยฝุ่นที่ดักจับได้อย่างปลอดภัย และรักษาแรงดันตกให้อยู่ในระดับที่คาดการณ์ได้
หากส่วนใดส่วนหนึ่งของห่วงโซ่นี้อ่อนแอ ระบบทั้งหมดอาจไม่เสถียร กระแสลมแรงไม่สามารถแก้ปัญหาการป้องกันประกายไฟที่ไม่ดีได้ ไส้กรองที่ดีไม่สามารถแก้ปัญหาการรั่วไหลของท่อลมได้ พัดลมที่แรงไม่สามารถแก้ปัญหาการอุดตันของไส้กรองได้ และแผงรับแสงอาทิตย์ขนาดใหญ่ก็ไม่สามารถแก้ปัญหาการดักจับแสงอาทิตย์ที่ไม่ดีได้
ด้วยเหตุนี้ การคัดเลือกจึงควรพิจารณาทั้งตัวดักฝุ่นและกระบวนการที่เกี่ยวข้องด้วย
บทเรียนการใช้งานระบบกรอง Omela
ในโรงงานตัดด้วยเลเซอร์ ควันไฟที่มองเห็นได้มักบ่งชี้ถึงปัญหาการไหลเวียนของอากาศ สาเหตุอาจเกิดจากแรงดูดอ่อนเกินไป ตัวกรองอุดตัน การแบ่งโซนของโต๊ะทำงานไม่เหมาะสม การรั่วของท่อ หรือการจัดวางท่อที่ไม่สมดุล
การอุดตันของตัวกรองอย่างรวดเร็วมักบ่งชี้ถึงปริมาณควันละเอียดที่มากเกินไป วัสดุตัวกรองที่ไม่เหมาะสม การทำความสะอาดด้วยแรงดันลมที่อ่อนเกินไป ละอองน้ำมัน ความชื้น หรือปริมาณลมที่มากเกินไปต่อพื้นที่ตัวกรอง
รอยไหม้บนไส้กรองมักบ่งชี้ว่าประกายไฟหรืออนุภาคความร้อนเข้าไปถึงขั้นตอนการกรอง ในกรณีนี้ การเปลี่ยนไส้กรองเพียงอย่างเดียวไม่สามารถแก้ปัญหาที่ต้นเหตุได้ ควรตรวจสอบเส้นทางควบคุมประกายไฟต้นทางอีกครั้ง
สำหรับโรงงานที่มีเครื่องจักรหลายเครื่อง ระบบดูดฝุ่นส่วนกลางอาจใช้งานได้ แต่การรักษาสมดุลของกระแสลมจะมีความสำคัญมากขึ้น หากท่อดูดอากาศด้านหนึ่งดูดอากาศมากเกินไปและอีกด้านหนึ่งดูดอากาศน้อยเกินไป การดักจับควันก็จะขาดความเสถียร แม้ว่ากำลังการดูดของพัดลมโดยรวมจะดูเพียงพอแล้วก็ตาม
บทเรียนจากการประยุกต์ใช้เหล่านี้สนับสนุนประเด็นทางวิศวกรรมข้อหนึ่ง นั่นคือ การเก็บฝุ่นจากการตัดด้วยเลเซอร์เป็นเรื่องของการตัดสินใจในระดับระบบ ไม่ใช่แค่การตัดสินใจเลือก เฉพาะไส้กรองเท่านั้น
วิธีการเลือกใช้ระบบให้เหมาะสม
กระบวนการคัดเลือกที่มีประสิทธิภาพควรเริ่มต้นจากแหล่งตัดไปจนถึงทางออกของตัวเก็บรวบรวม
ขั้นแรก ให้ยืนยันกระบวนการตัด: ประเภทวัสดุ ความหนา ความเร็วในการตัด ขนาดโต๊ะ เวลาทำงาน และความเสี่ยงจากประกายไฟ
ประการที่สอง ตรวจสอบความต้องการปริมาณลมไหลเวียน ระบบต้องสร้างปริมาณลมไหลเวียนที่เพียงพอในบริเวณตัด และรักษาปริมาณลมไหลเวียนนั้นไว้จนกว่าตัวกรองจะสกปรก
ประการที่สาม ตรวจสอบตลับกรอง วัสดุที่ใช้ควรดักจับควันโลหะละเอียด ปล่อยฝุ่นระหว่างการทำความสะอาดแบบเป็นจังหวะ ทนต่อสภาวะการใช้งาน และปิดผนึกได้อย่างเหมาะสม
ประการที่สี่ ตรวจสอบการควบคุมประกายไฟและอนุภาคความร้อน ควรลดอนุภาคความร้อนก่อนที่อากาศจะไปถึงตลับกรองอากาศ
ประการที่ห้า ทบทวนการบำรุงรักษาในระยะยาว การเปลี่ยนไส้กรอง การระบายฝุ่น การตรวจสอบการลดลงของแรงดัน และการบำรุงรักษาอากาศอัด ควรทำได้ง่ายและคาดการณ์ได้
ข้อมูลที่ต้องรวบรวมก่อนการคัดเลือก
ก่อนเลือกซื้อเครื่องดูดฝุ่นสำหรับเครื่องตัดเลเซอร์ ควรเก็บรวบรวมข้อมูลต่อไปนี้:
- กำลังของเครื่องเลเซอร์ ขนาดโต๊ะตัด และจำนวนหัวตัด
- ประเภทวัสดุ ความหนาของแผ่น ความเร็วในการตัด และชั่วโมงทำงานต่อวัน
- ลักษณะของควัน เช่น ควันเบา ควันหนา ควันลอยให้เห็น หรือหมอกควันในโรงงาน
- ประเภทของฝุ่น เช่น เหล็กกล้าคาร์บอน เหล็กกล้าไร้สนิม อลูมิเนียม แผ่นเหล็กชุบสังกะสี โลหะเคลือบ หรือโลหะผสม
- ข้อมูลเกี่ยวกับปริมาณการไหลของอากาศที่มีอยู่ ขนาดท่อ กำลังของพัดลม แนวโน้มการลดลงของแรงดัน ขนาดไส้กรอง จำนวนไส้กรอง อายุการใช้งาน ประวัติการเกิดประกายไฟ ผังโรงงาน เป้าหมายการปล่อยมลพิษ และภาพถ่ายหรือวิดีโอของกระบวนการ
ข้อมูลนี้ช่วยในการกำหนดอัตราการไหลของอากาศ พื้นที่ตัวกรอง วัสดุของตลับกรอง วิธีการควบคุมประกายไฟ และกลยุทธ์การบำรุงรักษา
มุมมองทางวิศวกรรมขั้นสุดท้าย
การเลือกเครื่องดูดฝุ่นสำหรับเครื่องตัดเลเซอร์ควรเริ่มต้นจากบริเวณที่ทำการตัด
หากมีควันออกมาจากโต๊ะ อาจเป็นเพราะปัญหาการดักจับอากาศ หากแรงดูดลดลงหลังจากใช้งานไปหลายวัน อาจเป็นเพราะตัวกรองอุดตันหรือแรงดันลดลง หากตลับกรองมีรอยไหม้ อาจเป็นเพราะปัญหาการควบคุมประกายไฟ หากตัวกรองอุดตันเร็วเกินไป อาจเป็นเพราะการเลือกวัสดุกรอง ปริมาณฝุ่น ละอองน้ำมัน ความชื้น หรือพื้นที่การกรองเล็กเกินไป
ระบบที่ดีที่สุดไม่ได้ถูกกำหนดด้วยตัวเลขเพียงตัวเดียว แต่ถูกกำหนดด้วยประสิทธิภาพการทำงานร่วมกันของระบบโดยรวม:
ดักจับควัน หมุนเวียนอากาศ ป้องกันตัวกรอง ควบคุมการลดลงของความดัน ระบายฝุ่นอย่างปลอดภัย และลดค่าใช้จ่ายในการบำรุงรักษา
สำหรับโรงงานตัดด้วยเลเซอร์ เครื่องดักฝุ่นที่เลือกอย่างเหมาะสมสามารถช่วยปรับปรุงคุณภาพอากาศ ทำให้การผลิตมีเสถียรภาพ ปกป้องอุปกรณ์ ลดเวลาหยุดทำงาน และทำให้การบำรุงรักษาสามารถคาดการณ์ได้ง่ายขึ้น
คำถามที่พบบ่อย
เครื่องดักฝุ่นจากการตัดด้วยเลเซอร์ใช้สำหรับอะไร?
เครื่องดักฝุ่นจากการตัดด้วยเลเซอร์ใช้สำหรับดักจับควัน ฝุ่นละอองโลหะละเอียด อนุภาคออกไซด์ ประกายไฟ และฝุ่นละอองที่เกิดขึ้นระหว่างการตัดด้วยเลเซอร์ ช่วยปรับปรุงคุณภาพอากาศในโรงงานและปกป้องอุปกรณ์
ฉันควรเลือกปริมาณลมสำหรับเครื่องดูดฝุ่นสำหรับเครื่องตัดเลเซอร์อย่างไร?
ควรเลือกปริมาณการไหลของอากาศให้เหมาะสมกับขนาดของโต๊ะตัด โครงสร้างของโต๊ะ ประเภทวัสดุ ความเร็วในการตัด จำนวนหัวตัด รูปแบบท่อ เวลาในการผลิต และความต้องการในการดักจับควัน เป้าหมายคือการดักจับควันอย่างมีเสถียรภาพในบริเวณที่ทำการตัด ไม่ใช่เพียงแค่การเลือกปริมาณการไหลของอากาศสูงสุด
เหตุใดไส้กรองสำหรับเครื่องตัดเลเซอร์จึงอุดตันเร็ว?
ไส้กรองอาจอุดตันเร็วเนื่องจากการแทรกซึมของควันโลหะละเอียด ฝุ่นละอองปริมาณมาก ละอองน้ำมัน ความชื้น การทำความสะอาดด้วยแรงดันลมที่อ่อนเกินไป ความเร็วในการกรองสูง หรือขนาดของตัวเก็บฝุ่นที่เล็กเกินไป
เหตุใดแรงดันตกจึงเพิ่มขึ้นในเครื่องดักฝุ่นสำหรับเครื่องตัดเลเซอร์?
แรงดันตกคร่อมจะเพิ่มขึ้นเมื่อฝุ่นสะสมบนตลับกรอง การเพิ่มขึ้นของแรงดันตกคร่อมอย่างรวดเร็วอาจบ่งชี้ถึงการอุดตันของควันละเอียด การระบายฝุ่นไม่ดี การทำความสะอาดด้วยแรงดันลมอ่อนเกินไป ปริมาณฝุ่นมากเกินไป ความชื้น การปนเปื้อนของน้ำมัน หรือพื้นที่กรองไม่เพียงพอ
ประกายไฟเป็นอันตรายต่อเครื่องดูดฝุ่นที่ใช้ในการตัดด้วยเลเซอร์หรือไม่?
ใช่แล้ว ประกายไฟและอนุภาคที่ร้อนจัดอาจทำให้ไส้กรองเสียหายและอาจก่อให้เกิดความเสี่ยงด้านความปลอดภัยได้ ควรออกแบบระบบควบคุมประกายไฟก่อนขั้นตอนการกรอง โดยใช้การออกแบบโต๊ะ การแยกส่วนล่วงหน้า แผ่นกั้น การดักจับประกายไฟ หรือการป้องกันที่เหมาะสมอื่นๆ
ปัจจัยใดบ้างที่ส่งผลต่อต้นทุนการบำรุงรักษาของเครื่องดักฝุ่นสำหรับเครื่องตัดเลเซอร์?
ค่าใช้จ่ายในการบำรุงรักษาขึ้นอยู่กับอายุการใช้งานของไส้กรอง การลดลงของแรงดัน การใช้ลมอัด พลังงานของพัดลม การระบายฝุ่น ความถี่ในการทำความสะอาด เวลาหยุดทำงาน การป้องกันประกายไฟ และความง่ายในการตรวจสอบและบำรุงรักษาระบบ
ข้อมูลใดบ้างที่จำเป็นในการเสนอราคาเครื่องดูดฝุ่นสำหรับเครื่องตัดเลเซอร์?
โปรดระบุค่ากำลังเลเซอร์ ขนาดโต๊ะ ประเภทวัสดุ ความหนา ความเร็วในการตัด ชั่วโมงการทำงาน สภาพควัน ความเสี่ยงจากประกายไฟ รูปแบบท่อลม ความต้องการการไหลของอากาศ รายละเอียดตัวกรองที่มีอยู่ เป้าหมายการปล่อยมลพิษ และรูปภาพหรือวิดีโอของกระบวนการ
ผู้เขียน
Jessica มา – วิศวกรอาวุโสฝ่ายระบบกรอง บริษัท โอเมลา ฟิลเทรชั่น
Jessica Ma เป็นวิศวกรอาวุโสด้านการกรองที่ Omela Filtration โดยเชี่ยวชาญด้านการกรองฝุ่นและของเหลว ด้วยประสบการณ์กว่า 15 ปี เธอให้ความสำคัญกับการเพิ่มประสิทธิภาพของระบบกรองฝุ่นแบบถุงกรอง การเพิ่มประสิทธิภาพการกรอง และการพัฒนาโซลูชันประสิทธิภาพสูงสำหรับเครื่องดักฝุ่นในอุตสาหกรรมและการกรองของเหลวที่มีความแม่นยำสูง