Фильтрация сварочных дымов при металлообработке
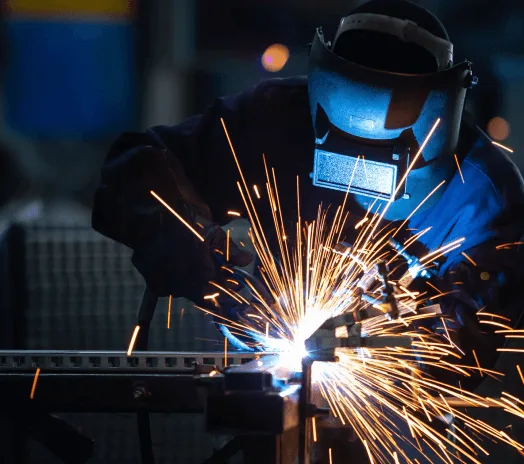
Решения для фильтрации дымовых газов при металлообработке и сварке
Сварочные пары и металлообрабатывающая пыль состоят преимущественно из очень мелких, часто субмикронных частиц, образующихся в результате термических и абразивных процессов. Надежное решение для фильтрации должно сочетать в себе эффективное улавливание (из источника или окружающей среды), высокоэффективную фильтрацию и стабильное падение давления для защиты работников и бесперебойной работы производства.
Типичные процессы
- Сварка (MIG/TIG/сварка порошковой проволокой)
- Шлифовка / полировка / шлифовка
- Лазерная и плазменная резка
- Туман и дым от механической обработки
Почему фильтрация важна в металлообработке
- Субмикронные частицы Для эффективного контроля сварочных работ требуется высокоэффективная фильтрация.
- Механическая очистка поверхности Шлифовка, полировка и шлифовка создают большое количество пыли и требуют надлежащей скорости улавливания/транспортировки.
- Качество воздуха в помещении Эффективность повышается, когда пары/пыль улавливаются и фильтруются, а не полагаются только на вентиляцию.
Стратегия захвата
- Захват источника: кожухи/крышки/защитный кожух в сварочных цехах, на режущих столах или шлифовальных станциях.
- Фильтрация окружающего воздуха: рециркуляционные установки для общего притока воздуха на предприятии, когда улавливания из источника недостаточно.
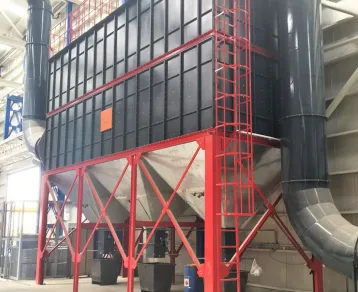
- Централизованная система сбора пыли и дыма.: картриджные коллекторы или импульсно-струйные системы для многостанционных линий.
Дым от металлообработки и сварки
Проблемы технологических процессов и фильтрации
Сварочные операции (MIG / TIG / FCAW / SMAW)
- Формирует очень мелкие, часто субмикронные пары металлов
- Частицы остаются в воздухе в течение длительного времени и быстро рассеиваются.
- Высокий риск для здоровья из-за вдыхаемых и попадающих в дыхательные пути оксидов металлов.
- Требует высокоэффективная фильтрация и стабильный захват в источнике
Шлифовка, полировка и шлифовка
- Производит смешанные размеры частицот мелкой пыли до более тяжелых металлических фрагментов
- Высокая концентрация пыли может привести к перегрузке фильтров, если скорость потока воздуха и эффективность улавливания недостаточны.
- Абразивные частицы ускоряют износ фильтра.
- Требует прочный фильтрующий материал и хорошо продуманный капюшон
Лазерная и плазменная резка
- публикации мелкодисперсные частицы и тепловые пары
в зависимости от материала и процесса - В процессе резки уровень пылеобразования может резко колебаться.
- Для поддержания захвата материала на всех режущих столах требуется постоянный поток воздуха.
- Системы фильтрации должны обеспечивать
переменная нагрузка без нестабильности DP
Смазочно-охлаждающие жидкости для механической обработки и металлообработки (в виде тумана и дыма)
- Формирует масляный туман и дымовые аэрозоли вместо сухой пыли
- Мелкие капли могут проникать сквозь фильтры низкой эффективности.
- Риск скользких поверхностей и загрязнения оборудования.
- Часто требуется многоступенчатая фильтрация тумана
отделены от сухих пылесборников
Централизованные производственные среды
- Множество процессов, работающих одновременно.
- Смешанные потоки пыли и дыма с различными характеристиками
- Баланс воздушного потока и стабильность давления становятся критически важными.
- Системы должны поддерживать непрерывная работа с минимальным временем простоя
Основные проблемы фильтрации
- Захват субмикронные сварочные пары фактически
- Управление высокая запыленность от шлифовки и финишной обработки
- Сохранение стабильное дифференциальное давление в течение длительных рабочих циклов
- Предотвращение повторного попадания в фильтр и обход фильтра.
- Обеспечение соблюдения требований к воздействию вредных факторов на рабочем месте и качеству воздуха в помещениях.
Принципы выбора фильтрующих материалов и рукавных фильтрующих устройств
Применение дымовых газов в металлообработке и сварке
Исходя из характеристик сварочных дымовых газов и передовых отраслевых практик, эффективными вариантами защитных сред являются:
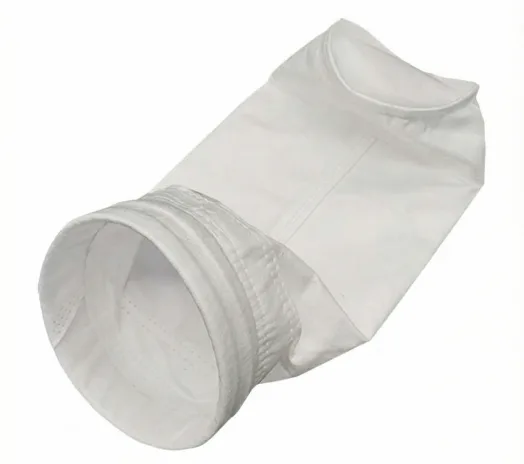
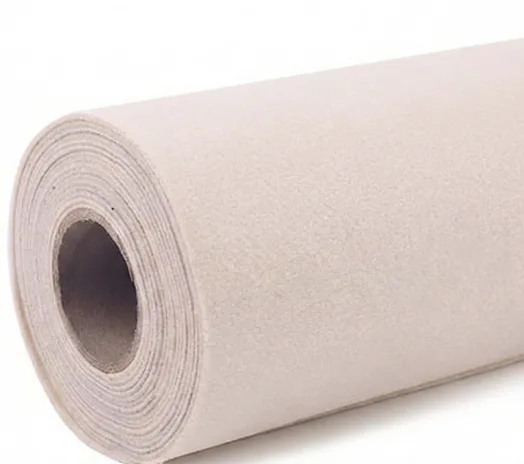
- иглопробивные войлочные мембраны из ПТФЭ
- Улавливание частиц размером менее микрона вблизи поверхности для улавливания паров.
- Низкое остаточное содержание пыли в осадке
- Стабильно низкий уровень выбросов и устойчивый долгосрочный показатель dP.
- Тонковолоконный синтетический иглопробивной войлок (смеси полиэстера или арамида)
- Улучшенная площадь поверхности по сравнению со стандартным войлоком.
- Подходит для умеренной концентрации дымовых газов и смешанной металлической пыли.
- Огнестойкие и антистатические обработанные среды
- Требуется в местах, где могут присутствовать искры, горючая пыль или опасность взрыва.
- Повышает безопасность оператора и надежность системы.
Вопросы выбора рукавного фильтра и системы.
Для контроля дымовых испарений при металлообработке и сварке конфигурация системы так же важна, как и выбор рабочей среды:
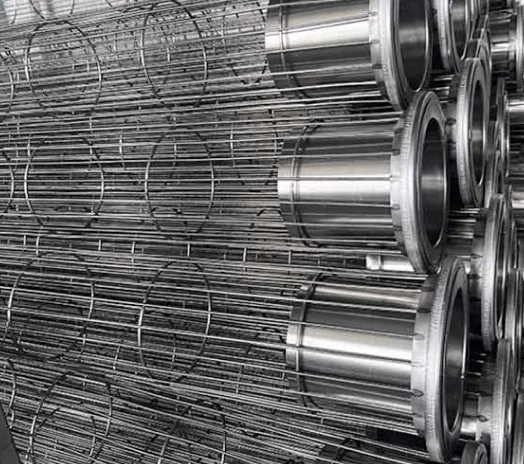
- Пылеуловители импульсно-струйного типа или картриджные пылесборники с
высокоэффективная очистка - Низкое соотношение воздуха к ткани для обеспечения стабильного образования дымового осадка
- Надлежащие искрогасители или предварительное разделение перед фильтрами
- Модульные конструкции для роботизированных сварочных ячеек или централизованных
системы вытяжки
При правильном подборе усовершенствованные мембранные фильтрующие материалы в сочетании с оптимизированной импульсно-струйной очисткой значительно снижают концентрацию металлических паров в воздухе, продлевают срок службы фильтров и уменьшают общую стоимость владения (TCO) для производственных предприятий.
Типичные процессы металлообработки и проблемы фильтрации
| Разработка | Первичный загрязнитель | Профиль частиц | Основной риск | Рекомендуемый способ съемки |
|---|---|---|---|---|
| Сварочные работы | Сварочный дым / дым | Очень мелкие, часто субмикронные частицы | Воздействие вредных факторов на работников, стойкая дымка | Уловительные рукава/колпаки + высокоэффективные картриджные фильтры |
| Шлифовка / Полировка / Шлифовка | Металлическая пыль | Смесь мелких и крупных частиц | Высокая запыленность, засорение воздуховодов при неправильной конструкции. | Закрытые кожухи + достаточная скорость потока воздуха по воздуховоду + рукавный фильтр/пылеуловитель |
| Лазерная/плазменная резка | Металлические пары + мелкая пыль | Мелкодисперсные частицы, в зависимости от процесса | Резкое повышение качества воздуха и нагрузки на фильтры. | Стол с нисходящим потоком воздуха и высокоэффективной фильтрацией |
| Обработка (влажная) | Масляный туман / дым | Аэрозольные капли | Опасность скольжения, загрязнение оборудования | Многоступенчатый пылесборник + соответствующий дренажный материал |
Руководство по выбору фильтров для сварочных дымов и металлической пыли
| Области применения | Предпочитаемый тип коллекционера | Рекомендации по фильтрации медиафайлов | Ключевые заметки по выбору |
|---|---|---|---|
| Сварочные дымы (улавливание из источника) | Картриджный дымоуловитель | Высокоэффективный картридж (мелкодисперсные частицы), опционально нановолоконный/мембранный тип | Сосредоточьтесь на захвате субмикронных частиц и стабильном падении давления; проверьте потребности в управлении искрообразованием. |
| Сварочный дым (в окружающей среде) | Очиститель атмосферного воздуха | Высокоэффективная фильтрующая ступень (для целевого качества воздуха в помещении) | Используйте в случаях, когда наличие нескольких рабочих станций или открытая планировка делают захват источника неполным. |
| Шлифовка / густая пыль | Картриджный коллектор или импульсно-струйный рукавный фильтр | Прочный войлочный/мембранный материал с хорошей способностью к очистке. | Конструкция системы улавливания и воздуховодов имеет решающее значение для предотвращения оседания и повторного попадания частиц в систему. |
| Смешанные процессы (сварка + шлифовка + резка) | Централизованная система сбора | Поэтапная фильтрация: первичный фильтр + дополнительный фильтр (опционально). | Конструкция рассчитана на переменную нагрузку; при необходимости следует рассмотреть возможность установки корпусов дофильтров. |
Завод по изготовлению металлоконструкций, 300 сварочных станций
Модернизация централизованной системы фильтрации сварочных дымов – Мексика
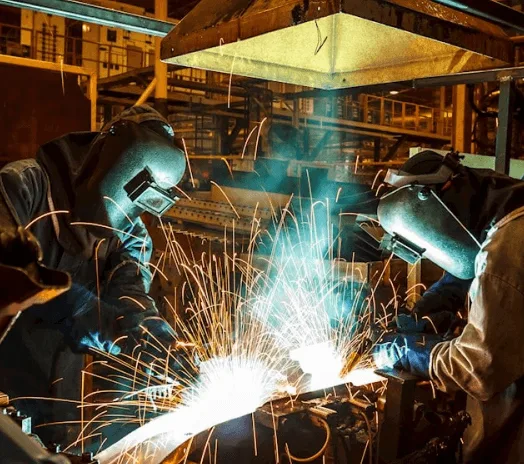
Крупный металлургический и сварочный завод в Мексике эксплуатирует несколько производственных линий, включая MIG, TIG и дуговую сварку порошковой проволокой (FCAW) для автомобильных и конструкционных стальных компонентов.
Существующая система локальной вытяжки и общей вентиляции не смогла эффективно контролировать мелкодисперсные сварочные пары , что привело к следующим последствиям:
- Повышенный уровень содержания металлических частиц в воздухе
- На полу цеха видна сварочная дымка.
- Частое засорение фильтров и нестабильное давление в системе.
- Опасения по поводу воздействия вредных факторов на работников, связанные с пары шестивалентного хрома, марганца и оксида цинка
Заказчику требовалось централизованное высокоэффективное решение для фильтрации сварочных дымов, чтобы улучшить качество воздуха, соответствовать предельно допустимым уровням воздействия на рабочем месте и обеспечить непрерывное высокопроизводительное производство.
Инженерное решение Омела
Компания Omela разработала и поставила централизованную систему фильтрации сварочных дымов, специально предназначенную для сварочных работ с высокой плотностью потока.
- Фильтр Медиа & Конструкция картриджа
- Централизованная система пылеудаления
- Импульсная струйная очистка Оптимизация
- Безопасное обращение с пылью и ее утилизация.
- Качество воздуха в помещении и оптимизация энергопотребления
Отзывы клиентов
«После модернизации сварочные пары больше не видны в цеху».
Качество воздуха значительно улучшилось, и наши операторы сообщают о гораздо большем улучшении.
Более чистая и безопасная рабочая среда.
Система работает стабильно даже в пиковые периоды производства.
— Руководитель производственных операций, металлообрабатывающий завод, Мексика
Измеренные результаты
| Параметр | Перед обновлением | После решения Омелы |
| Уровень сварочных дымов в воздухе | Видимая дымка, непостоянная на разных станциях. | Чистый воздух, стабильная видимость во всех производственных зонах. |
| Эффективность фильтрации (субмикронные пары металлов) | < 90% (нестабильный захват субмикронных частиц) | > 99% (улавливание мелкодисперсных металлических паров) |
| Дифференциальное давление (dP) | Нестабильные, частые скачки; сбои в уборке. | Стабильная работа в оптимизированном диапазоне параметров; плавные циклы очистки. |
| Срок службы фильтрующего картриджа | 6–8 месяцев (обычно) | 18–24 месяца (прогнозируемый срок, исходя из результатов первоначальной операции) |
| Внеплановые работы по техническому обслуживанию | Частое возникновение проблем (засорение фильтра и дисбаланс воздушного потока) | Значительно сокращено (фокус плановых проверок) |
| Возможность организации рециркуляции воздуха в помещении. | Ограниченная/ненадежная с точки зрения соответствия требованиям | Предусмотрена возможность безопасной рециркуляции (высокоэффективная фильтрация). |
| Влияние энергетики/систем отопления, вентиляции и кондиционирования воздуха | Высокие потери вентиляции (вывод кондиционированного воздуха) | Снижение спроса за счет рециркуляции и стабилизации потребности в экстракции. |
Снижение затрат на фильтрацию
Существенно
Более длительный срок службы мешков, меньшее количество замен и более низкая общая стоимость владения (TCO). Позвольте нашим экспертам показать вам, сколько вы можете сэкономить.
Часто задаваемые вопросы
Сварочные пары состоят из ультрамелких частиц оксидов металлов, образующихся при нагревании металлов выше точки кипения и конденсирующихся в воздухе. Согласно исследованиям, проводимым в отрасли, эти частицы часто имеют субмикронный размер (<1 мкм) и могут проникать глубоко в легкие.
К числу распространенных опасных компонентов относятся:
- Шестивалентный хром (Cr⁶⁺)
сварка нержавеющей стали - Марганец
из углеродистых и легированных сталей - Оксиды никеля, цинка и алюминия
- Токсичные газы, такие как
озон и оксиды азота (NOx)
Длительное воздействие связано с респираторными заболеваниями, неврологическими последствиями и повышенным риском развития рака , поэтому эффективная вытяжка дымовых газов является важнейшим требованием охраны труда.
В отличие от крупнодисперсной промышленной пыли, сварочные пары представляют ряд уникальных проблем:
- Чрезвычайно мелкий размер частиц
(часто 0.01–0.5 мкм) - Низкая масса частиц, но высокая концентрация по числу частиц.
- Поведение теплового шлейфа, обусловленное термической плавучестью
который быстро растет - Липкие и реакционноспособные оксиды металлов
которые могут ослепить фильтры
Как подчеркивается во многих отраслевых руководствах, стандартные пылесборники, предназначенные для шлифовальной или крупногабаритной пыли, не справляются со сварочными дымами без специализированного фильтрующего элемента и конструкции системы циркуляции воздуха.
Для эффективного контроля сварочных дымов в соответствии с передовой отраслевой практикой рекомендуется следующее:
- Фильтрующий материал на основе ламинированной мембраны из ПТФЭ
для субмикронного захвата - Высокоэффективные картриджные фильтры
с характеристиками поверхностной нагрузки - Среды с низким перепадом давления
для поддержания стабильного воздушного потока
Мембраны из ПТФЭ обеспечивают:
- Улавливание частиц вблизи поверхности (улучшенная очищаемость)
- Стабильно высокая эффективность фильтрации
(>99% для мелкодисперсных испарений) - Снижен риск глубокого проникновения абразивных материалов и преждевременного засорения.
Этот подход широко применяется в современных системах вытяжки сварочных дымов как для обеспечения соответствия нормативным требованиям, так и для повышения энергоэффективности.
Используются оба подхода, но при возможности всегда предпочтительнее использовать захват источника.
- системы захвата источников
(сварочные капюшоны, рукава, кожухи) удаление дыма
прежде чем они разойдутся,
что приводит к снижению расхода воздуха и повышению эффективности. - Централизованные системы подходят для:
- Большие производственные цеха
- Многостанционные роботизированные сварочные линии
- Ситуации, когда мобильность или планировка ограничивают локальный отлов.
На многих современных предприятиях используется гибридный подход : локальный сбор сточных вод в критически важных точках в сочетании с централизованной фильтрацией и управлением воздухом.
Да — если система фильтрации правильно спроектирована и сертифицирована.
Высокоэффективные пылеуловители для сварочных дымов, оснащенные:
- Мембранные фильтры из ПТФЭ
- Надлежащий контроль воздушного потока
- Герметичные корпуса
может безопасно поддерживать рециркуляция воздуха в помещенииЭто позволяет снизить потери тепла и холода. Это особенно важно на крупных производственных предприятиях, где отвод всего воздуха наружу значительно увеличил бы энергопотребление систем отопления, вентиляции и кондиционирования.
потребление. Местные правила всегда должны быть проверены, но технически рециркуляция широко применяется, если подтверждена эффективность фильтрации.
Помимо пользы для здоровья и соблюдения нормативных требований, эффективная вытяжка дымовых газов обеспечивает ощутимые преимущества в работе:
- Более чистая рабочая среда
улучшает видимость и качество сварки. - Снижена частота обслуживания фильтров.
- Стабильное перепад давления
снижает энергопотребление вентилятора - Увеличенный срок службы фильтра
снижает затраты на расходные материалы - Повышение комфорта работников приводит к
более высокая производительность
Многие предприятия сообщают о снижении общей стоимости владения (TCO) после модернизации систем фильтрации сварочных дымов до оптимизированных.
Контроль за сварочными дымами регулируется предельно допустимыми концентрациями вредных веществ на рабочем месте и нормами качества воздуха, включая:
- Предельно допустимые концентрации вредных веществ на рабочем месте (Директивы WEL / OSHA / ЕС)
- Стандарты качества воздуха в помещениях и вентиляции
- Обязанности работодателя по обеспечению безопасности и соблюдению требований охраны труда и техники безопасности.
Современные фильтрационные решения разработаны для того, чтобы помочь предприятиям постоянно соблюдать ужесточающиеся предельные значения воздействия , особенно в отношении канцерогенных металлов, таких как шестивалентный хром.
Долгосрочная стабильность зависит от нескольких конструктивных факторов:
- Верный соотношение воздуха к среде
- Надлежащий стратегия очистки импульсов или стратегия обратного импульса
- Выбор фильтрующий материал, предотвращающий засорение и поверхностную загрузку
- Сбалансированный поток воздуха между сварочными станциями
Грамотно спроектированная система предотвращает чрезмерные колебания перепада давления и быстрое загрязнение фильтра, обеспечивая надежную работу даже в условиях высокоинтенсивной сварки.