
Poin-poin utama
- Saiz pengumpul habuk pemotongan laser hendaklah bermula dari zon pemotongan aktif, bukan sahaja daripada model kuasa atau pengumpul laser.
- Faktor saiz utama ialah isipadu udara, CFM atau m³/j, reka bentuk meja pemotong, jenis bahan, ketebalan plat, luas kartrij penapis, tekanan statik, penurunan tekanan, risiko percikan api dan waktu bekerja.
- A pengumpul habuk pemotongan laser harus mengekalkan penangkapan sumber yang stabil apabila penapis bersih dan juga apabila kartrij diisi dengan habuk.
- Tapis katrij mesti menyediakan kawasan penapisan yang mencukupi supaya wasap logam halus dapat ditangkap tanpa menyebabkan kenaikan penurunan tekanan yang cepat atau jangka hayat yang pendek.
- Saiz yang terlalu besar membazirkan tenaga dan ruang lantai, manakala saiz yang terlalu kecil menyebabkan asap keluar, sedutan yang lemah, penapis tersumbat dengan cepat, kos penyelenggaraan yang tinggi dan kualiti udara bengkel yang tidak stabil.
- Saiz yang betul harus seimbang menangkap aliran udara, rintangan saluran, pemuatan penapis, pembersihan denyut, tekanan statik kipas, perlindungan percikan api dan kos penyelenggaraan jangka panjang.
Mengapa Saiz Penting dalam Pengumpulan Habuk Pemotongan Laser
Pengumpul habuk pemotongan laser mungkin kelihatan seperti mesin ringkas: udara kotor masuk, penapis menangkap habuk dan udara bersih keluar. Dalam pengeluaran sebenar, penentuan saiz adalah jauh lebih kompleks.
Pemotongan laser menghasilkan asap, wasap logam halus, zarah oksida, serpihan sanga kecil dan percikan api panas. Bahan cemar ini mesti ditangkap di meja pemotong sebelum ia merebak ke bengkel. Jika pengumpul terlalu kecil, asap akan keluar, sedutan akan jatuh dengan cepat, kartrij penapis akan tersumbat lebih awal dan pengendali mungkin melihat jerebu bengkel walaupun pengumpul sedang berjalan.
Saiz pengumpul habuk yang betul bukanlah saiz yang terbesar; ia adalah saiz yang boleh menangkap sumber asap, menggerakkan isipadu udara yang diperlukan, mengatasi rintangan sistem, menyediakan kawasan penapis yang mencukupi dan memastikan penurunan tekanan stabil dari semasa ke semasa.
Jika pengumpul terlalu besar, sistem juga boleh menimbulkan masalah. Aliran udara yang berlebihan boleh membazirkan tenaga, meningkatkan bunyi bising, menarik udara yang tidak perlu melalui meja, memuatkan kartrij penapis dengan lebih cepat dan meningkatkan jumlah kos operasi.
Mulakan dengan Kawasan Pemotongan Aktif
Soalan saiz pertama bukanlah "Berapa banyak kartrij yang kita perlukan?" Ia adalah:
Berapakah luas pemotongan yang mesti diekstrak pada satu masa?
Untuk pemotongan laser rata, keseluruhan meja tidak selalunya aktif. Banyak meja pemotong moden menggunakan zon atau bahagian. Sistem ini membuka pengekstrakan di bawah kawasan pemotongan aktif dan bukannya menarik udara melalui permukaan meja penuh. Ini meningkatkan penangkapan asap sambil mengurangkan aliran udara yang tidak perlu.
Meja pemotong yang dizonkan dengan baik selalunya boleh mencapai penangkapan asap yang lebih baik dengan jumlah isipadu udara yang lebih sedikit berbanding meja yang dizonkan dengan buruk.
Meja besar tanpa pengezonan yang betul mungkin memerlukan lebih banyak isipadu udara berbanding meja yang lebih kecil atau dizonkan dengan baik. Pengumpul yang berfungsi pada satu meja 3 m × 1.5 m mungkin tidak berfungsi dengan cara yang sama pada meja 6 m × 2 m, terutamanya jika kawasan terbuka aktif lebih besar.
Logik saiz harus menyemak lebar meja, panjang meja, kawasan pengekstrakan terbuka, kedalaman ruang meja, laluan aliran udara, kawalan peredam, lokasi saluran dan sama ada asap keluar dari tepi atau sudut semasa pemotongan.
Isipadu Udara: CFM dan m³/j Hanyalah Titik Permulaan
Isipadu udara biasanya dinyatakan dalam CFM atau m³/j. Ia menunjukkan berapa banyak udara yang boleh dialihkan oleh pengumpul. Untuk pemotongan laser, aliran udara hendaklah cukup tinggi untuk menangkap asap sebelum ia naik atau merebak, tetapi tidak terlalu tinggi sehingga membazirkan kuasa atau membebankan penapis.
Idea aliran udara yang dipermudahkan ialah:
Isipadu udara yang diperlukan ≈ kawasan pengekstrakan aktif × halaju tangkapan sasaran
Ini hanyalah titik permulaan. Saiz sebenar juga mesti mempertimbangkan rintangan salur, rintangan penapis, rintangan kawalan percikan api, penurunan tekanan penapis kotor, kebocoran meja dan perubahan pengeluaran masa hadapan.
Isipadu udara hanya berguna apabila ia masih boleh dihantar di bawah rintangan operasi sebenar, bukan sahaja di bawah keadaan penapis bersih atau udara bebas.
Input Saiz Kunci
| Input Saiz | Mengapa Perkara Ini | Perkara yang Perlu Disahkan |
|---|---|---|
| Kawasan pemotongan aktif | Menentukan berapa banyak kawasan meja yang perlu diekstrak pada satu masa | Saiz meja, saiz zon, kawasan terbuka |
| Jenis bahan | Logam yang berbeza menghasilkan sifat asap, habuk dan percikan api yang berbeza | Keluli karbon, keluli tahan karat, aluminium, kepingan tergalvani |
| Ketebalan plat | Bahan yang lebih tebal selalunya menghasilkan lebih banyak asap dan zarah panas | Ketebalan biasa dan maksimum |
| Kelajuan pemotongan dan kitaran tugas | Masa pemotongan yang lama meningkatkan pemuatan habuk | Waktu bekerja harian dan operasi berterusan |
| Kawasan kartrij penapis | Kawasan yang terlalu kecil menyebabkan beban yang tinggi dan peningkatan tekanan yang cepat | Jumlah luas media dan aliran udara setiap kartrij |
| Tekanan statik | Kipas mesti mengatasi saluran, penapis, peranti percikan api dan rintangan meja | Susun atur saluran, selekoh, keadaan penapis |
| Risiko percikan api | Zarah panas boleh merosakkan kartrij dan menimbulkan kebimbangan keselamatan | Bahan, reka bentuk meja, pra-pemisahan |
| Sasaran penyelenggaraan | Saiz mempengaruhi jangka hayat penapis dan kos penukaran | Jangkaan hayat kartrij dan had DP |
Bahan Pemotongan Mengubah Saiz Pengumpul Habuk
Jenis bahan merupakan faktor saiz utama. Logam yang berbeza menghasilkan sifat habuk yang berbeza.
Pemotongan keluli karbon sering menghasilkan habuk dan asap oksida yang boleh dilihat. Keluli tahan karat boleh menghasilkan asap logam yang lebih halus. Aluminium boleh menghasilkan zarah halus dan percikan api panas yang memerlukan lebih banyak semakan keselamatan. Lembaran tergalvani atau logam bersalut boleh menghasilkan asap yang lebih kompleks dan mendapan melekit. Plat berminyak atau bersalut filem boleh memperkenalkan kabus minyak yang menjadikan pembersihan penapis lebih sukar.
Meja pemotong yang sama mungkin memerlukan perancangan penapisan dan penyelenggaraan yang berbeza bergantung pada campuran bahan.
Sebuah bengkel yang kebanyakannya memotong keluli karbon nipis mungkin tidak memuatkan penapis dengan cara yang sama seperti bengkel yang memotong aluminium, keluli tahan karat atau kepingan bersalut untuk waktu yang lama. Oleh itu, saiz harus mempertimbangkan keadaan pengeluaran biasa yang paling mencabar, bukan sahaja bahan yang paling mudah.
Kawasan Kartrij Penapis dan Halaju Penapisan
Kawasan kartrij penapis merupakan salah satu bahagian terpenting dalam penentuan saiz pengumpul habuk. Pengumpul dengan aliran udara yang mencukupi tetapi kawasan penapis yang terlalu kecil mungkin menangkap asap pada mulanya, tetapi kartrij akan dimuatkan terlalu cepat. Penurunan tekanan meningkat, sedutan menjadi lemah, dan sistem menjadi tidak stabil.
Halaju penapisan menggambarkan berapa banyak udara yang melalui setiap unit media penapis. Jika halaju penapisan terlalu tinggi, asap laser halus boleh menembusi lebih dalam ke dalam media kartrij dan menjadi sukar untuk disingkirkan semasa pembersihan denyut. Jika halaju penapisan dikawal, habuk boleh kekal lebih banyak di permukaan dan dilepaskan dengan lebih mudah.
Matlamatnya bukan sekadar lebih banyak kartrij; matlamatnya adalah kawasan media berkesan yang mencukupi untuk beban habuk sebenar, aliran udara, saiz zarah, kaedah pembersihan denyut dan selang penyelenggaraan.
Untuk pemotongan laser, media kartrij harus menyokong penangkapan zarah halus, pelepasan habuk, pengedap yang betul, kekuatan mekanikal dan semakan risiko percikan api. Kartrij dengan kecekapan awal yang tinggi mungkin masih berfungsi dengan buruk jika ia terlebih muatan atau dibersihkan dengan udara termampat yang lemah.
Tekanan Statik: Kipas Mesti Berfungsi Melawan Seluruh Sistem
Kipas pengumpul habuk tidak menggerakkan udara di dalam bilik kosong. Ia mesti menarik udara melalui meja pemotong, saluran, siku, peredam, peranti kawalan percikan api, kartrij penapis, kek habuk dan laluan keluar. Setiap bahagian menambah rintangan.
Rintangan ini dipanggil tekanan statik. Jika tekanan statik dipandang rendah, kipas mungkin tidak akan memberikan aliran udara yang diperlukan semasa operasi sebenar. Ini amat biasa berlaku apabila aliran udara diukur dengan penapis bersih, saluran pendek atau keadaan ideal, tetapi bengkel sebenar mempunyai saluran yang lebih panjang, lebih banyak selekoh, penapis kotor dan peranti kawalan percikan api tambahan.
Pendekatan saiz yang boleh dipercayai harus memeriksa aliran udara pada keadaan penapis kotor yang dijangkakan, bukan sahaja semasa permulaan penapis bersih.
Hubungan Isipadu Udara, Luas Penapis dan Penurunan Tekanan
| Faktor Reka Bentuk | Jika Terlalu Rendah | Jika Terlalu Tinggi | Arah yang Lebih Baik |
|---|---|---|---|
| Jumlah udara | Asap keluar dari meja | Pembaziran tenaga dan pemuatan penapis yang lebih pantas | Padankan kawasan pemotongan aktif |
| Kawasan penapis | Halaju penapisan yang tinggi dan penyumbatan yang cepat | Kos yang lebih tinggi dan jejak yang lebih besar | Padankan beban habuk dan hayat perkhidmatan |
| Tekanan statik kipas | Sedutan lemah di bawah rintangan sebenar | Penggunaan tenaga yang lebih tinggi jika bersaiz besar | Saiz untuk saluran + rintangan penapis kotor |
| Pembersihan nadi | Kek habuk tidak boleh dilepaskan | Tekanan media dan sisa udara termampat | Gunakan pembersihan berasaskan DP terkawal |
| Halaju saluran | Habuk mungkin mendap di dalam saluran | Rintangan dan bunyi bising yang berlebihan | Padankan saiz saluran dan keperluan pengangkutan |
| Kawalan percikan api | Zarah panas sampai ke penapis | Kehilangan tekanan berlebihan jika dibina secara berlebihan | Padankan bahan dan risiko pemotongan |
Jadual ini menunjukkan mengapa saiz tidak boleh diselesaikan dengan satu nombor. Aliran udara, luas penapis, tekanan kipas, reka bentuk salur dan kawalan percikan api mesti berfungsi bersama.
Mengapa Penurunan Tekanan Perlu Dibina dalam Pelan Saiz
Penurunan tekanan ialah isyarat kesihatan pengumpul. Apabila kartrij penapis bersih, penurunan tekanan adalah rendah. Apabila habuk halus terkumpul pada media kartrij, penurunan tekanan meningkat. Pembersihan denyutan harus menanggalkan sebahagian daripada kek habuk dan memastikan sistem berada dalam julat operasi yang stabil.
Jika pengumpul bersaiz kecil, penurunan tekanan meningkat dengan cepat. Jika media tidak sesuai, wasap halus boleh membutakan kartrij. Jika pembersihan denyut lemah, kek habuk kekal pada media. Jika terdapat kelembapan atau kabus minyak, habuk mungkin menjadi melekit dan sukar dilepaskan.
Pelan saiz harus menentukan julat penurunan tekanan yang dijangkakan, pencetus pembersihan dan had penggantian.
Tanpa nilai-nilai ini, penyelenggaraan menjadi tekaan. Sasaran praktikal bukanlah penurunan tekanan sifar. Kek habuk yang stabil adalah perkara biasa. Masalahnya ialah penurunan tekanan yang tidak terkawal yang menyebabkan kehilangan aliran udara dan asap keluar.
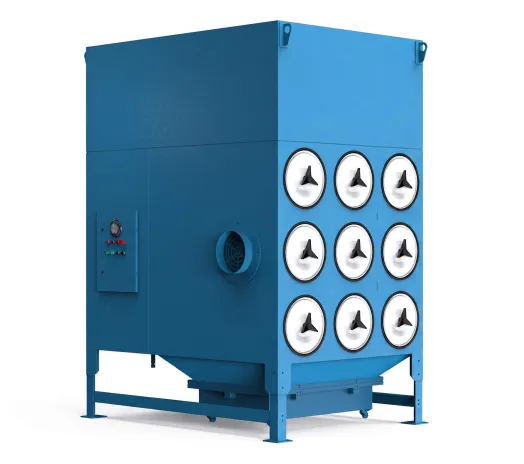
Reka Bentuk Meja Pemotongan Mempengaruhi Isipadu Udara
Pengumpul habuk yang baik tidak dapat memperbaiki penangkap habuk meja yang lemah. Meja pemotong mesti membimbing asap ke arah laluan pengekstrakan sebelum ia keluar ke atas atau ke sisi.
Faktor reka bentuk meja yang penting termasuk saiz zon, reka bentuk bilah, kedalaman ruang, kawasan terbuka, kebocoran sisi, pergerakan peredam, titik sambungan salur dan sama ada meja boleh menumpukan sedutan berhampiran zon pemotongan aktif.
Pengezonan meja yang lemah adalah salah satu sebab paling biasa pengumpul habuk pemotongan laser memerlukan lebih banyak udara daripada yang dijangkakan tetapi masih gagal menangkap asap dengan berkesan.
Bagi meja besar, pengezonan yang lemah merupakan punca biasa permintaan aliran udara yang terlalu besar. Jika sistem cuba menarik udara melalui keseluruhan meja, pengumpul mungkin memerlukan lebih banyak aliran udara daripada yang diperlukan. Jika zon dikawal dengan betul, bengkel yang sama boleh mencapai penangkapan asap yang lebih baik dengan jumlah isipadu udara yang lebih rendah.
Inilah sebabnya mengapa saiz pengumpul habuk pemotongan laser harus sentiasa menyemak meja pemotongan, bukan sahaja pengumpul.
Kawalan Percikan Api dan Perlindungan Zarah Panas
Pemotongan laser boleh menghasilkan percikan api, zarah panas dan serpihan cair kecil. Zarah-zarah ini perlu dikurangkan sebelum sampai ke kartrij penapis.
Kartrij penapis tidak sepatutnya menjadi pertahanan pertama terhadap percikan api.
Kawalan percikan api mungkin termasuk ruang keluar di bawah meja, sekat masuk, perangkap percikan api, pra-pemisahan, susun atur saluran yang sesuai, pemantauan suhu dan pelepasan habuk yang selamat. Kaedah yang tepat bergantung pada bahan pemotongan, kuasa pemotongan, beban habuk dan keperluan keselamatan.
Perlindungan percikan api juga mempengaruhi saiz kerana setiap sesekat, pemisah atau peranti pelindung mungkin menambah rintangan. Kipas mesti diubah saiznya untuk mengekalkan aliran udara selepas rintangan ini dimasukkan.
Pelajaran Aplikasi Penapisan Omela
Kes 1: Meja Pemotong Besar dengan Asap Keluar dari Satu Sisi
Sebuah bengkel fabrikasi logam mempunyai meja laser gentian katil rata yang besar. Aliran udara pengumpul kelihatan mencukupi di atas kertas, tetapi asap keluar dari satu sisi meja.
Kajian semula menunjukkan bahawa isu itu bukan sahaja aliran udara keseluruhan. Kawasan pengekstrakan aktif dan zon meja tidak seimbang. Sesetengah zon menerima sedutan yang kuat, manakala yang lain mempunyai tangkapan yang lemah. Selepas laluan aliran udara dan kawalan zon dikaji semula, tangkapan asap menjadi lebih stabil.
Pengajaran: Penentuan saiz pengumpul habuk harus bermula dengan kawasan pemotongan aktif dan reka bentuk meja, bukan sahaja jumlah CFM.
Kes 2: Kartrij Penapis Memuatkan Terlalu Cepat
Sebuah bengkel pemotong keluli karbon dan kepingan bersalut kerap menukar kartrij. Tekanan pembezaan meningkat dengan cepat selepas setiap set kartrij baharu.
Kajian semula ini memberi tumpuan kepada halaju penapisan, pemuatan asap halus, sisa minyak, kekuatan pembersihan denyut, kualiti udara termampat dan kawasan penapis yang tersedia. Pengumpul bukan sahaja merupakan peranti penapisan; ia juga beroperasi sebagai sistem asap beban tinggi.
Pengajaran: Kawasan penapis mesti sepadan dengan pemuatan asap halus dan tugas pengeluaran.
Pengumpul yang terlalu kecil mungkin kelihatan normal semasa permulaan tetapi gagal selepas beberapa hari pemuatan.
Kes 3: Tanda Melecur Semasa Pemotongan Aluminium
Satu barisan pemotongan laser yang memproses aluminium dan logam campuran menunjukkan kesan terbakar setempat pada media kartrij. Menggantikan kartrij sahaja tidak menyelesaikan punca utama.
Ulasan tersebut menunjukkan zarah panas memasuki peringkat penapisan secara terlalu langsung. Arah penyelesaian tertumpu pada laluan kawalan percikan api, perlindungan salur masuk dan amalan pelepasan habuk yang lebih selamat.
Pengajaran: Kawalan percikan api adalah sebahagian daripada penentuan saiz.
Peranti pelindung menambah rintangan, dan rintangan itu mesti disertakan dalam pemilihan kipas dan aliran udara.
Kes 4: Pengumpulan Habuk Pusat Berbilang Mesin
Sebuah bengkel menghubungkan beberapa mesin pemotong kepada satu pengumpul. Jumlah isipadu udara nampaknya mencukupi, tetapi pengagihan aliran udara tidak stabil. Satu cabang mempunyai sedutan yang lemah manakala cabang yang lain menarik lebih banyak udara daripada yang diperlukan.
Kajian semula ini memberi tumpuan kepada keseimbangan saluran, logik peredam, operasi mesin serentak dan tekanan kipas. Sistem ini memerlukan pengurusan aliran udara, bukan sekadar kapasiti pengumpul yang lebih besar.
Pengajaran: Untuk pengumpulan habuk pusat, persoalan saiz bukan sahaja aliran udara keseluruhan. Imbangan cabang dan operasi serentak mesti dikaji semula.
Masalah dan Pembetulan Saiz Biasa
| Masalah Lapangan | Mungkin Sebab | Pembetulan Praktikal |
|---|---|---|
| Asap keluar dari meja | Kawasan pengekstrakan aktif terlalu besar atau aliran udara lemah | Semak pengezonan meja, tugas kipas dan kebocoran saluran |
| Titisan sedutan selepas beberapa hari pemotongan | Kartrij penapis dimuatkan terlalu cepat | Tingkatkan kawasan penapis atau kurangkan halaju penapisan |
| Penurunan tekanan meningkat dengan cepat | Asap halus yang menyilaukan, pembersihan nadi yang lemah atau habuk melekit | Periksa media, sistem denyut, kualiti udara dan jenis habuk |
| Tanda terbakar pada kartrij | Percikan api atau zarah panas sampai ke peringkat penapis | Tingkatkan kawalan percikan api sebelum penapisan |
| Habuk mendap dalam saluran kerja | Halaju saluran terlalu rendah atau susun atur saluran kurang baik | Semak diameter saluran, penghalaan dan keseimbangan aliran udara |
| Kipas tidak dapat mengekalkan aliran udara | Tekanan statik dipandang rendah | Kira semula rintangan saluran, penapis, meja dan peranti percikan api |
| Kos penyelenggaraan terlalu tinggi | Pengumpul bersaiz kecil atau penggantian penapis terlalu kerap | Padankan kawasan penapis, aliran udara dan strategi penurunan tekanan |
Pembetulan tidak selalunya pengumpul yang lebih besar. Kadangkala penyelesaian yang lebih baik ialah pengezonan yang lebih baik, keseimbangan saluran yang lebih berkesan, halaju penapisan yang lebih rendah, pembersihan denyut yang lebih baik atau kawalan percikan api hulu.
Aliran Kerja Pengukuran Praktikal
Proses pensaizan yang praktikal harus bergerak dari sumber pemotongan ke saluran keluar pengumpul.
Pertama, tentukan proses pemotongan: jenis bahan, ketebalan plat, kuasa laser, kelajuan pemotongan, saiz meja, waktu bekerja dan jangkaan pengembangan masa hadapan.
Kedua, kirakan kawasan pengekstrakan aktif dan anggarkan isipadu udara yang diperlukan. Untuk jadual berzon, ukur saiz zon aktif dan bukannya keseluruhan jadual apabila sesuai.
Ketiga, periksa susun atur saluran dan tekanan statik. Saluran yang panjang, siku, peredam, peranti percikan api, penapis kotor dan sekatan saluran keluar semuanya mempengaruhi aliran udara sebenar.
Keempat, padankan kawasan kartrij penapis dengan aliran udara dan beban habuk. Sistem tidak seharusnya bergantung pada aliran udara yang tinggi melalui media yang terlalu sedikit.
Kelima, sertakan kawalan percikan api dan akses penyelenggaraan. Sistem yang sukar dibersihkan atau diperiksa mungkin menjadi tidak stabil walaupun saiz asalnya betul.
Penentuan saiz yang baik adalah proses langkah demi langkah dari penangkapan sumber hingga pelepasan akhir, bukan pemilihan model yang cepat dari katalog.
Maklumat Diperlukan Sebelum Sebut Harga
Sebelum memilih pengumpul habuk pemotongan laser, sediakan:
- Kuasa laser, saiz meja pemotong, zon pengekstrakan aktif dan bilangan kepala pemotong
- Jenis bahan, ketebalan plat, kelajuan pemotongan dan waktu kerja harian
- Keadaan asap semasa, seperti pelepasan yang kelihatan, jerebu bengkel, atau sedutan yang lemah
- Jenis habuk, termasuk keluli karbon, keluli tahan karat, aluminium, lembaran tergalvani, logam bersalut atau logam campuran
- Saiz saluran sedia ada, panjang saluran, kuasa kipas, saiz kartrij penapis, kuantiti kartrij, trend penurunan tekanan, sejarah percikan api dan foto atau video proses pemotongan
Lebih tepat keadaan pemotongan sebenar diterangkan, lebih andal saiz pengumpul habuk yang akan dibuat.
Maklumat ini membantu menentukan isipadu udara, tekanan statik kipas, luas penapis, media kartrij, reka bentuk kawalan percikan api dan strategi penyelenggaraan.
Paparan Kejuruteraan Akhir
Penentuan saiz pengumpul habuk pemotongan laser tidak boleh bermula dengan model katalog. Ia harus bermula dengan meja pemotongan dan sumber asap.
Sistem yang stabil mesti menjawab lima soalan:
Bolehkah meja itu menangkap asap sebelum ia merebak?
Bolehkah kipas itu menghantar isipadu udara yang diperlukan di bawah tekanan statik sebenar?
Adakah terdapat kawasan kartrij penapis yang mencukupi untuk muatan habuk?
Bolehkah pembersihan nadi mengekalkan penurunan tekanan yang stabil?
Adakah percikan api dan zarah panas dikawal sebelum penapis?
Saiz yang betul bukanlah pengumpul terbesar; ia adalah pengumpul yang sepadan dengan kawasan pemotongan aktif, jenis bahan, kawasan penapis, penurunan tekanan, risiko percikan api dan jadual pengeluaran sebenar.
Apabila soalan-soalan ini dijawab bersama, pengumpul habuk dapat mengekalkan udara bengkel yang lebih bersih, sedutan yang lebih stabil, jangka hayat penapis yang lebih lama, kos penyelenggaraan yang lebih rendah dan operasi yang lebih selamat.
Soalan Lazim
Bagaimanakah anda mengukur pengumpul habuk pemotongan laser?
Pengumpul habuk pemotongan laser diukur dengan mengkaji kawasan pemotongan aktif, isipadu udara yang diperlukan, reka bentuk meja pemotong, jenis bahan, ketebalan plat, beban habuk, kawasan kartrij penapis, tekanan statik, penurunan tekanan, risiko percikan api dan waktu bekerja.
Adakah kuasa laser cukup untuk mengukur pengumpul habuk?
Tidak. Kuasa laser adalah maklumat yang berguna, tetapi ia tidak mencukupi. Saiz meja, zon pengekstrakan aktif, jenis bahan, kelajuan pemotongan, kitaran tugas, susun atur saluran dan kawasan penapis juga mempengaruhi saiz.
Bagaimanakah reka bentuk meja pemotong mempengaruhi isipadu udara?
Meja pemotong yang dizonkan dengan baik boleh menumpukan sedutan berhampiran kawasan pemotongan aktif. Pengezonan yang lemah mungkin memerlukan lebih banyak isipadu udara dan masih membenarkan asap keluar.
Mengapa kartrij penapis tersumbat dengan cepat dalam pemotongan laser?
Kartrij penapis mungkin tersumbat dengan cepat apabila asap logam halus menembusi media, halaju penapisan terlalu tinggi, pembersihan denyut lemah, kawasan penapis terlalu kecil, atau kabus minyak dan kelembapan menjadikan habuk melekit.
Mengapakah tekanan statik penting dalam penentuan saiz pengumpul habuk?
Tekanan statik ialah rintangan yang mesti diatasi oleh kipas daripada meja pemotong, saluran kerja, selekoh, peranti kawalan percikan api, penapis, kek habuk dan laluan keluar. Jika ia dipandang rendah, pengumpul mungkin tidak dapat mengekalkan aliran udara dalam operasi sebenar.
Perlukah kawalan percikan api dimasukkan dalam penentuan saiz?
Ya. Peranti kawalan percikan api dan perlindungan salur masuk menambah rintangan, dan rintangan ini mesti disertakan dalam pemilihan kipas dan aliran udara. Percikan api harus dikawal sebelum sampai ke kartrij penapis.
Maklumat apakah yang diperlukan untuk sebut harga pengumpul habuk pemotongan laser?
Berikan kuasa laser, saiz meja, kawasan pengekstrakan aktif, jenis bahan, ketebalan, kelajuan pemotongan, waktu kerja, susun atur saluran, keperluan aliran udara, butiran penapis, trend penurunan tekanan, sejarah percikan api dan foto atau video.
Pengarang
Jessica Ma – Jurutera Penapisan Kanan, Penapisan Omela
Jessica Ma ialah jurutera penapisan kanan di Omela Filtration, yang mengkhusus dalam penapisan habuk dan cecair. Dengan lebih 15 tahun pengalaman, beliau memberi tumpuan kepada pengoptimuman prestasi rumah beg, meningkatkan kecekapan penapisan dan membangunkan penyelesaian berprestasi tinggi untuk pengumpul habuk perindustrian dan aplikasi penapisan cecair jitu.