
Ringkasan Utama
- Penentuan ukuran pengumpul debu untuk pemotongan laser harus dimulai dari... zona pemotongan aktif, bukan hanya dari daya laser atau model kolektor.
- Faktor-faktor ukuran utama adalah Volume udara, CFM atau m³/jam, desain meja potong, jenis material, ketebalan pelat, luas kartrid filter, tekanan statis, penurunan tekanan, risiko percikan api, dan jam kerja..
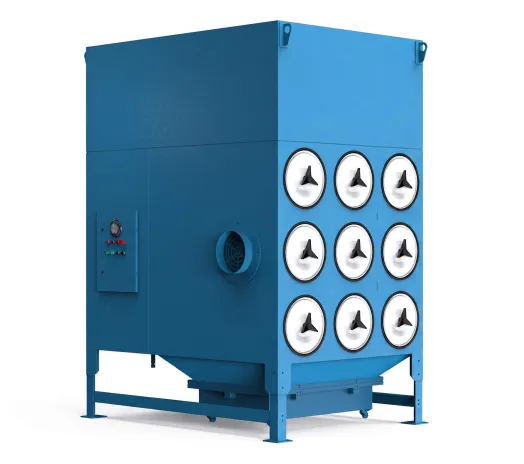
- A pengumpul debu pemotongan laser Seharusnya mampu mempertahankan penangkapan sumber debu yang stabil baik saat filter bersih maupun saat kartrid terisi debu.
- Filter kartrid Harus menyediakan area filtrasi yang cukup agar asap logam halus dapat ditangkap tanpa menyebabkan peningkatan tekanan yang cepat atau masa pakai yang singkat.
- Ukuran yang terlalu besar memboroskan energi dan ruang lantai, sedangkan ukuran yang terlalu kecil menyebabkan asap keluar, daya hisap lemah, penyumbatan filter yang cepat, biaya perawatan yang tinggi, dan kualitas udara bengkel yang tidak stabil.
- Ukuran yang tepat harus seimbang. menangkap aliran udara, hambatan saluran, beban filter, pembersihan pulsa, tekanan statis kipas, perlindungan percikan api, dan biaya perawatan jangka panjang..
Mengapa Ukuran Penting dalam Pengumpulan Debu Pemotongan Laser
Pengumpul debu untuk pemotongan laser mungkin tampak seperti mesin sederhana: udara kotor masuk, filter menangkap debu, dan udara bersih keluar. Namun dalam produksi sebenarnya, penentuan ukurannya jauh lebih kompleks.
Pemotongan laser menghasilkan asap, uap logam halus, partikel oksida, fragmen terak kecil, dan percikan api panas. Kontaminan ini harus ditangkap di meja pemotongan sebelum menyebar ke bengkel. Jika penampung terlalu kecil, asap akan keluar, daya hisap turun dengan cepat, kartrid filter tersumbat lebih awal, dan operator mungkin melihat kabut di bengkel meskipun penampung sedang beroperasi.
Ukuran pengumpul debu yang tepat bukanlah ukuran terbesar; melainkan ukuran yang dapat menangkap sumber asap, memindahkan volume udara yang dibutuhkan, mengatasi hambatan sistem, menyediakan area filter yang cukup, dan menjaga penurunan tekanan tetap stabil dari waktu ke waktu.
Jika kolektor terlalu besar, sistem juga dapat menimbulkan masalah. Aliran udara yang berlebihan dapat membuang energi, meningkatkan kebisingan, menarik udara yang tidak perlu melalui meja, mempercepat pengisian kartrid filter, dan meningkatkan total biaya operasional.
Mulailah dengan Area Pemotongan Aktif
Pertanyaan pertama terkait penentuan ukuran bukanlah “Berapa banyak kartrid yang kita butuhkan?” Melainkan:
Seberapa besar area pemotongan yang harus diekstraksi sekaligus?
Untuk pemotongan laser flatbed, seluruh meja tidak selalu aktif. Banyak meja potong modern menggunakan zona atau bagian. Alih-alih menarik udara melalui seluruh permukaan meja, sistem membuka saluran pembuangan di bawah area pemotongan aktif. Hal ini meningkatkan penangkapan asap sekaligus mengurangi aliran udara yang tidak perlu.
Meja potong dengan zona yang tepat seringkali dapat menghasilkan penangkapan asap yang lebih baik dengan volume udara total yang lebih sedikit dibandingkan dengan meja yang zonanya kurang baik.
Meja besar tanpa zonasi yang tepat mungkin membutuhkan volume udara yang jauh lebih banyak daripada meja yang lebih kecil atau yang memiliki zonasi yang baik. Kolektor yang berfungsi pada meja berukuran 3 m × 1.5 m mungkin tidak berfungsi dengan cara yang sama pada meja berukuran 6 m × 2 m, terutama jika area terbuka aktifnya lebih besar.
Logika penentuan ukuran harus mempertimbangkan lebar meja, panjang meja, area ekstraksi terbuka, kedalaman ruang meja, jalur aliran udara, kontrol peredam, lokasi saluran, dan apakah asap keluar dari tepi atau sudut selama pemotongan.
Volume Udara: CFM dan m³/jam hanyalah titik awal.
Volume udara biasanya dinyatakan dalam CFM atau m³/jam. Ini menunjukkan berapa banyak udara yang dapat dipindahkan oleh kolektor. Untuk pemotongan laser, aliran udara harus cukup tinggi untuk menangkap asap sebelum naik atau menyebar, tetapi tidak terlalu tinggi sehingga membuang daya atau membebani filter.
Ide aliran udara yang disederhanakan adalah:
Volume udara yang dibutuhkan ≈ luas area ekstraksi aktif × kecepatan penangkapan target
Ini hanyalah titik awal. Penentuan ukuran yang sebenarnya juga harus mempertimbangkan hambatan saluran, hambatan filter, hambatan pengontrol percikan api, penurunan tekanan filter kotor, kebocoran meja, dan perubahan produksi di masa mendatang.
Volume udara hanya berguna jika masih dapat dialirkan dalam kondisi hambatan operasional nyata, bukan hanya dalam kondisi filter bersih atau udara bebas.
Input Ukuran Utama
| Input Ukuran | Mengapa hal itu penting | Apa yang Harus Dikonfirmasi |
|---|---|---|
| Area pemotongan aktif | Menentukan berapa banyak area meja yang perlu diekstraksi sekaligus. | Ukuran meja, ukuran zona, area terbuka |
| Jenis bahan | Logam yang berbeda menghasilkan perilaku asap, debu, dan percikan api yang berbeda. | Baja karbon, baja tahan karat, aluminium, lembaran galvanis |
| Ketebalan plat | Material yang lebih tebal seringkali menghasilkan lebih banyak asap dan partikel panas. | Ketebalan normal dan maksimum |
| Kecepatan pemotongan dan siklus kerja | Waktu pemotongan yang lama meningkatkan penumpukan debu. | Jam kerja harian dan pengoperasian terus menerus |
| Area kartrid filter | Luas area yang terlalu kecil menyebabkan beban yang tinggi dan peningkatan tekanan yang cepat. | Luas permukaan media total dan aliran udara per kartrid |
| Tekanan statis | Kipas harus mengatasi hambatan berupa saluran udara, filter, perangkat penahan percikan api, dan hambatan pada meja. | Tata letak saluran, belokan, kondisi filter |
| Risiko percikan | Partikel panas dapat merusak kartrid dan menimbulkan masalah keamanan. | Bahan, desain meja, pra-pemisahan |
| Target pemeliharaan | Ukuran filter memengaruhi masa pakai filter dan biaya penggantian. | Perkiraan masa pakai kartrid dan batas DP |
Memotong Material Mengubah Ukuran Pengumpul Debu
Jenis material merupakan faktor penentu ukuran yang utama. Logam yang berbeda menghasilkan perilaku debu yang berbeda pula.
Pemotongan baja karbon sering menghasilkan debu oksida dan asap yang terlihat. Baja tahan karat dapat menghasilkan asap logam yang lebih halus. Aluminium dapat menghasilkan partikel halus dan percikan api panas yang memerlukan tinjauan keselamatan lebih lanjut. Lembaran galvanis atau logam berlapis dapat menghasilkan asap yang lebih kompleks dan endapan lengket. Pelat yang berminyak atau berlapis film dapat menghasilkan kabut minyak yang membuat pembersihan filter lebih sulit.
Meja pemotong yang sama mungkin memerlukan perencanaan filtrasi dan perawatan yang berbeda tergantung pada campuran materialnya.
Bengkel yang sebagian besar memotong baja karbon tipis mungkin tidak membebani filter dengan cara yang sama seperti bengkel yang memotong aluminium, baja tahan karat, atau lembaran berlapis selama berjam-jam. Oleh karena itu, penentuan ukuran harus mempertimbangkan kondisi produksi reguler yang paling menuntut, bukan hanya material yang paling mudah.
Luas Kartrid Filter dan Kecepatan Filtrasi
Luas area kartrid filter adalah salah satu bagian terpenting dalam penentuan ukuran pengumpul debu. Pengumpul dengan aliran udara yang cukup tetapi area filter yang terlalu kecil mungkin dapat menangkap asap pada awalnya, tetapi kartrid akan cepat penuh. Penurunan tekanan meningkat, daya hisap melemah, dan sistem menjadi tidak stabil.
Kecepatan filtrasi menggambarkan seberapa banyak udara yang melewati setiap unit media filter. Jika kecepatan filtrasi terlalu tinggi, asap laser halus dapat menembus lebih dalam ke dalam media kartrid dan menjadi sulit dihilangkan selama pembersihan pulsa. Jika kecepatan filtrasi dikontrol, debu dapat tetap lebih banyak berada di permukaan dan lebih mudah dihilangkan.
Tujuannya bukan sekadar menambah jumlah kartrid; tujuannya adalah menyediakan area media yang efektif dan cukup untuk menampung beban debu aktual, aliran udara, ukuran partikel, metode pembersihan pulsa, dan interval perawatan.
Untuk pemotongan laser, media kartrid harus mendukung penangkapan partikel halus, pelepasan debu, penyegelan yang tepat, kekuatan mekanis, dan tinjauan risiko percikan api. Kartrid dengan efisiensi awal yang tinggi mungkin masih berkinerja buruk jika kelebihan beban atau dibersihkan dengan udara bertekanan lemah.
Tekanan Statis: Kipas Harus Bekerja Melawan Seluruh Sistem
Kipas pengumpul debu tidak menggerakkan udara di ruangan kosong. Kipas tersebut harus menarik udara melalui meja pemotong, saluran, siku, peredam, perangkat pengontrol percikan api, kartrid filter, lapisan debu, dan jalur keluar. Setiap bagian menambah hambatan.
Hambatan ini disebut tekanan statis. Jika tekanan statis diremehkan, kipas mungkin tidak dapat menghasilkan aliran udara yang dibutuhkan selama pengoperasian sebenarnya. Hal ini terutama umum terjadi ketika aliran udara diukur dengan filter bersih, saluran pendek, atau kondisi ideal, tetapi bengkel sebenarnya memiliki saluran yang lebih panjang, lebih banyak tikungan, filter kotor, dan perangkat pengontrol percikan api tambahan.
Pendekatan penentuan ukuran yang andal harus memeriksa aliran udara pada kondisi filter kotor yang diharapkan, bukan hanya pada saat filter bersih pertama kali dinyalakan.
Hubungan antara Volume Udara, Luas Filter, dan Penurunan Tekanan
| Faktor Desain | Jika Terlalu Rendah | Jika Terlalu Tinggi | Arah yang Lebih Baik |
|---|---|---|---|
| Volume udara | Asap keluar dari meja. | Pemborosan energi dan pemuatan filter yang lebih cepat | Cocokkan area pemotongan aktif |
| Area filter | Kecepatan filtrasi tinggi dan penyumbatan cepat | Biaya lebih tinggi dan jejak karbon lebih besar | Sesuaikan kapasitas debu dan masa pakai. |
| Tekanan statis kipas | Daya hisap lemah di bawah hambatan nyata | Penggunaan energi lebih tinggi jika ukurannya terlalu besar. | Ukuran untuk saluran udara + ketahanan terhadap filter kotor |
| Pembersihan pulsa | Kue debu tidak dapat dilepaskan | Tekanan media dan pemborosan udara terkompresi | Gunakan pembersihan berbasis DP yang terkontrol. |
| Kecepatan saluran | Debu dapat menumpuk di dalam saluran. | Hambatan dan kebisingan berlebih | Sesuaikan ukuran saluran dan kebutuhan pengangkutan. |
| Kontrol percikan | Partikel panas mencapai filter. | Kehilangan tekanan berlebih jika konstruksinya berlebihan. | Cocokkan bahan dan risiko pemotongan |
Tabel ini menunjukkan mengapa penentuan ukuran tidak dapat diselesaikan hanya dengan satu angka. Aliran udara, luas filter, tekanan kipas, desain saluran, dan pengendalian percikan api harus bekerja bersama-sama.
Mengapa Penurunan Tekanan Harus Dimasukkan ke dalam Rencana Penentuan Ukuran?
Penurunan tekanan adalah sinyal kesehatan kolektor. Ketika kartrid filter bersih, penurunan tekanan rendah. Saat debu halus menumpuk pada media kartrid, penurunan tekanan meningkat. Pembersihan pulsa seharusnya menghilangkan sebagian lapisan debu dan menjaga sistem dalam kisaran operasi yang stabil.
Jika kolektor terlalu kecil, penurunan tekanan akan meningkat dengan cepat. Jika media tidak sesuai, asap halus dapat menyumbat kartrid. Jika pembersihan pulsa lemah, lapisan debu akan tetap menempel pada media. Jika terdapat uap air atau kabut minyak, debu dapat menjadi lengket dan sulit dilepaskan.
Rencana penentuan ukuran harus menetapkan kisaran penurunan tekanan yang diharapkan, pemicu pembersihan, dan batas penggantian.
Tanpa nilai-nilai ini, perawatan menjadi tebak-tebakan. Target praktisnya bukanlah penurunan tekanan nol. Lapisan debu yang stabil adalah hal yang normal. Masalahnya adalah penurunan tekanan yang tidak terkontrol yang menyebabkan hilangnya aliran udara dan keluarnya asap.
Desain Meja Pemotong Mempengaruhi Volume Udara
Pengumpul debu yang baik tidak dapat memperbaiki penangkapan debu yang buruk pada meja pemotong. Meja pemotong harus mengarahkan asap ke jalur ekstraksi sebelum asap tersebut keluar ke atas atau ke samping.
Faktor-faktor penting dalam desain meja meliputi ukuran zona, desain bilah, kedalaman ruang, area terbuka, kebocoran samping, pergerakan peredam, titik sambungan saluran, dan apakah meja dapat memusatkan hisapan di dekat zona pemotongan aktif.
Penataan zona meja yang buruk adalah salah satu alasan paling umum mengapa pengumpul debu pemotongan laser membutuhkan lebih banyak udara daripada yang diharapkan tetapi tetap gagal menangkap asap secara efektif.
Untuk meja berukuran besar, pembagian zona yang buruk merupakan penyebab umum dari kebutuhan aliran udara yang berlebihan. Jika sistem mencoba menarik udara melalui seluruh meja, kolektor mungkin membutuhkan aliran udara jauh lebih banyak daripada yang diperlukan. Jika zona dikontrol dengan benar, bengkel yang sama dapat mencapai penangkapan asap yang lebih baik dengan volume udara total yang lebih sedikit.
Inilah mengapa penentuan ukuran pengumpul debu untuk pemotongan laser harus selalu mempertimbangkan meja pemotongan, bukan hanya pengumpulnya.
Pengendalian Percikan Api dan Perlindungan Partikel Panas
Pemotongan laser dapat menghasilkan percikan api, partikel panas, dan serpihan lelehan kecil. Partikel-partikel ini harus dikurangi ukurannya sebelum mencapai kartrid filter.
Kartrid filter seharusnya bukan pertahanan pertama terhadap percikan api.
Pengendalian percikan api dapat mencakup ruang pembuangan di bawah meja, sekat masuk, perangkap percikan api, pra-pemisahan, tata letak saluran yang sesuai, pemantauan suhu, dan pembuangan debu yang aman. Metode yang tepat bergantung pada bahan pemotongan, daya pemotongan, beban debu, dan persyaratan keselamatan.
Perlindungan terhadap percikan api juga memengaruhi ukuran karena setiap sekat, pemisah, atau perangkat pelindung dapat menambah hambatan. Kipas harus dirancang agar dapat mempertahankan aliran udara setelah hambatan ini diperhitungkan.
Pelajaran Aplikasi Filtrasi Omela
Kasus 1: Meja Potong Besar dengan Asap Keluar dari Satu Sisi
Bengkel fabrikasi logam memiliki meja laser serat optik datar berukuran besar. Aliran udara kolektor tampak memadai di atas kertas, tetapi asap keluar dari salah satu sisi meja.
Tinjauan tersebut menunjukkan bahwa masalahnya bukan hanya pada total aliran udara. Area ekstraksi aktif dan pembagian zona meja tidak seimbang. Beberapa zona menerima daya hisap yang kuat, sementara zona lainnya memiliki daya tangkap yang lemah. Setelah jalur aliran udara dan kontrol zona ditinjau ulang, penangkapan asap menjadi lebih stabil.
Pelajaran: Penentuan ukuran pengumpul debu harus dimulai dengan area pemotongan aktif dan desain meja, bukan hanya total CFM.
Kasus 2: Kartrid Filter Terisi Terlalu Cepat
Bengkel yang memotong baja karbon dan lembaran berlapis sering melakukan penggantian kartrid. Tekanan diferensial meningkat dengan cepat setelah setiap pemasangan kartrid baru.
Tinjauan tersebut berfokus pada kecepatan filtrasi, beban asap halus, residu minyak, kekuatan pembersihan pulsa, kualitas udara terkompresi, dan area filter yang tersedia. Kolektor tersebut bukan hanya perangkat filtrasi; ia beroperasi sebagai sistem asap beban tinggi.
Pelajaran: Luas area filter harus sesuai dengan kapasitas penyaringan asap halus dan kapasitas produksi.
Kolektor yang terlalu kecil mungkin tampak normal saat pertama kali dinyalakan, tetapi akan gagal setelah beberapa hari digunakan untuk memuat material.
Kasus 3: Bekas Terbakar Saat Pemotongan Aluminium
Jalur pemotongan laser yang memproses aluminium dan logam campuran menunjukkan bekas terbakar yang terlokalisasi pada media kartrid. Penggantian kartrid saja tidak menyelesaikan akar permasalahan.
Tinjauan tersebut menunjukkan bahwa partikel panas masuk ke tahap filtrasi terlalu langsung. Arah solusi difokuskan pada jalur pengendalian percikan api, perlindungan saluran masuk, dan praktik pembuangan debu yang lebih aman.
Pelajaran: Pengendalian percikan api adalah bagian dari penentuan ukuran.
Perangkat pelindung menambah hambatan, dan hambatan tersebut harus diperhitungkan dalam pemilihan kipas dan aliran udara.
Kasus 4: Pengumpulan Debu Sentral Multi-Mesin
Sebuah bengkel menghubungkan beberapa mesin pemotong ke satu pengumpul udara. Volume udara total tampaknya cukup, tetapi distribusi aliran udara tidak stabil. Satu cabang memiliki daya hisap yang lemah sementara cabang lain menarik lebih banyak udara daripada yang dibutuhkan.
Tinjauan tersebut berfokus pada keseimbangan saluran, logika peredam, pengoperasian mesin secara simultan, dan tekanan kipas. Sistem tersebut membutuhkan manajemen aliran udara, bukan hanya kapasitas kolektor yang lebih besar.
Pelajaran: Untuk sistem pengumpulan debu terpusat, pertanyaan mengenai ukuran bukan hanya total aliran udara. Keseimbangan cabang dan pengoperasian simultan harus ditinjau.
Masalah Ukuran Umum dan Koreksinya
| Masalah Lapangan | Kemungkinan Penyebab | Koreksi Praktis |
|---|---|---|
| Asap keluar dari meja | Area ekstraksi aktif terlalu besar atau aliran udara lemah. | Tinjau kembali zona meja, kapasitas kipas, dan kebocoran saluran. |
| Daya hisap menurun setelah berhari-hari pemotongan. | Kartrid filter terisi terlalu cepat. | Perbesar area filter atau kurangi kecepatan filtrasi |
| Penurunan tekanan meningkat dengan cepat. | Kebutaan akibat asap halus, pembersihan pulsa lemah, atau debu lengket. | Periksa media, sistem pulsa, kualitas udara, dan jenis debu. |
| Bekas terbakar pada kartrid | Percikan api atau partikel panas mencapai tahap penyaringan. | Perbaiki kontrol percikan api sebelum penyaringan. |
| Debu menumpuk di saluran ventilasi. | Kecepatan aliran udara di dalam saluran terlalu rendah atau tata letak saluran kurang baik. | Periksa diameter saluran, jalur pemasangan, dan keseimbangan aliran udara. |
| Kipas tidak dapat mempertahankan aliran udara. | Tekanan statis diremehkan. | Hitung ulang resistansi saluran, filter, meja, dan perangkat percikan api. |
| Biaya perawatannya terlalu tinggi | Kolektor terlalu kecil atau penggantian filter terlalu sering. | Sesuaikan area filter, aliran udara, dan strategi penurunan tekanan. |
Perbaikan tidak selalu berupa kolektor yang lebih besar. Terkadang solusi yang lebih baik adalah pembagian zona yang lebih baik, keseimbangan saluran yang lebih efektif, kecepatan filtrasi yang lebih rendah, pembersihan pulsa yang lebih baik, atau pengendalian percikan api di bagian hulu.
Alur Kerja Penentuan Ukuran yang Praktis
Proses penentuan ukuran yang praktis harus bergerak dari sumber pemotongan ke saluran keluar pengumpul.
Pertama, definisikan proses pemotongan: jenis material, ketebalan pelat, daya laser, kecepatan pemotongan, ukuran meja, jam kerja, dan perkiraan perluasan di masa mendatang.
Kedua, hitung area ekstraksi aktif dan perkirakan volume udara yang dibutuhkan. Untuk meja berzona, tentukan ukuran zona aktif, bukan seluruh meja, jika sesuai.
Ketiga, periksa tata letak saluran dan tekanan statis. Saluran yang panjang, siku, peredam, perangkat penangkal percikan api, filter yang kotor, dan hambatan pada saluran keluar semuanya memengaruhi aliran udara sebenarnya.
Keempat, sesuaikan luas kartrid filter dengan aliran udara dan beban debu. Sistem tidak boleh bergantung pada aliran udara tinggi melalui media yang terlalu kecil.
Kelima, sertakan kontrol percikan api dan akses perawatan. Sistem yang sulit dibersihkan atau diperiksa dapat menjadi tidak stabil meskipun ukuran awalnya sudah benar.
Penentuan ukuran yang tepat adalah proses langkah demi langkah mulai dari penangkapan sumber hingga pembuangan akhir, bukan sekadar pemilihan model cepat dari katalog.
Informasi yang Diperlukan Sebelum Penawaran Harga
Sebelum memilih pengumpul debu untuk pemotongan laser, siapkan hal-hal berikut:
- Daya laser, ukuran meja potong, zona ekstraksi aktif, dan jumlah kepala pemotong.
- Jenis material, ketebalan pelat, kecepatan pemotongan, dan jam kerja harian.
- Kondisi asap saat ini, seperti asap yang terlihat keluar, kabut asap di bengkel, atau daya hisap yang lemah.
- Jenis debu, termasuk baja karbon, baja tahan karat, aluminium, lembaran galvanis, logam berlapis, atau logam campuran.
- Ukuran saluran yang ada, panjang saluran, daya kipas, ukuran kartrid filter, jumlah kartrid, tren penurunan tekanan, riwayat percikan api, dan foto atau video proses pemotongan.
Semakin akurat kondisi pemotongan sebenarnya dijelaskan, semakin andal pula penentuan ukuran pengumpul debu.
Informasi ini membantu menentukan volume udara, tekanan statis kipas, luas filter, media kartrid, desain pengendalian percikan api, dan strategi perawatan.
Tampilan Teknik Akhir
Penentuan ukuran pengumpul debu untuk pemotongan laser tidak boleh dimulai dari model katalog. Seharusnya dimulai dari meja pemotong dan sumber asap.
Sistem yang stabil harus menjawab lima pertanyaan:
Apakah meja tersebut dapat menahan asap sebelum menyebar?
Mampukah kipas tersebut menghasilkan volume udara yang dibutuhkan di bawah tekanan statis sebenarnya?
Apakah luas area kartrid filter cukup untuk menampung debu?
Apakah pembersihan pulsa dapat menjaga penurunan tekanan tetap stabil?
Apakah percikan api dan partikel panas dikendalikan sebelum melewati filter?
Ukuran yang tepat bukanlah kolektor terbesar; melainkan kolektor yang sesuai dengan area pemotongan aktif, jenis material, area filter, penurunan tekanan, risiko percikan api, dan jadwal produksi aktual.
Jika pertanyaan-pertanyaan ini dijawab bersama-sama, pengumpul debu dapat menjaga udara bengkel lebih bersih, daya hisap lebih stabil, masa pakai filter lebih lama, biaya perawatan lebih rendah, dan pengoperasian lebih aman.
FAQ (Pertanyaan Umum)
Bagaimana cara menentukan ukuran pengumpul debu untuk pemotongan laser?
Ukuran pengumpul debu untuk pemotongan laser ditentukan dengan meninjau area pemotongan aktif, volume udara yang dibutuhkan, desain meja potong, jenis material, ketebalan pelat, beban debu, luas kartrid filter, tekanan statis, penurunan tekanan, risiko percikan api, dan jam kerja.
Apakah daya laser cukup untuk menentukan ukuran pengumpul debu?
Tidak. Daya laser adalah informasi yang berguna, tetapi itu saja tidak cukup. Ukuran meja, zona ekstraksi aktif, jenis material, kecepatan pemotongan, siklus kerja, tata letak saluran, dan area filter juga memengaruhi penentuan ukuran.
Bagaimana desain meja potong memengaruhi volume udara?
Meja potong dengan zona yang baik dapat memusatkan daya hisap di dekat area pemotongan aktif. Zona yang buruk mungkin membutuhkan volume udara yang jauh lebih banyak dan tetap memungkinkan asap untuk keluar.
Mengapa kartrid filter cepat tersumbat pada pemotongan laser?
Kartrid filter dapat cepat tersumbat ketika asap logam halus menembus media, kecepatan filtrasi terlalu tinggi, pembersihan pulsa lemah, area filter terlalu kecil, atau kabut minyak dan kelembapan membuat debu menjadi lengket.
Mengapa tekanan statis penting dalam penentuan ukuran pengumpul debu?
Tekanan statis adalah hambatan yang harus diatasi kipas dari meja pemotong, saluran udara, belokan, perangkat pengontrol percikan api, filter, lapisan debu, dan jalur keluar. Jika diremehkan, kolektor mungkin tidak dapat mempertahankan aliran udara dalam operasi sebenarnya.
Apakah pengendalian percikan api perlu diperhitungkan dalam penentuan ukuran?
Ya. Perangkat pengontrol percikan api dan perlindungan saluran masuk menambah hambatan, dan hambatan ini harus diperhitungkan dalam pemilihan kipas dan aliran udara. Percikan api harus dikendalikan sebelum mencapai kartrid filter.
Informasi apa yang dibutuhkan untuk memberikan penawaran harga untuk pengumpul debu pemotongan laser?
Berikan informasi seperti daya laser, ukuran meja, area ekstraksi aktif, jenis material, ketebalan, kecepatan pemotongan, jam kerja, tata letak saluran, kebutuhan aliran udara, detail filter, tren penurunan tekanan, riwayat percikan api, dan foto atau video.
Pengarang
Jessica Ma – Insinyur Filtrasi Senior, Omela Filtration
Jessica Ma adalah seorang insinyur filtrasi senior di Omela Filtration, yang berspesialisasi dalam filtrasi debu dan cairan. Dengan pengalaman lebih dari 15 tahun, ia berfokus pada optimalisasi kinerja baghouse, peningkatan efisiensi filtrasi, dan pengembangan solusi berkinerja tinggi untuk pengumpul debu industri dan aplikasi filtrasi cairan presisi.