
Points clés à retenir
- Le dimensionnement du dépoussiéreur pour la découpe laser doit commencer par zone de coupe active, pas seulement en fonction de la puissance du laser ou du modèle de collecteur.
- Les principaux facteurs de dimensionnement sont Débit d'air (CFM ou m³/h), conception de la table de découpe, type de matériau, épaisseur de la plaque, surface de la cartouche filtrante, pression statique, perte de charge, risque d'étincelles et durée de fonctionnement.
- A dépoussiéreur pour découpe laser devrait maintenir une capture de source stable lorsque les filtres sont propres et également lorsque les cartouches sont chargées de poussière.
- Cartouches filtrantes doit prévoir une surface de filtration suffisante pour que les fines fumées métalliques puissent être capturées sans provoquer une augmentation rapide de la chute de pression ni une durée de vie réduite.
- Un dimensionnement excessif gaspille de l'énergie et de l'espace au sol, tandis qu'un dimensionnement insuffisant provoque des fuites de fumée, une faible aspiration, un colmatage rapide des filtres, des coûts d'entretien élevés et une qualité d'air instable dans l'atelier.
- Un dimensionnement correct doit équilibrer capter le débit d'air, la résistance des conduits, le taux d'encrassement des filtres, le nettoyage par impulsions, la pression statique du ventilateur, la protection contre les étincelles et le coût de maintenance à long terme.
Pourquoi le dimensionnement est important dans le système de dépoussiérage pour la découpe laser
Un système d'aspiration des poussières pour découpe laser peut sembler simple : l'air vicié y entre, des filtres retiennent la poussière et l'air propre en sort. En production, le dimensionnement est en réalité bien plus complexe.
La découpe laser génère de la fumée, des fines vapeurs métalliques, des particules d'oxyde, de petits fragments de scories et des étincelles incandescentes. Ces contaminants doivent être captés à la table de découpe avant qu'ils ne se répandent dans l'atelier. Si le système de captage est trop petit, la fumée s'échappe, l'aspiration diminue rapidement, les cartouches filtrantes se bouchent prématurément et les opérateurs peuvent constater une brume dans l'atelier, même lorsque le système est en marche.
La taille idéale d'un dépoussiéreur n'est pas la plus grande ; c'est celle qui permet de capter la source des fumées, de déplacer le volume d'air requis, de surmonter la résistance du système, de fournir une surface de filtration suffisante et de maintenir une perte de charge stable dans le temps.
Un collecteur surdimensionné peut également engendrer des problèmes. Un débit d'air excessif peut entraîner un gaspillage d'énergie, une augmentation du bruit, une aspiration d'air inutile à travers la table, un encrassement plus rapide des cartouches filtrantes et une hausse du coût total d'exploitation.
Commencez par la zone de coupe active
La première question à se poser concernant le dimensionnement n’est pas « De combien de cartouches avons-nous besoin ? » mais plutôt :
Quelle surface de découpe doit être extraite en une seule fois ?
Pour la découpe laser à plat, la table n'est pas toujours entièrement active. De nombreuses tables de découpe modernes fonctionnent par zones ou sections. Au lieu d'aspirer l'air sur toute la surface de la table, le système ouvre l'extraction sous la zone de découpe active. Cela améliore la capture des fumées tout en réduisant les flux d'air inutiles.
Une table de découpe bien zonée permet souvent une meilleure capture des fumées avec un volume d'air total inférieur à celui d'une table mal zonée.
Une grande table sans zonage adéquat peut nécessiter un volume d'air bien supérieur à celui d'une table plus petite ou bien zonée. Un capteur fonctionnant sur une table de 3 m × 1.5 m peut ne pas être aussi performant sur une table de 6 m × 2 m, notamment si la surface active est plus grande.
La logique de dimensionnement doit prendre en compte la largeur de la table, la longueur de la table, la zone d'extraction ouverte, la profondeur de la chambre de la table, le chemin du flux d'air, le contrôle du registre, l'emplacement du conduit et si de la fumée s'échappe par les bords ou les coins pendant la découpe.
Débit d'air : CFM et m³/h ne sont que le point de départ
Le débit d'air est généralement exprimé en CFM ou en m³/h. Il indique la quantité d'air que le collecteur peut déplacer. Pour la découpe laser, le débit d'air doit être suffisamment élevé pour capturer les fumées avant qu'elles ne s'élèvent ou ne se répandent, mais pas trop élevé afin d'éviter un gaspillage d'énergie ou la surcharge des filtres.
Une idée simplifiée du flux d'air est :
Volume d'air requis ≈ surface d'extraction active × vitesse de capture de la cible
Il ne s'agit là que d'un point de départ. Le dimensionnement réel doit également prendre en compte la résistance des conduits, la résistance des filtres, la résistance des dispositifs anti-étincelles, la perte de charge due à l'encrassement des filtres, les fuites de la table et les évolutions futures de la production.
Le volume d'air n'est utile que s'il peut encore être fourni en conditions de résistance réelle, et non pas seulement dans des conditions de filtre propre ou d'air libre.
Principaux paramètres de dimensionnement
| Entrée de dimensionnement | Pourquoi ça compte | Que confirmer |
|---|---|---|
| Zone de coupe active | Détermine la surface de la table à extraire en une seule fois. | Dimensions de la table, dimensions de la zone, espace ouvert |
| Type de materiau | Différents métaux produisent différents types de fumées, de poussières et d'étincelles. | acier au carbone, acier inoxydable, aluminium, tôle galvanisée |
| Épaisseur de la plaque | Les matériaux plus épais produisent souvent plus de fumée et de particules chaudes. | épaisseur normale et maximale |
| vitesse de coupe et cycle de service | Un temps de coupe prolongé augmente la charge de poussière. | Horaires de travail quotidiens et fonctionnement continu |
| Zone de la cartouche filtrante | Une surface insuffisante entraîne une charge élevée et une montée en pression rapide. | Surface totale du média et débit d'air par cartouche |
| Pression statique | Le ventilateur doit vaincre la résistance des conduits, des filtres, des dispositifs d'allumage et de la table. | Disposition des conduits, coudes, état du filtre |
| Risque d'étincelle | Les particules chaudes peuvent endommager les cartouches et créer des problèmes de sécurité | Matériau, conception de la table, pré-séparation |
| Objectif de maintien | Le dimensionnement influe sur la durée de vie du filtre et sur le coût de son remplacement. | Durée de vie prévue de la cartouche et limite DP |
La taille du dépoussiéreur est modifiée par la découpe du matériau.
Le type de matériau est un facteur de dimensionnement majeur. Différents métaux produisent des comportements différents en matière de poussière.
La découpe de l'acier au carbone produit souvent des poussières d'oxyde et des fumées visibles. L'acier inoxydable peut générer des fumées métalliques plus fines. L'aluminium peut créer des particules fines et des étincelles incandescentes qui nécessitent un contrôle de sécurité plus approfondi. Les tôles galvanisées ou revêtues peuvent produire des fumées plus complexes et des dépôts collants. Les plaques huileuses ou recouvertes d'un film gras peuvent dégager des brouillards d'huile qui compliquent le nettoyage des filtres.
Une même table de découpe peut nécessiter une planification de filtration et d'entretien différente selon le mélange de matériaux.
Un atelier travaillant principalement avec de l'acier au carbone mince peut ne pas encrasser les filtres de la même manière qu'un atelier travaillant de l'aluminium, de l'acier inoxydable ou des tôles revêtues pendant de longues heures. Le dimensionnement doit donc tenir compte des conditions de production régulières les plus exigeantes, et non pas seulement du matériau le plus facile à usiner.
Surface de la cartouche filtrante et vitesse de filtration
La surface des cartouches filtrantes est un facteur déterminant dans le dimensionnement d'un dépoussiéreur. Un dépoussiéreur avec un débit d'air suffisant mais une surface de filtration trop réduite peut certes capturer la fumée au début, mais les cartouches s'encrasseront trop rapidement. La perte de charge augmente, l'aspiration diminue et le système devient instable.
La vitesse de filtration décrit le débit d'air traversant chaque unité de média filtrant. Si elle est trop élevée, les fines fumées laser peuvent pénétrer plus profondément dans le média filtrant et devenir difficiles à éliminer lors du nettoyage par impulsions. Une vitesse de filtration maîtrisée permet à la poussière de rester davantage en surface et de se détacher plus facilement.
L'objectif n'est pas simplement d'avoir plus de cartouches ; l'objectif est d'avoir une surface de filtration efficace suffisante pour la charge de poussière réelle, le débit d'air, la taille des particules, la méthode de nettoyage par impulsions et l'intervalle de maintenance.
Pour la découpe laser, les cartouches doivent assurer la capture des particules fines, le dépoussiérage, une étanchéité optimale, une résistance mécanique suffisante et une protection contre les étincelles. Une cartouche à haut rendement initial peut néanmoins présenter des performances médiocres en cas de surcharge ou de nettoyage à l'air comprimé de faible puissance.
Pression statique : Le ventilateur doit fonctionner contre l'ensemble du système.
Un ventilateur d'aspirateur ne brasse pas l'air dans une pièce vide. Il doit aspirer l'air à travers la table de découpe, les conduits, les coudes, les registres, les dispositifs anti-étincelles, les cartouches filtrantes, les amas de poussière et le conduit d'évacuation. Chaque élément oppose une résistance.
Cette résistance est appelée pression statique. Si la pression statique est sous-estimée, le ventilateur risque de ne pas fournir le débit d'air requis en fonctionnement réel. Ce problème est particulièrement fréquent lorsque le débit d'air est mesuré avec des filtres propres, des conduits courts ou dans des conditions idéales, alors que l'atelier réel présente des conduits plus longs, davantage de coudes, des filtres encrassés et des dispositifs anti-étincelles supplémentaires.
Une méthode de dimensionnement fiable doit vérifier le débit d'air dans les conditions de filtre encrassé prévues, et pas seulement au démarrage avec un filtre propre.
Relation entre le volume d'air, la surface du filtre et la perte de charge
| Facteur de conception | Si trop bas | Si trop élevé | Meilleure direction |
|---|---|---|---|
| Volume d'air | De la fumée s'échappe de la table | Gaspillage d'énergie et chargement plus rapide des filtres | Zone de coupe active correspondante |
| Surface filtrante | Vitesse de filtration élevée et colmatage rapide | Coût plus élevé et empreinte plus importante | Charge de poussière et durée de vie du match |
| Pression statique du ventilateur | Faible aspiration sous résistance réelle | Consommation d'énergie plus élevée en cas de surdimensionnement | Dimension pour conduit + résistance au filtre encrassé |
| Nettoyage par impulsions | Le gâteau de poussière ne peut pas se libérer | contrainte du milieu et déchets d'air comprimé | Utiliser un nettoyage contrôlé à base de DP |
| Vitesse du conduit | De la poussière peut s'accumuler dans les conduits. | Résistance excessive et bruit | Adapter la taille des conduits aux besoins de transport |
| Contrôle des étincelles | Les particules chaudes atteignent les filtres | Perte de pression excessive en cas de surdimensionnement | Correspondance des matériaux et risque de coupe |
Ce tableau montre pourquoi le dimensionnement ne peut se résumer à une seule valeur. Le débit d'air, la surface du filtre, la pression du ventilateur, la conception des conduits et le système de protection contre les étincelles doivent être pris en compte conjointement.
Pourquoi la perte de charge doit être intégrée au dimensionnement
La perte de charge est un indicateur de l'état du collecteur. Lorsque les cartouches filtrantes sont propres, la perte de charge est faible. À mesure que de fines poussières s'accumulent sur le média filtrant, la perte de charge augmente. Un nettoyage par impulsions permet d'éliminer une partie de la couche de poussière et de maintenir le système dans une plage de fonctionnement stable.
Si le dépoussiéreur est sous-dimensionné, la perte de charge augmente rapidement. Si le média filtrant est inadapté, des fumées fines peuvent obstruer la cartouche. Si le nettoyage par impulsions est insuffisant, la poussière s'accumule sur le média. En présence d'humidité ou de brouillard d'huile, la poussière peut devenir collante et difficile à détacher.
Un plan de dimensionnement doit définir la plage de perte de charge prévue, le seuil de déclenchement du nettoyage et la limite de remplacement.
Sans ces valeurs, la maintenance relève de la conjecture. L'objectif pratique n'est pas une perte de charge nulle. La présence d'une couche de poussière stable est normale. Le problème réside dans une perte de charge incontrôlée qui entraîne une diminution du débit d'air et des fuites de fumée.
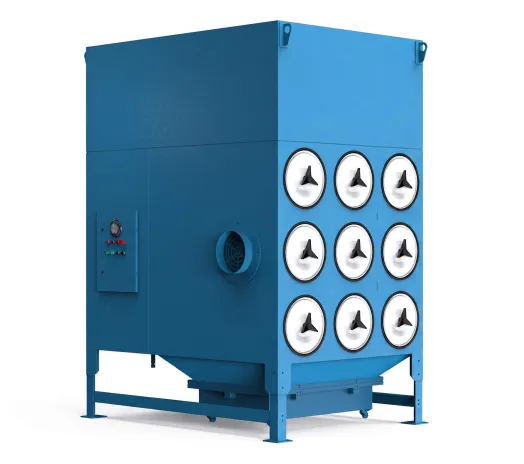
La conception de la table de découpe influe sur le volume d'air
Un bon dépoussiéreur ne peut compenser une mauvaise captation des fumées par la table de coupe. Celle-ci doit diriger les fumées vers le système d'aspiration avant qu'elles ne s'échappent vers le haut ou latéralement.
Les facteurs importants liés à la conception d'une table de coupe comprennent la taille de la zone, la conception des lattes, la profondeur de la chambre, la surface ouverte, les fuites latérales, le mouvement du registre, le point de raccordement du conduit et la capacité de la table à concentrer l'aspiration près de la zone de coupe active.
Un mauvais zonage de la table est l'une des raisons les plus courantes pour lesquelles un dépoussiéreur de découpe laser a besoin de plus d'air que prévu, mais ne parvient toujours pas à capturer efficacement la fumée.
Pour les grandes tables, un zonage inadéquat est une cause fréquente de surconsommation d'air. Si le système tente d'aspirer l'air à travers toute la table, le dépoussiéreur risque de nécessiter un débit d'air bien supérieur à celui requis. Un zonage correct permettrait, dans le même atelier, d'obtenir une meilleure captation des fumées avec un volume d'air total inférieur.
C’est pourquoi, lors du dimensionnement d’un collecteur de poussière pour la découpe laser, il faut toujours prendre en compte la table de découpe, et pas seulement le collecteur.
Protection contre les étincelles et les particules chaudes
La découpe laser peut produire des étincelles, des particules incandescentes et de petits fragments fondus. Il convient de réduire ces particules avant qu'elles n'atteignent les cartouches filtrantes.
Une cartouche filtrante ne doit pas constituer la première ligne de défense contre les étincelles.
La maîtrise des étincelles peut inclure un espace de dégagement sous la table, des déflecteurs d'entrée, des pièges à étincelles, une pré-séparation, une conception de conduits adaptée, une surveillance de la température et une évacuation sécurisée des poussières. La méthode exacte dépend du matériau à couper, de la puissance de coupe, de la charge de poussières et des exigences de sécurité.
La protection contre les étincelles influe également sur le dimensionnement, car chaque déflecteur, séparateur ou dispositif de protection peut engendrer une résistance supplémentaire. Le ventilateur doit être dimensionné de manière à maintenir le débit d'air après prise en compte de cette résistance.
Leçons d'application de la filtration Omela
Cas 1 : Grande table de découpe d’où s’échappe de la fumée d’un côté
Un atelier de fabrication métallique était équipé d'une grande table de découpe laser à fibre à plat. Sur le papier, le flux d'air du collecteur semblait suffisant, mais de la fumée s'échappait d'un côté de la table.
L'analyse a révélé que le problème ne résidait pas uniquement dans le débit d'air total. La zone d'extraction active et le zonage de la table étaient déséquilibrés. Certaines zones bénéficiaient d'une forte aspiration, tandis que d'autres captaient mal les fumées. Après révision du flux d'air et du contrôle des zones, la captation des fumées est devenue plus stable.
Leçon : le dimensionnement d’un dépoussiéreur doit commencer par la zone de coupe active et la conception de la table, et non pas seulement par le débit d’air total (CFM).
Cas 2 : Chargement trop rapide des cartouches filtrantes
Dans un atelier de découpe d'acier au carbone et de tôles revêtues, les cartouches étaient fréquemment remplacées. La pression différentielle augmentait rapidement après chaque nouveau jeu de cartouches.
L'étude a porté sur la vitesse de filtration, la charge en fines particules, les résidus d'huile, l'efficacité du nettoyage par impulsions, la qualité de l'air comprimé et la surface de filtration disponible. Le dépoussiéreur n'était pas seulement un dispositif de filtration ; il fonctionnait également comme un système de traitement des fumées à forte charge.
Leçon : La surface de filtration doit correspondre à la charge en fumées fines et à la capacité de production.
Un collecteur trop petit peut sembler fonctionner normalement au démarrage, mais tomber en panne après plusieurs jours de charge.
Cas 3 : Marques de brûlure lors de la découpe de l’aluminium
Une ligne de découpe laser traitant de l'aluminium et des métaux mixtes présentait des marques de brûlure localisées sur les cartouches. Le simple remplacement des cartouches n'a pas permis de résoudre le problème.
L'étude a mis en évidence l'entrée trop directe de particules chaudes dans l'étape de filtration. Les solutions proposées portent sur le contrôle des étincelles, la protection de l'entrée et des pratiques d'évacuation des poussières plus sûres.
Leçon : Le contrôle des étincelles fait partie du dimensionnement.
Les dispositifs de protection ajoutent de la résistance, et cette résistance doit être prise en compte dans le choix du ventilateur et du flux d'air.
Cas 4 : Dépoussiérage centralisé multi-machines
Dans un atelier, plusieurs machines de découpe étaient raccordées à un seul collecteur. Le volume d'air total semblait suffisant, mais la répartition du flux d'air était instable. Une branche aspirait faiblement tandis qu'une autre aspirait plus d'air que nécessaire.
L'étude a porté sur l'équilibrage des conduits, la logique des registres, le fonctionnement simultané des machines et la pression des ventilateurs. Le système nécessitait une gestion du flux d'air, et pas seulement une capacité de captage accrue.
Leçon : Pour un système de dépoussiérage centralisé, le dimensionnement ne se limite pas au débit d’air total. L’équilibre entre les différentes branches et le fonctionnement simultané doivent être pris en compte.
Problèmes de dimensionnement courants et leurs corrections
| Problème de terrain | Cause probable | Correction pratique |
|---|---|---|
| De la fumée s'échappe de la table | La zone d'extraction active est trop grande ou le débit d'air est faible. | Vérifier le zonage du tableau, le fonctionnement du ventilateur et les fuites des conduits |
| L'aspiration diminue après plusieurs jours de coupe | Les cartouches filtrantes se chargent trop rapidement. | Augmenter la surface de filtration ou réduire la vitesse de filtration |
| La chute de pression augmente rapidement | Obstruction par fines fumées, nettoyage par impulsions faibles ou poussières collantes | Vérifier le média, le système d'impulsion, la qualité de l'air et le type de poussière |
| marques de brûlure sur les cartouches | Des étincelles ou des particules chaudes atteignent l'étape de filtration. | Améliorer le contrôle des étincelles avant la filtration |
| La poussière s'accumule dans les conduits d'aération | La vitesse d'écoulement dans les conduits est trop faible ou la disposition des conduits est inadéquate. | Vérifier le diamètre des conduits, leur tracé et l'équilibre du flux d'air |
| Le ventilateur ne parvient pas à maintenir le flux d'air. | La pression statique a été sous-estimée. | Recalculer la résistance du conduit, du filtre, de la table et du dispositif d'étincelles |
| Les coûts d'entretien sont trop élevés. | Le collecteur est sous-dimensionné ou le remplacement du filtre est trop fréquent. | Stratégie d'adaptation de la surface de filtration, du débit d'air et de la perte de charge |
La solution ne consiste pas toujours à installer un collecteur plus grand. Parfois, une meilleure planification du zonage, un équilibrage plus efficace des conduits, une vitesse de filtration plus faible, un nettoyage par impulsions amélioré ou un contrôle des étincelles en amont constituent une meilleure option.
Un flux de travail de dimensionnement pratique
Un processus de dimensionnement pratique devrait s'effectuer de la source de coupe à la sortie du collecteur.
Tout d'abord, définissez le processus de découpe : type de matériau, épaisseur de la plaque, puissance du laser, vitesse de découpe, dimensions de la table, heures de travail et expansion future prévue.
Ensuite, calculez la surface d'extraction active et estimez le volume d'air nécessaire. Pour les tables à zones, dimensionnez la zone active plutôt que la table entière, le cas échéant.
Troisièmement, vérifiez la configuration des conduits et la pression statique. Les longs conduits, les coudes, les registres, les dispositifs anti-étincelles, les filtres encrassés et les restrictions à la sortie ont tous une incidence sur le débit d'air réel.
Quatrièmement, adaptez la surface de la cartouche filtrante au débit d'air et à la charge de poussière. Le système ne doit pas reposer sur un débit d'air élevé avec une surface filtrante trop réduite.
Cinquièmement, prévoyez un système de contrôle des étincelles et un accès pour la maintenance. Un système difficile à nettoyer ou à inspecter peut devenir instable même si son dimensionnement initial est correct.
Un bon dimensionnement est un processus étape par étape, de la capture de la source au rejet final, et non une simple sélection de modèle dans un catalogue.
Informations nécessaires avant l'établissement du devis
Avant de choisir un système d'aspiration des poussières pour découpe laser, préparez :
- Puissance du laser, dimensions de la table de découpe, zone d'extraction active et nombre de têtes de découpe
- Type de matériau, épaisseur de la plaque, vitesse de coupe et durée de travail quotidienne
- État actuel de la fumée, tel qu'une fuite visible, une brume d'atelier ou une faible aspiration
- Type de poussière, y compris l'acier au carbone, l'acier inoxydable, l'aluminium, la tôle galvanisée, le métal revêtu ou les métaux mixtes
- Dimensions du conduit existant, longueur du conduit, puissance du ventilateur, dimensions de la cartouche filtrante, nombre de cartouches, évolution de la perte de charge, historique des étincelles et photos ou vidéos du processus de découpe
Plus la description des conditions réelles de coupe est précise, plus le dimensionnement du dépoussiéreur sera fiable.
Ces informations permettent de déterminer le volume d'air, la pression statique du ventilateur, la surface du filtre, le média filtrant, la conception du système anti-étincelles et la stratégie de maintenance.
Vue d'ingénierie finale
Le dimensionnement d'un collecteur de poussières pour la découpe laser ne doit pas se baser sur un modèle catalogue. Il doit prendre en compte la table de découpe et la source de fumée.
Un système stable doit répondre à cinq questions :
La table peut-elle retenir la fumée avant qu'elle ne se propage ?
Le ventilateur peut-il fournir le débit d'air requis sous pression statique réelle ?
La surface de la cartouche filtrante est-elle suffisante pour la charge de poussière ?
Le nettoyage par impulsions peut-il maintenir une chute de pression stable ?
Les étincelles et les particules chaudes sont-elles contrôlées avant les filtres ?
La taille appropriée n'est pas celle du plus grand collecteur ; il s'agit du collecteur adapté à la zone de coupe active, au type de matériau, à la surface de filtration, à la perte de charge, au risque d'étincelles et au calendrier de production réel.
En répondant simultanément à ces questions, le dépoussiéreur peut assurer un air plus propre dans l'atelier, une aspiration plus stable, une durée de vie du filtre plus longue, des coûts d'entretien réduits et un fonctionnement plus sûr.
QFP
Comment dimensionner un dépoussiéreur pour découpe laser ?
Le dimensionnement d'un dépoussiéreur pour découpe laser se fait en examinant la zone de découpe active, le volume d'air requis, la conception de la table de découpe, le type de matériau, l'épaisseur de la plaque, la charge de poussière, la surface de la cartouche filtrante, la pression statique, la perte de charge, le risque d'étincelles et les heures de travail.
La puissance d'un laser est-elle suffisante pour dimensionner un dépoussiéreur ?
Non. La puissance du laser est une information utile, mais insuffisante. La taille de la table, la zone d'aspiration active, le type de matériau, la vitesse de coupe, le facteur de marche, la configuration des conduits et la surface du filtre influent également sur le dimensionnement.
Comment la conception de la table de découpe influence-t-elle le volume d'air ?
Une table de découpe bien zonée permet de concentrer l'aspiration près de la zone de découpe active. Un zonage insuffisant peut nécessiter un volume d'air beaucoup plus important tout en laissant échapper de la fumée.
Pourquoi les cartouches filtrantes se bouchent-elles rapidement lors de la découpe laser ?
Les cartouches filtrantes peuvent se boucher rapidement lorsque de fines fumées métalliques pénètrent dans le média filtrant, que la vitesse de filtration est trop élevée, que le nettoyage par impulsions est faible, que la surface de filtration est trop petite ou que les brouillards d'huile et l'humidité rendent la poussière collante.
Pourquoi la pression statique est-elle importante dans le dimensionnement des dépoussiéreurs ?
La pression statique correspond à la résistance que le ventilateur doit vaincre au niveau de la table de découpe, des conduits, des coudes, des dispositifs anti-étincelles, des filtres, des dépôts de poussière et du conduit d'évacuation. Si elle est sous-estimée, le collecteur risque de ne pas maintenir un débit d'air suffisant en fonctionnement.
Le contrôle des étincelles doit-il être inclus dans le dimensionnement ?
Oui. Les dispositifs anti-étincelles et la protection d'entrée d'air ajoutent de la résistance, et cette résistance doit être prise en compte lors du choix du ventilateur et du débit d'air. Les étincelles doivent être maîtrisées avant qu'elles n'atteignent les cartouches filtrantes.
Quelles informations sont nécessaires pour établir un devis pour un dépoussiéreur de découpe laser ?
Fournir la puissance du laser, la taille de la table, la zone d'extraction active, le type de matériau, l'épaisseur, la vitesse de coupe, les heures de travail, la configuration des conduits, les besoins en débit d'air, les détails du filtre, la tendance de la perte de charge, l'historique des étincelles et des photos ou vidéos.
Auteur
Jessica Ma – Ingénieur principal en filtration, Omela Filtration
Jessica Ma est ingénieure en filtration senior chez Omela Filtration, spécialisée dans la Filtration Poussière et des liquides. Forte de plus de 15 ans d'expérience, elle se concentre sur l'optimisation des performances des dépoussiéreurs à manches, l'amélioration de l'efficacité de la filtration et le développement de solutions haute performance pour les dépoussiéreurs industriels et les applications de filtration de liquides de précision.