
Points clés à retenir
- Concevoir le boîtier en fonction de l'enveloppe de pression réelle. A dépoussiéreur à manches à jet d'air pulsé doit résister à l'aspiration de fonctionnement normale et aux conditions de perturbation crédibles ; la pression différentielle du filtre ne correspond pas automatiquement à la pression agissant sur chaque panneau du boîtier.
- L'épaisseur des plaques d'acier n'est pas une spécification universelle. La largeur des panneaux, l'espacement des raidisseurs, les propriétés des matériaux, la marge de corrosion, la température et les supports structurels influencent la construction requise.
- Les raidisseurs et les soudures forment un système structurel unique. Le renforcement n'est efficace que si les chemins de charge à travers les plaques, les nervures, les connexions et les supports sont vérifiés conjointement.
- Les fuites d'air ne sont pas toujours un problème de filtre. Les jeux dans les portes d'accès, les brides et les soudures des plaques tubulaires peuvent affecter les émissions et les conditions de fonctionnement de sacs filtrants à poussière.
- L'inspection doit vérifier l'équipement installé. Combinez les contrôles structurels, les tests d'étanchéité et les mesures de fonctionnement avec les données pertinentes. calculs de conception des dépoussiéreurs et les exigences de fabrication approuvées ; confirmer l’accès pour la maintenance autour cages à sac filtrant.
Pourquoi le boîtier du dépoussiéreur mérite une analyse de conception distincte
Le dépoussiérage industriel est souvent abordé sous l'angle du choix du débit d'air, de la surface de filtration et du média filtrant. Ces éléments sont essentiels, mais ils ne rendent pas pleinement compte de l'enceinte métallique qui entoure les filtres. Cette enceinte supporte les charges de pression, les plaques tubulaires et les équipements de maintenance, assure la séparation entre l'air pollué et l'air propre, et relie le dépoussiéreur aux conduits, aux trémies et aux éléments de support en acier.
Une enceinte peut paraître robuste tout en présentant des faiblesses localisées : un panneau surdimensionné et non renforcé, une ouverture de porte d’accès non soutenue, une bride déformée ou une soudure de plaque tubulaire discontinue. Ces défauts ne sont pas nécessairement visibles lors d’une inspection visuelle initiale. Certains se développent sous l’effet de la pression de service, de la température, de la corrosion et des cycles de nettoyage répétés.
Une bonne conception commence donc par l'étude complète du système de dépoussiérage (points de captage, résistance des conduits, choix du ventilateur, résistance de la filtration et caractéristiques des poussières) avant même de traduire ces exigences en une conception de boîtier. Cet article se concentre sur l'enceinte mécanique et explique ce que les ingénieurs doivent spécifier, vérifier et contrôler. Il ne saurait se substituer aux calculs de structure spécifiques au projet ni à l'approbation d'un ingénieur qualifié.
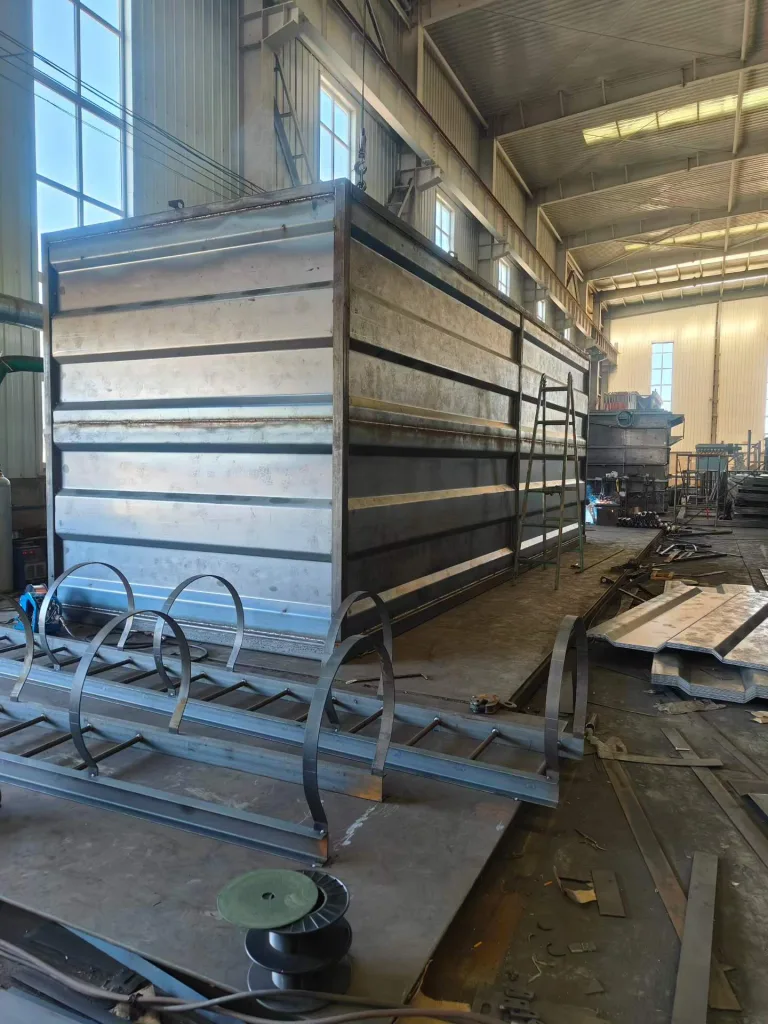
Pression négative : la charge à l’origine de la déformation et du flambement des panneaux
Pression différentielle du boîtier séparée de la pression différentielle du filtre
De nombreux dépoussiéreurs à manches fonctionnent par aspiration, car le ventilateur d'extraction est situé en aval des filtres. La pression atmosphérique s'exerce alors vers l'intérieur contre les panneaux de l'enceinte. Un système à pression positive fonctionne différemment : les fuites peuvent se propager vers l'extérieur et le sens de la charge s'inverse. Un dépoussiéreur à plusieurs compartiments peut présenter des pressions différentes à l'entrée d'air vicié et au niveau du plénum d'air propre.
Il convient de ne pas confondre trois termes de pression : la pression statique du système, associée à la résistance que le ventilateur doit vaincre ; la pression différentielle du filtre, soit la différence de pression aux bornes des éléments filtrants ; et la pression de conception du boîtier, soit la différence de pression que l’enceinte ou le compartiment concerné doit supporter en toute sécurité. La pression maximale sur un panneau peut survenir en cas d’obstruction de l’entrée, de fonctionnement anormal du ventilateur, de dysfonctionnement du registre ou de toute autre condition anormale définie, et pas nécessairement pendant la filtration normale.
| Entrée de conception | Pourquoi cela importe pour le boîtier | Question de vérification |
|---|---|---|
| Pression normale négative ou positive | Détermine la charge soutenue du panneau vers l'intérieur ou vers l'extérieur | Où la pression est-elle mesurée par rapport à l'atmosphère ? |
| Pression de service/de déclenchement maximale admissible | Réglemente la conception structurelle au-delà du fonctionnement moyen | Quels scénarios de registre, de ventilateur ou d'obstruction ont été évalués ? |
| Pression différentielle du filtre | Indique la résistance des médias et les changements dans le fonctionnement | Est-ce une confusion avec la pression nominale du tubage ? |
| charges dues au vent, aux séismes, à la chaleur et à la maintenance | Ajoute des exigences structurelles séparées ou combinées | Quelles charges de site et combinaisons sont incluses ? |
| Risque lié aux poussières combustibles | Peut nécessiter une ventilation, une isolation ou une suppression technique. | Une analyse des risques liés à la poussière a-t-elle permis de définir la stratégie de protection ? |
Une illustration simple explique pourquoi une pression apparemment modeste peut avoir une incidence. Sous une pression uniforme de 2 000 Pa dirigée vers l'intérieur, une paroi plane de 2 m × 3 m subit une charge résultante de 12 000 N sur sa surface. Cela représente environ 12 kN de force répartie totale, et non une charge ponctuelle, ni une recommandation de conception. Le comportement adéquat de la paroi dépend de la flexion de la plaque, du flambement, des contraintes aux limites, de la géométrie des raidisseurs, des soudures et des coefficients de sécurité.
Pour les poussières combustibles, il ne faut jamais confondre la résistance au vide normal avec la résistance à la déflagration. L'évacuation, la suppression et l'isolation des explosions, ainsi que toute réduction de pression d'explosion applicable, nécessitent une évaluation technique spécifique, conformément aux normes en vigueur et aux conditions du site.
Épaisseur de la plaque d'acier, raidisseurs et chemin de charge réel
Pourquoi une assiette plus épaisse n'est pas toujours la meilleure solution
L'épaisseur de la tôle d'acier est importante, mais choisir une tôle plus épaisse sans examiner sa portée libre est une méthode de conception incomplète. Sous contrainte, les panneaux plats et larges peuvent se déformer vers l'intérieur ; les panneaux minces et les raidisseurs peuvent flamber avant que l'acier n'atteigne sa limite d'élasticité nominale. Des modifications de l'orientation et de l'espacement des raidisseurs peuvent altérer considérablement le comportement en flexion.
Les schémas des dépoussiéreurs à manches commerciaux présentent des exemples de matériaux de revêtement allant de tôles d'acier relativement fines à des plaques beaucoup plus épaisses, selon les modèles et les pressions requises. Ces valeurs illustrent les variations de conception et ne constituent pas une épaisseur minimale applicable à tous les dépoussiéreurs. Une épaisseur de paroi de 3 mm, adaptée à une géométrie donnée, ne saurait convenir à un grand panneau plat fonctionnant à un niveau d'aspiration différent.
Une analyse structurelle doit prendre en compte la portée des plaques, le rapport d'aspect des panneaux, la flèche admissible, le maintien des bords, les propriétés des raidisseurs, le flambement local et le mode d'assemblage des nervures à la coque. La nuance d'acier, les tolérances de fabrication et la marge de corrosion sont également des facteurs importants. L'analyse numérique peut s'avérer utile pour les grandes structures de forme irrégulière, mais un modèle fiable nécessite néanmoins des hypothèses réalistes concernant les supports et les charges.
Les armatures doivent transférer les charges aux supports.
Un raidisseur n'est utile que si les charges de pression peuvent se transmettre de la plaque au raidisseur, puis à travers les traverses, les cadres et les fondations. Le soudage d'une nervure étroite au milieu d'un grand mur ne garantit pas automatiquement une transmission complète des charges. Les découpes de portes, les passages d'entrée d'air, les ouvertures de nettoyage et les transitions rectangulaires-circulaires interrompent la plaque environnante et nécessitent souvent un renforcement local.
Les trémies méritent une attention particulière. Elles contiennent de la poussière accumulée, des équipements de déchargement, des charges susceptibles de s'accumuler et parfois des plateformes ou des conduits. Leur géométrie et leurs supports diffèrent de ceux des parois verticales de l'enceinte. De même, les modules soudés sur site doivent être vérifiés quant à leur alignement et leur déformation lors du levage et de l'assemblage, et pas seulement en fonction de leur pression de service finale.
Soudage, plaques tubulaires, portes d'accès et étanchéité à l'air
Différence entre les fuites internes et le système de dérivation de poussière
Dans un boîtier à pression négative, une fissure extérieure ou un joint de porte d'accès défectueux aspire généralement l'air ambiant dans le collecteur. Cette infiltration peut augmenter la demande en débit d'air du système, perturber la régulation de la température et favoriser la condensation au contact d'air froid et d'un flux de procédé humide. Dans une section à pression positive, une fuite du boîtier peut entraîner le rejet de gaz poussiéreux vers l'extérieur.
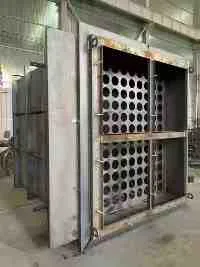
Un autre problème se pose au niveau de la plaque tubulaire ou de la cloison interne séparant les compartiments propres et sales. Si une soudure est incomplète ou si la zone d'appui du filtre est endommagée, du gaz non filtré peut contourner le média filtrant. Ce contournement peut soulever des poussières à la sortie, même si les cartouches ou les sacs filtrants restent intacts. C'est pourquoi l'emplacement de la fuite est aussi important que son importance.
| Symptôme | Cause possible liée au logement | Inspection suivante utile |
|---|---|---|
| Sifflement d'air entrant local ou point froid | Fuite au niveau du joint extérieur, du joint de porte ou de la bride | Inspectez l'articulation et vérifiez la pression du compartiment. |
| Condensation ou corrosion inattendue | Infiltration d'air froid et contrôle thermique inadéquat | Vérifiez les voies d'évacuation des eaux de fuite, le point de rosée, l'isolation et les points de drainage. |
| Poussière du côté de l'air pur | Défaut de soudure de la plaque tubulaire, défaut de cloison ou jeu au niveau du siège du filtre | Effectuer une enquête approuvée sur l'emplacement de la fuite |
| Peinture écaillée ou fissures de soudure récurrentes | Mouvement du panneau, concentration des contraintes ou fatigue | Obtenez une évaluation structurelle avant toute réparation. |
| Cadre de porte ou bride déformée | Déformation du panneau, dommages dus au soulèvement ou mauvais alignement | Mesurer la géométrie et évaluer le chemin de charge |
Ce que signifie réellement la qualité de la soudure
Des soudures continues et correctement exécutées sont particulièrement importantes aux interfaces qui doivent rester étanches aux gaz. Cependant, « plus de soudure » ne suffit pas. La taille de la soudure, la préparation du joint, l'ajustement, la séquence et le contrôle doivent correspondre aux exigences de résistance mécanique et d'étanchéité. Un apport de chaleur excessif ou des séquences de soudage mal planifiées peuvent déformer les panneaux plats et les plaques tubulaires, ce qui compromet la fiabilité de l'installation des poches et de la compression des joints.
Une inspection en usine peut combiner un examen visuel des soudures, des contrôles dimensionnels et un test d'étanchéité selon une méthode spécifique. Des contrôles non destructifs plus poussés sont nécessaires lorsque la conception ou les assemblages critiques l'exigent. Les critères d'acceptation pertinents doivent être énoncés dans la documentation du projet et non déduits d'une photographie d'une soudure terminée.
La corrosion, l'abrasion et la température sont également des charges à prendre en compte lors de la conception d'un logement.
Même un boîtier neuf, structurellement adéquat, peut perdre en capacité au fil du temps. La poussière humide, acide ou alcaline, une forte humidité et les variations de température peuvent dégrader les revêtements et amorcer la corrosion à proximité des soudures ou des points de drainage. La corrosion peut réduire la section utile de la plaque, fragiliser les liaisons des raidisseurs et compromettre l'étanchéité des brides. Le choix des matériaux et des revêtements doit tenir compte de la chimie du procédé et de la capacité du boîtier à rester au-dessus du point de rosée approprié.
Les poussières abrasives engendrent un mécanisme de défaillance différent. Un jet d'air à grande vitesse frappant une paroi mince ou une trémie peut provoquer une usure locale bien avant que le reste de l'enceinte ne se détériore. L'orientation de l'entrée, les déflecteurs, les revêtements remplaçables et l'utilisation d'acier résistant à l'abrasion dans la zone d'impact peuvent s'avérer plus pratiques que d'augmenter l'épaisseur de chaque panneau du boîtier.
Il s'agit de décisions de conception distinctes : l'épaisseur de la structure résiste aux charges, la marge de corrosion compense la perte de matière prévue et la protection contre l'usure sacrificielle prévient l'impact des particules concentrées. Une même spécification ne peut être justifiée par ces trois éléments sans examiner l'environnement d'exploitation réel.
Que nous apprennent les études de cas industrielles publiées ?
Les rapports d'ingénierie et de fournisseurs publics constituent des éléments de preuve utiles, mais les cas suivants concernent des tiers et non des installations d'Omela . Les résultats rapportés sont spécifiques à chaque site et ne doivent pas être considérés comme des valeurs de conception garanties.
Collecteur de sécheur par pulvérisation : Avertissement de chute de pression élevée
Un rapport publié concernant un sécheur par pulvérisation de silicate de sodium faisait état d'une pression différentielle au niveau du filtre dépassant 7.5 pouces de colonne d'eau et indiquait que le boîtier du dépoussiéreur à manches s'était affaissé. Le fournisseur a par la suite signalé une amélioration des performances de filtration après le remplacement du média filtrant : le débit d'air a augmenté d'environ 30 % et la pression différentielle est restée inférieure à 5.5 pouces de colonne d'eau lors du fonctionnement décrit.
Cet exemple souligne les conséquences d'une résistance excessive persistante. Cependant, le résumé public ne divulgue ni les plans du boîtier, ni les mesures de pression des panneaux, ni l'enquête complète sur la défaillance. Il serait erroné de supposer que la seule pression différentielle du filtre permette de déterminer la résistance structurelle réelle de l'enveloppe ou son mécanisme exact de rupture. Les limites de fonctionnement du système de filtration et les limites de pression du boîtier, vérifiées indépendamment, doivent être respectées.
Traitement de la biomasse : les charges éoliennes sont plus importantes que la filtration
Une installation de séchage de palmes, dont la conception a été documentée, utilisait un dépoussiéreur à manches modifié traitant environ 60 765 ACFM à 87 °C (188 °F) . Sa conception intégrait une entrée arrière haute pour les matériaux légers, un plénum de service accessible à pied et des contreventements transversaux adaptés à une résistance au vent de 225 km/h (140 mph) . Le projet comprenait également des dispositifs de protection contre les poussières combustibles.
L'enseignement structurel essentiel est que les caissons des dépoussiéreurs extérieurs et leurs châssis de support sont soumis à des contraintes environnementales, même lorsque l'aspiration du procédé est modeste. Un panneau résistant à la pression ne garantit pas automatiquement une stabilité latérale suffisante pour l'ensemble du dépoussiéreur surélevé, et les performances de filtration ne sauraient remplacer les calculs structurels prenant en compte les conditions de vent sur le site.
Traitement des minéraux abrasifs : Protéger la zone d’impact
Une application de traitement de gilsonite signalée a subi une usure importante au niveau de l'entrée d'un collecteur existant et des dommages répétés au filtre liés à la distribution du flux d'air. La conception de remplacement a utilisé une disposition d'entrée différente, un anneau de protection interne et de l'acier résistant à l'abrasion de 6,35 mm (¼ pouce) dans certains composants d'entrée et de trémie. Le rapport de projet indique également que l'installation a été réalisée en trois jours au lieu des quatre prévus.
La leçon à retenir n'est pas que chaque dépoussiéreur nécessite des parois de 6,35 mm (¼ pouce). Elle réside plutôt dans la nécessité de placer une protection anti-abrasion localisée aux endroits où les particules entrent en contact avec l'enceinte. L'épaisseur indiquée correspond à des zones d'usure spécifiques d'un modèle particulier, et non à une recommandation générale pour l'épaisseur du boîtier.
Liste de contrôle pour l'inspection en usine et l'entretien structurel
Un plan d'inspection efficace vérifie la géométrie d'usine et les performances après installation. La liste suivante constitue un cadre de départ à adapter aux plans approuvés et au programme de sécurité de l'installation :
- Avant la fabrication : Vérifier la pression de conception, les scénarios de défaillance, la nuance d'acier, l'épaisseur de la plaque, la disposition des raidisseurs, les charges structurelles applicables et la marge de corrosion ou d'usure.
- Pendant le soudage : Vérifier l'alignement, l'ajustement, les joints continus critiques, les joints de plaques tubulaires, les cadres de portes et tous les points d'arrêt d'inspection spécifiés dans le plan qualité.
- Avant l'expédition : Consigner la planéité du panneau, la géométrie de la bride, l'état du revêtement, le dispositif de levage pour le transport et l'emplacement des accessoires de levage homologués.
- Après l'installation: Vérifier les supports, les ancrages, les joints de chantier, les joints d'étanchéité, la fermeture de la porte d'accès et l'intégrité de la séparation entre l'air propre et l'air vicié.
- Pendant le fonctionnement : Surveiller les tendances en matière de pression, de débit d'air, de fuites, de corrosion, de déformation et de défaillances récurrentes des soudures ou des joints ; enquêter sur les changements anormaux plutôt que de se contenter de réparer les symptômes de manière répétée.
En cas de suspicion de dommages structurels, isolez l'équipement et faites appel à un ingénieur qualifié pour une expertise avant de modifier les raidisseurs, de pratiquer des ouvertures ou de souder des renforts sur un collecteur sous pression ou présentant d'autres risques. Les tests d'étanchéité et les inspections internes doivent respecter les procédures de consignation et d'intervention en espace confiné applicables.
Recommandation finale en matière d'ingénierie
Un carter de dépoussiéreur industriel fiable est conçu pour répondre à l' ensemble des contraintes mécaniques , et non en fonction d'une simple épaisseur de paroi ou d'une valeur de perte de charge indiquée dans un catalogue. Il convient de déterminer les zones d'aspiration et de surpression, d'établir des charges anormales crédibles, de calculer les chemins de charge des plaques et des raidisseurs, et de protéger les zones exposées à l'abrasion, à la condensation et à la corrosion.
Il convient ensuite de vérifier les soudures, les joints, l'écartement des plaques tubulaires et les dimensions structurelles avant expédition, puis de procéder aux contrôles d'installation et de fonctionnement appropriés. Pour une revue technique, il faut recueillir les informations suivantes : configuration générale approuvée, enveloppe de pression, propriétés des gaz et des poussières, critères de charge sur site, matériaux proposés et accès prévu pour la maintenance. Ces éléments permettent de tester les spécifications du boîtier et de réduire les risques de fuites, de déformations et de réparations prématurées.
QFP
Quelle pression négative un boîtier de dépoussiéreur industriel doit-il supporter ?
Il n'existe pas de valeur universelle. La conception doit tenir compte des pressions de rupture normales et plausibles du compartiment, ainsi que des charges structurelles et environnementales applicables. Ne substituez pas la pression différentielle du filtre à la pression nominale vérifiée du carter.
Un acier plus épais est-il toujours préférable pour le boîtier d'un dépoussiéreur à manches ?
Non. L'épaisseur de la plaque doit être évaluée en fonction de la portée du panneau, de l'espacement des raidisseurs, des conditions d'appui, des propriétés du matériau, de la marge de corrosion et de la flèche admissible. Une conception renforcée localement peut être plus performante qu'un panneau plus lourd mais mal supporté.
Pourquoi les panneaux du boîtier d'un dépoussiéreur se déforment-ils sous l'effet de l'aspiration ?
Lorsque le boîtier fonctionne à une pression inférieure à la pression ambiante, la pression atmosphérique extérieure exerce une force vers l'intérieur. Des portées non supportées excessives, des raidisseurs inadéquats, des liaisons faibles ou des pressions de service supérieures aux limites de conception approuvées peuvent entraîner une déformation ou un flambement.
Une fuite d'air peut-elle se produire même si tous les sacs filtrants sont intacts ?
Oui. Des joints et raccords extérieurs défectueux peuvent laisser entrer de l'air indésirable, tandis que des défauts dans les soudures des plaques tubulaires, les cloisons internes ou le siège du filtre peuvent permettre à du gaz non filtré de contourner le média filtrant. L'emplacement de la fuite détermine le symptôme probable et la réparation.
Quels éléments doivent être inspectés avant d'accepter un nouveau carter de dépoussiéreur ?
Vérifier les plans de structure approuvés, les dossiers de matériaux et de soudage, les dimensions, les fixations des raidisseurs, l'alignement des brides et des portes, l'étanchéité des plaques tubulaires, les revêtements protecteurs et les essais d'étanchéité ou de réception requis. S'assurer que le transport et l'installation n'ont pas endommagé les joints critiques.
Auteur
Jessica Ma – Ingénieur principal en filtration, Omela Filtration
Jessica Ma est ingénieure en filtration senior chez Omela Filtration, spécialisée dans la Filtration Poussière et des liquides. Forte de plus de 15 ans d'expérience, elle se concentre sur l'optimisation des performances des dépoussiéreurs à manches, l'amélioration de l'efficacité de la filtration et le développement de solutions haute performance pour les dépoussiéreurs industriels et les applications de filtration de liquides de précision.