Points clés à retenir
- Un dépoussiéreur pour découpe laser doit être sélectionné comme un système complet de ventilation et de filtration, et pas seulement comme machine de dépoussiérage.
- Les principaux facteurs de sélection sont dimensions de la table de découpe, type de matériau, temps de découpe, volume de fumée, débit d'air, surface de filtration, perte de charge, risque d'étincelles et coût de maintenance.
- Pour les ateliers de planification d'un nouveau système, un espace dédié dépoussiéreur pour découpe laser Cette page peut aider à intégrer la conception du flux d'air, les cartouches filtrantes, la protection contre les étincelles, le contrôle de la perte de charge et la planification de la maintenance dans un cadre de sélection unique.
- Cartouches filtrantes sont largement utilisées dans les dépoussiéreurs pour la découpe laser car elles offrent une grande surface de filtration dans une structure compacte et assurent une capture stable des particules.
- Un dépoussiéreur bien choisi doit capturer la fumée à la source, protéger les cartouches filtrantes des étincelles, contrôler la perte de charge et rendre la maintenance prévisible.
Pourquoi le système de dépoussiérage pour la découpe laser nécessite une sélection rigoureuse
La découpe laser peut paraître propre de loin, mais la zone de coupe peut générer de la fumée, des fines vapeurs métalliques, des particules d'oxyde, des étincelles incandescentes et de petits fragments de scories. Ces contaminants peuvent se propager depuis la table de découpe, pénétrer dans l'atelier, s'infiltrer dans les conduits d'aération et finalement encrasser les cartouches filtrantes du dépoussiéreur.
Un bon dépoussiéreur pour découpe laser a une fonction principale : capturer la fumée et les fines particules avant qu’elles ne se répandent dans l’atelier.
C’est pourquoi le choix d’un dépoussiéreur ne doit pas se baser uniquement sur la puissance du laser ou sur un simple débit d’air. Une machine coupant de l’acier au carbone fin, un laser de forte puissance coupant une tôle épaisse et un atelier de découpe d’acier inoxydable ou d’aluminium peuvent générer des fumées, des émissions de chaleur, des risques d’étincelles et un encrassement du filtre très différents.
En pratique, une mauvaise sélection se manifeste souvent de plusieurs manières : fumée visible s’échappant de la table de découpe, aspiration qui faiblit après quelques jours, chute de pression trop rapide, cartouches filtrantes qui se bouchent prématurément ou marques de brûlure apparaissant sur le média filtrant de la cartouche.
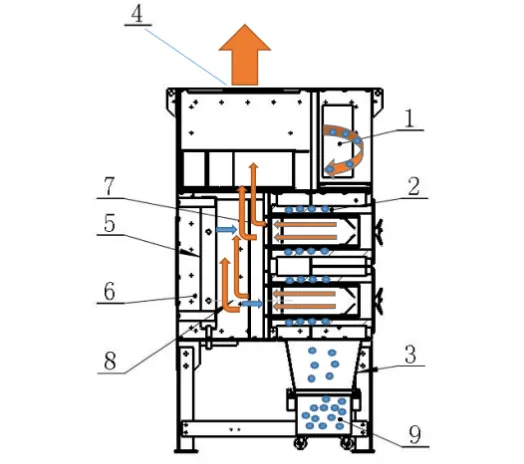
Un dépoussiéreur pour découpe laser doit donc être considéré comme un système composé de cinq parties : captage à la source, conduits, cartouches filtrantes, nettoyage par impulsions et évacuation sécurisée des poussières.
Commencez par le processus de découpe
La première étape consiste à comprendre le processus de découpe lui-même. Un système d'aspiration des poussières pour découpe laser doit être adapté aux conditions réelles de production, et non pas seulement à la taille nominale de la machine.
Les informations clés comprennent le type de matériau, l'épaisseur de la plaque, la vitesse de coupe, les dimensions de la table de coupe, le nombre de têtes de coupe, les heures de fonctionnement, la structure de la table et la présence d'huile, de revêtement, de film, de peinture ou de rouille sur la surface métallique. Ces détails influent sur le volume de fumée et la quantité de poussière émise.
Par exemple, la découpe de l'acier au carbone peut produire des poussières d'oxyde et des fumées visibles. La découpe de l'acier inoxydable peut générer des fumées métalliques plus fines. La découpe de l'aluminium peut nécessiter une attention accrue aux étincelles, aux particules fines et au contrôle de la sécurité lié aux poussières. Les matériaux revêtus ou huileux peuvent créer une contamination collante qui rend le nettoyage des cartouches filtrantes plus difficile.
C’est pourquoi deux machines laser de puissance similaire peuvent ne pas nécessiter le même système d’aspiration des poussières. L’une peut exiger un débit d’air plus important en raison de la taille plus grande de sa table. L’autre peut nécessiter une surface de filtration plus importante car les fumées sont plus fines ou la charge de poussières plus élevée. Une troisième peut nécessiter un meilleur contrôle des étincelles car les particules chaudes atteignent plus facilement le système d’aspiration.
Flux d'air : plus n'est pas toujours mieux
Le débit d'air est un facteur essentiel pour la collecte des poussières lors de la découpe laser. Un débit insuffisant entraîne des fuites de fumée au niveau de la table de découpe. À l'inverse, un débit excessif peut aspirer de l'air inutilement, augmenter la consommation d'énergie, perturber la zone de découpe et encrasser plus rapidement les filtres.
L’objectif n’est pas simplement un « débit d’air maximal ». L’objectif est un débit d’air contrôlé dans la zone de coupe.
Un bon système doit aspirer les fumées vers le bas ou vers le point de captage avant qu'elles ne se répandent dans l'atelier. Pour les grandes tables de découpe, le zonage est souvent important. Au lieu d'aspirer l'air sur toute la table simultanément, le flux d'air peut être concentré sur la zone de découpe active. Cela permet d'améliorer l'efficacité du captage tout en réduisant le volume d'air inutile.
Problèmes de circulation d'air et leur signification habituelle
| Problème de flux d'air | Ce qui se passe habituellement | Que vérifier |
|---|---|---|
| Débit d'air insuffisant | De la fumée s'échappe de la table de découpe ou de l'enceinte. | Capacité du ventilateur, fuites dans les conduits, filtres obstrués, zonage de la table |
| Débit d'air excessif | Consommation d'énergie plus élevée et charge de filtre plus rapide | Réglage du ventilateur, position du registre, zones ouvertes inutiles |
| Flux d'air inégal | Certaines zones de la table retiennent bien la fumée, tandis que d'autres la laissent passer. | Structure du tableau, zonage, équilibre des conduits |
| Le débit d'air diminue avec le temps | L'aspiration diminue pendant la production | Chargement du filtre, perte de charge, nettoyage par impulsion |
| Le flux d'air ne peut pas se rétablir | Les filtres peuvent être obstrués ou le collecteur peut être sous-dimensionné. | Médias filtrants, charge de poussière, historique d'entretien |
Le débit d'air doit être vérifié en conditions réelles de production, et non seulement lorsque le collecteur est neuf et les filtres propres. Un système performant au départ peut présenter des performances médiocres une fois les cartouches filtrantes encrassées de poussières fines.
Cartouches filtrantes : l'étape de filtration principale
La plupart des dépoussiéreurs utilisés pour la découpe laser utilisent des cartouches filtrantes, car le média filtrant plissé offre une grande surface de filtration dans un format compact. Ceci est particulièrement utile dans les ateliers où l'espace est limité mais où les concentrations de fumée et de poussières fines sont élevées.
Cependant, les performances des cartouches dépendent de plusieurs facteurs. Le média filtrant doit retenir les fines fumées métalliques, libérer la poussière lors du nettoyage par impulsions, résister aux contraintes de fonctionnement et assurer une étanchéité parfaite à l'intérieur du collecteur.
Les fines fumées de découpe laser peuvent poser problème car de très petites particules peuvent pénétrer profondément dans le média filtrant. Une fois piégées dans sa structure, le nettoyage par impulsions risque de ne pas les éliminer efficacement. Il en résulte un colmatage rapide, une aspiration faible et des remplacements fréquents de la cartouche.
Le choix des cartouches filtrantes doit donc se faire en fonction du type de poussière, de la surface de filtration, de la structure du média filtrant, de la réactivité du nettoyage par impulsions, du risque d'étincelles, de la conception du joint et de la résistance mécanique. Une cartouche présentant une efficacité théorique élevée peut néanmoins tomber en panne prématurément si le collecteur est surchargé, si le nettoyage par impulsions est insuffisant ou si les particules chaudes ne sont pas maîtrisées avant la filtration.
Chute de pression : indicateur de santé du collecteur
La perte de charge indique la résistance des cartouches filtrantes. Lorsque les cartouches sont propres, la résistance est faible. À mesure que la poussière s'accumule sur le média filtrant, la résistance augmente. Un nettoyage par impulsions permet d'éliminer une partie de la couche de poussière et de maintenir la perte de charge dans une plage de fonctionnement stable.
Dans un système d'aspiration de poussières de découpe laser en bon état de fonctionnement, la perte de charge augmente lentement et les cycles de nettoyage la maintiennent sous contrôle. Si la perte de charge augmente rapidement, l'aspirateur peut être sous-dimensionné, les filtres peuvent être colmatés, le système de nettoyage par impulsions peut être défaillant ou la charge de poussières entrantes peut être plus élevée que prévu.
Problèmes courants de chute de pression
| Causes | Pourquoi ça arrive | Orientation pratique |
|---|---|---|
| Pénétration des fumées fines | Les petites particules pénètrent profondément dans le milieu. | Examiner le comportement de filtration des cartouches et des surfaces |
| Charge de poussière importante | Le collecteur reçoit plus de poussière que prévu | Augmenter la surface de filtration ou améliorer la pré-séparation |
| Nettoyage par impulsion faible | Le gâteau de poussière n'est pas correctement démoulé. | Vérifiez l'air comprimé, les vannes, les buses et le contrôleur. |
| Brume d'humidité ou d'huile | La poussière devient collante et difficile à nettoyer | Examiner l'état de surface des matériaux et la qualité de l'air |
| Collectionneur sous-dimensionné | Le rapport air/média est trop élevé. | Revérifiez le débit d'air, la surface du filtre et la fonction de production |
| Mauvaise planification de l'entretien | Les filtres ont une durée de vie supérieure à leur durée de vie pratique. | Définir les limites de remplacement basées sur la perte de charge |
La perte de charge ne doit pas être considérée uniquement comme une valeur numérique sur le panneau de commande. Elle indique à l'opérateur si le débit d'air, la charge de poussière, le média filtrant et le nettoyage par impulsions fonctionnent de concert.
La maîtrise des étincelles prime sur la protection du filtre
La découpe laser peut produire des étincelles, des particules incandescentes et de petits fragments de scories. Il convient de maîtriser ces particules avant qu'elles n'atteignent les cartouches filtrantes.
Une cartouche filtrante ne doit pas constituer la première ligne de défense contre les étincelles.
La maîtrise des étincelles peut inclure une conception adaptée de la table de coupe, un espace de chute, des chicanes d'entrée, une préséparation, un système d'arrêt d'étincelles, une configuration de conduits appropriée, une surveillance de la température et une évacuation sécurisée des poussières. La conception optimale dépend du type de métal, du procédé de coupe, de la charge de poussières et des exigences de sécurité.
Ceci est particulièrement important lors de la découpe d'aluminium, de métaux revêtus, de matériaux huileux ou de métaux mixtes. Certains flux de poussière peuvent nécessiter une analyse de sécurité supplémentaire. Dans ce cas, le dépoussiéreur doit être évalué dans le cadre d'un système complet, et non comme un boîtier indépendant relié à la table laser.
La règle pratique est simple : arrêter les particules chaudes avant qu'elles n'atteignent le média filtrant.
Les coûts d'entretien sont supérieurs au prix de la cartouche.
De nombreux acheteurs comparent les dépoussiéreurs en fonction de leur prix initial ou du prix des cartouches filtrantes. Or, cela ne suffit pas. En découpe laser, le coût réel inclut la stabilité du flux d'air, la consommation d'électricité et d'air comprimé, la durée de vie des cartouches, les temps d'arrêt, le nettoyage, l'élimination des poussières et les contrôles de sécurité.
Un collecteur bon marché peut s'avérer coûteux s'il perd rapidement son aspiration, nécessite un remplacement fréquent de la cartouche ou ne peut supporter une utilisation intensive. Un système mieux adapté peut réduire les coûts à long terme en assurant un flux d'air stable et une durée de vie prévisible du filtre.
Facteurs de coûts de maintenance
| Facteur de coût | Pourquoi ça compte |
|---|---|
| Fréquence de remplacement des cartouches | Un remplacement fréquent augmente les coûts des consommables et de la main-d'œuvre |
| Utilisation de l'air comprimé | Un nettoyage par impulsions de mauvaise qualité gaspille de l'air et peut malgré tout échouer à nettoyer. |
| Énergie des fans | Un débit d'air excessif augmente la consommation d'énergie |
| Temps d'arrêt | Le changement de filtre peut interrompre la production |
| Décharge de poussière | Une mauvaise conception de la trémie ou du tiroir augmente le travail de nettoyage |
| Inspection de sécurité | Les étincelles, les poussières chaudes et les fines poussières métalliques nécessitent des contrôles réguliers. |
| Durée de vie du système | Un fonctionnement stable réduit les réparations d'urgence et les arrêts non planifiés. |
Le meilleur dépoussiéreur n'est pas simplement le moins cher. C'est un système qui assure une aspiration stable, une perte de charge prévisible, une manipulation sûre des poussières et une durée de vie raisonnable du filtre.
Que doit faire un bon système d'aspiration des poussières pour découpe laser ?
Un dépoussiéreur de découpe laser bien choisi doit capturer la fumée à proximité de la zone de découpe, déplacer l'air contaminé à travers les conduits à une vitesse stable, éliminer les étincelles et les particules chaudes avant qu'elles n'endommagent les filtres, capturer les fines fumées métalliques sur les cartouches filtrantes, nettoyer efficacement les cartouches par nettoyage pulsé, évacuer la poussière collectée en toute sécurité et maintenir la perte de pression dans une plage prévisible.
Si un seul maillon de cette chaîne est défaillant, l'ensemble du système risque de devenir instable. Un débit d'air important ne saurait compenser une protection insuffisante contre les étincelles. Des cartouches filtrantes de qualité ne peuvent résoudre le problème des fuites dans les conduits. Un ventilateur puissant ne peut empêcher le colmatage des filtres. Un collecteur de grande taille ne peut compenser une mauvaise captation sur la table.
C’est pourquoi la sélection doit prendre en compte à la fois le dépoussiéreur et le processus qui l’entoure.
Leçons d'application de la filtration Omela
Dans les ateliers de découpe laser, la présence de fumée visible indique généralement des problèmes de captation du flux d'air. Ces problèmes peuvent être causés par une aspiration insuffisante, des filtres obstrués, un zonage de table inadéquat, des fuites dans les conduits ou une disposition déséquilibrée de ces derniers.
Un colmatage rapide du filtre indique généralement une forte concentration de fines particules de fumée, un média filtrant inadapté, un nettoyage par impulsions insuffisant, des brouillards d'huile, de l'humidité ou un débit d'air trop important par unité de surface de filtration.
Les traces de brûlure sur les cartouches filtrantes indiquent généralement que des étincelles ou des particules chaudes ont atteint l'étage de filtration. Dans ce cas, le simple remplacement de la cartouche ne résout pas le problème à la source. Il convient de vérifier le système de protection contre les étincelles en amont.
Dans les ateliers équipés de plusieurs machines, un système de dépoussiérage centralisé peut convenir, mais l'équilibre du flux d'air devient primordial. Si une branche aspire trop d'air et qu'une autre manque d'aspiration, la captation des fumées devient instable même si la capacité totale des ventilateurs semble suffisante.
Ces leçons d'application appuient un point d'ingénierie : la collecte des poussières de découpe laser est une décision systémique, et non seulement une décision relative à la cartouche filtrante.
Comment choisir le bon système
Un processus de sélection pratique devrait aller de la source de coupe à la sortie du collecteur.
Tout d'abord, confirmez le processus de découpe : type de matériau, épaisseur, vitesse de coupe, dimensions de la table, durée de travail et risque d'étincelles.
Deuxièmement, vérifiez les besoins en débit d'air. Le système doit générer un débit d'air de captation suffisant dans la zone de coupe et le maintenir tout au long de la charge des filtres.
Troisièmement, vérifiez les cartouches filtrantes. Le média filtrant doit retenir les fines fumées métalliques, libérer la poussière lors du nettoyage par impulsions, résister aux conditions de fonctionnement et assurer une étanchéité parfaite.
Quatrièmement, examinez le contrôle des étincelles et des particules chaudes. Les particules chaudes doivent être réduites avant que l'air n'atteigne les cartouches.
Cinquièmement, examinez la maintenance à long terme. Le remplacement des filtres, l'évacuation des poussières, la surveillance des pertes de charge et la maintenance de l'air comprimé doivent être simples et prévisibles.
Informations à recueillir avant la sélection
Avant de choisir un système d'aspiration des poussières pour découpe laser, rassemblez les informations suivantes :
- Puissance de la machine laser, dimensions de la table de découpe et nombre de têtes de découpe
- Type de matériau, épaisseur de la plaque, vitesse de coupe et durée de travail quotidienne
- Conditions liées à la fumée, telles que fumée légère, fumée dense, fumée visible ou brouillard d'atelier
- Type de poussière, par exemple acier au carbone, acier inoxydable, aluminium, tôle galvanisée, métal revêtu ou métal mixte
- Débit d'air existant, dimensions des conduits, puissance du ventilateur, évolution de la perte de charge, dimensions des cartouches filtrantes, nombre de cartouches, durée de vie, historique des étincelles, agencement de l'atelier, objectif d'émissions et photos ou vidéos du processus
Ces informations permettent de déterminer le débit d'air, la surface de filtration, le type de cartouche filtrante, la méthode de contrôle des étincelles et la stratégie de maintenance.
Vue d'ingénierie finale
Le choix d'un système d'aspiration des poussières pour découpe laser doit commencer par la zone de découpe.
Si de la fumée s'échappe de la table, le problème peut provenir de la captation du flux d'air. Si l'aspiration diminue après quelques jours, le problème peut venir de l'encrassement du filtre ou d'une chute de pression. Si les cartouches présentent des traces de brûlure, le problème peut venir du système anti-étincelles. Si les filtres se bouchent trop rapidement, le problème peut venir du choix du média filtrant, de la quantité de poussière, des brouillards d'huile, de l'humidité ou d'une surface de filtration insuffisante.
Le meilleur système ne se définit pas par un seul chiffre. Il se définit par la façon dont l'ensemble du système fonctionne de manière cohérente.
Capturer la fumée, faire circuler l'air, protéger les filtres, contrôler la perte de charge, évacuer la poussière en toute sécurité et réduire les coûts de maintenance.
Pour les ateliers de découpe laser, un dépoussiéreur bien choisi peut améliorer la qualité de l'air, stabiliser la production, protéger les équipements, réduire les temps d'arrêt et rendre la maintenance plus prévisible.
QFP
À quoi sert un dépoussiéreur pour découpe laser ?
Un dépoussiéreur pour découpe laser sert à capturer les fumées, les fines vapeurs métalliques, les particules d'oxyde, les étincelles et les poussières générées lors de la découpe laser. Il contribue à améliorer la qualité de l'air de l'atelier et à protéger l'équipement.
Comment choisir le débit d'air d'un dépoussiéreur pour découpe laser ?
Le débit d'air doit être sélectionné en fonction des dimensions et de la structure de la table de découpe, du type de matériau, de la vitesse de découpe, du nombre de têtes de découpe, de la configuration des conduits, du temps de production et des exigences en matière de captation des fumées. L'objectif est une captation stable au niveau de la zone de découpe, et non un débit d'air maximal.
Pourquoi les cartouches filtrantes pour découpe laser se bouchent-elles rapidement ?
Les cartouches filtrantes peuvent se boucher rapidement en raison de la pénétration de fines fumées métalliques, d'une charge de poussière importante, de brouillard d'huile, d'humidité, d'un nettoyage par impulsions faible, d'une vitesse de filtration élevée ou d'un collecteur sous-dimensionné.
Pourquoi la perte de charge augmente-t-elle dans un dépoussiéreur de découpe laser ?
La perte de charge augmente avec l'accumulation de poussière sur les cartouches filtrantes. Une augmentation rapide de la perte de charge peut indiquer un colmatage par les fines fumées, un dépoussiérage insuffisant, un nettoyage par impulsions trop faible, une charge de poussière excessive, de l'humidité, une contamination par l'huile ou une surface de filtration insuffisante.
Les étincelles sont-elles dangereuses pour les dépoussiéreurs issus de la découpe laser ?
Oui. Les étincelles et les particules chaudes peuvent endommager les cartouches filtrantes et engendrer des risques pour la sécurité. La protection contre les étincelles doit être intégrée en amont de la filtration, par exemple au niveau de la conception de la table, de la préséparation, des chicanes, des pare-étincelles ou de toute autre protection appropriée.
Quels sont les facteurs qui influencent le coût de maintenance d'un dépoussiéreur pour découpe laser ?
Les coûts de maintenance dépendent de la durée de vie de la cartouche filtrante, de la perte de charge, de la consommation d'air comprimé, de l'énergie du ventilateur, du rejet de poussière, de la fréquence de nettoyage, des temps d'arrêt, de la protection contre les étincelles et de la facilité d'inspection et d'entretien du système.
Quelles informations sont nécessaires pour établir un devis pour un dépoussiéreur de découpe laser ?
Fournir la puissance du laser, les dimensions de la table, le type de matériau, l'épaisseur, la vitesse de coupe, les heures de travail, les conditions de fumée, le risque d'étincelles, la configuration des conduits, les exigences en matière de débit d'air, les détails du filtre existant, l'objectif d'émission et des photos ou vidéos du processus.
Auteur
Jessica Ma – Ingénieur principal en filtration, Omela Filtration
Jessica Ma est ingénieure en filtration senior chez Omela Filtration, spécialisée dans la Filtration Poussière et des liquides. Forte de plus de 15 ans d'expérience, elle se concentre sur l'optimisation des performances des dépoussiéreurs à manches, l'amélioration de l'efficacité de la filtration et le développement de solutions haute performance pour les dépoussiéreurs industriels et les applications de filtration de liquides de précision.