
نکات کلیدی
- اندازه گیری گردگیر برش لیزری باید از ... شروع شود منطقه برش فعالنه تنها از مدل توان لیزر یا کلکتور.
- عوامل اصلی اندازه عبارتند از حجم هوا، CFM یا m³/h، طراحی میز برش، نوع جنس، ضخامت صفحه، مساحت کارتریج فیلتر، فشار استاتیک، افت فشار، خطر جرقه و ساعات کاری.
- A جمع کننده گرد و غبار برش لیزری باید جذب منبع پایدار را چه زمانی که فیلترها تمیز هستند و چه زمانی که کارتریجها پر از گرد و غبار هستند، حفظ کند.
- کارتریج ها را فیلتر کنید باید سطح فیلتراسیون کافی فراهم شود تا بتوان دود ریز فلز را بدون ایجاد افت فشار سریع یا کاهش عمر مفید، جذب کرد.
- انتخاب بیش از حد، انرژی و فضای کف را هدر میدهد، در حالی که انتخاب کمتر از حد، باعث خروج دود، مکش ضعیف، گرفتگی سریع فیلتر، هزینه نگهداری بالا و کیفیت هوای ناپایدار کارگاه میشود.
- اندازه صحیح باید متعادل باشد جذب جریان هوا، مقاومت کانال، بارگذاری فیلتر، تمیز کردن پالس، فشار استاتیک فن، محافظت در برابر جرقه و هزینه نگهداری طولانی مدت.
چرا اندازه گیری در جمع آوری گرد و غبار برش لیزری اهمیت دارد؟
یک دستگاه جمعآوری گرد و غبار برش لیزری ممکن است شبیه یک دستگاه ساده به نظر برسد: هوای کثیف وارد میشود، فیلترها گرد و غبار را جذب میکنند و هوای تمیز خارج میشود. در تولید واقعی، اندازهگیری بسیار پیچیدهتر است.
برش لیزری دود، بخار ریز فلز، ذرات اکسید، قطعات کوچک سرباره و جرقههای داغ تولید میکند. این آلایندهها باید قبل از پخش شدن در کارگاه، روی میز برش گرفته شوند. اگر جمعکننده خیلی کوچک باشد، دود خارج میشود، مکش به سرعت افت میکند، کارتریجهای فیلتر زود مسدود میشوند و اپراتورها ممکن است حتی زمانی که جمعکننده در حال کار است، مه کارگاه را ببینند.
اندازه مناسب غبارگیر، بزرگترین اندازه نیست؛ بلکه اندازهای است که بتواند منبع دود را جذب کند، حجم هوای مورد نیاز را جابجا کند، بر مقاومت سیستم غلبه کند، سطح فیلتر کافی را فراهم کند و افت فشار را در طول زمان پایدار نگه دارد.
اگر کلکتور بیش از حد بزرگ باشد، سیستم ممکن است مشکلاتی نیز ایجاد کند. جریان هوای بیش از حد میتواند انرژی را هدر دهد، سر و صدا را افزایش دهد، هوای غیرضروری را از طریق میز بیرون بکشد، کارتریجهای فیلتر را سریعتر پر کند و هزینه کل عملیات را افزایش دهد.
با ناحیه برش فعال شروع کنید
اولین سوال در مورد اندازه، این نیست که «به چند کارتریج نیاز داریم؟»، بلکه این است:
چه مقدار از سطح برش باید در یک زمان استخراج شود؟
برای برش لیزری تخت، کل میز همیشه فعال نیست. بسیاری از میزهای برش مدرن از مناطق یا بخشهایی استفاده میکنند. به جای کشیدن هوا از طریق کل سطح میز، سیستم، مکش را در زیر ناحیه برش فعال باز میکند. این امر ضمن کاهش جریان هوای غیرضروری، جذب دود را بهبود میبخشد.
یک میز برش با زونبندی مناسب، اغلب میتواند با حجم هوای کل کمتر، دود را بهتر از یک میز با زونبندی نامناسب جذب کند.
یک میز بزرگ بدون پهنهبندی مناسب ممکن است به حجم هوای بسیار بیشتری نسبت به یک میز کوچکتر یا با پهنهبندی مناسب نیاز داشته باشد. یک جمعکننده که روی یک میز ۳ متر × ۱.۵ متر کار میکند، ممکن است روی یک میز ۶ متر × ۲ متر به همان اندازه کار نکند، به خصوص اگر فضای باز فعال بزرگتر باشد.
منطق اندازهگیری باید عرض میز، طول میز، ناحیه مکش باز، عمق محفظه میز، مسیر جریان هوا، کنترل دمپر، محل قرارگیری کانال و اینکه آیا دود در حین برش از لبهها یا گوشهها خارج میشود یا خیر را بررسی کند.
حجم هوا: CFM و m³/h تنها نقطه شروع هستند
حجم هوا معمولاً بر حسب CFM یا m³/h بیان میشود. این مقدار نشان میدهد که جمعکننده چقدر هوا میتواند جابجا کند. برای برش لیزری، جریان هوا باید به اندازه کافی زیاد باشد تا دود را قبل از بالا آمدن یا پخش شدن، جذب کند، اما نه آنقدر زیاد که باعث اتلاف برق یا اضافه بار فیلترها شود.
یک ایده ساده شده برای جریان هوا این است:
حجم هوای مورد نیاز ≈ مساحت مکش فعال × سرعت جذب هدف
این فقط یک نقطه شروع است. در تعیین اندازه واقعی، باید مقاومت کانال، مقاومت فیلتر، مقاومت کنترل جرقه، افت فشار فیلتر کثیف، نشتی میز و تغییرات تولید آینده نیز در نظر گرفته شود.
حجم هوا تنها زمانی مفید است که بتوان آن را تحت مقاومت عملیاتی واقعی تحویل داد، نه فقط تحت شرایط فیلتر تمیز یا هوای آزاد.
ورودیهای اندازه کلید
| ورودی اندازه | چرا مهم است | چه چیزی را تأیید کنیم |
|---|---|---|
| منطقه برش فعال | تعیین میکند که چه مقدار از سطح میز باید در یک زمان استخراج شود | اندازه میز، اندازه منطقه، فضای باز |
| نوع مواد | فلزات مختلف، دود، غبار و جرقههای متفاوتی ایجاد میکنند | فولاد کربنی، فولاد ضد زنگ، آلومینیوم، ورق گالوانیزه |
| ضخامت ورق | مواد ضخیمتر اغلب دود و ذرات داغ بیشتری ایجاد میکنند | ضخامت نرمال و حداکثر |
| سرعت برش و چرخه کاری | زمان برش طولانی باعث افزایش تجمع گرد و غبار میشود | ساعات کاری روزانه و عملکرد مداوم |
| ناحیه کارتریج فیلتر | مساحت خیلی کم باعث بارگذاری زیاد و افزایش سریع فشار میشود | مساحت کل رسانه و جریان هوا در هر کارتریج |
| فشار استاتیک | فن باید بر مقاومت کانالها، فیلترها، دستگاههای جرقهزن و میز غلبه کند. | طرح کانال، خمیدگیها، وضعیت فیلتر |
| ریسک جرقه | ذرات داغ میتوانند به کارتریجها آسیب بزنند و نگرانیهای ایمنی ایجاد کنند | جنس، طراحی میز، جداسازی اولیه |
| هدف تعمیر و نگهداری | اندازه بر عمر فیلتر و هزینه تعویض آن تأثیر میگذارد | عمر مورد انتظار کارتریج و محدودیت DP |
برش مواد، اندازه گردآورنده گرد و غبار را تغییر میدهد
نوع ماده یک عامل اصلی در تعیین اندازه است. فلزات مختلف رفتار غباری متفاوتی ایجاد میکنند.
برش فولاد کربنی اغلب غبار اکسیدی و دود قابل مشاهدهای ایجاد میکند. فولاد ضد زنگ ممکن است دود فلزی ریزتری ایجاد کند. آلومینیوم ممکن است ذرات ریز و جرقههای داغی ایجاد کند که نیاز به بررسی ایمنی بیشتری دارند. ورق گالوانیزه یا فلز روکشدار ممکن است دودهای پیچیدهتر و رسوبات چسبندهتری تولید کند. صفحات روغنی یا لایه لایه میتوانند غبار روغنی ایجاد کنند که تمیز کردن فیلتر را دشوارتر میکند.
یک میز برش مشابه ممکن است بسته به ترکیب مواد، به فیلتراسیون و برنامهریزی نگهداری متفاوتی نیاز داشته باشد.
یک کارگاه برش فولاد کربنی که عمدتاً نازک است، ممکن است فیلترها را مانند یک کارگاه برش آلومینیوم، فولاد ضد زنگ یا ورق پوشش داده شده برای ساعتهای طولانی بارگیری نکند. بنابراین، در اندازه گیری باید سختترین شرایط تولید معمول، نه تنها سادهترین ماده، در نظر گرفته شود.
مساحت کارتریج فیلتر و سرعت فیلتراسیون
مساحت کارتریج فیلتر یکی از مهمترین بخشهای تعیین اندازه گردآورنده گرد و غبار است. یک گردآورنده با جریان هوای کافی اما مساحت فیلتر خیلی کم، ممکن است در ابتدا دود را جذب کند، اما کارتریجها خیلی سریع پر میشوند. افت فشار افزایش مییابد، مکش ضعیف میشود و سیستم ناپایدار میشود.
سرعت فیلتراسیون نشان میدهد که چه مقدار هوا از هر واحد از محیط فیلتر عبور میکند. اگر سرعت فیلتراسیون خیلی زیاد باشد، بخار ریز لیزر میتواند به عمق بیشتری از محیط کارتریج نفوذ کند و حذف آن در حین تمیز کردن پالسی دشوار شود. اگر سرعت فیلتراسیون کنترل شود، گرد و غبار میتواند بیشتر روی سطح باقی بماند و راحتتر آزاد شود.
هدف صرفاً کارتریجهای بیشتر نیست؛ هدف، سطح مؤثر کافی برای رسانه با توجه به بار واقعی گرد و غبار، جریان هوا، اندازه ذرات، روش تمیز کردن پالسی و فاصله زمانی نگهداری است.
برای برش لیزری، کارتریج باید از جذب ذرات ریز، آزادسازی گرد و غبار، آببندی مناسب، استحکام مکانیکی و بررسی ریسک جرقه پشتیبانی کند. یک کارتریج با راندمان اولیه بالا، در صورت بارگذاری بیش از حد یا تمیز کردن با هوای فشرده ضعیف، ممکن است همچنان عملکرد ضعیفی داشته باشد.
فشار استاتیک: فن باید در برابر کل سیستم کار کند
یک فن جمعآوری گرد و غبار، هوا را در یک اتاق خالی جابجا نمیکند. بلکه باید هوا را از طریق میز برش، کانالها، زانوییها، دمپرها، دستگاههای کنترل جرقه، کارتریجهای فیلتر، کیک گرد و غبار و مسیر خروجی بکشد. هر قطعهای مقاومت ایجاد میکند.
این مقاومت، فشار استاتیک نامیده میشود. اگر فشار استاتیک کمتر از حد واقعی تخمین زده شود، فن ممکن است جریان هوای مورد نیاز را در طول عملیات واقعی ارائه ندهد. این امر به ویژه زمانی رایج است که جریان هوا با فیلترهای تمیز، کانالهای کوتاه یا شرایط ایدهآل اندازهگیری میشود، اما کارگاه واقعی دارای کانالهای طولانیتر، خمهای بیشتر، فیلترهای کثیف و دستگاههای کنترل جرقه اضافی است.
یک رویکرد اندازهگیری قابل اعتماد باید جریان هوا را در شرایط مورد انتظار فیلتر کثیف بررسی کند، نه فقط در زمان راهاندازی فیلتر تمیز.
رابطه حجم هوا، مساحت فیلتر و افت فشار
| فاکتور طراحی | اگر خیلی کم است | اگر خیلی بالاست | جهت بهتر |
|---|---|---|---|
| حجم هوا | دود از روی میز بلند میشود | اتلاف انرژی و بارگذاری سریعتر فیلتر | منطقه برش فعال را مطابقت دهید |
| منطقه فیلتر | سرعت فیلتراسیون بالا و گرفتگی سریع | هزینه بالاتر و فضای اشغال شده بیشتر | میزان گرد و غبار و طول عمر را با هم تطبیق دهید |
| فشار استاتیک فن | مکش ضعیف تحت مقاومت واقعی | مصرف انرژی بالاتر در صورت بزرگ بودن بیش از حد | اندازه کانال + مقاومت فیلتر کثیف |
| تمیز کردن نبض | کیک گرد و غبار نمیتواند آزاد شود | تنش رسانهای و ضایعات هوای فشرده | از تمیز کردن کنترلشده مبتنی بر DP استفاده کنید |
| سرعت کانال | گرد و غبار ممکن است در مجاری ته نشین شود | مقاومت و نویز بیش از حد | اندازه کانال و نیاز حمل و نقل را مطابقت دهید |
| کنترل جرقه | ذرات داغ به فیلترها میرسند | افت فشار بیش از حد در صورت ساخت بیش از حد | مواد تطبیقی و خطر برش |
این جدول نشان میدهد که چرا تعیین اندازه را نمیتوان با یک عدد حل کرد. جریان هوا، مساحت فیلتر، فشار فن، طراحی کانال و کنترل جرقه باید با هم کار کنند.
چرا افت فشار باید در طرح اندازهگیری لحاظ شود؟
افت فشار، سیگنال سلامت جمعکننده است. وقتی کارتریجهای فیلتر تمیز هستند، افت فشار کم است. با تجمع گرد و غبار ریز روی محیط کارتریج، افت فشار افزایش مییابد. تمیز کردن ضربهای باید بخشی از کیک گرد و غبار را از بین ببرد و سیستم را در محدوده عملیاتی پایدار نگه دارد.
اگر کلکتور کوچک باشد، افت فشار به سرعت افزایش مییابد. اگر محیط نامناسب باشد، بخار ریز ممکن است کارتریج را مسدود کند. اگر تمیز کردن پالس ضعیف باشد، کیک گرد و غبار روی محیط باقی میماند. اگر رطوبت یا غبار روغن وجود داشته باشد، گرد و غبار ممکن است چسبنده شده و به سختی آزاد شود.
یک طرح اندازهگیری باید محدوده افت فشار مورد انتظار، زمان تمیز کردن و محدودیت تعویض را تعریف کند.
بدون این مقادیر، تعمیر و نگهداری به حدس و گمان تبدیل میشود. هدف عملی، افت فشار صفر نیست. وجود کیک غبار پایدار طبیعی است. مشکل، افت فشار کنترل نشده است که باعث از دست رفتن جریان هوا و فرار دود میشود.
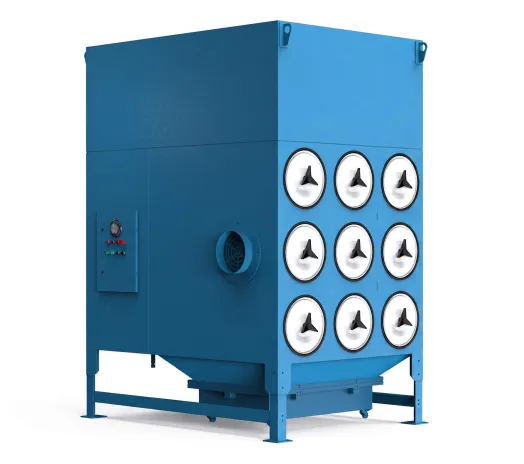
طراحی میز برش بر حجم هوا تأثیر میگذارد
یک گردگیر خوب نمیتواند مشکل ضبط ضعیف میز را برطرف کند. میز برش باید دود را قبل از خروج به سمت بالا یا کنارهها، به سمت مسیر استخراج هدایت کند.
عوامل مهم طراحی میز شامل اندازه ناحیه، طراحی تیغه، عمق محفظه، فضای باز، نشتی جانبی، حرکت دمپر، نقطه اتصال کانال و اینکه آیا میز میتواند مکش را در نزدیکی ناحیه برش فعال متمرکز کند یا خیر، میشود.
پهنهبندی نامناسب میز یکی از رایجترین دلایلی است که دستگاه جمعآوری گرد و غبار برش لیزری به هوای بیشتری از حد انتظار نیاز دارد اما همچنان نمیتواند دود را به طور مؤثر جمعآوری کند.
برای میزهای بزرگ، پهنهبندی ضعیف، دلیل رایج تقاضای جریان هوای بیش از حد بزرگ است. اگر سیستم سعی کند هوا را از کل میز عبور دهد، ممکن است جمعکننده به جریان هوای بسیار بیشتری از حد لازم نیاز داشته باشد. اگر پهنهها به درستی کنترل شوند، همان کارگاه ممکن است با حجم هوای کل کمتر، به جذب دود بهتری دست یابد.
به همین دلیل است که در انتخاب اندازه گردآورنده گرد و غبار برش لیزری، همیشه باید میز برش بررسی شود، نه فقط گردآورنده.
کنترل جرقه و محافظت در برابر ذرات داغ
برش لیزری میتواند جرقه، ذرات داغ و قطعات کوچک مذاب تولید کند. این ذرات باید قبل از رسیدن به کارتریجهای فیلتر، کاهش یابند.
یک کارتریج فیلتر نباید اولین دفاع در برابر جرقه باشد.
کنترل جرقه ممکن است شامل فضای تخلیه زیر میز، بافلهای ورودی، تلههای جرقه، پیشجداسازی، چیدمان مناسب کانال، نظارت بر دما و تخلیه ایمن گرد و غبار باشد. روش دقیق به جنس برش، قدرت برش، بار گرد و غبار و الزامات ایمنی بستگی دارد.
محافظت در برابر جرقه همچنین بر اندازه فن تأثیر میگذارد زیرا هر بافل، جداکننده یا وسیله محافظ ممکن است مقاومت ایجاد کند. فن باید به گونهای اندازه گیری شود که جریان هوا را پس از در نظر گرفتن این مقاومت حفظ کند.
درسهای کاربردی فیلتراسیون املا
مورد ۱: میز برش بزرگ با دود خروجی از یک طرف
یک کارگاه فلزکاری یک میز لیزر فیبری تخت بزرگ داشت. جریان هوای جمعکننده روی کاغذ کافی به نظر میرسید، اما دود از یک طرف میز خارج میشد.
این بررسی نشان داد که مشکل فقط جریان هوای کلی نبود. منطقهی تخلیهی فعال و منطقهبندی میزها متعادل نبودند. برخی از مناطق مکش قوی داشتند، در حالی که برخی دیگر جذب دود ضعیفی داشتند. پس از بررسی مسیر جریان هوا و کنترل منطقه، جذب دود پایدارتر شد.
درس: اندازه گیری گردگیر باید با ناحیه برش فعال و طراحی میز شروع شود، نه فقط با کل CFM.
مورد ۲: کارتریجهای فیلتر خیلی سریع بارگیری میشوند
یک کارگاه برش فولاد کربنی و ورق پوشش داده شده، کارتریجهایش مرتباً تعویض میشدند. اختلاف فشار پس از هر مجموعه کارتریج جدید به سرعت افزایش مییافت.
این بررسی بر سرعت فیلتراسیون، میزان بخارات ریز، باقیمانده روغن، قدرت تمیزکنندگی پالسی، کیفیت هوای فشرده و سطح فیلتر موجود متمرکز بود. جمعکننده نه تنها یک دستگاه فیلتراسیون بود، بلکه به عنوان یک سیستم بخارات با بار بالا نیز عمل میکرد.
درس: مساحت فیلتر باید با میزان بارگذاری دود ریز و میزان تولید مطابقت داشته باشد.
یک کلکتور که خیلی کوچک باشد، ممکن است در هنگام راهاندازی طبیعی به نظر برسد اما پس از چند روز بارگیری، از کار بیفتد.
مورد ۳: آثار سوختگی در حین برش آلومینیوم
یک خط برش لیزری که آلومینیوم و فلزات مخلوط را برش میداد، علائم سوختگی موضعی روی کارتریجها نشان داد. تعویض کارتریجها به تنهایی علت اصلی را حل نکرد.
این بررسی به ورود مستقیم ذرات داغ به مرحله فیلتراسیون اشاره داشت. جهتگیری راهحل بر مسیر کنترل جرقه، محافظت از ورودی و شیوههای ایمنتر تخلیه گرد و غبار متمرکز بود.
درس: کنترل جرقه بخشی از اندازه گیری است.
دستگاههای محافظ مقاومت ایجاد میکنند و این مقاومت باید در انتخاب فن و جریان هوا لحاظ شود.
مورد ۴: جمعآوری گرد و غبار مرکزی چند دستگاهی
یک کارگاه چندین دستگاه برش را به یک جمعکننده متصل کرد. حجم کل هوا کافی به نظر میرسید، اما توزیع جریان هوا ناپایدار بود. یک شاخه مکش ضعیفی داشت در حالی که شاخه دیگر هوای بیشتری از حد نیاز را مکش میکرد.
این بررسی بر تعادل کانال، منطق دمپر، عملکرد همزمان دستگاه و فشار فن متمرکز بود. سیستم به مدیریت جریان هوا نیاز داشت، نه فقط ظرفیت بیشتر کلکتور.
درس: برای جمعآوری گرد و غبار مرکزی، مسئلهی اندازهگیری فقط جریان هوای کل نیست. تعادل شاخهها و عملکرد همزمان باید بررسی شود.
مشکلات رایج در اندازه و اصلاحات
| مشکل میدان | علت احتمالی | اصلاح عملی |
|---|---|---|
| دود از میز بلند میشود | ناحیه مکش فعال خیلی بزرگ است یا جریان هوا ضعیف است | بررسی منطقهبندی میز، عملکرد فن و نشتی کانالها |
| مکش بعد از چند روز بریدن کاهش مییابد | کارتریجهای فیلتر خیلی سریع بارگیری میشوند | افزایش سطح فیلتر یا کاهش سرعت فیلتراسیون |
| افت فشار به سرعت افزایش مییابد | کوری ناشی از بخار ریز، تمیز کردن ضعیف نبض یا گرد و غبار چسبنده | رسانه، سیستم پالس، کیفیت هوا و نوع گرد و غبار را بررسی کنید |
| علائم سوختگی روی کارتریجها | جرقهها یا ذرات داغ به مرحله فیلتر میرسند | بهبود کنترل جرقه قبل از فیلتراسیون |
| گرد و غبار در کانالهای فاضلاب ته نشین میشود | سرعت کانال خیلی کم است یا چیدمان کانال ضعیف است | بررسی قطر کانال، مسیر و تعادل جریان هوا |
| فن نمیتواند جریان هوا را حفظ کند | فشار استاتیک کمتر از حد واقعی تخمین زده شده بود | مقاومت کانال، فیلتر، میز و دستگاه جرقهزن را دوباره محاسبه کنید |
| هزینه نگهداری خیلی بالاست | کلکتور کوچک است یا تعویض فیلتر خیلی زود انجام میشود | تطبیق مساحت فیلتر، جریان هوا و استراتژی افت فشار |
اصلاح همیشه به معنای بزرگتر کردن کلکتور نیست. گاهی اوقات راهحل بهتر، منطقهبندی بهتر، تعادل مؤثرتر کانال، سرعت فیلتراسیون پایینتر، تمیز کردن پالس بهبود یافته یا کنترل جرقه بالادست است.
یک گردش کار عملی برای اندازهگیری
یک فرآیند اندازهگیری عملی باید از منبع برش به خروجی جمعکننده منتقل شود.
ابتدا فرآیند برش را تعریف کنید: نوع ماده، ضخامت صفحه، توان لیزر، سرعت برش، اندازه میز، ساعات کاری و میزان توسعه مورد انتظار در آینده.
دوم، ناحیه تخلیه فعال را محاسبه کرده و حجم هوای مورد نیاز را تخمین بزنید. برای میزهای زونبندی شده، در صورت لزوم، به جای کل میز، ناحیه فعال را اندازهگیری کنید.
سوم، طرح کانالها و فشار استاتیک را بررسی کنید. کانالهای بلند، زانوییها، دمپرها، دستگاههای جرقهزن، فیلترهای کثیف و محدودیتهای خروجی، همگی بر جریان هوای واقعی تأثیر میگذارند.
چهارم، مساحت کارتریج فیلتر را با جریان هوا و میزان گرد و غبار مطابقت دهید. سیستم نباید به جریان هوای زیاد از طریق محیط خیلی کم متکی باشد.
پنجم، شامل کنترل جرقه و دسترسی به تعمیر و نگهداری باشد. سیستمی که تمیز کردن یا بازرسی آن دشوار است، حتی اگر اندازه اولیه آن درست باشد، ممکن است ناپایدار شود.
انتخاب سایز مناسب، یک فرآیند گام به گام از منبع جذب تا تخلیه نهایی است، نه یک انتخاب سریع مدل از روی کاتالوگ.
اطلاعات مورد نیاز قبل از نقل قول
قبل از انتخاب دستگاه جمعآوری گرد و غبار برش لیزری، موارد زیر را آماده کنید:
- توان لیزر، اندازه میز برش، ناحیه استخراج فعال و تعداد هدهای برش
- نوع ماده، ضخامت ورق، سرعت برش و ساعات کاری روزانه
- وضعیت فعلی دود، مانند دریچه فرار قابل مشاهده، مه کارگاه یا مکش ضعیف
- نوع گرد و غبار، شامل فولاد کربنی، فولاد ضد زنگ، آلومینیوم، ورق گالوانیزه، فلز روکشدار یا فلز مخلوط
- اندازه کانال موجود، طول کانال، قدرت فن، اندازه کارتریج فیلتر، مقدار کارتریج، روند افت فشار، تاریخچه جرقه، و عکسها یا فیلمهای فرآیند برش
هرچه شرایط واقعی برش دقیقتر توصیف شود، تعیین اندازهی غبارگیر قابل اعتمادتر خواهد بود.
این اطلاعات به تعیین حجم هوا، فشار استاتیک فن، مساحت فیلتر، جنس کارتریج، طراحی کنترل جرقه و استراتژی نگهداری کمک میکند.
نمای مهندسی نهایی
اندازه گیری گردگیر برش لیزری نباید با یک مدل کاتالوگ شروع شود. باید با میز برش و منبع دود شروع شود.
یک سیستم پایدار باید به پنج سوال پاسخ دهد:
آیا میز میتواند دود را قبل از پخش شدن جذب کند؟
آیا فن میتواند حجم هوای مورد نیاز را تحت فشار استاتیک واقعی ارائه دهد؟
آیا فضای کافی برای کارتریج فیلتر برای بار گرد و غبار وجود دارد؟
آیا تمیز کردن پالسی میتواند افت فشار را پایدار نگه دارد؟
آیا جرقهها و ذرات داغ قبل از فیلترها کنترل میشوند؟
اندازه مناسب، بزرگترین کلکتور نیست؛ بلکه کلکتوری است که با ناحیه برش فعال، نوع ماده، ناحیه فیلتر، افت فشار، خطر جرقه و برنامه تولید واقعی مطابقت داشته باشد.
وقتی به این سؤالات با هم پاسخ داده شود، دستگاه جمعآوری گرد و غبار میتواند هوای کارگاه را تمیزتر، مکش پایدارتر، عمر فیلتر طولانیتر، هزینه نگهداری کمتر و عملکرد ایمنتر را حفظ کند.
سوالات متداول
چگونه میتوان اندازه یک دستگاه جمعآوری گرد و غبار برش لیزری را تعیین کرد؟
یک دستگاه جمعآوری گرد و غبار برش لیزری با بررسی مساحت برش فعال، حجم هوای مورد نیاز، طراحی میز برش، نوع جنس، ضخامت صفحه، میزان گرد و غبار، مساحت کارتریج فیلتر، فشار استاتیک، افت فشار، خطر جرقه و ساعات کاری، اندازه گیری میشود.
آیا توان لیزر برای اندازه گیری غبارگیر کافی است؟
خیر. توان لیزر اطلاعات مفیدی است، اما کافی نیست. اندازه میز، ناحیه استخراج فعال، نوع ماده، سرعت برش، چرخه کار، چیدمان کانال و ناحیه فیلتر نیز بر اندازه تأثیر میگذارند.
طراحی میز برش چگونه بر حجم هوا تأثیر میگذارد؟
یک میز برش با زونبندی مناسب میتواند مکش را در نزدیکی ناحیه برش فعال متمرکز کند. زونبندی نامناسب ممکن است به حجم هوای بسیار بیشتری نیاز داشته باشد و همچنان اجازه خروج دود را بدهد.
چرا کارتریجهای فیلتر در برش لیزری به سرعت مسدود میشوند؟
کارتریجهای فیلتر ممکن است به سرعت مسدود شوند، زمانی که بخارات ریز فلز به داخل فیلتر نفوذ میکنند، سرعت فیلتراسیون خیلی بالا است، تمیز کردن پالسی ضعیف است، سطح فیلتر خیلی کوچک است، یا غبار روغن و رطوبت باعث چسبندگی گرد و غبار میشوند.
چرا فشار استاتیک در تعیین اندازه گردآورنده گرد و غبار مهم است؟
فشار استاتیک، مقاومتی است که فن باید از میز برش، کانالها، خمها، دستگاههای کنترل جرقه، فیلترها، کیک گرد و غبار و مسیر خروجی بر آن غلبه کند. اگر این مقدار کمتر از مقدار واقعی تخمین زده شود، ممکن است کلکتور جریان هوا را در حالت واقعی حفظ نکند.
آیا کنترل جرقه باید در اندازه گیری لحاظ شود؟
بله. دستگاههای کنترل جرقه و محافظ ورودی، مقاومت ایجاد میکنند و این مقاومت باید در انتخاب فن و جریان هوا لحاظ شود. جرقهها باید قبل از رسیدن به کارتریجهای فیلتر کنترل شوند.
برای استعلام قیمت دستگاه جمعآوری گرد و غبار برش لیزری چه اطلاعاتی لازم است؟
توان لیزر، اندازه میز، ناحیه استخراج فعال، نوع ماده، ضخامت، سرعت برش، ساعات کاری، طرح کانال، نیاز به جریان هوا، جزئیات فیلتر، روند افت فشار، تاریخچه جرقه و عکس یا فیلم ارائه دهید.
نویسنده
Jessica کارشناسی ارشد – مهندس ارشد تصفیه، شرکت تصفیه Omela
Jessica ما، مهندس ارشد فیلتراسیون در شرکت Omela Filtration است که در زمینه فیلتراسیون گرد و غبار و مایع تخصص دارد. او با بیش از ۱۵ سال سابقه، بر بهینهسازی عملکرد بگهاوس، افزایش راندمان فیلتراسیون و توسعه راهحلهای با کارایی بالا برای جمعآوریکنندههای گرد و غبار صنعتی و کاربردهای دقیق فیلتراسیون مایع تمرکز دارد.