نکات کلیدی
- یک جمع کننده گرد و غبار برش لیزری باید به عنوان یک انتخاب شود سیستم کامل جریان هوا و فیلتراسیوننه تنها به عنوان یک دستگاه جمعآوری گرد و غبار.
- عوامل کلیدی انتخاب عبارتند از اندازه میز برش، نوع ماده، زمان برش، حجم دود، جریان هوا، مساحت فیلتر، افت فشار، خطر جرقه و هزینه نگهداری.
- برای کارگاههایی که در حال برنامهریزی یک سیستم جدید هستند، یک بخش اختصاصی جمع کننده گرد و غبار برش لیزری این صفحه میتواند به اتصال طراحی جریان هوا، کارتریجهای فیلتر، محافظت در برابر جرقه، کنترل افت فشار و برنامهریزی تعمیر و نگهداری در یک چارچوب انتخابی کمک کند.
- کارتریج ها را فیلتر کنید به طور گسترده در جمعآوریکنندههای گرد و غبار برش لیزری استفاده میشوند، زیرا سطح فیلتراسیون بزرگی را در یک ساختار فشرده فراهم میکنند و از جذب پایدار ذرات پشتیبانی میکنند.
- یک غبارگیر خوب انتخاب شده باید دود را در منبع جمع کند، کارتریجهای فیلتر را از جرقه محافظت کند، افت فشار را کنترل کند و تعمیر و نگهداری را قابل پیشبینی کند.
چرا جمعآوری گرد و غبار برش لیزری نیاز به انتخاب دقیق دارد؟
برش لیزری ممکن است از دور تمیز به نظر برسد، اما ناحیه برش میتواند دود، بخار ریز فلز، ذرات اکسید، جرقههای داغ و قطعات کوچک سرباره ایجاد کند. این آلایندهها میتوانند از میز برش بلند شوند، در کارگاه پخش شوند، وارد کانالهای هوا شوند و در نهایت کارتریجهای فیلتر را درون جمعکننده گرد و غبار بارگذاری کنند.
یک دستگاه جمعآوری گرد و غبار برش لیزری خوب یک وظیفه اصلی دارد: جمعآوری دود و ذرات ریز قبل از پخش شدن در کارگاه.
به همین دلیل است که غبارگیر نباید فقط بر اساس توان لیزر یا عدد جریان هوای ساده انتخاب شود. یک دستگاه برش فولاد کربنی نازک، یک لیزر پرقدرت برش ورق ضخیم و یک کارگاه برش فولاد ضد زنگ یا آلومینیوم ممکن است رفتار دود، بار حرارتی، خطر جرقه و بارگذاری فیلتر بسیار متفاوتی ایجاد کنند.
در عمل، انتخاب نادرست اغلب به چندین صورت خود را نشان میدهد: دود قابل مشاهدهای که از میز برش خارج میشود، ضعیف شدن مکش پس از چند روز، افزایش سریع افت فشار، گرفتگی زودهنگام کارتریجهای فیلتر، یا ظاهر شدن علائم سوختگی روی محیط کارتریج.
بنابراین، یک دستگاه جمعآوری گرد و غبار برش لیزری باید به عنوان سیستمی متشکل از پنج بخش در نظر گرفته شود: جمعآوری منبع، کانالکشی، کارتریجهای فیلتر، تمیز کردن پالس و تخلیه ایمن گرد و غبار.
از فرآیند برش شروع کنید
اولین قدم، درک خود فرآیند برش است. یک دستگاه جمعآوری گرد و غبار برش لیزری باید با شرایط واقعی تولید مطابقت داشته باشد، نه فقط با اندازه نامی دستگاه.
اطلاعات کلیدی شامل نوع ماده، ضخامت صفحه، سرعت برش، اندازه میز برش، تعداد هدهای برش، ساعات کاری، ساختار میز و اینکه آیا سطح فلز دارای روغن، پوشش، فیلم، رنگ یا زنگ است یا خیر، میشود. این جزئیات هم بر حجم دود و هم بر میزان گرد و غبار تأثیر میگذارند.
برای مثال، برش فولاد کربنی ممکن است غبار اکسید و دود قابل مشاهده ایجاد کند. برش فولاد ضد زنگ ممکن است دود فلزی ریزتری ایجاد کند. برش آلومینیوم ممکن است نیاز به توجه بیشتری به جرقهها، ذرات ریز و بررسی ایمنی گرد و غبار داشته باشد. مواد روکشدار یا روغنی ممکن است آلودگی چسبندهای ایجاد کنند که تمیز کردن کارتریجهای فیلتر را دشوارتر میکند.
به همین دلیل است که دو دستگاه لیزر با قدرت مشابه ممکن است به گردگیر یکسانی نیاز نداشته باشند. یک دستگاه ممکن است به جریان هوای بیشتری نیاز داشته باشد زیرا میز بزرگتر است. دیگری ممکن است به مساحت فیلتر بیشتری نیاز داشته باشد زیرا دود ریزتر است یا بار گرد و غبار سنگینتر است. سومی ممکن است به کنترل جرقه بهتری نیاز داشته باشد زیرا ذرات داغ راحتتر به گردگیر میرسند.
جریان هوا: بیشتر همیشه بهتر نیست
جریان هوا یکی از مهمترین عوامل در جمعآوری گرد و غبار برش لیزری است. اگر جریان هوا خیلی کم باشد، دود از میز برش خارج میشود. اگر جریان هوا خیلی زیاد باشد، سیستم ممکن است هوای غیرضروری را مکش کند، مصرف انرژی را افزایش دهد، ناحیه برش را مختل کند و فیلترها را سریعتر بارگیری کند.
هدف صرفاً «حداکثر جریان هوا» نیست. هدف، کنترل جریان هوا در ناحیه برش است.
یک سیستم خوب باید دود را قبل از پخش شدن در کارگاه، به سمت پایین یا به سمت نقطه جذب بکشاند. برای میزهای برش بزرگتر، منطقه بندی اغلب مهم است. به جای کشیدن هوا از طریق کل میز به طور همزمان، جریان هوا میتواند روی ناحیه برش فعال متمرکز شود. این امر به بهبود راندمان جذب و در عین حال کاهش حجم هوای غیرضروری کمک میکند.
مشکلات جریان هوا و معنای معمول آنها
| مشکل جریان هوا | آنچه معمولاً اتفاق میافتد | چه چیزی را بررسی کنید |
|---|---|---|
| جریان هوای خیلی کم | دود از میز برش یا محفظه خارج میشود | ظرفیت فن، نشتی کانال، فیلترهای مسدود شده، منطقه بندی میز |
| جریان هوای خیلی زیاد | مصرف انرژی بالاتر و بارگذاری سریعتر فیلتر | تنظیمات فن، موقعیت دمپر، مناطق باز غیرضروری |
| جریان هوا ناهموار | بعضی از قسمتهای میز دود را به خوبی جذب میکنند در حالی که بعضی دیگر دود را نشت میدهند. | ساختار میز، منطقه بندی، تعادل کانال |
| جریان هوا به مرور زمان کاهش مییابد | مکش در طول تولید ضعیفتر میشود | بارگذاری فیلتر، افت فشار، تمیز کردن پالس |
| جریان هوا نمیتواند بازیابی شود | ممکن است فیلترها کور شده باشند یا کلکتور کوچک باشد. | جنس فیلتر، میزان گرد و غبار، تاریخچه نگهداری |
جریان هوا باید تحت شرایط واقعی تولید بررسی شود، نه فقط زمانی که جمعکننده نو و فیلترها تمیز هستند. سیستمی که در روز اول خوب کار میکند، ممکن است پس از اینکه کارتریجهای فیلتر شروع به پر شدن با گرد و غبار ریز میکنند، عملکرد ضعیفی داشته باشد.
کارتریجهای فیلتر: مرحله فیلتراسیون مرکزی
بیشتر دستگاههای جمعآوری گرد و غبار برش لیزری از کارتریجهای فیلتر استفاده میکنند زیرا کارتریجهای پلیسهدار، فضای فیلتراسیون بزرگی را در یک ساختار فشرده فراهم میکنند. این برای کارگاههایی که فضا محدود است اما دود و گرد و غبار ریز زیاد است، مفید است.
با این حال، عملکرد کارتریج به عواملی بیش از تعداد کارتریجها بستگی دارد. واسطه فیلتر باید بخار ریز فلز را جذب کند، در حین تمیز کردن پالسی گرد و غبار آزاد کند، در برابر فشار عملیاتی مقاومت کند و به درستی درون جمعکننده آببندی شود.
بخار برش لیزری ریز میتواند دشوار باشد زیرا ذرات بسیار کوچک ممکن است به عمق محیط فیلتر نفوذ کنند. هنگامی که ذرات در ساختار محیط به دام میافتند، تمیز کردن پالسی ممکن است آنها را به طور موثر از بین نبرد. نتیجه گرفتگی سریع، مکش ضعیف و تعویض مکرر کارتریج است.
بنابراین، کارتریجهای فیلتر باید بر اساس نوع گرد و غبار، ناحیه فیلتراسیون، ساختار واسطه، واکنش تمیز کردن پالسی، خطر جرقه، طراحی آببندی و مقاومت مکانیکی انتخاب شوند. یک کارتریج با راندمان بالا روی کاغذ، در صورت بارگذاری بیش از حد کلکتور، تمیز کردن پالسی ضعیف یا عدم کنترل ذرات داغ قبل از مرحله فیلتر، ممکن است زود از کار بیفتد.
افت فشار: سیگنال سلامت کلکتور
افت فشار، مقاومت در برابر کارتریجهای فیلتر را نشان میدهد. وقتی کارتریجها تمیز هستند، مقاومت کم است. با تجمع گرد و غبار روی محیط، مقاومت افزایش مییابد. تمیز کردن ضربهای باید بخشی از کیک گرد و غبار را از بین ببرد و افت فشار را در محدوده عملیاتی پایدار نگه دارد.
در یک دستگاه جمعآوری گرد و غبار برش لیزری سالم، افت فشار به آرامی افزایش مییابد و چرخههای تمیزکاری آن را تحت کنترل نگه میدارند. اگر افت فشار به سرعت افزایش یابد، ممکن است دستگاه جمعآوری گرد و غبار کوچک باشد، فیلترها کورکننده باشند، سیستم تمیزکننده پالسی ضعیف باشد، یا بار گرد و غبار ورودی بیشتر از حد انتظار باشد.
مشکلات رایج افت فشار
| علت | چرا اتفاق می افتد | جهت گیری عملی |
|---|---|---|
| نفوذ دود ریز | ذرات کوچک به عمق محیط نفوذ میکنند | بررسی رفتار فیلتراسیون سطحی و مدیای کارتریج |
| بار گرد و غبار سنگین | جمعکننده گرد و غبار بیشتری از حد انتظار دریافت میکند | افزایش سطح فیلتر یا بهبود پیشجداسازی |
| تمیز کردن نبض ضعیف | کیک گرد و غبار به درستی آزاد نمیشود | هوای فشرده، شیرها، نازلها و کنترلکننده را بررسی کنید |
| رطوبت یا غبار روغن | گرد و غبار چسبنده و تمیز کردن آن دشوار میشود | بررسی وضعیت سطح مصالح و کیفیت هوا |
| کلکتور کوچک | بار هوا به رسانه خیلی زیاد است | جریان هوا، مساحت فیلتر و میزان تولید را دوباره بررسی کنید |
| زمانبندی نامناسب تعمیر و نگهداری | فیلترها فراتر از عمر مفید خود عمل میکنند | محدودیتهای جایگزینی مبتنی بر افت فشار را تعریف کنید |
افت فشار نباید فقط به عنوان یک عدد روی صفحه کنترل در نظر گرفته شود. این به اپراتور میگوید که آیا جریان هوا، بار گرد و غبار، محیط فیلتر و تمیز کردن پالس با هم کار میکنند یا خیر.
کنترل جرقه مقدم بر محافظت از فیلتر است
برش لیزری میتواند جرقه، ذرات داغ و قطعات کوچک سرباره تولید کند. این ذرات باید قبل از رسیدن به کارتریجهای فیلتر کنترل شوند.
یک کارتریج فیلتر نباید اولین دفاع در برابر جرقه باشد.
کنترل جرقه ممکن است شامل طراحی مناسب میز برش، فضای تخلیه، بافلهای ورودی، پیشجداسازی، مهار جرقه، چیدمان مناسب کانال، پایش دما و تخلیه ایمن گرد و غبار باشد. طراحی مناسب به نوع فلز، فرآیند برش، میزان گرد و غبار و الزامات ایمنی بستگی دارد.
این امر به ویژه هنگام برش آلومینیوم، فلز روکشدار، مواد روغنی یا فلزات مخلوط اهمیت دارد. برخی از جریانهای گرد و غبار ممکن است نیاز به بررسی ایمنی بیشتری داشته باشند. در این موارد، جمعکننده گرد و غبار باید به عنوان بخشی از یک سیستم کامل ارزیابی شود، نه به عنوان یک جعبه مستقل متصل به میز لیزر.
قانون عملی ساده است: ذرات داغ را قبل از رسیدن به محیط فیلتر متوقف کنید.
هزینه نگهداری بیشتر از قیمت کارتریج است
بسیاری از خریداران، دستگاههای جمعآوری گرد و غبار را با قیمت اولیه یا قیمت کارتریج فیلتر مقایسه میکنند. این کافی نیست. در برش لیزری، هزینه واقعی شامل پایداری جریان هوا، مصرف برق، مصرف هوای فشرده، عمر کارتریج، زمان از کارافتادگی، نیروی کار نظافت، دفع گرد و غبار و بررسیهای ایمنی میشود.
یک کلکتور ارزانقیمت اگر به سرعت مکش خود را از دست بدهد، نیاز به تعویض مکرر کارتریج داشته باشد یا نتواند ساعات تولید واقعی را پوشش دهد، ممکن است گران شود. یک سیستم با تطابق بهتر میتواند با ثابت نگه داشتن جریان هوا و قابل پیشبینی بودن عمر فیلتر، هزینههای بلندمدت را کاهش دهد.
عوامل هزینه نگهداری
| فاکتور هزینه | چرا مهم است |
|---|---|
| فرکانس تعویض کارتریج | تعویض مکرر، هزینه مواد مصرفی و نیروی کار را افزایش میدهد |
| استفاده از هوای فشرده | تمیز کردن ضعیف پالس هوا را هدر میدهد و ممکن است هنوز هم تمیز نشود |
| انرژی فن | جریان هوای اضافی، مصرف برق را افزایش میدهد |
| مدت از کار افتادگی | تعویض فیلتر میتواند تولید را مختل کند |
| تخلیه گرد و غبار | طراحی ضعیف مخزن یا کشو، کار نظافت را افزایش میدهد |
| بازرسی ایمنی | جرقهها، گرد و غبار داغ و گرد و غبار ریز فلزات نیاز به بررسی منظم دارند. |
| عمر سیستم | عملکرد پایدار، تعمیرات اضطراری و خاموشیهای برنامهریزی نشده را کاهش میدهد. |
بهترین دستگاه جمعآوری گرد و غبار صرفاً ارزانترین دستگاه نیست. بلکه سیستمی است که مکش پایدار، افت فشار قابل پیشبینی، جابجایی ایمن گرد و غبار و عمر فیلتر معقول را ارائه میدهد.
یک دستگاه جمعآوری گرد و غبار برش لیزری خوب چه ویژگیهایی باید داشته باشد؟
یک دستگاه جمعآوری گرد و غبار برش لیزری که به خوبی انتخاب شده باشد، باید دود نزدیک به ناحیه برش را جمعآوری کند، هوای آلوده را با سرعت پایدار از طریق مجاری عبور دهد، جرقهها و ذرات داغ را قبل از اینکه به فیلترها آسیب برسانند، حذف کند، بخارات ریز فلز روی کارتریجهای فیلتر را جمعآوری کند، کارتریجها را از طریق تمیز کردن پالسی به طور مؤثر تمیز کند، گرد و غبار جمعآوری شده را با خیال راحت تخلیه کند و افت فشار را در محدوده قابل پیشبینی حفظ کند.
اگر هر بخشی از این زنجیره ضعیف باشد، کل سیستم ممکن است ناپایدار شود. جریان هوای قوی نمیتواند مشکل محافظت ضعیف در برابر جرقه را حل کند. کارتریجهای فیلتر خوب نمیتوانند مشکل نشتی کانال را حل کنند. یک فن قوی نمیتواند مشکل کور شدن فیلتر را حل کند. یک جمعکننده بزرگ نمیتواند مشکل ضبط ضعیف میز را حل کند.
به همین دلیل است که در انتخاب باید هم گردآورنده گرد و غبار و هم فرآیند پیرامون آن را در نظر گرفت.
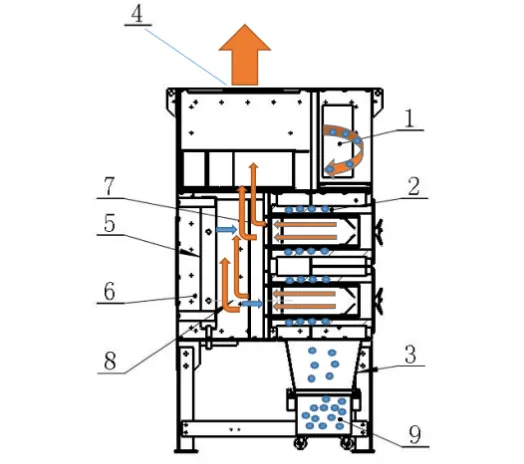
درسهای کاربردی فیلتراسیون املا
در کارگاههای برش لیزری، خروج دود قابل مشاهده معمولاً به مشکلات مربوط به جریان هوا اشاره دارد. علت آن ممکن است مکش ضعیف، فیلترهای مسدود شده، منطقهبندی ضعیف میز، نشتی کانال یا چیدمان نامتعادل کانال باشد.
گرفتگی سریع فیلتر معمولاً به دلیل وجود بخارات ریز زیاد، فیلتر نامناسب، تمیز کردن ضعیف با پالس، غبار روغن، رطوبت یا جریان هوای زیاد در هر سطح فیلتر است.
علائم سوختگی روی کارتریجهای فیلتر معمولاً نشان میدهد که جرقهها یا ذرات داغ به مرحله فیلتر رسیدهاند. در این حالت، تعویض کارتریج به تنهایی مشکل اصلی را حل نمیکند. مسیر کنترل جرقه بالادستی باید بررسی شود.
برای کارگاههای چند دستگاهی، جمعآوری گرد و غبار به صورت مرکزی میتواند کارساز باشد، اما تعادل جریان هوا اهمیت بیشتری پیدا میکند. اگر یک شاخه هوای زیادی را جذب کند و شاخه دیگر فاقد مکش باشد، حتی اگر ظرفیت کل فن کافی به نظر برسد، جذب دود ناپایدار میشود.
این درسهای کاربردی از یک نکته مهندسی پشتیبانی میکنند: جمعآوری گرد و غبار برش لیزری یک تصمیم سیستمی است، نه فقط یک تصمیم مربوط به کارتریج فیلتر.
نحوه انتخاب سیستم مناسب
یک فرآیند انتخاب عملی باید از منبع برش به خروجی جمع کننده منتقل شود.
ابتدا، فرآیند برش را تأیید کنید: نوع ماده، ضخامت، سرعت برش، اندازه میز، ساعات کاری و خطر جرقه.
دوم، نیاز به جریان هوا را تأیید کنید. سیستم باید جریان هوای کافی را در ناحیه برش ایجاد کند و آن را در حین بارگذاری فیلترها حفظ کند.
سوم، کارتریجهای فیلتر را بررسی کنید. فیلتر باید بخارات ریز فلز را جذب کند، در حین تمیز کردن پالسی گرد و غبار آزاد کند، در برابر شرایط عملیاتی مقاوم باشد و به درستی آببندی شود.
چهارم، کنترل جرقه و ذرات داغ را بررسی کنید. ذرات داغ باید قبل از رسیدن هوا به کارتریجها کاهش یابند.
پنجم، بررسی نگهداری طولانی مدت. تعویض فیلتر، تخلیه گرد و غبار، نظارت بر افت فشار و نگهداری هوای فشرده باید آسان و قابل پیش بینی باشد.
اطلاعات لازم برای جمعآوری قبل از انتخاب
قبل از انتخاب دستگاه جمعآوری گرد و غبار برش لیزری، اطلاعات زیر را جمعآوری کنید:
- قدرت دستگاه لیزر، اندازه میز برش و تعداد تیغههای برش
- نوع ماده، ضخامت ورق، سرعت برش و ساعات کاری روزانه
- شرایط دود، مانند دود کم، دود زیاد، راه فرار قابل مشاهده یا مه کارگاه
- نوع گرد و غبار، مانند فولاد کربنی، فولاد ضد زنگ، آلومینیوم، ورق گالوانیزه، فلز روکشدار یا فلز مخلوط
- جریان هوای موجود، اندازه کانال، قدرت فن، روند افت فشار، اندازه کارتریج فیلتر، تعداد کارتریج، عمر مفید، تاریخچه جرقه، طرح کارگاه، هدف انتشار، و عکسها یا فیلمهای فرآیند
این اطلاعات به تعیین جریان هوا، مساحت فیلتر، جنس کارتریج، روش کنترل جرقه و استراتژی نگهداری کمک میکند.
نمای مهندسی نهایی
انتخاب یک جمع کننده گرد و غبار برش لیزری باید از ناحیه برش شروع شود.
اگر دود از میز خارج شود، مشکل ممکن است گرفتگی جریان هوا باشد. اگر مکش پس از چند روز افت کند، مشکل ممکن است بارگیری فیلتر یا افت فشار باشد. اگر کارتریجها علائم سوختگی را نشان دهند، مشکل ممکن است کنترل جرقه باشد. اگر فیلترها خیلی سریع مسدود شوند، مشکل ممکن است انتخاب مدیا، بار گرد و غبار، مه روغن، رطوبت یا مساحت کم فیلتراسیون باشد.
بهترین سیستم با یک عدد تعریف نمیشود، بلکه با این تعریف میشود که کل سیستم چقدر خوب با هم کار میکند:
دود را جذب میکند، هوا را جابجا میکند، از فیلترها محافظت میکند، افت فشار را کنترل میکند، گرد و غبار را با خیال راحت تخلیه میکند و هزینههای نگهداری را کاهش میدهد.
برای کارگاههای برش لیزری، یک دستگاه جمعآوری گرد و غبار که به خوبی انتخاب شده باشد میتواند کیفیت هوا را بهبود بخشد، تولید را تثبیت کند، از تجهیزات محافظت کند، زمان از کارافتادگی را کاهش دهد و تعمیر و نگهداری را قابل پیشبینیتر کند.
سوالات متداول
دستگاه جمعآوری گرد و غبار برش لیزری برای چه مواردی استفاده میشود؟
دستگاه جمعآوری گرد و غبار برش لیزری برای جمعآوری دود، بخارات ریز فلز، ذرات اکسید، جرقه و گرد و غبار تولید شده در طول برش لیزری استفاده میشود. این دستگاه به بهبود کیفیت هوای کارگاه و محافظت از تجهیزات کمک میکند.
چگونه جریان هوا را برای جمع کننده گرد و غبار برش لیزری انتخاب کنم؟
جریان هوا باید بر اساس اندازه میز برش، ساختار میز، نوع ماده، سرعت برش، تعداد تیغههای برش، چیدمان کانالها، زمان تولید و نیاز به جذب دود انتخاب شود. هدف، جذب پایدار در ناحیه برش است، نه صرفاً حداکثر جریان هوا.
چرا کارتریجهای فیلتر برش لیزری به سرعت مسدود میشوند؟
کارتریجهای فیلتر ممکن است به دلیل نفوذ بخارات ریز فلزات، گرد و غبار زیاد، غبار روغن، رطوبت، تمیز کردن ضعیف پالس، سرعت بالای فیلتراسیون یا اندازه کوچک جمعکننده، به سرعت مسدود شوند.
چرا افت فشار در دستگاه جمعآوری گرد و غبار برش لیزری افزایش مییابد؟
با تجمع گرد و غبار روی کارتریجهای فیلتر، افت فشار افزایش مییابد. افزایش سریع افت فشار میتواند نشاندهندهی کور شدن بخارات ریز، آزادسازی ضعیف گرد و غبار، تمیز کردن ضعیف پالس، بار گرد و غبار اضافی، رطوبت، آلودگی روغن یا سطح ناکافی فیلتر باشد.
آیا جرقه برای دستگاههای جمعآوری گرد و غبار برش لیزری خطرناک است؟
بله. جرقهها و ذرات داغ میتوانند به کارتریجهای فیلتر آسیب بزنند و خطرات ایمنی ایجاد کنند. کنترل جرقه باید قبل از مرحله فیلتر از طریق طراحی میز، پیشجداسازی، بافلها، مسدودکنندههای جرقه یا سایر محافظتهای مناسب طراحی شود.
چه چیزی بر هزینه نگهداری دستگاه جمعآوری گرد و غبار برش لیزری تأثیر میگذارد؟
هزینه نگهداری به عمر کارتریج فیلتر، افت فشار، مصرف هوای فشرده، انرژی فن، تخلیه گرد و غبار، دفعات تمیز کردن، زمان از کار افتادگی، محافظت در برابر جرقه و سهولت بازرسی و سرویس سیستم بستگی دارد.
برای استعلام قیمت دستگاه جمعآوری گرد و غبار برش لیزری چه اطلاعاتی لازم است؟
توان لیزر، اندازه میز، نوع ماده، ضخامت، سرعت برش، ساعات کاری، وضعیت دود، خطر جرقه، طرح کانال، نیاز به جریان هوا، جزئیات فیلترهای موجود، هدف انتشار و عکسها یا فیلمهای فرآیند را ارائه دهید.
نویسنده
Jessica کارشناسی ارشد – مهندس ارشد تصفیه، شرکت تصفیه Omela
Jessica ما، مهندس ارشد فیلتراسیون در شرکت Omela Filtration است که در زمینه فیلتراسیون گرد و غبار و مایع تخصص دارد. او با بیش از ۱۵ سال سابقه، بر بهینهسازی عملکرد بگهاوس، افزایش راندمان فیلتراسیون و توسعه راهحلهای با کارایی بالا برای جمعآوریکنندههای گرد و غبار صنعتی و کاربردهای دقیق فیلتراسیون مایع تمرکز دارد.