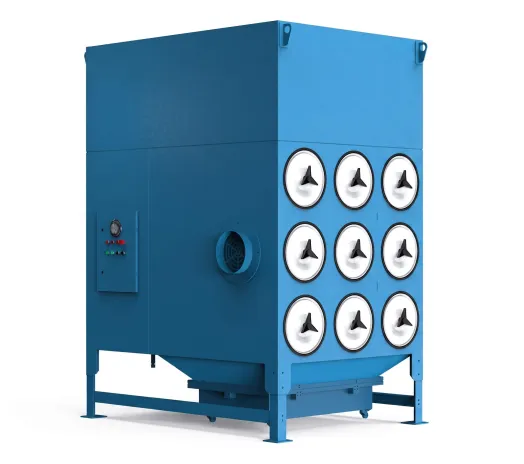
Filtro de cartucho con limpieza por pulsos para humos de corte por láser de fibra

1. ¿Qué es un colector de polvo para corte láser?

Un colector de polvo para corte láser es un sistema de filtración de captura en origen diseñado para los finos humos de óxido metálico y las partículas generadas por láseres de fibra, láseres de CO₂ y procesos de corte térmico relacionados. Se conecta a la mesa de corte o al recinto mediante un conducto de extracción zonificado y utiliza cartuchos de filtro de gran superficie con limpieza automática por pulsos.

Una extracción adecuada protege a los operarios y a los equipos cercanos, limita la neblina visible y ayuda a evitar que el polvo interfiera con la calidad del corte. La selección del colector debe basarse en el tamaño de la mesa, la zona de extracción abierta, el material y su espesor, la potencia del láser, la carga de corte, la resistencia del conducto, el caudal de aire deseado, la presión estática requerida y el riesgo de incendio o de polvo combustible.

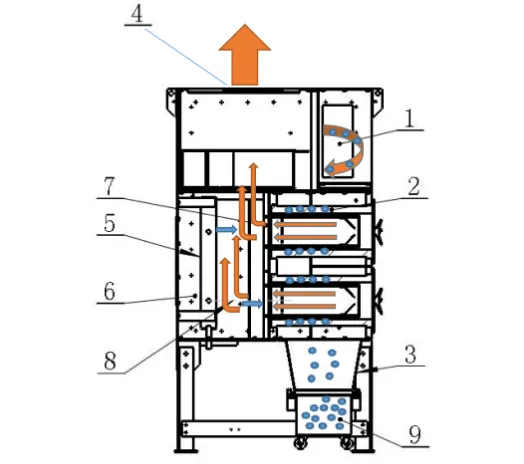
Cómo funciona el sistema

El humo se captura debajo o alrededor de la zona de corte antes de que se disperse por el taller. El controlador de la máquina de corte abre la compuerta de la zona activa de la mesa, concentrando la succión donde trabaja el láser y reduciendo el flujo de aire innecesario en las zonas inactivas.

  • Los humos entran en el conducto a través de la zona de extracción activa de la mesa de corte.
  • Una trampa de chispas, un deflector de entrada o una sección de salida interceptan los residuos calientes y las partículas más grandes.
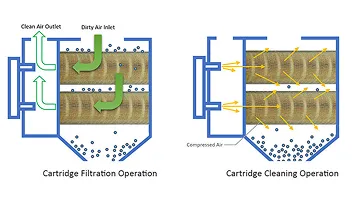
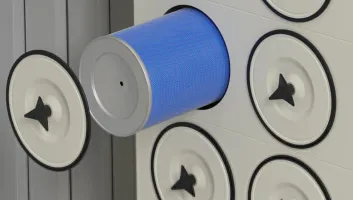
  • Las partículas finas quedan retenidas en la superficie exterior de los cartuchos de filtro.
  • El aire limpio pasa a través del núcleo del cartucho hacia el ventilador y la salida.
  • La limpieza mediante presión diferencial o pulsos temporizados elimina la capa de polvo acumulada.
  • El polvo recogido cae en la tolva o en el contenedor de recogida extraíble.

El ventilador debe proporcionar el flujo de aire requerido a la resistencia total del sistema, no solo en condiciones de aire libre. La disposición de los conductos, la posición de la compuerta, las fugas en la mesa, la resistencia del filtro sucio, el control de chispas y la filtración final influyen en el punto de funcionamiento.

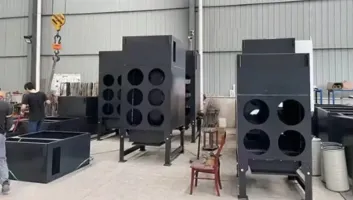
Colector de polvo de cartucho con limpieza por pulsos Omela para la extracción de humos de corte por láser de fibra
TCO
Costo operativo controlado

La extracción por zonas, la correcta selección de la velocidad del ventilador, el control de pulsos de limpieza bajo demanda y los cartuchos de liberación rápida ayudan a controlar la energía, el uso de aire comprimido, el tiempo de inactividad y el coste de sustitución de los filtros.

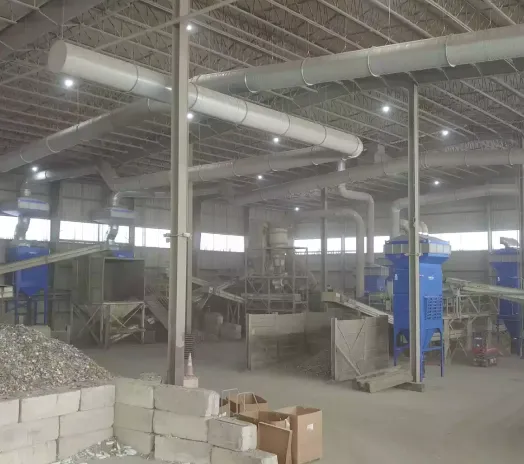
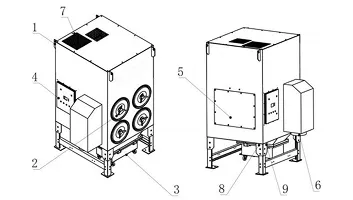
Sistema de recolección de polvo para corte láser que muestra la extracción de la mesa de corte, el control de chispas, los cartuchos de filtro, el ventilador y el contenedor de polvo.

El sistema completo incluye más que un simple armario colector. El control eficaz de los humos láser comienza en la mesa de corte, sigue el amortiguador activo y la red de conductos, protege los filtros de los residuos calientes y mantiene el flujo de aire de captura necesario a medida que cambia la resistencia del cartucho. Los controles pueden interconectar el colector, el ventilador, el sistema de impulsos, las alarmas y la máquina de corte.

Componentes clave en un sistema de extracción por corte láser

  • Extracción de mesa de corte por zonas con amortiguadores adaptados a la posición de corte activa
  • Control de chispas y partículas calientes seleccionado por el material, el proceso y la disposición de los conductos.
  • Cartuchos de filtro de liberación rápida con medios superficiales adaptados a la aplicación y un sellado de juntas fiable
  • Limpieza automática por pulsos con monitorización de presión diferencial, válvulas, colector de aire y aire comprimido seco
  • Ventilador, controles, alarmas y depósito de polvo configurado como un único sistema operativo y de seguridad.

2. Características y ventajas del colector de polvo para corte láser

01
Filtración de humos de metales finos

Se seleccionan cartuchos de gran superficie y medios de membrana opcionales para partículas finas y secas de óxido metálico y para el objetivo de salida requerido.

02
Limpieza automática por pulsos

Los pulsos inversos controlados por tiempo o presión diferencial eliminan el polvo de la superficie y ayudan a restablecer la permeabilidad del cartucho durante la producción.

03
Cartuchos de liberación rápida

Los cartuchos de acceso lateral y extracción independiente reducen el tiempo y el espacio necesarios para la inspección y el reemplazo del filtro.

04
Ventilador y controles integrados

El ventilador, el controlador de impulsos, el sensor de presión diferencial, el sistema de monitorización de temperatura, las alarmas y el enclavamiento de la máquina pueden integrarse en un solo paquete.

05
Opciones de control de chispas

Los deflectores de entrada, las zonas de exclusión, las trampas de chispas, las alarmas de temperatura y otras medidas se seleccionan en función del riesgo real de ignición; ningún dispositivo por sí solo sustituye una revisión de seguridad completa.

06
Serie de capacidad múltiple

Las configuraciones compactas L/C y las configuraciones A/B de mayor presión admiten diferentes tamaños de mesa, potencias láser, diseños de conductos y funciones de producción.

3. Especificaciones de referencia del colector de polvo para corte láser

Utilice estas series como guía de selección preliminar. El punto de operación final debe verificarse en función de la mesa de corte, las zonas de extracción activas, las pérdidas en los conductos, el material, el espesor, el ciclo de trabajo del láser y la resistencia del filtro sucio.

Datos de rendimiento de referencia transcritos de las hojas de parámetros suministradas de las series A, B, C y L.
Serie / ModeloPotencia del ventiladorMax. Flujo de airePresión EstáticaVelocidad máxima de entradaCartuchosÁrea de filtro
A / OM-LC-4A5.5 kW5,800 m³ / h2,800 Pa23 m / s4 × Ø350 × 660 mm80 m²
A / OM-LC-6A7.5 kW9,000 m³ / h4,200 Pa35 m / s6 × Ø350 × 660 mm120 m²
A / OM-LC-8A11 kW11,000 m³ / h5,000 Pa45 m / s8 × Ø350 × 660 mm160 m²
A / OM-LC-12A15 kW13,000 m³ / h5,300 Pa52 m / s12 × Ø350 × 660 mm240 m²
A / OM-LC-18A18.5 kW15,000 m³ / h5,600 Pa55 m / s18 × Ø350 × 660 mm360 m²
B / OM-LC-4B4 kW5,800 m³ / h2,800 Pa23 m / s4 × Ø350 × 660 mm80 m²
B / OM-LC-6B5.5 kW6,600 m³ / h3,300 Pa26 m / s6 × Ø350 × 660 mm120 m²
B / OM-LC-8B7.5 kW8,800 m³ / h4,100 Pa33 m / s8 × Ø350 × 660 mm160 m²
B / OM-LC-12B11 kW10,800 m³ / h5,900 Pa42 m / s12 × Ø350 × 660 mm240 m²
B / OM-LC-18B15 kW12,800 m³ / h5,200 Pa50 m / s18 × Ø350 × 660 mm360 m²
L / OM-LC-2L1.5 kWPersonalizadoPersonalizadoPara confirmar4 × Ø300 × 660 mmPara confirmar
L / OM-LC-4L2.2 kW4,600 m³ / h2,000 Pa28 m / s4 × Ø200 × 400 mm50 m²
C / OM-LC-4C3 kW5,200 m³ / h2,300 Pa30 m / s4 × Ø300 × 660 mm70 m²
C / OM-LC-6C4 kW6,000 m³ / h2,900 Pa33 m / s6 × Ø300 × 660 mm100 m²
Consulte los datos físicos de las hojas de parámetros suministradas.
ModeloRuidoPapeleraMax. PesoEntradaDimensiones (L x W x H)Gama de máquinas de referencia
OM-LC-4A / 4B73 ±2 dB50 L460 kgØ 300 mm1,162 x 1,261 × 2,152 mmClase 1.5 × 3 m / 2 × 4 m, ≤12 kW
OM-LC-6A75 ±2 dB70 L690 kgØ 300 mm1,602 x 1,346 × 2,153 mmClase 2 × 6 m / 2.5 × 6 m, ≤20 kW
OM-LC-6B75 ±2 dB70 L660 kgØ 300 mm1,602 x 1,346 × 2,153 mmClase 2 × 6 m / 2.5 × 6 m, ≤20 kW
OM-LC-8A / 8B78 ±2 dB90 L870 / 820 kgØ 350 mm1,162 x 2,126 × 2,195 mmClase 3 × 12 m, ≤30 kW
OM-LC-12A / 12B80 ±2 dB160 L1,380 / 1,320 kgØ 350 mm1,607 x 2,166 × 2,235 mmGran formato / clase superior a 30 kW
OM-LC-18A / 18B85 ±2 dB160 L1,590 / 1,520 kgØ 350 mm1,607 x 2,166 × 2,750 mmSistemas de gran formato y potencia ultra alta
OM-LC-2LPara confirmarPara confirmarPara confirmarØ 250 mm859 x 730 × 1,159 mmSistema compacto personalizado; confirme la aplicación.
OM-LC-4L≤72 ±2 dB40 L280 kgØ 250 mm947 x 830 × 1,650 mmSistemas láser compactos, clase ≤3 kW
OM-LC-4C73 ±2 dB50 L340 kgØ 250 mm1,079 x 830 × 1,959 mmClase 1.5 × 3 m / 2 × 4 m, ≤6 kW
OM-LC-6C≤75 ±2 dB70 L490 kgØ 300 mm1,429 x 830 × 2,050 mmClase 2 × 6 m / 2.5 × 6 m, ≤12 kW
Configuración de referencia compartida: 380 V / 50 Hz, limpieza automática por impulsos, opciones de filtro F9/H13, bloqueo de arranque/parada remoto, monitorización de presión diferencial, alarma de sobretemperatura, secuencia de impulsos temporizada, depósito de polvo extraíble y salida de aire limpio interior. La eficiencia de filtración, la composición del medio filtrante, las propiedades ignífugas, el nivel de ruido y todas las opciones de seguridad requieren confirmación en la ficha técnica y la base de pruebas finales de Omela.

INDUSTRIAL
APLICACIONES

La carga de humos generados por el láser varía según el material, el espesor, el gas auxiliar, la velocidad de corte, la potencia del láser, el tamaño de la mesa y la carga de trabajo. Omela configura la zona de extracción, el sistema de conductos, el ventilador, los cartuchos, los controles y las interfaces de seguridad en función del proceso de corte.

Aplicación de extracción de polvo para corte láser de fibra de mesa plana

Corte por láser de fibra de superficie plana

  • Máquinas de plataforma cerrada y abierta
  • Mesas de corte con sistema de extracción descendente por zonas
  • Acero al carbono y acero inoxidable
  • Producción en uno o varios turnos
Aplicación de extracción de humos para corte láser de tubos y perfiles

Corte láser de tubos y perfiles

  • Sistemas de tubos redondos y rectangulares
  • Posiciones de extracción móviles
  • Diseños compactos de alta presión estática
  • Control de enclavamiento de la máquina
Aplicación de recolección de polvo para corte láser y plasma de alta potencia

Láser y plasma de alta potencia

  • Mesas de corte de gran formato
  • Mayor emisión de humos y chispas
  • Preseparación y mitigación de chispas
  • Servicio de producción continuo

La captura estable de humos láser comienza con Control de zona y Servicio de fan verificado

ΔP
Monitoreo del estado del filtro

Las tendencias de presión diferencial indican la carga del cartucho y pueden activar alarmas de limpieza por impulsos o de mantenimiento.

VFD
Flujo de aire adaptado a la demanda

Un variador de frecuencia puede mantener el punto de extracción requerido a medida que cambian los amortiguadores y varía la resistencia del filtro.

El objetivo de control es lograr una captura adecuada en la zona activa, no el mayor volumen de aire libre posible. Un flujo de aire excesivo puede desperdiciar energía, aumentar el ruido y sobrecargar los filtros innecesariamente.

0 25 50 75 100 125 150 Zona activa Pérdida de conductos Filtro ΔP Control de chispas Resistencia del sistema Margen de captura
Casos de éxito

Mesa de corte por láser de fibra – Ejemplo de selección de colector de cartuchos de 9,000 m³/h

Este ejemplo de diseño muestra un colector seleccionado para una mesa de corte láser de fibra de tamaño mediano a grande con extracción por zonas. El desafío operativo consiste en capturar los finos humos metálicos en la zona de corte activa, superando al mismo tiempo la pérdida de presión de la mesa, los amortiguadores, los conductos, la etapa de control de chispas, los cartuchos de filtro y el sistema de salida.

Los siguientes parámetros ilustran una configuración de referencia preliminar del OM-LC-6A . La selección final requiere los datos de la máquina de corte y del conducto.

Alcance del proyecto y parámetros de diseño de referencia
AplicaciónExtracción de humos de corte por láser de fibra de mesa plana
Tipo de sistemaColector de cartuchos con limpieza por pulsos y extracción de mesa por zonas.
Flujo de aire diseñadoMáximo de referencia de 9,000 m³/h
Presión estática de referencia4,200 Pa
Tabla de corte de referenciaClase de 2 × 6 m o 2.5 × 6 m; se requiere revisión de la solicitud.
Medios de filtroOpción de cartucho F9/H13 compatible con la aplicación; el soporte final está por confirmar.
Cantidad de cartucho6 cartuchos de liberación rápida
Tamaño del cartuchoØ350 × 660 mm
Área total del filtroÁrea de referencia nominal de 120 m²
Capacidad del depósito de polvo70 L
Control de limpiezaLimpieza automática por impulsos con monitorización de la presión diferencial
Control de chispasEtapa de control de chispas de entrada seleccionada a partir de la revisión de materiales y riesgos.
Alimentación eléctrica380 V / Hz 50
Alcance del paquete recomendado
  • Coleccionista de cartuchos con elementos de liberación rápida, depósito de polvo y limpieza automática por impulsos
  • Etapa de control de chispas y control de temperatura seleccionado para el material y proceso de corte
  • Sistema de ventilador verificado al caudal de aire requerido y a la resistencia total del sistema.
  • Cabina de control con enclavamiento de la máquina de corte, indicador de presión diferencial, alarmas y control VFD opcional.

No se debe seleccionar un modelo basándose únicamente en la potencia del láser. Es necesario verificar el área de la zona de extracción activa, la apertura de las compuertas, las fugas en la mesa, el diámetro y la longitud del conducto, los codos, la composición del material, el espesor de la placa y la carga de corte.

— Regla preliminar de selección de ingeniería Filtración Omela
Colector de polvo de cartucho con limpieza por pulsos conectado a una mesa de corte láser de fibra zonificada

6 ×

Cartuchos de liberación rápida

Seis cartuchos extraíbles de forma independiente proporcionan 120 m² de superficie nominal de medio de referencia, a la vez que simplifican el acceso para la inspección y la sustitución.

Parámetros del sistema de control y ventilador
Potencia del ventilador7.5 kW
Rango de flujo de aire del ventiladorHasta 9,000 m³/h
Presión estática de referencia4,200 Pa
Velocidad máxima de entradaReferencia de 35 m/s
Motor / Eléctrico380 V / 50 Hz; clasificación final del motor y del área por confirmar.
Cabina de controlBloqueo de arranque/parada de la máquina, monitorización de la presión diferencial, control de impulsos, alarma de temperatura y variador de frecuencia opcional.

4. Colector de polvo para corte láser: factores clave para su selección

01
Mesa de corte y zona activa

Comience por las dimensiones de la mesa, el estado del cerramiento, la geometría de la zona de extracción, el número de compuertas abiertas simultáneamente y las fugas alrededor de las lamas y las puertas de acceso. Estos factores determinan el caudal de aire de captura necesario en la fuente de corte.

02
Material, espesor y funcionamiento del láser

El acero al carbono, el acero inoxidable, los materiales recubiertos, el aluminio y otras aleaciones generan diferentes perfiles de humos y riesgos. El espesor de la placa, la potencia del láser, el gas auxiliar, la velocidad de corte, la frecuencia de perforación y el funcionamiento simultáneo de la máquina influyen en la carga.

03
Flujo de aire y presión estática

Seleccione el ventilador según el caudal de aire requerido y la resistencia total: mesa, compuertas, conducto, codos, dispositivo de control de chispas, cartuchos cargados, filtro final y salida. El caudal de aire libre del ventilador no representa el punto de funcionamiento instalado.

04
Medios filtrantes y limpieza por pulsos

Seleccione el cartucho adecuado según el grado de emisión de humos metálicos finos, la humedad, la temperatura y el objetivo de salida. Verifique el área nominal del medio filtrante, el uso efectivo de los pliegues, la presión de pulso, la calidad del aire comprimido limpio y los puntos de ajuste de la presión diferencial.

05
Seguridad contra incendios, explosiones y retorno de aire

Evalúe las partículas calientes, el polvo metálico combustible, los materiales mixtos, la contaminación por aceite o recubrimientos y las posibles fuentes de ignición. El uso de materiales ignífugos o trampas de chispas por sí solos no garantizan la seguridad del sistema; la protección, el aislamiento, la ubicación del colector, la eliminación del polvo y la recirculación del aire interior requieren una evaluación de riesgos realizada por personal cualificado.

Soporte del ciclo de vida de la extracción de polvo en el corte láser

Desde los datos de la mesa de corte y el diseño de los conductos hasta la verificación del ventilador, la puesta en marcha, el reemplazo de cartuchos y la resolución de problemas.

Ingeniero revisando la mesa de corte láser y los requisitos de extracción de polvo.

Soporte técnico previo al proyecto

  • Revisar Tamaño de la mesa, cerramiento, zonas activas y amortiguadores abiertos
  • Confirmar materiales, rango de espesor, potencia del láser y ciclo de trabajo
  • Definición Datos sobre el objetivo de la toma de corriente, la instalación en interiores/exteriores y los riesgos.
Diseño a medida de un sistema de recolección de polvo para corte por láser de fibra.

Soluciones de ingeniería

  • Calcular flujo de aire de captura y resistencia total del sistema
  • Configurar conductos, compuertas de zona, control de chispas, ventilador y variador de frecuencia
  • Seleccione el medio del cartucho y el área para humos metálicos finos y liberación por pulsos
Inspección de calidad de un colector de polvo para cartuchos de corte láser

Producción y Garantía de Calidad

  • Verificar ventilador, motor, cartuchos, válvulas de impulsos y configuración eléctrica
  • Inspeccciona carcasa, juntas de cartucho, puertas de acceso y depósito de polvo
  • Documento especificado flujo de aire, presión, controles, alarmas y opciones
Puesta en marcha del flujo de aire y los controles para un colector de polvo de corte láser.

Instalación y puesta en servicio

  • Verificar rotación del ventilador, secuencia de compuertas e interbloqueo de la máquina
  • Mida el flujo de aire en el zonas de mesa de corte activas
  • filtro limpio de registro Presión diferencial y línea base del VFD
Optimización de la presión diferencial y el flujo de aire en el colector de polvo láser

Optimización de operaciones

  • Melodía Intervalo de pulso, duración y puntos de ajuste de presión diferencial
  • Equilibrar el flujo de aire de captura como compuertas de zona y cambio de resistencia del filtro
  • Revise la frecuencia de vaciado del depósito de polvo, las chispas, las alarmas y la carga del cartucho.
Inspección de mantenimiento de los cartuchos colectores de polvo y del sistema de impulsos del sistema de corte por láser.

Mantenimiento y resolución de problemas

  • Diagnosticar Succión débil en la mesa, alta presión diferencial, emisiones visibles y fallos de pulso.
  • Inspeccione los cartuchos, sellos, válvulas, aire comprimido, conductos y controles de chispa.
  • Compatibilidad con la selección de cartuchos de repuesto y la recuperación del rendimiento.
VAMOS A TRABAJAR JUNTOS

¿Por qué elegir Omela Filtration?

Un colector de corte láser debe funcionar como un sistema integrado con la mesa de corte, las compuertas, la red de conductos, la curva del ventilador, la carga del filtro, los controles y la estrategia de seguridad. Omela analiza los datos operativos y documenta la configuración propuesta, en lugar de seleccionar el equipo basándose únicamente en la potencia del láser.

Se evalúan el grado del medio filtrante, el tratamiento de la superficie, el tamaño del cartucho, la construcción de los pliegues, la junta y las propiedades inflamables o estáticas en función de los humos metálicos, la humedad, la temperatura, el sistema de limpieza y el objetivo de salida.

El caudal de aire propuesto se comprueba teniendo en cuenta las pérdidas en la mesa de corte, las compuertas activas, los conductos, el control de chispas, los cartuchos cargados y los componentes de salida, de modo que se selecciona el ventilador adecuado para el punto de funcionamiento instalado.

Entre las funciones disponibles se incluyen el enclavamiento de arranque/parada de la máquina, la secuenciación de la compuerta, el control de impulsos de presión diferencial, las alarmas de temperatura y de fallos, los recordatorios del depósito de polvo y el ajuste del flujo de aire mediante variador de frecuencia.

Los cartuchos de liberación rápida, el acceso frontal o lateral, los depósitos de polvo extraíbles, los controles visibles y la planificación de las tareas de mantenimiento reducen el esfuerzo necesario para las inspecciones y sustituciones rutinarias.

El soporte puede abarcar la selección preliminar, la revisión de planos, la orientación para la instalación, las bases de puesta en marcha, la optimización del flujo de aire y los pulsos, los cartuchos de repuesto y la resolución de problemas durante todo el ciclo de vida del colector.


Donaldson
Nederman
Camfil-APC
cnbm
ACC
Metso

Preguntas frecuentes

1. ¿Qué es un colector de polvo para corte láser?

Se trata de un sistema de captura en origen que elimina los humos metálicos finos y las partículas de una mesa o cabina de corte láser mediante extracción por conductos, cartuchos de filtro, un ventilador, controles y equipos de recolección de polvo.

Las unidades lavables suelen utilizar pulsos cortos de aire comprimido para liberar el polvo de la superficie del cartucho y depositarlo en una tolva o contenedor extraíble.

2. ¿Cómo se dimensiona un colector de polvo para corte láser?

El dimensionamiento comienza con el caudal de aire de captura necesario en la zona de corte activa y la presión estática necesaria para superar toda la trayectoria de extracción.

  • Tamaño de la mesa de corte, cerramiento y área de la zona activa
  • Número de amortiguadores o máquinas que funcionan simultáneamente
  • Material, espesor, potencia del láser y capacidad de corte.
  • Longitud del conducto, diámetro, codos y pérdidas por control de chispas
  • Área del cartucho, resistencia del filtro sucio y requisitos de salida

La selección basada únicamente en la potencia del láser puede dar lugar a una captura débil de la mesa, un consumo innecesario de energía o una carga inestable del filtro.

3. ¿Cuánto flujo de aire necesita mi mesa de corte láser?

No existe un valor de flujo de aire universal. El requisito depende de:

  • Área de zona de extracción abierta y velocidad de captura requerida
  • Fugas en la mesa y estado del cerramiento
  • ¿Cuántas zonas permanecen abiertas durante el corte?
  • Material, espesor, velocidad y tasa de generación de humos

Proporcione el dibujo de la tabla y la lógica del amortiguador para que el flujo de aire pueda calcularse a partir de la geometría de extracción real.

4. ¿Por qué son importantes tanto el flujo de aire como la presión estática?

El flujo de aire determina la captura en la fuente, mientras que la presión estática determina si el ventilador puede mantener ese flujo de aire a través del sistema instalado. La resistencia incluye:

  • Mesa de corte y amortiguadores activos
  • Conductos, codos, transiciones y dispositivos de control de chispas
  • Cartuchos de filtro cargados y cualquier filtro final

Un colector con una alta capacidad de captación de aire libre aún puede ofrecer una captura débil si su ventilador no puede superar la resistencia del sistema.

5. ¿Qué tipo de cartucho filtrante es adecuado para los humos del corte por láser?

La selección del medio filtrante depende del tamaño de las partículas, la composición química del material, la temperatura, la humedad, la liberación de polvo, el nivel de salida requerido y el riesgo de ignición.

  • Los medios de carga superficial o de membrana pueden ayudar a mantener el polvo fino cerca de la superficie del cartucho.
  • Las designaciones F9 o H13 deben estar vinculadas al medio real y a la base de prueba.
  • Se deben especificar y verificar las propiedades ignífugas o antiestáticas cuando sea necesario.

La calidad del filtro por sí sola no determina las emisiones del sistema completo; el sellado del cartucho, el flujo de aire, la limpieza por pulsos y la integridad de la carcasa también son importantes.

6. ¿Qué calidad de aire comprimido se requiere para la limpieza por pulsos?

El sistema de impulsos necesita aire comprimido estable, limpio y seco a la presión y el caudal especificados para el colector. El aceite, el agua o un suministro inadecuado pueden causar:

  • Limpieza del cartucho débil o inconsistente
  • Contaminación del medio y adhesión del polvo
  • Alta presión diferencial y vida útil reducida del cartucho

Confirme el tamaño de la conexión, la presión de funcionamiento, el consumo de aire por pulso, el rendimiento del secador y el caudal disponible mientras otros equipos de la planta están en funcionamiento.

7. ¿Una mayor potencia del láser siempre requiere un colector más grande?

Una mayor potencia puede aumentar la generación de humos, especialmente con placas gruesas y perforaciones intensivas, pero la potencia del láser es solo una entrada. Considere también:

  • Tamaño de la mesa y área de la zona de extracción activa
  • Material, espesor de la placa, gas auxiliar y velocidad de corte
  • Tasa de producción y número de máquinas conectadas

Una zona más pequeña y bien sellada puede necesitar menos flujo de aire que una mesa más grande con fugas, incluso cuando su potencia láser es mayor.

8. ¿Por qué es difícil filtrar los humos del corte por láser?

El corte térmico genera partículas de óxido metálico muy finas que pueden permanecer en suspensión en el aire, penetrar en la zona de respiración, depositarse en los componentes electrónicos y saturar rápidamente los medios filtrantes. Los riesgos de diseño incluyen:

  • Exposición a partículas submicrométricas y respirables
  • Carga superficial densa y rápido aumento de la presión diferencial
  • Escombros calientes, chispas y riesgos de ignición específicos del material.

La campana de captura, el control de chispas, los cartuchos de tinta, el sellado, la limpieza y la eliminación de polvo deben diseñarse como un único sistema.

9. ¿Qué es la extracción por zonas en una mesa de corte láser?

La mesa de corte está dividida en secciones de extracción. El controlador de la máquina abre la compuerta más cercana al cabezal de corte para que la succión se concentre debajo del área activa.

  • Reduce la cantidad de área de mesa inactiva que se está agotando.
  • Puede reducir el flujo de aire total y la demanda de energía.
  • Requiere una sincronización, un sellado y un enclavamiento de control fiables del amortiguador.

Un mal funcionamiento del amortiguador o una fuga excesiva pueden provocar la salida de humo incluso cuando el colector tiene el tamaño adecuado.

10. ¿Qué eficiencia de filtración puede alcanzar un colector de polvo láser?

Los sistemas de referencia publicados suelen indicar altas eficiencias de recolección, pero la cifra solo tiene sentido cuando se identifican el tamaño de las partículas, el método de prueba, el grado del filtro, el flujo de aire y si el valor se aplica al medio filtrante o al colector completo.

El rendimiento final de la salida depende del material filtrante del cartucho, el sellado de la junta, las fugas de la carcasa, la limpieza por pulsos, el flujo de aire de funcionamiento, las condiciones de mantenimiento y cualquier filtro secundario.
11. ¿Qué es la presión diferencial (PD) y por qué es importante?

La presión diferencial representa la resistencia al flujo de aire a través del medio filtrante.

  • Un aumento en el DP puede indicar acumulación de polvo, limpieza por pulsos débil, humedad o flujo de aire bloqueado.
  • Un valor de DP inesperadamente bajo puede indicar una fuga en el sello, un cartucho dañado o un flujo de aire incorrecto.

Un DP estable refleja un flujo de aire equilibrado y una limpieza eficaz.

12. ¿Cómo funciona la limpieza automática por pulsos?

Un controlador abre las válvulas de diafragma en secuencia y libera breves ráfagas de aire comprimido en los cartuchos. La onda de presión desprende el polvo de la superficie y lo deposita en el contenedor de recogida. La limpieza puede funcionar de la siguiente manera:

  • Limpieza a tiempo: intervalos de limpieza fijos
  • Limpieza a pedido:limpieza provocada por caída de presión
13. ¿Es suficiente una trampa de chispas para garantizar la seguridad en la recolección de polvo láser?
  • Un filtro de chispas puede reducir la cantidad o la energía de las partículas calientes que llegan al colector.
  • No puede abordar todas las fuentes de ignición ni todos los escenarios de polvo combustible.
  • Los cartuchos ignífugos tampoco hacen que el sistema completo sea ignífugo ni seguro contra explosiones.

Evaluar el material, los datos de las pruebas de polvo, el riesgo de metales mixtos, la contaminación por aceite o recubrimiento, la ubicación del colector, el aislamiento, la protección contra incendios, la eliminación de polvo y los requisitos locales aplicables.

14. ¿Qué causa una succión débil en la mesa de corte láser?
  • Amortiguador incorrecto abierto, respuesta lenta del amortiguador o fuga en la mesa.
  • Conductos, rejillas, trampas de chispas, cartuchos o salida bloqueados
  • Problemas con la rotación del ventilador, el variador de frecuencia, la correa o el motor.
  • Pérdida excesiva en el conducto o un ventilador de tamaño insuficiente
  • Alta presión diferencial del cartucho o limpieza por pulsos ineficaz

Mida el flujo de aire y la presión estática en puntos definidos antes de reemplazar el ventilador o los cartuchos.

15. ¿Cuándo se deben reemplazar los cartuchos del colector de polvo láser?

No utilice un intervalo de calendario universal. Revise las tendencias de presión diferencial, las emisiones de salida, los daños físicos, el estado de la junta, la pérdida de capacidad de limpieza, las horas de funcionamiento y el historial del material.

Sustituya los cartuchos como un conjunto emparejado cuando una resistencia desigual pueda perturbar el flujo de aire, e investigue la causa de la carga prematura antes de instalar nuevos elementos.

16. ¿Puede el mismo colector procesar el polvo de corte de aluminio y acero?

No dé por sentado que la recolección de metales mixtos es aceptable. El aluminio y otros polvos metálicos pueden presentar riesgos significativos de incendio o explosión, y la mezcla de materiales puede modificar el riesgo. Una revisión realizada por un profesional calificado debe abordar lo siguiente:

  • Datos de pruebas de combustibilidad y reactividad del polvo
  • Determinar si es apropiada la recolección en seco o en húmedo.
  • Conductos y colectores dedicados frente a compartidos
  • Aislamiento, control de ignición y eliminación segura de polvo.
17. ¿Qué factores determinan el costo operativo del colector de polvo para corte láser?
  • Energía del ventilador y punto de funcionamiento del variador de frecuencia
  • Calidad del aire comprimido y frecuencia de pulsos
  • Sustitución de cartuchos y tiempo de inactividad no planificado
  • Manipulación, inspección y sustitución del filtro final de los contenedores de basura.

La extracción por zonas y el control de limpieza bajo demanda pueden reducir el flujo de aire innecesario y los ciclos de pulsación cuando se ponen en marcha correctamente.

18. ¿Se puede actualizar un sistema de extracción láser existente?

Sí. Muchos problemas de rendimiento se pueden resolver mediante:

  • Mejoras en los cartuchos, los soportes y los sellos
  • Recalibración del sistema de impulsos y de la presión diferencial
  • Cambios en conductos, compuertas, control de chispas, ventiladores o variadores de frecuencia
  • Mejoras en el enclavamiento de controles, alarmas y sistemas de monitoreo

Comience con la medición del flujo de aire, la presión estática, las tendencias de la presión diferencial, el funcionamiento de la compuerta y una revisión del proceso para identificar la limitación real antes de comprar equipos de reemplazo.

NECESITO UN CORTE LÁSER
¿Colector de polvo?

Envíe el plano de la mesa de corte, las dimensiones de la zona activa, el rango de materiales y espesores, la potencia del láser, el ciclo de producción, el diseño de los conductos, el objetivo de salida y el aire comprimido disponible. Omela preparará un análisis preliminar del flujo de aire y la selección del colector.