
Puntos Clave
- El dimensionamiento del colector de polvo para corte láser debe comenzar desde el zona de corte activa, no solo por la potencia del láser o el modelo colector.
- Los principales factores de dimensionamiento son volumen de aire, CFM o m³/h, diseño de la mesa de corte, tipo de material, espesor de la placa, área del cartucho del filtro, presión estática, caída de presión, riesgo de chispa y horas de trabajo.
- A colector de polvo para corte láser Debe mantener una captura de fuente estable tanto cuando los filtros estén limpios como cuando los cartuchos estén llenos de polvo.
- Cartuchos filtrantes Debe proporcionar suficiente superficie de filtración para que los humos metálicos finos puedan ser capturados sin causar un rápido aumento de la caída de presión ni una corta vida útil.
- Un tamaño excesivo supone un desperdicio de energía y espacio, mientras que un tamaño insuficiente provoca fugas de humo, una succión débil, una rápida obstrucción de los filtros, altos costes de mantenimiento y una calidad del aire inestable en el taller.
- El tamaño correcto debe estar equilibrado flujo de aire de captura, resistencia del conducto, carga del filtro, limpieza por pulsos, presión estática del ventilador, protección contra chispas y costo de mantenimiento a largo plazo.
Por qué el tamaño es importante en la recolección de polvo en el corte láser
Un colector de polvo para corte láser puede parecer una máquina sencilla: entra aire sucio, los filtros capturan el polvo y sale aire limpio. En la producción real, el dimensionamiento es mucho más complejo.
El corte por láser genera humo, finas partículas metálicas, óxido, pequeños fragmentos de escoria y chispas calientes. Estos contaminantes deben ser capturados en la mesa de corte antes de que se dispersen por el taller. Si el colector es demasiado pequeño, el humo se escapa, la succión disminuye rápidamente, los cartuchos de filtro se obstruyen prematuramente y los operarios pueden observar neblina en el taller incluso cuando el colector está en funcionamiento.
El tamaño adecuado para un colector de polvo no es el más grande, sino el que permite capturar la fuente de humos, mover el volumen de aire necesario, superar la resistencia del sistema, proporcionar suficiente superficie de filtrado y mantener la caída de presión estable a lo largo del tiempo.
Si el colector es demasiado grande, el sistema también puede generar problemas. Un flujo de aire excesivo puede desperdiciar energía, aumentar el ruido, aspirar aire innecesario a través de la mesa, sobrecargar los cartuchos de filtro más rápidamente y elevar el costo total de operación.
Comience con el área de corte activa.
La primera pregunta sobre el tamaño no es "¿Cuántos cartuchos necesitamos?", sino:
¿Qué superficie de corte debe extraerse de una sola vez?
En el corte láser plano, no siempre se utiliza toda la superficie de la mesa. Muchas mesas de corte modernas emplean zonas o secciones. En lugar de aspirar aire a través de toda la superficie de la mesa, el sistema abre la extracción debajo del área de corte activa. Esto mejora la captura de humos y reduce el flujo de aire innecesario.
Una mesa de corte bien zonificada suele lograr una mejor captura de humo con un menor volumen total de aire que una mesa mal zonificada.
Una mesa grande sin una zonificación adecuada puede requerir mucho más volumen de aire que una mesa más pequeña o bien zonificada. Un colector que funciona en una mesa de 3 m × 1.5 m puede no funcionar igual en una mesa de 6 m × 2 m, especialmente si el área abierta activa es mayor.
La lógica de dimensionamiento debe tener en cuenta el ancho de la mesa, la longitud de la mesa, el área de extracción abierta, la profundidad de la cámara de la mesa, la trayectoria del flujo de aire, el control de la compuerta, la ubicación del conducto y si sale humo por los bordes o las esquinas durante el corte.
Volumen de aire: CFM y m³/h son solo el punto de partida.
El volumen de aire se suele expresar en CFM o m³/h. Indica la cantidad de aire que puede mover el colector. Para el corte por láser, el flujo de aire debe ser lo suficientemente alto como para capturar el humo antes de que se eleve o se disperse, pero no tanto como para desperdiciar energía o sobrecargar los filtros.
Una idea simplificada sobre el flujo de aire es:
Volumen de aire requerido ≈ área de extracción activa × velocidad de captura del objetivo
Este es solo un punto de partida. Para un dimensionamiento real, también se deben considerar la resistencia del conducto, la resistencia del filtro, la resistencia del control de chispas, la caída de presión del filtro sucio, las fugas en la mesa y los cambios futuros en la producción.
El volumen de aire solo es útil cuando se puede suministrar bajo una resistencia operativa real, no solo en condiciones de filtro limpio o aire libre.
Datos clave para el dimensionamiento
| Entrada de tamaño | POR QUÉ ES IMPORTANTE | Qué confirmar |
|---|---|---|
| Área de corte activa | Determina cuánta superficie de la mesa necesita ser extraída en una sola vez. | Tamaño de la mesa, tamaño de la zona, área abierta |
| Tipo de material | Los distintos metales generan diferentes tipos de humos, polvo y chispas. | Acero al carbono, acero inoxidable, aluminio, chapa galvanizada |
| Espesor de la placa | Un material más grueso suele generar más humo y partículas calientes. | Espesor normal y máximo |
| Velocidad de corte y ciclo de trabajo | Un tiempo de corte prolongado aumenta la acumulación de polvo. | Horario laboral diario y funcionamiento continuo |
| Área del cartucho de filtro | Un área demasiado pequeña provoca una carga elevada y un rápido aumento de la presión. | Área total del medio filtrante y flujo de aire por cartucho |
| Presión estática | El ventilador debe superar la resistencia de los conductos, filtros, dispositivos de chispas y mesas. | Disposición de los conductos, codos, estado del filtro |
| Riesgo de chispa | Las partículas calientes pueden dañar los cartuchos y generar problemas de seguridad. | Material, diseño de mesa, preseparación |
| Objetivo de mantenimiento | El tamaño afecta la vida útil del filtro y el costo de reemplazo. | Vida útil esperada del cartucho y límite de DP |
El material de corte modifica el tamaño del colector de polvo.
El tipo de material es un factor importante a la hora de determinar el tamaño. Los diferentes metales producen diferentes comportamientos en cuanto a la generación de polvo.
El corte de acero al carbono suele generar polvo de óxido visible y humo. El acero inoxidable puede generar humos metálicos más finos. El aluminio puede producir partículas finas y chispas calientes que requieren una revisión de seguridad más exhaustiva. La chapa galvanizada o el metal recubierto pueden producir humos más complejos y depósitos pegajosos. Las placas aceitosas o con película pueden generar neblina de aceite que dificulta la limpieza del filtro.
Una misma mesa de corte puede requerir una planificación de filtración y mantenimiento diferente según la mezcla de materiales.
Un taller que se dedica principalmente al corte de acero al carbono delgado puede no cargar los filtros de la misma manera que un taller que corta aluminio, acero inoxidable o chapa revestida durante largas jornadas. Por lo tanto, el dimensionamiento debe tener en cuenta la condición de producción habitual más exigente, no solo el material más fácil de trabajar.
Área del cartucho de filtro y velocidad de filtración
El área del cartucho filtrante es uno de los factores más importantes para dimensionar un colector de polvo. Un colector con suficiente flujo de aire pero con un área de filtrado insuficiente puede capturar el humo inicialmente, pero los cartuchos se saturarán demasiado rápido. La caída de presión aumenta, la succión se debilita y el sistema se vuelve inestable.
La velocidad de filtración describe la cantidad de aire que pasa a través de cada unidad del medio filtrante. Si la velocidad de filtración es demasiado alta, los finos humos del láser pueden penetrar más profundamente en el medio del cartucho y dificultar su eliminación durante la limpieza por pulsos. Si se controla la velocidad de filtración, el polvo puede permanecer más en la superficie y desprenderse con mayor facilidad.
El objetivo no es simplemente tener más cartuchos; el objetivo es tener suficiente superficie de filtración efectiva para la carga de polvo real, el flujo de aire, el tamaño de las partículas, el método de limpieza por pulsos y el intervalo de mantenimiento.
Para el corte por láser, el cartucho debe garantizar la captura de partículas finas, la liberación de polvo, un sellado adecuado, resistencia mecánica y un control del riesgo de chispas. Un cartucho con alta eficiencia inicial puede tener un rendimiento deficiente si se sobrecarga o se limpia con aire comprimido débil.
Presión estática: El ventilador debe trabajar contra todo el sistema.
Un ventilador de colector de polvo no mueve el aire en una habitación vacía. Debe aspirar el aire a través de la mesa de corte, los conductos, los codos, las compuertas, los dispositivos de control de chispas, los cartuchos de filtro, la torta de polvo y la salida de aire. Cada componente añade resistencia.
Esta resistencia se denomina presión estática. Si se subestima la presión estática, es posible que el ventilador no proporcione el caudal de aire necesario durante su funcionamiento real. Esto es especialmente común cuando el caudal de aire se mide con filtros limpios, conductos cortos o en condiciones ideales, pero en un taller real los conductos son más largos, hay más codos, filtros sucios y dispositivos adicionales de control de chispas.
Un método de dimensionamiento fiable debería comprobar el flujo de aire en las condiciones previstas de filtro sucio, y no solo al arrancar con el filtro limpio.
Relación entre el volumen de aire, el área del filtro y la caída de presión.
| Factor de diseño | Si es demasiado bajo | Si es demasiado alto | Mejor dirección |
|---|---|---|---|
| Volumen de aire | Sale humo de la mesa | Desperdicio de energía y carga más rápida del filtro | Coincidencia con el área de corte activa |
| área de filtro | Alta velocidad de filtración y rápida obstrucción | Mayor coste y mayor huella ambiental | Coincidencia entre la carga de polvo y la vida útil |
| presión estática del ventilador | Succión débil bajo resistencia real | Mayor consumo de energía si es de tamaño excesivo. | Tamaño para conducto + resistencia del filtro sucio |
| Limpieza por pulsos | La torta de polvo no puede liberar | Estrés del medio y residuos de aire comprimido | Utilice una limpieza controlada basada en DP. |
| velocidad del conducto | El polvo puede acumularse en los conductos. | Resistencia excesiva y ruido | Adaptar el tamaño del conducto a las necesidades de transporte. |
| Control de chispas | Las partículas calientes llegan a los filtros. | Pérdida de presión excesiva si está sobredimensionado | Compatibilidad con el material y riesgo de corte |
Esta tabla muestra por qué el dimensionamiento no se puede resolver con un solo número. El flujo de aire, el área del filtro, la presión del ventilador, el diseño del conducto y el control de chispas deben funcionar en conjunto.
Por qué la caída de presión debe incluirse en el plan de dimensionamiento
La caída de presión es un indicador del estado del colector. Cuando los cartuchos de filtro están limpios, la caída de presión es baja. A medida que se acumula polvo fino en el medio filtrante del cartucho, la caída de presión aumenta. La limpieza por pulsos debería eliminar parte de la capa de polvo y mantener el sistema dentro de un rango de funcionamiento estable.
Si el colector es de tamaño insuficiente, la caída de presión aumenta rápidamente. Si el medio filtrante no es adecuado, los vapores finos pueden obstruir el cartucho. Si la limpieza por pulsos es débil, la capa de polvo se adhiere al medio filtrante. Si hay humedad o neblina de aceite, el polvo puede volverse pegajoso y difícil de eliminar.
Un plan de dimensionamiento debe definir el rango de caída de presión previsto, el umbral de limpieza y el límite de reemplazo.
Sin estos valores, el mantenimiento se convierte en una mera conjetura. El objetivo práctico no es una caída de presión nula. Una capa de polvo estable es normal. El problema radica en una caída de presión incontrolada que provoca la pérdida de flujo de aire y la fuga de humo.
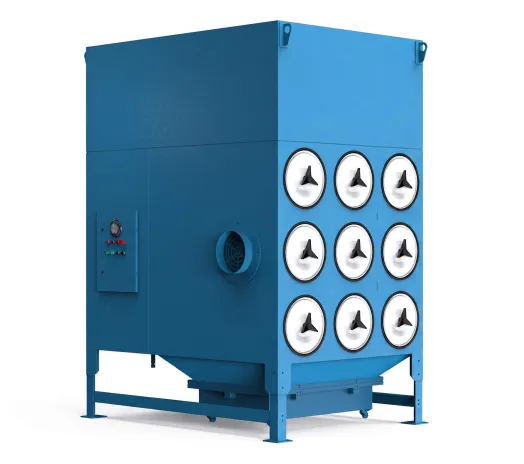
El diseño de la mesa de corte afecta al volumen de aire.
Un buen colector de polvo no puede solucionar un problema de captura deficiente en la mesa de corte. La mesa debe guiar el humo hacia la vía de extracción antes de que escape hacia arriba o hacia los lados.
Entre los factores importantes para el diseño de la mesa se incluyen el tamaño de la zona, el diseño de las lamas, la profundidad de la cámara, el área abierta, las fugas laterales, el movimiento del amortiguador, el punto de conexión del conducto y si la mesa puede concentrar la succión cerca de la zona de corte activa.
Una mala distribución del espacio en la mesa de trabajo es una de las razones más comunes por las que un colector de polvo para corte láser necesita más aire del esperado, pero aun así no logra capturar el humo de manera efectiva.
En mesas de trabajo grandes, una mala zonificación suele ser causa de una demanda excesiva de flujo de aire. Si el sistema intenta aspirar aire a través de toda la mesa, el colector podría necesitar un flujo de aire mucho mayor del necesario. Si las zonas se controlan adecuadamente, el mismo taller podría lograr una mejor captura de humo con un menor volumen total de aire.
Por eso, al dimensionar el colector de polvo para el corte por láser, siempre se debe tener en cuenta la mesa de corte, no solo el colector.
Control de chispas y protección contra partículas calientes
El corte por láser puede generar chispas, partículas calientes y pequeños fragmentos fundidos. Estas partículas deben eliminarse antes de que lleguen a los cartuchos del filtro.
Un cartucho de filtro no debería ser la primera medida de protección contra las chispas.
El control de chispas puede incluir un espacio de seguridad debajo de la mesa, deflectores de entrada, trampas de chispas, preseparación, un diseño adecuado de los conductos, monitorización de la temperatura y descarga segura del polvo. El método exacto depende del material de corte, la potencia de corte, la carga de polvo y los requisitos de seguridad.
La protección contra chispas también influye en el dimensionamiento, ya que cada deflector, separador o dispositivo de protección puede añadir resistencia. El ventilador debe dimensionarse para mantener el flujo de aire una vez incluida esta resistencia.
Lecciones prácticas sobre la aplicación de la filtración Omela
Caso 1: Mesa de corte grande con humo saliendo de un lado.
Un taller de fabricación de metales contaba con una gran mesa plana para corte láser de fibra. El flujo de aire del colector parecía suficiente sobre el papel, pero salía humo por un lado de la mesa.
La revisión reveló que el problema no radicaba únicamente en el flujo de aire total. El área de extracción activa y la zonificación de la mesa no estaban equilibradas. Algunas zonas recibían una fuerte succión, mientras que otras tenían una captura débil. Tras revisar la trayectoria del flujo de aire y el control de zonas, la captura de humo se estabilizó.
Lección: El dimensionamiento del colector de polvo debe comenzar con el área de corte activa y el diseño de la mesa, no solo con el caudal total (CFM).
Caso 2: Los cartuchos de filtro se cargan demasiado rápido.
En un taller que mecanizaba acero al carbono y chapa revestida, se sustituían los cartuchos con frecuencia. La presión diferencial aumentaba rápidamente tras cada nuevo juego de cartuchos.
La revisión se centró en la velocidad de filtración, la carga de humos finos, los residuos de aceite, la capacidad de limpieza por pulsos, la calidad del aire comprimido y la superficie de filtración disponible. El colector no era solo un dispositivo de filtración; también funcionaba como un sistema de extracción de humos de alta carga.
Lección: El área del filtro debe coincidir con la carga de humos finos y la carga de producción.
Un recolector de basura demasiado pequeño puede parecer normal al arrancar, pero fallar después de varios días de carga.
Caso 3: Marcas de quemaduras durante el corte de aluminio
Una línea de corte láser que procesaba aluminio y metales mixtos presentaba marcas de quemaduras localizadas en los cartuchos. El simple reemplazo de los cartuchos no solucionó la causa del problema.
El análisis señaló que las partículas calientes ingresaban demasiado directamente a la etapa de filtración. La solución se centró en el control de chispas, la protección de la entrada y prácticas más seguras para la descarga de polvo.
Lección: El control de chispas forma parte del dimensionamiento.
Los dispositivos de protección añaden resistencia, y esa resistencia debe tenerse en cuenta en la selección del ventilador y del flujo de aire.
Caso 4: Sistema centralizado de recolección de polvo para múltiples máquinas
En un taller, varias máquinas de corte estaban conectadas a un colector. El volumen total de aire parecía suficiente, pero la distribución del flujo era inestable. Una rama tenía una succión débil, mientras que otra aspiraba más aire del necesario.
La revisión se centró en el equilibrio de los conductos, la lógica de las compuertas, el funcionamiento simultáneo de las máquinas y la presión del ventilador. El sistema requería una gestión del flujo de aire, no solo una mayor capacidad del colector.
Lección: En la recolección centralizada de polvo, la cuestión del dimensionamiento no se limita al flujo de aire total. Es necesario revisar el equilibrio de las ramificaciones y el funcionamiento simultáneo.
Problemas comunes de tamaño y sus soluciones
| Problema de campo | Causa probable | Corrección práctica |
|---|---|---|
| Sale humo de la mesa | El área de extracción activa es demasiado grande o el flujo de aire es débil. | Revise la zonificación de la tabla, el funcionamiento del ventilador y las fugas en los conductos. |
| La succión disminuye después de varios días de corte. | Los cartuchos de filtro se están cargando demasiado rápido. | Aumentar el área del filtro o reducir la velocidad de filtración. |
| La caída de presión aumenta rápidamente | Ceguera por humos finos, limpieza por pulsos débiles o polvo pegajoso. | Verifique los medios de transmisión, el sistema de impulsos, la calidad del aire y el tipo de polvo. |
| Marcas de quemaduras en los cartuchos | Las chispas o partículas calientes llegan a la etapa de filtrado. | Mejorar el control de chispas antes de la filtración. |
| El polvo se acumula en los conductos de ventilación. | La velocidad del conducto es demasiado baja o el diseño del conducto es deficiente. | Revisar el diámetro del conducto, su trazado y el equilibrio del flujo de aire. |
| El ventilador no puede mantener el flujo de aire. | La presión estática fue subestimada. | Recalcular la resistencia del conducto, el filtro, la mesa y el dispositivo de chispa. |
| El costo de mantenimiento es demasiado alto. | El colector es de tamaño insuficiente o el reemplazo del filtro es demasiado frecuente. | Estrategia de adaptación del área del filtro, el flujo de aire y la caída de presión |
La solución no siempre consiste en un colector más grande. A veces, la mejor solución es una mejor zonificación, un equilibrio más eficaz de los conductos, una menor velocidad de filtración, una limpieza por pulsos mejorada o un control de chispas aguas arriba.
Un flujo de trabajo práctico para el dimensionamiento
Un proceso práctico de dimensionamiento debe ir desde la fuente de corte hasta la salida del colector.
En primer lugar, defina el proceso de corte: tipo de material, espesor de la placa, potencia del láser, velocidad de corte, tamaño de la mesa, horas de trabajo y expansión futura prevista.
En segundo lugar, calcule la zona de extracción activa y estime el volumen de aire necesario. En el caso de mesas con zonas diferenciadas, dimensione la zona activa en lugar de la mesa completa, según corresponda.
En tercer lugar, compruebe la disposición de los conductos y la presión estática. Los conductos largos, los codos, las compuertas, los dispositivos antichispas, los filtros sucios y las restricciones de salida afectan al flujo de aire real.
En cuarto lugar, ajuste el área del cartucho del filtro al flujo de aire y a la carga de polvo. El sistema no debe depender de un flujo de aire elevado a través de un medio filtrante demasiado pequeño.
En quinto lugar, incluya control de chispas y acceso para mantenimiento. Un sistema difícil de limpiar o inspeccionar puede volverse inestable incluso si el dimensionamiento original es correcto.
Un buen dimensionamiento es un proceso gradual que va desde la captura de la materia prima hasta la descarga final, no una simple selección de un modelo de un catálogo.
Información necesaria antes de solicitar un presupuesto.
Antes de elegir un colector de polvo para corte láser, prepare lo siguiente:
- Potencia del láser, tamaño de la mesa de corte, zona de extracción activa y número de cabezales de corte
- Tipo de material, espesor de la placa, velocidad de corte y horas de trabajo diarias.
- Condiciones actuales de humo, como escape visible, neblina en el taller o succión débil.
- Tipo de polvo, incluyendo acero al carbono, acero inoxidable, aluminio, chapa galvanizada, metal revestido o metal mixto.
- Tamaño del conducto existente, longitud del conducto, potencia del ventilador, tamaño del cartucho del filtro, cantidad de cartuchos, tendencia de caída de presión, historial de chispas y fotos o videos del proceso de corte.
Cuanto más precisamente se describan las condiciones reales de corte, más fiable será el dimensionamiento del colector de polvo.
Esta información ayuda a determinar el volumen de aire, la presión estática del ventilador, el área del filtro, el material del cartucho, el diseño del control de chispas y la estrategia de mantenimiento.
Vista final de ingeniería
El dimensionamiento de un colector de polvo para corte láser no debe comenzar con un modelo de catálogo. Debe comenzar con la mesa de corte y la fuente de humo.
Un sistema estable debe responder a cinco preguntas:
¿Puede la mesa retener el humo antes de que se propague?
¿Puede el ventilador suministrar el volumen de aire requerido bajo una presión estática real?
¿Hay suficiente superficie en el cartucho del filtro para la cantidad de polvo acumulada?
¿Puede la limpieza por pulsos mantener estable la caída de presión?
¿Se controlan las chispas y las partículas calientes antes de que lleguen los filtros?
El tamaño adecuado no es el colector más grande, sino el que se ajusta al área de corte activa, el tipo de material, el área de filtración, la caída de presión, el riesgo de chispas y el programa de producción real.
Cuando se responden todas estas preguntas en conjunto, el colector de polvo puede mantener un aire más limpio en el taller, una succión más estable, una mayor vida útil del filtro, menores costos de mantenimiento y un funcionamiento más seguro.
Preguntas Frecuentes
¿Cómo se dimensiona un colector de polvo para corte por láser?
El tamaño de un colector de polvo para corte láser se determina analizando el área de corte activa, el volumen de aire requerido, el diseño de la mesa de corte, el tipo de material, el espesor de la placa, la carga de polvo, el área del cartucho de filtro, la presión estática, la caída de presión, el riesgo de chispas y las horas de funcionamiento.
¿La potencia del láser es suficiente para dimensionar un colector de polvo?
No. La potencia del láser es información útil, pero no suficiente. El tamaño de la mesa, la zona de extracción activa, el tipo de material, la velocidad de corte, el ciclo de trabajo, la disposición de los conductos y el área del filtro también influyen en el dimensionamiento.
¿Cómo afecta el diseño de la mesa de corte al volumen de aire?
Una mesa de corte bien zonificada puede concentrar la succión cerca del área de corte activa. Una zonificación deficiente puede requerir mucho más volumen de aire y aun así permitir que escape el humo.
¿Por qué se obstruyen rápidamente los cartuchos de filtro en el corte por láser?
Los cartuchos de filtro pueden obstruirse rápidamente cuando los humos metálicos finos penetran en el medio filtrante, la velocidad de filtración es demasiado alta, la limpieza por pulsos es débil, el área de filtración es demasiado pequeña o la neblina de aceite y la humedad hacen que el polvo se vuelva pegajoso.
¿Por qué es importante la presión estática en el dimensionamiento de los colectores de polvo?
La presión estática es la resistencia que el ventilador debe superar debido a la mesa de corte, los conductos, las curvas, los dispositivos de control de chispas, los filtros, la capa de polvo y la trayectoria de salida. Si se subestima, el colector podría no mantener el flujo de aire durante el funcionamiento real.
¿Debería incluirse el control de chispas en el dimensionamiento?
Sí. Los dispositivos de control de chispas y la protección de entrada añaden resistencia, y esta resistencia debe tenerse en cuenta al seleccionar el ventilador y el caudal de aire. Las chispas deben controlarse antes de que lleguen a los cartuchos del filtro.
¿Qué información se necesita para cotizar un colector de polvo para corte láser?
Proporcione la potencia del láser, el tamaño de la mesa, el área de extracción activa, el tipo de material, el grosor, la velocidad de corte, las horas de trabajo, la disposición de los conductos, los requisitos de flujo de aire, los detalles del filtro, la tendencia de la caída de presión, el historial de chispas y fotos o vídeos.
Autor
Jessica Ma – Ingeniero sénior de filtración, Omela Filtration
Jessica Ma es ingeniera sénior de filtración en Omela Filtration, especializada en Filtro de Polvo y líquidos. Con más de 15 años de experiencia, se centra en optimizar el rendimiento de los filtros de mangas, mejorar la eficiencia de la filtración y desarrollar soluciones de alto rendimiento para colectores de polvo industriales y aplicaciones de filtración de líquidos de precisión.