
Puntos Clave
- Diseñar la carcasa teniendo en cuenta la presión real que ejerce. A colector de polvo de mangas de chorro pulsante Debe soportar la succión normal de funcionamiento y condiciones de funcionamiento anómalas previsibles; la presión diferencial del filtro no es automáticamente la presión que actúa sobre cada panel de la carcasa.
- El espesor de la chapa de acero no es una especificación universal. El ancho del panel, la separación entre los rigidizadores, las propiedades del material, el margen de corrosión, la temperatura y los soportes estructurales influyen en la construcción requerida.
- Los refuerzos y las soldaduras forman un sistema estructural. El refuerzo solo funciona cuando se comprueban conjuntamente las trayectorias de carga a través de las placas, las nervaduras, las conexiones y los apoyos.
- Las fugas de aire no siempre son un problema del filtro. Las brechas en las puertas de acceso, las bridas y las soldaduras de la placa tubular pueden afectar las emisiones y las condiciones de funcionamiento de bolsas de filtro de polvo.
- La inspección debe verificar el equipo instalado. Combine comprobaciones estructurales, pruebas de fugas y mediciones operativas con datos relevantes. cálculos de diseño de filtros de mangas y los requisitos de fabricación aprobados; confirmar el acceso de mantenimiento alrededor jaulas de bolsa de filtro.
Por qué la carcasa del colector de polvo merece su propia revisión de diseño.
La recolección de polvo industrial suele analizarse en función del caudal de aire, el área de filtración y el material filtrante. Si bien estos aspectos son esenciales, no describen completamente la carcasa de acero que rodea los filtros. Esta carcasa soporta cargas de presión, placas tubulares y equipos de mantenimiento, mantiene la separación entre el aire sucio y el limpio, y conecta el colector a conductos, tolvas y estructuras de soporte de acero.
Una carcasa puede parecer robusta y aun así presentar puntos débiles: un panel sobredimensionado sin refuerzos, una abertura de puerta de acceso sin soporte, una brida deformada o una soldadura discontinua en la placa tubular. Estos defectos no siempre se aprecian durante una inspección visual inicial. Algunos se desarrollan a medida que la presión de funcionamiento, la temperatura, la corrosión y los ciclos de limpieza repetidos actúan sobre la estructura.
Por lo tanto, un buen diseño de ingeniería comienza con el sistema completo de recolección de polvo: puntos de captura, resistencia de los conductos, selección del ventilador, resistencia de la filtración y características del polvo, antes de plasmar estos requisitos en el diseño de la carcasa. Este artículo se centra en la carcasa mecánica y explica qué deben especificar, verificar y supervisar los ingenieros. No sustituye los cálculos estructurales específicos del proyecto ni la aprobación de un ingeniero cualificado.
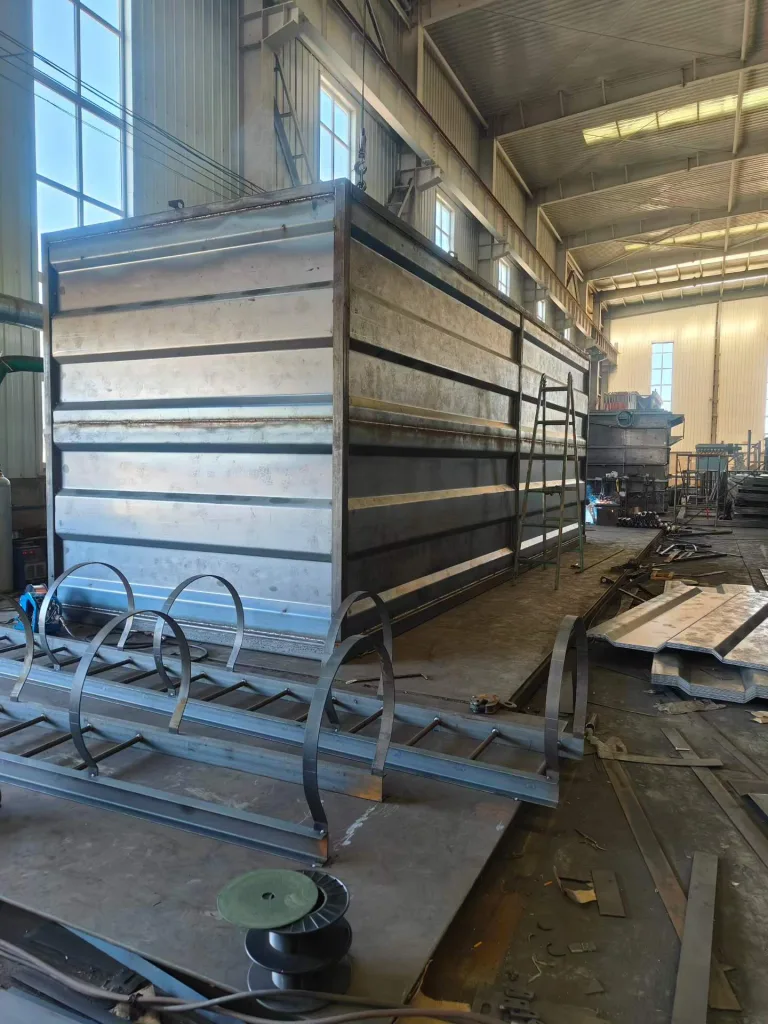
Presión negativa: La carga que provoca la deflexión y el pandeo de los paneles
Separar la presión de la carcasa de la presión diferencial del filtro
Muchos filtros de mangas funcionan por succión, ya que el ventilador de extracción se ubica después de los filtros. La presión atmosférica ejerce entonces una fuerza hacia adentro contra los paneles de la carcasa. Un diseño de presión positiva se comporta de manera diferente: las fugas pueden desplazarse hacia afuera y la dirección de la carga cambia. Un colector con múltiples compartimentos puede experimentar presiones diferentes en la entrada de aire sucio y en el pleno de aire limpio.
No deben confundirse tres términos relacionados con la presión: la presión estática del sistema se refiere a la resistencia que debe superar el ventilador; la presión diferencial del filtro es la diferencia de presión entre los elementos filtrantes; y la presión de diseño de la carcasa es la diferencia de presión que la carcasa o compartimento en cuestión debe soportar de forma segura. La presión máxima sobre un panel puede producirse durante una entrada bloqueada, un funcionamiento anómalo del ventilador, un mal funcionamiento del amortiguador u otra condición de emergencia definida, no necesariamente durante la filtración normal.
| Entrada de diseño | Por qué es importante para la carcasa | Pregunta de verificación |
|---|---|---|
| Presión negativa o positiva normal | Determina la carga sostenida del panel hacia adentro o hacia afuera. | ¿Dónde se mide la presión en relación con la atmósfera? |
| Presión máxima de funcionamiento/desajuste creíble | Rige el diseño estructural más allá del funcionamiento promedio. | ¿Qué escenarios de compuerta, ventilador o bloqueo se evaluaron? |
| Presión diferencial del filtro | Indica la resistencia del medio y los cambios en el funcionamiento. | ¿Se está confundiendo con la clasificación de presión de la carcasa? |
| Cargas de viento, sísmicas, térmicas y de mantenimiento | Agrega requisitos estructurales separados o combinados | ¿Qué cargas y combinaciones de sitios están incluidas? |
| Peligro de polvo combustible | Puede requerir ventilación, aislamiento o supresión diseñados específicamente. | ¿Se ha definido la estrategia de protección mediante un análisis de riesgos de polvo? |
Un ejemplo sencillo explica por qué una presión aparentemente modesta puede ser importante. Con una presión uniforme hacia adentro de 2,000 Pa, una pared plana de 2 m × 3 m soporta una carga resultante de 12 000 N en su superficie. Esto equivale a una fuerza total distribuida de aproximadamente 12 kN, no a una carga puntual ni a una recomendación de diseño. El correcto funcionamiento de la pared depende de la flexión de la placa, el pandeo, la restricción de los bordes, la geometría de los rigidizadores, las soldaduras y los factores de seguridad.
En el caso de polvos combustibles, la fuerza de vacío normal nunca debe confundirse con la resistencia a la deflagración. La ventilación, la supresión, el aislamiento y cualquier reducción de la presión de explosión aplicable requieren una evaluación de ingeniería específica, de acuerdo con las normas pertinentes y las condiciones del lugar.
Espesor de la chapa de acero, rigidizadores y trayectoria de carga real
Por qué un plato más grueso no siempre es la mejor respuesta
El espesor de la chapa de acero es importante, pero especificar una chapa más gruesa sin examinar su tramo sin soporte constituye un método de diseño incompleto. Bajo presión, los paneles anchos y planos pueden curvarse hacia adentro; los paneles delgados y los rigidizadores pueden pandearse antes de que el acero alcance su límite elástico nominal. Los cambios en la orientación y el espaciado de los rigidizadores pueden alterar sustancialmente la respuesta a la flexión.
Los planos de filtros de mangas comerciales muestran ejemplos de materiales de revestimiento que van desde chapa de acero relativamente delgada hasta placas mucho más gruesas, según el modelo y la presión a la que estén sometidos. Estos valores demuestran la variabilidad del diseño, no un espesor mínimo aplicable a todos los colectores. Un espesor de pared de 3 mm, adecuado para una geometría, no debe considerarse suficiente para un panel plano de gran tamaño que opere a un nivel de succión diferente.
Un análisis estructural debe considerar la luz de la placa, la relación de aspecto del panel, la deflexión admisible, la restricción de bordes, las propiedades de la sección del rigidizador, el pandeo local y el método de unión de las nervaduras a la carcasa. El grado del acero, las tolerancias de fabricación y el margen de corrosión también son importantes. El análisis numérico puede ser útil en carcasas grandes e irregulares, pero un modelo fiable requiere supuestos realistas sobre el soporte y la carga.
El refuerzo debe transferir las cargas a los soportes.
Un rigidizador solo es útil si las cargas de presión pueden transmitirse desde la placa hacia el rigidizador y, posteriormente, a través de los travesaños, marcos y cimientos. Soldar una nervadura estrecha en el centro de un muro grande no garantiza automáticamente una transmisión de carga completa. Los recortes de puertas, las entradas de agua, las aberturas de limpieza y las transiciones de rectangular a redonda interrumpen la placa circundante y, a menudo, requieren refuerzo local.
Las tolvas merecen una atención especial. Transportan polvo acumulado, equipos de descarga, posibles cargas de obstrucción y, en ocasiones, plataformas o conductos acoplados. Su geometría y soportes difieren de las paredes verticales de la vivienda. Asimismo, los módulos soldados en obra deben revisarse para comprobar su alineación y posibles deformaciones durante el izamiento y el montaje, y no solo su presión de funcionamiento final.
Soldadura, placas tubulares, puertas de acceso y fugas de aire.
La diferencia entre fugas internas y derivación de polvo
En una carcasa de presión negativa, una grieta exterior o una junta defectuosa en la puerta de acceso suele permitir la entrada de aire ambiente al colector. Esta infiltración puede aumentar la demanda de flujo de aire del sistema, alterar el control de la temperatura y favorecer la condensación cuando el aire frío entra en una corriente de proceso húmeda. En una sección de presión positiva, una fuga en la carcasa puede provocar la salida de gas con partículas de polvo al exterior.
En la placa tubular o el tabique interno que separa los compartimentos limpios y sucios surge otro problema . Si una soldadura está incompleta o la zona de asiento del filtro está dañada, el gas sin filtrar puede sortear el medio filtrante. Este desbordamiento puede levantar polvo a la salida, incluso si los cartuchos o bolsas del filtro permanecen intactos. Por esta razón, la ubicación de la fuga es tan importante como su tamaño.
| Síntoma | Posible causa relacionada con la vivienda | Próxima inspección útil |
|---|---|---|
| Silbido de aire interno localizado o punto frío | Fugas en la junta exterior, el sello de la puerta o la brida | Inspeccione la junta y verifique la presión del compartimento. |
| Condensación o corrosión inesperadas | Infiltración de aire frío y control térmico inadecuado | Verifique las vías de fuga, el punto de rocío, el aislamiento y los puntos de drenaje. |
| Polvo en el lado del aire limpio | Discontinuidad en la soldadura de la placa tubular, defecto en la partición o espacio en el asiento del filtro | Realizar una investigación aprobada sobre la localización de fugas. |
| Pintura agrietada o grietas recurrentes en las soldaduras. | movimiento del panel, concentración de tensión o fatiga | Obtenga una evaluación estructural antes de la reparación. |
| Marco o brida de puerta deformada | Deflexión del panel, daños por elevación o alineación incorrecta | Medir la geometría y evaluar la trayectoria de la carga. |
Qué significa realmente la calidad de la soldadura
Las soldaduras continuas y bien ejecutadas son especialmente importantes en los límites que deben permanecer herméticos al gas. Sin embargo, «más soldadura» no es la solución completa. El tamaño de la soldadura, la preparación de la junta, el ajuste, la secuencia y la inspección deben coincidir con la resistencia mecánica y la función de sellado requeridas. Un aporte excesivo de calor o secuencias de soldadura mal planificadas pueden deformar los paneles planos y las placas tubulares, lo que reduce la fiabilidad de la instalación de las bolsas y la compresión de las juntas.
Una inspección de fábrica puede combinar el examen visual de las soldaduras, la verificación dimensional y un método específico de prueba de fugas. Se recomienda un examen no destructivo más avanzado cuando el diseño o las juntas críticas lo requieran. Los criterios de aceptación pertinentes deben estar especificados en la documentación del proyecto, en lugar de deducirse a partir de una fotografía de una soldadura terminada.
La corrosión, la abrasión y la temperatura también son cargas de diseño de la vivienda.
Incluso una carcasa nueva estructuralmente adecuada puede perder capacidad con el tiempo. El polvo húmedo ácido o alcalino, la alta humedad y los ciclos de temperatura pueden degradar los recubrimientos e iniciar la corrosión cerca de las soldaduras o los puntos de drenaje. La corrosión puede reducir la sección efectiva de la placa, debilitar las conexiones de los rigidizadores y comprometer el sellado de las bridas. La selección de materiales y recubrimientos debe tener en cuenta la química del proceso y si la carcasa puede mantenerse por encima del punto de rocío correspondiente.
El polvo abrasivo genera un mecanismo de falla diferente. Un chorro de entrada a alta velocidad que impacta una pared delgada o una tolva puede producir desgaste localizado mucho antes de que se deteriore el resto de la carcasa. La orientación de la entrada, los deflectores, los revestimientos reemplazables y el acero resistente a la abrasión en la zona de impacto pueden ser más prácticos que aumentar el grosor de cada panel de la carcasa.
Se trata de decisiones de diseño independientes: el espesor estructural resiste las cargas, el margen de corrosión contempla la pérdida de material prevista y la protección contra el desgaste por sacrificio aborda el impacto concentrado de partículas. No se puede justificar una misma especificación basándose en las tres sin examinar el entorno operativo real.
Lo que nos enseñan los casos industriales publicados
Los informes públicos de ingeniería y de proveedores proporcionan información útil, pero los siguientes son casos de terceros, no instalaciones de Omela . Los resultados informados son específicos de cada sitio y no deben utilizarse como valores de diseño garantizados.
Colector de secado por pulverización: una advertencia de alta caída de presión
En un informe publicado sobre un secador por aspersión de silicato de sodio, se observó una presión diferencial en el filtro superior a 7.5 pulgadas de columna de agua y se indicó que la carcasa del filtro de mangas se había colapsado. Posteriormente, el proveedor informó de una mejora en el rendimiento de la filtración tras el cambio del material filtrante: el flujo de aire aumentó aproximadamente un 30 % y la presión diferencial se mantuvo por debajo de 5.5 pulgadas de columna de agua durante el funcionamiento descrito.
Este ejemplo subraya las consecuencias de permitir que persista una resistencia excesiva. Sin embargo, el resumen público no incluye los planos de la carcasa, las mediciones de presión de los paneles ni la investigación completa de la falla. Sería incorrecto suponer que la presión diferencial del filtro citada por sí sola determina la capacidad estructural real de la carcasa o el mecanismo exacto de colapso. Deben respetarse tanto los límites de operación de la filtración como los límites de presión de la carcasa verificados de forma independiente.
Procesamiento de biomasa: Las cargas de viento influyen en algo más que la filtración.
Una instalación documentada de secado de hojas de palma utilizaba un filtro de mangas modificado con una capacidad aproximada de 60 765 ACFM a 188 °F . El diseño incorporaba una entrada trasera elevada para materiales ligeros, un plenum de servicio transitable y refuerzos transversales para soportar vientos de hasta 140 mph . El proyecto también incluía características específicas de protección contra polvo combustible.
La principal lección estructural es que las carcasas de los filtros de mangas exteriores y sus estructuras de soporte están expuestas a cargas ambientales incluso cuando la succión del proceso es moderada. Un panel resistente a la presión no proporciona automáticamente la estabilidad lateral suficiente para todo el colector elevado, y el rendimiento del filtro no puede sustituir los cálculos estructurales para las condiciones de viento del lugar.
Procesamiento de minerales abrasivos: Proteja la zona de impacto.
En una aplicación de manejo de gilsonita, se observó un desgaste severo en la entrada del colector y daños repetidos en el filtro debido a la distribución del flujo de aire. El diseño de reemplazo empleó una disposición de entrada alternativa, un anillo protector interno y acero resistente a la abrasión de ¼ de pulgada en los componentes específicos de la entrada y la tolva. El informe del proyecto también describió que la instalación se completó en tres días en lugar de los cuatro previstos.
La lección no es que todos los colectores de polvo requieran paredes de ¼ de pulgada, sino que la protección contra la abrasión debe colocarse en las zonas donde el material impacta contra la carcasa. El grosor indicado describe partes específicas expuestas al desgaste de un diseño concreto, no una recomendación general sobre el grosor de la carcasa.
Lista de verificación para la inspección de fábrica y el mantenimiento estructural
Un plan de inspección útil verifica tanto la geometría de fábrica como su rendimiento después de la instalación. La siguiente lista constituye un marco inicial que se puede adaptar a los planos aprobados y al programa de seguridad de la planta:
- Antes de la fabricación: Verifique la presión de diseño, los escenarios de sobrecarga, el tipo de acero, el espesor de la placa, la disposición de los rigidizadores, las cargas estructurales aplicables y el margen de corrosión o desgaste.
- Durante la soldadura: Verifique la alineación, el ajuste, las costuras continuas críticas, las uniones de las placas tubulares, los marcos de las puertas y cualquier punto de control de inspección especificado en el plan de calidad.
- Antes del envío: Registre la planitud del panel, la geometría de la brida, el estado del revestimiento, el arriostramiento para el transporte y la ubicación de los accesorios de elevación aprobados.
- Después de la instalación: Verifique los soportes, anclajes, juntas de campo, empaquetaduras, el cierre de la puerta de acceso y la integridad de la separación entre aire limpio y aire sucio.
- Durante la operación: Observar la tendencia de la presión, el flujo de aire, las fugas, la corrosión, la deformación y las fallas recurrentes de soldaduras o juntas; investigar los cambios anormales en lugar de reparar repetidamente los síntomas.
Ante la sospecha de daños estructurales, aísle el equipo y obtenga una revisión de ingeniería calificada antes de modificar los refuerzos, realizar aberturas o soldar refuerzos en un colector presurizado o que presente otros riesgos. Las pruebas de fugas y las inspecciones internas deben seguir los procedimientos de bloqueo y seguridad para espacios confinados aplicables.
Recomendación final de ingeniería
Una carcasa fiable para colectores de polvo industriales se diseña teniendo en cuenta la carga mecánica completa , no solo el espesor de la pared ni un valor de caída de presión específico del catálogo. Es fundamental determinar dónde actúan la succión y la presión positiva, establecer cargas anormales fiables, calcular las trayectorias de carga de las placas y los refuerzos, y proteger las zonas expuestas a la abrasión, la condensación y la corrosión.
Antes del envío, verifique la soldadura, los sellos, la separación de la placa tubular y las dimensiones estructurales, seguidas de las comprobaciones de instalación y funcionamiento correspondientes. Para la revisión técnica, recopile el plano general aprobado, la envolvente de presión, las propiedades de polvo y gas, los criterios de carga del sitio, los materiales propuestos y el acceso previsto para el mantenimiento. Estos datos permiten comprobar las especificaciones de la carcasa y reducen el riesgo de fugas, deformaciones y reparaciones prematuras evitables.
Preguntas Frecuentes
¿Qué presión negativa debe soportar la carcasa de un colector de polvo industrial?
No existe un valor universal. El diseño debe contemplar las presiones normales y las presiones de sobrecarga previstas para el compartimento específico, así como las cargas estructurales y ambientales aplicables. No sustituya la presión diferencial del filtro por la presión nominal verificada de la carcasa.
¿Es mejor siempre usar acero más grueso para la carcasa de un filtro de mangas?
No. El espesor de la placa debe evaluarse considerando la luz del panel, la separación entre rigidizadores, las condiciones de apoyo, las propiedades del material, el margen de corrosión y la deflexión admisible. Un diseño reforzado localmente puede tener un mejor rendimiento que un panel más pesado pero con un apoyo deficiente.
¿Por qué se deforman los paneles de la carcasa del colector de polvo bajo succión?
La presión atmosférica externa ejerce una fuerza hacia el interior cuando la carcasa funciona por debajo de la presión ambiente. Los tramos excesivamente largos sin soporte, los refuerzos inadecuados, las conexiones débiles o las presiones de funcionamiento superiores a los límites de diseño aprobados pueden provocar deformaciones o pandeo.
¿Pueden producirse fugas de aire incluso si todas las bolsas de filtro están intactas?
Sí. Las juntas y costuras exteriores defectuosas pueden permitir la entrada de aire no deseado, mientras que los defectos en las soldaduras de la placa tubular, las particiones internas o el asiento del filtro pueden permitir que el gas sin filtrar pase por alto el medio filtrante. La ubicación de la fuga determina el síntoma probable y la reparación necesaria.
¿Qué se debe inspeccionar antes de aceptar una nueva carcasa para colector de polvo?
Verifique los planos estructurales aprobados, los registros de materiales y soldadura, las dimensiones, las conexiones de los rigidizadores, la alineación de las bridas y las puertas, el sellado de la placa tubular, los recubrimientos protectores y las pruebas de estanqueidad o aceptación requeridas. Compruebe que el transporte y la instalación no hayan dañado las juntas críticas.
Autor
Jessica Ma – Ingeniero sénior de filtración, Omela Filtration
Jessica Ma es ingeniera sénior de filtración en Omela Filtration, especializada en Filtro de Polvo y líquidos. Con más de 15 años de experiencia, se centra en optimizar el rendimiento de los filtros de mangas, mejorar la eficiencia de la filtración y desarrollar soluciones de alto rendimiento para colectores de polvo industriales y aplicaciones de filtración de líquidos de precisión.