Puntos Clave
- Se debe seleccionar un colector de polvo para corte láser como Sistema completo de flujo de aire y filtración, no solo como máquina recolectora de polvo.
- Los factores clave de selección son Tamaño de la mesa de corte, tipo de material, tiempo de corte, volumen de humo, flujo de aire, área del filtro, caída de presión, riesgo de chispas y costo de mantenimiento..
- Para talleres que planifican un nuevo sistema, se requiere un equipo dedicado. colector de polvo para corte láser Esta página puede ayudar a integrar el diseño del flujo de aire, los cartuchos de filtro, la protección contra chispas, el control de la caída de presión y la planificación del mantenimiento en un único marco de selección.
- Cartuchos filtrantes Se utilizan ampliamente en colectores de polvo para corte por láser porque proporcionan una gran superficie de filtración en una estructura compacta y permiten una captura de partículas estable.
- Un colector de polvo bien seleccionado debe capturar el humo en su origen, proteger los cartuchos del filtro de las chispas, controlar la caída de presión y hacer que el mantenimiento sea predecible.
Por qué la recolección de polvo en el corte láser requiere una selección cuidadosa
Aunque el corte por láser pueda parecer limpio a simple vista, la zona de corte puede generar humo, finas partículas metálicas, óxido, chispas calientes y pequeños fragmentos de escoria. Estos contaminantes pueden ascender desde la mesa de corte, dispersarse por el taller, entrar en los conductos de ventilación y, finalmente, acumularse en los cartuchos de filtro del colector de polvo.
Un buen colector de polvo para corte láser tiene una función principal: capturar el humo y las partículas finas antes de que se dispersen por el taller.
Por eso, el colector de polvo no debe seleccionarse únicamente en función de la potencia del láser o de un simple caudal de aire. Una máquina que corta acero al carbono delgado, un láser de alta potencia que corta chapa gruesa y un taller que corta acero inoxidable o aluminio pueden generar comportamientos de humo, carga térmica, riesgo de chispas y carga del filtro muy diferentes.
En la práctica, una mala selección suele manifestarse de varias maneras: humo visible que sale de la mesa de corte, debilitamiento de la succión tras varios días, caída de presión que aumenta demasiado rápido, obstrucción prematura de los cartuchos de filtro o aparición de marcas de quemaduras en el material filtrante de los cartuchos.
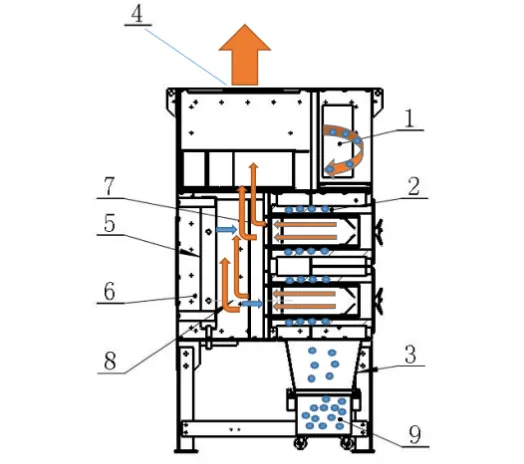
Por lo tanto, un colector de polvo para corte láser debe considerarse como un sistema compuesto por cinco partes: captura en la fuente, conductos, cartuchos de filtro, limpieza por pulsos y descarga segura de polvo.
Comience con el proceso de corte.
El primer paso es comprender el proceso de corte en sí. Un colector de polvo para corte láser debe adaptarse a las condiciones reales de producción, no solo al tamaño nominal de la máquina.
La información clave incluye el tipo de material, el espesor de la placa, la velocidad de corte, el tamaño de la mesa de corte, el número de cabezales de corte, las horas de trabajo, la estructura de la mesa y si la superficie metálica presenta aceite, recubrimiento, película, pintura u óxido. Estos detalles influyen tanto en el volumen de humo como en la cantidad de polvo.
Por ejemplo, el corte de acero al carbono puede producir polvo de óxido y humo visible. El corte de acero inoxidable puede generar humos metálicos más finos. El corte de aluminio puede requerir mayor atención a las chispas, las partículas finas y la revisión de seguridad del polvo. Los materiales recubiertos o aceitosos pueden generar contaminación pegajosa que dificulta la limpieza de los cartuchos de filtro.
Por eso, dos máquinas láser de potencia similar pueden no necesitar el mismo colector de polvo. Una máquina puede requerir mayor flujo de aire porque la mesa es más grande. Otra puede necesitar mayor superficie de filtrado porque el humo es más fino o la carga de polvo es mayor. Una tercera puede necesitar un mejor control de chispas porque las partículas calientes llegan al colector con mayor facilidad.
Flujo de aire: Más no siempre es mejor.
El flujo de aire es uno de los factores más importantes en la recolección de polvo durante el corte por láser. Si el flujo de aire es demasiado bajo, el humo se escapa de la mesa de corte. Si el flujo de aire es demasiado alto, el sistema puede aspirar aire innecesario, aumentar el consumo de energía, perturbar el área de corte y sobrecargar los filtros más rápidamente.
El objetivo no es simplemente “máximo flujo de aire”. El objetivo es un flujo de aire controlado en la zona de corte.
Un buen sistema debe aspirar el humo hacia abajo o hacia el punto de captura antes de que se disperse por el taller. En mesas de corte grandes, la zonificación suele ser importante. En lugar de aspirar aire a través de toda la mesa a la vez, el flujo de aire se puede concentrar en la zona de corte activa. Esto ayuda a mejorar la eficiencia de captura y a reducir el volumen de aire innecesario.
Problemas de flujo de aire y lo que suelen significar
| Problema de flujo de aire | Lo que suele pasar | Qué comprobar |
|---|---|---|
| Flujo de aire demasiado pequeño | Sale humo de la mesa de corte o del recinto. | Capacidad del ventilador, fugas en los conductos, filtros bloqueados, zonificación de la mesa |
| Demasiado flujo de aire | Mayor consumo de energía y carga más rápida del filtro. | Ajuste del ventilador, posición del amortiguador, zonas abiertas innecesarias |
| Flujo de aire desigual | Algunas zonas de la mesa retienen bien el humo, mientras que otras lo dejan escapar. | Estructura de la tabla, zonificación, equilibrio de conductos |
| El flujo de aire disminuye con el tiempo. | La succión se debilita durante la producción. | Carga del filtro, caída de presión, limpieza por pulsos |
| El flujo de aire no puede recuperarse | Los filtros pueden estar obstruidos o el colector puede ser de tamaño insuficiente. | Medio filtrante, carga de polvo, historial de mantenimiento |
El flujo de aire debe comprobarse en condiciones reales de producción, no solo cuando el colector es nuevo y los filtros están limpios. Un sistema que funciona bien el primer día puede tener un rendimiento deficiente una vez que los cartuchos de filtro comienzan a acumular polvo fino.
Cartuchos de filtro: La etapa central de filtración
La mayoría de los colectores de polvo para corte láser utilizan cartuchos de filtro, ya que el material filtrante plisado proporciona una gran superficie de filtración en una estructura compacta. Esto resulta útil en talleres con espacio limitado pero con alta concentración de humo y polvo fino.
Sin embargo, el rendimiento de los cartuchos depende de algo más que la cantidad de cartuchos. El material filtrante debe capturar los humos metálicos finos, liberar el polvo durante la limpieza por pulsos, resistir las tensiones de funcionamiento y sellar correctamente dentro del colector.
Los finos humos del corte láser pueden ser difíciles de eliminar, ya que partículas muy pequeñas pueden penetrar profundamente en el medio filtrante. Una vez que las partículas quedan atrapadas en la estructura del medio, la limpieza por pulsos puede no ser eficaz. Esto provoca una rápida obstrucción, una succión débil y la necesidad de reemplazar el cartucho con frecuencia.
Por lo tanto, los cartuchos de filtro deben seleccionarse según el tipo de polvo, el área de filtración, la estructura del medio filtrante, la respuesta a la limpieza por pulsos, el riesgo de chispas, el diseño del sellado y la resistencia mecánica. Un cartucho con alta eficiencia teórica puede fallar prematuramente si el colector se sobrecarga, la limpieza por pulsos es débil o las partículas calientes no se controlan antes de la etapa de filtrado.
Caída de presión: La señal de salud del colector
La caída de presión indica la resistencia a través de los cartuchos del filtro. Cuando los cartuchos están limpios, la resistencia es baja. A medida que se acumula polvo en el medio filtrante, la resistencia aumenta. La limpieza por pulsos debería eliminar parte de la capa de polvo y mantener la caída de presión dentro de un rango de funcionamiento estable.
En un colector de polvo para corte láser en buen estado, la caída de presión aumenta lentamente y los ciclos de limpieza la mantienen bajo control. Si la caída de presión aumenta rápidamente, es posible que el colector sea demasiado pequeño, que los filtros estén obstruidos, que el sistema de limpieza por pulsos sea deficiente o que la carga de polvo entrante sea mayor de lo esperado.
Problemas comunes de caída de presión
| Causa | Por qué sucede | Dirección práctica |
|---|---|---|
| Penetración de humos finos | Las partículas pequeñas penetran profundamente en el medio. | Revisar el comportamiento de filtración de los cartuchos y de la superficie. |
| Gran cantidad de polvo | El colector recibe más polvo del esperado. | Aumentar la superficie del filtro o mejorar la preseparación. |
| Limpieza de pulso débil | La torta de polvo no se desprende correctamente | Compruebe el aire comprimido, las válvulas, las boquillas y el controlador. |
| Humedad o neblina de aceite | El polvo se vuelve pegajoso y difícil de limpiar. | Revisar el estado de la superficie del material y la calidad del aire. |
| Coleccionista de tamaño reducido | La carga de aire a medio es demasiado alta. | Vuelva a comprobar el flujo de aire, el área del filtro y la carga de producción. |
| Mala sincronización del mantenimiento | Los filtros funcionan más allá de su vida útil práctica. | Definir límites de reemplazo basados en la caída de presión |
La caída de presión no debe interpretarse únicamente como un valor numérico en el panel de control. Indica al operador si el flujo de aire, la carga de polvo, el medio filtrante y la limpieza por pulsos están funcionando conjuntamente.
El control de chispas precede a la protección del filtro.
El corte por láser puede generar chispas, partículas calientes y pequeños fragmentos de escoria. Estas partículas deben controlarse antes de que lleguen a los cartuchos de filtro.
Un cartucho de filtro no debería ser la primera medida de protección contra las chispas.
El control de chispas puede incluir un diseño adecuado de la mesa de corte, espacio de salida, deflectores de entrada, preseparación, supresores de chispas, disposición apropiada de los conductos, monitoreo de temperatura y descarga segura de polvo. El diseño correcto depende del tipo de metal, el proceso de corte, la carga de polvo y los requisitos de seguridad.
Esto es especialmente importante al cortar aluminio, metal recubierto, material aceitoso o metales mixtos. Algunas corrientes de polvo pueden requerir una revisión de seguridad adicional. En estos casos, el colector de polvo debe evaluarse como parte de un sistema completo, no como una unidad independiente conectada a la mesa láser.
La regla práctica es simple: detener las partículas calientes antes de que lleguen al medio filtrante.
El costo de mantenimiento es mayor que el precio del cartucho.
Muchos compradores comparan los colectores de polvo según su precio inicial o el precio de los cartuchos de filtro. Sin embargo, esto no es suficiente. En el corte por láser, el costo real incluye la estabilidad del flujo de aire, el consumo de electricidad, el consumo de aire comprimido, la vida útil de los cartuchos, el tiempo de inactividad, la mano de obra de limpieza, la eliminación del polvo y las comprobaciones de seguridad.
Un colector de bajo costo puede resultar caro si pierde succión rápidamente, requiere reemplazo frecuente de cartuchos o no soporta las horas de producción reales. Un sistema más adecuado puede reducir los costos a largo plazo al mantener un flujo de aire estable y una vida útil del filtro predecible.
Factores de costo de mantenimiento
| Factor de costo | POR QUÉ ES IMPORTANTE |
|---|---|
| Frecuencia de reemplazo de cartuchos | Los reemplazos frecuentes aumentan los costos de consumibles y mano de obra. |
| Uso de aire comprimido | Una limpieza por pulsos deficiente desperdicia aire y aún así puede no ser suficiente para limpiar. |
| Energía del ventilador | El exceso de flujo de aire aumenta el consumo de energía. |
| Tiempo de Recuperación | El cambio de filtro puede interrumpir la producción. |
| Descarga de polvo | Un mal diseño de la tolva o del cajón aumenta el trabajo de limpieza. |
| Inspección de seguridad | Las chispas, el polvo caliente y el polvo metálico fino requieren revisiones periódicas. |
| Vida útil del sistema | Un funcionamiento estable reduce las reparaciones de emergencia y las paradas no planificadas. |
El mejor colector de polvo no es simplemente el más barato. Es el sistema que ofrece una succión estable, una caída de presión predecible, un manejo seguro del polvo y una vida útil razonable del filtro.
Qué debe hacer un buen colector de polvo para corte láser
Un colector de polvo para corte láser bien seleccionado debe capturar el humo cerca de la zona de corte, mover el aire contaminado a través de conductos con una velocidad estable, eliminar las chispas y las partículas calientes antes de que dañen los filtros, capturar los humos metálicos finos en los cartuchos del filtro, limpiar los cartuchos de manera efectiva mediante limpieza por pulsos, descargar el polvo recogido de forma segura y mantener la caída de presión dentro de un rango predecible.
Si alguna parte de esta cadena es débil, todo el sistema puede volverse inestable. Un flujo de aire fuerte no soluciona la protección deficiente contra chispas. Unos buenos cartuchos de filtro no solucionan las fugas en los conductos. Un ventilador potente no soluciona la obstrucción del filtro. Un colector grande no soluciona la mala captación de la mesa.
Por eso, al seleccionar el colector de polvo, se deben tener en cuenta tanto el colector de polvo como el proceso que lo rodea.
Lecciones prácticas sobre la aplicación de la filtración Omela
En los talleres de corte por láser, la presencia de humo visible suele indicar problemas en la captación del flujo de aire. La causa puede ser una succión débil, filtros obstruidos, una mala distribución de la mesa de trabajo, fugas en los conductos o un diseño desequilibrado de los mismos.
La obstrucción rápida del filtro suele indicar una alta acumulación de humos finos, un medio filtrante inadecuado, una limpieza por pulsos débil, neblina de aceite, humedad o un flujo de aire excesivo por área de filtro.
Las marcas de quemaduras en los cartuchos de filtro suelen indicar que chispas o partículas calientes alcanzaron la etapa de filtrado. En este caso, reemplazar solo el cartucho no resuelve el problema de raíz. Se debe revisar el circuito de control de chispas anterior.
En talleres con varias máquinas, la recolección centralizada de polvo puede funcionar, pero el equilibrio del flujo de aire cobra mayor importancia. Si una rama aspira demasiado aire y otra carece de succión, la captura de humo se vuelve inestable, incluso si la capacidad total de los ventiladores parece suficiente.
Estas lecciones prácticas respaldan un punto de ingeniería: la recolección de polvo en el corte por láser es una decisión de sistema, no solo una decisión sobre el cartucho del filtro.
Cómo elegir el sistema adecuado
Un proceso de selección práctico debe ir desde la fuente de corte hasta la salida del recolector.
En primer lugar, confirme el proceso de corte: tipo de material, grosor, velocidad de corte, tamaño de la mesa, horas de trabajo y riesgo de chispas.
En segundo lugar, confirme el caudal de aire requerido. El sistema debe generar suficiente flujo de aire de captura en la zona de corte y mantenerlo a medida que los filtros se cargan.
En tercer lugar, revise los cartuchos de filtro. El material filtrante debe capturar los humos metálicos finos, liberar el polvo durante la limpieza por pulsos, resistir las condiciones de funcionamiento y sellar correctamente.
En cuarto lugar, revise el control de chispas y partículas calientes. Las partículas calientes deben reducirse antes de que el aire llegue a los cartuchos.
En quinto lugar, revise el mantenimiento a largo plazo. El reemplazo de filtros, la descarga de polvo, el monitoreo de la caída de presión y el mantenimiento del aire comprimido deben ser fáciles y predecibles.
Información que se debe recopilar antes de la selección
Antes de elegir un colector de polvo para corte láser, recopile la siguiente información:
- Potencia de la máquina láser, tamaño de la mesa de corte y número de cabezales de corte
- Tipo de material, espesor de la placa, velocidad de corte y horas de trabajo diarias.
- Condiciones de humo, como humo ligero, humo denso, escape visible o neblina en el taller.
- Tipo de polvo, como acero al carbono, acero inoxidable, aluminio, chapa galvanizada, metal revestido o metal mixto.
- Caudal de aire existente, tamaño del conducto, potencia del ventilador, tendencia de la caída de presión, tamaño del cartucho del filtro, cantidad de cartuchos, vida útil, historial de chispas, diseño del taller, objetivo de emisiones y fotos o vídeos del proceso.
Esta información ayuda a determinar el flujo de aire, el área del filtro, el material del cartucho, el método de control de chispas y la estrategia de mantenimiento.
Vista final de ingeniería
La elección de un colector de polvo para corte láser debe comenzar por la zona de corte.
Si sale humo de la mesa, el problema podría ser la captura del flujo de aire. Si la succión disminuye después de varios días, el problema podría ser la saturación del filtro o una caída de presión. Si los cartuchos presentan marcas de quemaduras, el problema podría ser el control de la chispa. Si los filtros se obstruyen con demasiada rapidez, el problema podría ser la selección del medio filtrante, la acumulación de polvo, la neblina de aceite, la humedad o un área de filtración insuficiente.
El mejor sistema no se define por un solo número. Se define por lo bien que funciona todo el sistema en conjunto:
Capturan el humo, mueven el aire, protegen los filtros, controlan la caída de presión, descargan el polvo de forma segura y reducen los costos de mantenimiento.
En los talleres de corte por láser, un colector de polvo bien seleccionado puede mejorar la calidad del aire, estabilizar la producción, proteger los equipos, reducir el tiempo de inactividad y hacer que el mantenimiento sea más predecible.
Preguntas Frecuentes
¿Para qué se utiliza un colector de polvo para corte por láser?
Un colector de polvo para corte láser se utiliza para capturar el humo, las finas partículas metálicas, las partículas de óxido, las chispas y el polvo generados durante el proceso de corte láser. Esto ayuda a mejorar la calidad del aire en el taller y a proteger los equipos.
¿Cómo elijo el flujo de aire para un colector de polvo de corte láser?
El caudal de aire debe seleccionarse en función del tamaño y la estructura de la mesa de corte, el tipo de material, la velocidad de corte, el número de cabezales de corte, la disposición de los conductos, el tiempo de producción y los requisitos de captura de humos. El objetivo es lograr una captura estable en la zona de corte, no simplemente un caudal de aire máximo.
¿Por qué se obstruyen rápidamente los cartuchos de filtro para el corte por láser?
Los cartuchos de filtro pueden obstruirse rápidamente debido a la penetración de humos metálicos finos, una gran cantidad de polvo, neblina de aceite, humedad, una limpieza por pulsos débil, una alta velocidad de filtración o un colector de tamaño insuficiente.
¿Por qué aumenta la caída de presión en un colector de polvo de corte láser?
La caída de presión aumenta a medida que se acumula polvo en los cartuchos del filtro. Un aumento rápido de la caída de presión puede indicar obstrucción por humos finos, liberación deficiente de polvo, limpieza por pulsos débil, exceso de polvo, humedad, contaminación por aceite o área de filtrado insuficiente.
¿Son peligrosas las chispas para los colectores de polvo de corte láser?
Sí. Las chispas y las partículas calientes pueden dañar los cartuchos de filtro y generar riesgos para la seguridad. El control de chispas debe diseñarse antes de la etapa de filtrado mediante el diseño de la mesa, la preseparación, deflectores, dispositivos cortachispas u otras medidas de protección adecuadas.
¿Qué factores influyen en el coste de mantenimiento de un colector de polvo para corte por láser?
El coste de mantenimiento depende de la vida útil del cartucho del filtro, la caída de presión, el consumo de aire comprimido, la energía del ventilador, la descarga de polvo, la frecuencia de limpieza, el tiempo de inactividad, la protección contra chispas y la facilidad de inspección y mantenimiento del sistema.
¿Qué información se necesita para cotizar un colector de polvo para corte láser?
Proporcione la potencia del láser, el tamaño de la mesa, el tipo de material, el grosor, la velocidad de corte, las horas de trabajo, las condiciones de humo, el riesgo de chispas, la disposición de los conductos, los requisitos de flujo de aire, los detalles de los filtros existentes, el objetivo de emisiones y fotos o vídeos del proceso.
Autor
Jessica Ma – Ingeniero sénior de filtración, Omela Filtration
Jessica Ma es ingeniera sénior de filtración en Omela Filtration, especializada en Filtro de Polvo y líquidos. Con más de 15 años de experiencia, se centra en optimizar el rendimiento de los filtros de mangas, mejorar la eficiencia de la filtración y desarrollar soluciones de alto rendimiento para colectores de polvo industriales y aplicaciones de filtración de líquidos de precisión.