
Wichtige Erkenntnisse
- Die Staubabsaugung beim Laserschneiden ist nicht auf einen einzigen Gerätetyp festgelegt. Sie kann als … konzipiert werden. Zonen-Absaugtischsystem, geschlossenes Absaugsystem, Patronenstaubabscheider, mobiler Rauchabsauger, zentrales Staubabsaugungssystem oder hybrides Funkenlöschsystem.
- Der richtige Typ hängt ab von Größe des Schneidetisches, Zustand der Einhausung, Materialart, Rauchentwicklung, Funkengefahr, Staubbelastung, Betriebsstunden, Werkstattlayout und Wartungsplan.
- Für das Flachbett-Faserlaserschneiden, ein Staubabsaugung beim Laserschneiden Üblicherweise kombiniert dies Tischabsaugung, Kanalsystem, Funkenkontrolle, Filterpatronen, Impulsreinigung, Lüftersystem, Staubabfuhr und Differenzdrucküberwachung.
- Patronenstaubabscheider Sie werden beim Laserschneiden häufig eingesetzt, da plissierte Filterpatronen eine große Filterfläche bei kompakter Bauweise bieten.
- Mobile Absauggeräte sind für kleinere oder vorübergehende Arbeiten nützlich, aber kontinuierliche Schneidlinien benötigen in der Regel ein fest installiertes Absaug-, geschlossenes oder zentrales Staubabsaugungssystem.
- Die Auslegung der Zündsteuerung sollte vor der Filterauswahl überprüft werden, weil Filterpatronen sollten nicht die erste Verteidigungslinie gegen Funken und heiße Partikel sein..
Die richtige Absaugkonfiguration für Laserschneidrauch auswählen
Beim Laserschneiden entstehen Rauch, Metallrauch, feine Oxidpartikel, Funken und kleine Schlackenfragmente. Diese Verunreinigungen verhalten sich anders als gewöhnlicher Werkstattstaub. Feiner Metallrauch kann in der Luft schweben, und heiße Partikel können Filterpatronen beschädigen, wenn sie zu direkt in den Filterbereich gelangen.
Eine kleine, geschlossene Lasermaschine, ein großer Flachbett-Faserlasertisch, eine Fertigungswerkstatt mit mehreren Maschinen und eine Hochleistungs-Aluminiumschneidanlage benötigen möglicherweise alle unterschiedliche Staubabsaugungssysteme.
Der richtige Staubabscheidertyp sollte auf die Rauchquelle, die Konstruktion des Schneidtisches, die Materialart, den Produktionsaufwand und das Funkenrisiko abgestimmt sein.
Dieser Artikel erklärt die wichtigsten Arten von Staubabscheidern für das Laserschneiden und zeigt, wo welche Art besser geeignet ist.
Haupttypen von Staubabsaugungen beim Laserschneiden
| Typ | Best-Fit-Anwendung | Hauptstärke | Hauptbeobachtungspunkt |
|---|---|---|---|
| Zonenweise abgesenkte Absauganlage + Kollektor | Flachbett-Faserlaserschneidtische | Erfasst Rauch unterhalb der aktiven Schneidzone | Die Zonierung der Tische und die Luftstrombalance müssen korrekt sein. |
| Geschlossenes Absaugsystem | Geschlossene Laserschneidmaschinen | Enthält Rauch in einem geschlossenen Arbeitsbereich | Erfordert kontrollierten Unterdruck und einen sauberen Abgasweg |
| Patronenstaubabscheider | Feine, trockene Metallrauchabsaugung und kompakte Werkstattlayouts | Große Filterfläche in einem kompakten Gehäuse | Feine Dämpfe, Ölnebel und Funken können die Lebensdauer der Patrone verkürzen. |
| Tragbarer Rauchabzug | Kleinmaschinen, Reparaturarbeiten, temporäre Stationen | Flexibel und leicht zu bewegen | Begrenzte Luftdurchsatz- und Filterkapazität |
| Zentrales Staubsammelsystem | Mehrere Schneidemaschinen oder Produktionslinien | Ein System kann mehrere Schneidpunkte bedienen | Erfordert Kanalausgleich und Überprüfung des gleichzeitigen Betriebs. |
| Hybrides Zündsystem | Starker Rauch, Funken, Metallgemisch, hohe Belastung | Kombiniert Vorabscheidung, Funkenkontrolle und Patronenfiltration. | Weitere Konstruktionsdetails und Wartungsplanung erforderlich |
Es gibt keine Standardlösung für jede Laserschneidwerkstatt. Die richtige Wahl hängt vom Schneidtisch, der Produktionsbelastung, dem Materialmix, dem verfügbaren Platz, den Anforderungen an die Luftzirkulation und der Wartungsfreundlichkeit ab.
Zonen-Absaugtisch mit Patronenstaubabscheider
Ein zonierter Absaugtisch ist eine der gängigsten Bauweisen für das Flachbett-Faserlaserschneiden. Der Rauch wird durch den Schneidtisch nach unten abgesaugt, anstatt in die Werkstatt aufzusteigen.
In einem Zonensystem wird nur der aktive Schneidbereich stark abgesaugt. Dadurch wird vermieden, dass Luft gleichzeitig durch den gesamten Tisch gesaugt wird. Bei großen Schneidtischen kann dies den Gesamtluftbedarf reduzieren und die Luftabsaugung verbessern.
Ein gut zonierter Absaugtisch kann Rauch oft mit weniger Gesamtluftstrom besser absaugen als ein schlecht zoniertes Absaugsystem für den gesamten Tisch.
Diese Anordnung eignet sich für Kohlenstoffstahl, Edelstahl, Aluminium, verzinktes Blech und die allgemeine Blechbearbeitung. Die endgültige Auslegung sollte jedoch noch Materialart, Blechdicke, Schnittgeschwindigkeit, Funkenbildungsgefahr und Filterpatronenbeladung berücksichtigen.
Der Kollektor sollte nicht getrennt vom Tisch betrachtet werden. Tischkammer, Kanalanschluss, Klappenbewegung, aktive Absaugzone, statischer Lüfterdruck und Filterfläche beeinflussen alle das Endergebnis.
Geschlossenes Absaugsystem für Laserschneidanlagen
Manche Laserschneidmaschinen sind geschlossen oder halbgeschlossen. Bei diesen Systemen saugt das Absaugsystem den Rauch aus dem Maschinengehäuse ab und hält die Schneidkammer unter kontrolliertem Unterdruck.
Diese Anordnung ist dann sinnvoll, wenn die Maschinenstruktur bereits zur Raucheindämmung beiträgt. Anstatt sich nur auf die offene Tischabsaugung zu verlassen, begrenzt die Einhausung die Rauchausbreitung und lenkt den Luftstrom zum Absaugpunkt.
Ein geschlossenes System funktioniert am besten, wenn Gehäuse, Luftstrom und Abluftöffnung gemeinsam konstruiert sind.
Weist das Gehäuse zu viele Leckstellen auf, kann Rauch austreten. Ist der Luftstrom zu schwach, können sich Dämpfe im Inneren der Maschine ansammeln. Ist der Luftstrom hingegen zu stark, kann dies die Filterbelastung erhöhen oder die Schneidumgebung beeinträchtigen.
Geschlossene Absaugung eignet sich oft für kompakte Lasermaschinen, automatische Schneidzellen oder Werkstätten, in denen Rauchabdichtung und Trennung der Bediener wichtig sind.
Kartuschenstaubsammler
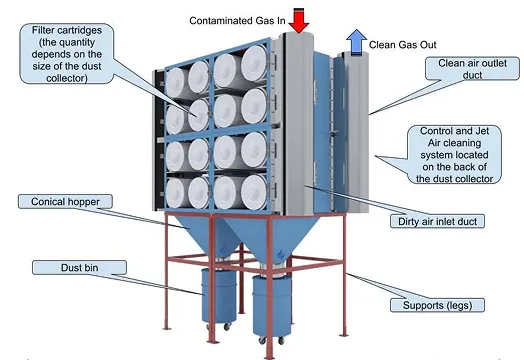
Patronenstaubabscheider nutzen plissierte Filterpatronen zur Abscheidung feinster Partikel. Die plissierte Struktur bietet eine große Filterfläche innerhalb eines kompakten Gehäuses, weshalb Patronenstaubabscheider häufig beim Laserschneiden und bei der Metallrauchabsaugung eingesetzt werden.
Beim Laserschneiden müssen Filterpatronen feine Metallrauche, Oxidstaub und wiederholte Impulsreinigung bewältigen. Ein gutes Patronensystem sollte außerdem den Differenzdruck überwachen, damit die Bediener erkennen können, wann die Filter voll sind, wann eine Reinigung erforderlich ist und wann ein Austausch ansteht.
Patronenabscheider sind zwar leistungsstark gegen feine, trockene Dämpfe, müssen aber vor Funken, klebrigem Staub und Überlastung geschützt werden.
Wenn beim Schneidprozess Ölnebel, Beschichtungsrückstände, Feuchtigkeit oder eine sehr hohe Staubbelastung entstehen, können die Kartuschen schnell verstopfen. Gelangen Funken auf das Schneidmaterial, können Brandspuren oder Sicherheitsrisiken auftreten. In diesen Fällen sollten Funkenkontrolle und Vortrennung überprüft werden, bevor das Schneidmaterial einfach gewechselt wird.
Für die Auswahl der zugehörigen Ausrüstung kann die Seite von Omela über Patronenstaubabscheider als interne Referenz für die Patronenausrichtung, die Impulsreinigung, die Differenzdruckregelung und die Planung der Staubabfuhr verwendet werden.
Tragbarer Rauchabzug
Ein mobiler Rauchabsauger ist ein kleines, bewegliches Absauggerät zur gezielten Erfassung von Rauch und Dämpfen. Er eignet sich beispielsweise für kleinere Lasermarkierungsarbeiten, leichte Schneidarbeiten, Reparaturen, Prototypenfertigung oder temporäre Bearbeitungsbereiche.
Der Hauptvorteil liegt in der Flexibilität. Das Gerät kann nahe an den Arbeitsbereich herangeführt und dort eingesetzt werden, wo ein fest installiertes Kanalsystem nicht praktikabel ist.
Die Begrenzung liegt in der Kapazität.
Tragbare Rauchabsauganlagen sind zwar praktisch, aber in der Regel nicht die beste Wahl für das Laserschneiden großer Flächen oder die kontinuierliche Produktion unter hoher Belastung.
Ein mobiles Absauggerät kann einen begrenzten Luftdurchsatz, eine kleinere Filterfläche, eine kürzere Filterlebensdauer und eine geringere Eignung zur Bewältigung von Funken oder starker Rauchbelastung aufweisen. Wenn in der Werkstatt täglich über lange Schichten Metall geschnitten wird, ist eine fest installierte Absauganlage, ein geschlossenes oder zentrales System in der Regel zuverlässiger.
Zentrales Staubabsaugungssystem
Eine zentrale Staubabsaugung verbindet mehrere Schneidmaschinen oder Absaugpunkte über ein Kanalsystem mit einem größeren Abscheider. Diese Anordnung ist sinnvoll, wenn in einer Werkstatt mehrere Laserschneidmaschinen, Plasmaschneidanlagen, Schweißstationen oder Metallbearbeitungsprozesse im selben Produktionsbereich eingesetzt werden.
Der Vorteil liegt in der zentralen Wartung und Systemerweiterung. Anstatt für jede Maschine einen separaten Abscheider zu installieren, kann die Werkstatt Filtration, Staubabfuhr und Drucküberwachung zentral steuern.
Die Herausforderung besteht in der Balance des Luftstroms.
Die Dimensionierung eines zentralen Systems sollte sich nach dem gleichzeitigen Betrieb, dem Zweigwiderstand, der Dämpfersteuerung und dem Druckausgleich richten – und nicht nur nach dem Gesamtluftstrom.
Wenn ein Zweig zu viel Luft ansaugt, kann eine andere Maschine an Saugkraft verlieren. Wird zukünftiges Gerät installiert, ohne den Lüfterdruck und die Kanalkapazität zu überprüfen, kann die Rauchabsaugung instabil werden. Bei zentralen Systemen ist die Kanalauslegung ebenso wichtig wie die Größe des Sammlers.
Zündkerzensteuerung und Hybridsysteme
Beim Laserschneiden entstehen Funken und heiße Partikel. In manchen Werkstätten ist daher nicht nur ein einfacher Filter, sondern eine Hybridlösung mit Funkenreduzierung, Vorabscheidung, Filterpatronenfiltration und sicherer Staubabfuhr die bessere Wahl.
Hybridsysteme können einen Abwärtsstromtisch, einen Funkenfänger, eine Einlassleitwand, eine Auswurfkammer, einen Patronensammler, eine Impulsreinigung, eine Differenzdrucküberwachung und eine Abluftanlage umfassen. Ziel ist es, die Belastung der Filterpatronen zu reduzieren und das Risiko heißer Partikel vor der Filtration zu minimieren.
Die Funkenverhinderung sollte vor dem Einbau der Filterpatronen und nicht erst nach dem Auftreten von Beschädigungen an den Patronen konzipiert werden.
Diese Anordnung eignet sich besonders für das Schneiden von Aluminium, beschichteten Blechen, öligen Materialien, verzinkten Blechen, Mischmetallen und für das kontinuierliche Schneiden mit hoher Leistung. Je komplexer der Staubstrom, desto wichtiger wird der Systemschutz.
So wählen Sie den richtigen Typ aus
Welcher Staubabscheider am besten geeignet ist, hängt von den Gegebenheiten der Werkstatt ab. Dasselbe Abscheidermodell kann in einer Laserschneidanlage gut funktionieren, in einer anderen jedoch schlecht, wenn sich Tischkonstruktion, Materialart, Auslastungsgrad oder Wartungsplan unterscheiden.
| Auswahlfrage | Wenn die Antwort Ja lautet | Bessere Richtung |
|---|---|---|
| Handelt es sich um einen großen Flachbett-Schneidetisch? | Der Rauch stammt hauptsächlich von der Tischoberfläche. | Zonen-Absaugtisch + Patronensammler |
| Ist die Maschine gekapselt? | Der Rauch kann im Inneren des Maschinengehäuses eingeschlossen werden. | Geschlossenes Absaugsystem |
| Handelt es sich um eine kleine, befristete oder leicht anspruchsvolle Tätigkeit? | Mobilität ist wichtiger als hohe Kapazität. | Tragbarer Rauchabzug |
| Gibt es mehrere Maschinen? | In einer Werkstatt laufen mehrere Extraktionspunkte. | Zentrales Staubsammelsystem |
| Treten Funken oder heiße Partikel häufig auf? | Filterpatronen weisen Brandspuren auf oder es besteht hohe Funkengefahr | Zündsteuerung oder Hybridsystem |
| Ist die Feinrauchbelastung hoch? | Der Druckabfall steigt nach dem Austausch schnell an. | Mehr Filterfläche, bessere Filtermedien oder gestaffelter Schutz |
Eine praxisorientierte Auswahl sollte von der Schneidquelle nach außen erfolgen: Tischauffang, Luftstrompfad, Kanalsystem, Funkenkontrolle, Filterpatronen, Ventilator, Druckverlust, Staubabfuhr und Wartungszugang.
Anwendungsbeispiele für Omela-Filtration
Fall 1: Flachbett-Schneidetisch mit ungleichmäßiger Rauchabsaugung
In einer Metallverarbeitungswerkstatt stand ein großer Faserlaserschneidtisch. Die Absaugung war in Betrieb, aber Rauch trat an einer Seite des Tisches aus.
Die Überprüfung ergab, dass das Problem nicht nur die Saugleistung des Kollektors betraf. Die aktiven Absaugzonen waren nicht gleichmäßig verteilt, und einige Tischabschnitte wiesen eine deutlich geringere Saugleistung auf als andere.
Lektion: Beim Flachbett-Laserschneiden kann die Tischzonierung genauso wichtig sein wie der gesamte Luftstrom.
Fallbeispiel 2: Kleine Werkstatt mit einem tragbaren Gerät
Eine kleine Werkstatt nutzte für leichte Schneidarbeiten eine mobile Rauchabsaugung. Das Gerät war leicht zu transportieren und für kurze Arbeiten nützlich, doch bei längeren Schneidarbeiten setzte sich der Filter zu schnell zu.
Der Produktionsprozess wandelte sich von gelegentlichem Schneiden zu regelmäßiger Fertigung. Das tragbare Gerät verfügte nicht mehr über genügend Luftdurchsatz oder Filterkapazität für den neuen Arbeitszyklus.
Fazit: Mobile Extraktionssysteme sind zwar flexibel, aber für eine kontinuierliche Produktion ist eine Überprüfung des festen Systems erforderlich.
Fall 3: Schnelles Verstopfen der Kartusche beim Mischmetallschneiden
In einer Werkstatt, die Kohlenstoffstahl, Edelstahl und beschichtete Bleche verarbeitet, mussten die Filterpatronen häufig gewechselt werden. Der Differenzdruck stieg schnell an, und die Impulsreinigung konnte den Luftstrom nicht vollständig wiederherstellen.
Im Fokus der Überprüfung standen die Feinstaubbelastung, die Staubfreisetzung, Öl- oder Beschichtungsrückstände, der Luftdurchsatz pro Kartusche und die Druckluftqualität.
Lektion: Die Leistung von Patronenabscheidern hängt vom Verhalten des Staubs ab, nicht nur von der Filtereffizienz.
Fall 4: Zentrales System mit unausgeglichenen Zweigen
Eine Anlage verband mehrere Schneidemaschinen mit einem zentralen Luftabscheider. Der Gesamtluftstrom schien zufriedenstellend, jedoch wies eine Anlage einen starken Sog auf, während an einer anderen sichtbar Rauch austrat.
Der Fokus der Überprüfung lag auf dem Kanalgleichgewicht, der Dämpferlogik, dem gleichzeitigen Maschinenbetrieb und dem statischen Druck.
Lektion: Ein zentrales System muss durch die Nachfrage der einzelnen Zweige ausgeglichen werden, nicht nur durch die Gesamtkapazität der Stromabnehmer.
Fall 5: Funkenschäden an Filterpatronen
Nach der Bearbeitung funkenreicher Materialien zeigten sich an der Laserschneidlinie Brandspuren auf den Kartuschenmedien. Der Austausch der Kartuschen linderte das Symptom vorübergehend, beseitigte aber nicht die Ursache.
Die Untersuchung wies darauf hin, dass heiße Partikel zu direkt in die Filterstufe gelangen. Der Lösungsansatz konzentrierte sich auf die Funkenkontrolle, den Einlassschutz und eine sicherere Staubabfuhr.
Lehre: Die Konstruktion zur Funkenkontrolle sollte die Kartuschen vor Beschädigung schützen.
Vergleich: Welcher Typ passt zu welcher Werkstatt?
| Werkstattsituation | Empfohlene Richtung | Warum |
|---|---|---|
| Einzel-Flachbett-Faserlasertisch | Zonen-Abluftsystem + Patronensammler | Gute Quellenerfassung und kompakte Filterung |
| Geschlossene Laserschneidmaschine | Geschlossene Absaugung | Verwendet Maschinengehäuse zur Eindämmung des Rauchs |
| Kleine provisorische Schneidestation | Tragbarer Rauchabzug | Flexibel und leicht zu verlegen |
| Mehrere Schneidemaschinen | Zentrales System | Zentrale Filtration und Wartung |
| Aluminium- oder funkenintensives Schneiden | Zündsteuerung / Hybridsystem | Schützt Filterpatronen vor heißen Partikeln |
| Starke Feinrauchbelastung und hohe Einschaltdauer | Größerer Patronensammler oder festes System | Größere Medienfläche und bessere Druckstabilität |
Dieser Vergleich dient als Ausgangspunkt, nicht als feste Regel. Die endgültige Auswahl hängt weiterhin von Luftstrom, Tischkonstruktion, Materialart, Staubbelastung, statischem Druck, Filtermedium, Funkenkontrolle und Betriebsplan ab.
Häufige Fehler bei der Auswahl eines Staubabsaugsystems für das Laserschneiden
Viele Probleme bei der Staubabsaugung entstehen dadurch, dass man den Systemtyp zu schnell auswählt.
Ein häufiger Fehler ist die Verwendung eines tragbaren Schneidgeräts für die Serienfertigung. Es mag bei Tests funktionieren, versagt aber bei zunehmender Betriebsdauer.
Ein weiterer Fehler ist die Auswahl eines Patronenfilters ohne Berücksichtigung der Anforderungen an die Funkenunterdrückung. Gelangen heiße Partikel in die Patronen, kann es selbst bei korrektem Luftstrom zu Filterschäden kommen.
Ein dritter Fehler besteht darin, die Dimensionierung ausschließlich anhand der Laserleistung vorzunehmen. Die Laserleistung ist zwar wichtig, aber Tischgröße, Materialart, Dicke, Schnittgeschwindigkeit, Einschaltdauer und Absaugzone sind genauso entscheidend.
Ein vierter Fehler besteht darin, ein zentrales System als einen einzigen großen Ventilator zu betrachten. In Wirklichkeit benötigt jeder Zweig ausreichend Luftzufuhr, und das System muss unter realen Betriebsbedingungen ausbalanciert sein.
Der beste Abscheidertyp ist derjenige, der zur Rauchquelle, zum Produktionsmuster, zum Sicherheitsrisiko und zur Wartungsstrategie passt.
Informationen, die vor der Auswahl benötigt werden
Vor der Auswahl eines Staubabsaugsystems für das Laserschneiden sollten Sie Folgendes vorbereiten:
- Lasermaschinentyp, Leistung, Größe des Schneidtisches und Gehäusezustand
- Materialart, Blechdicke, Schnittgeschwindigkeit und tägliche Arbeitszeit
- Rauchbedingungen, wie z. B. sichtbarer Rauchaustritt, Werkstattnebel oder schwache Absaugung
- Staubart, einschließlich Kohlenstoffstahl, Edelstahl, Aluminium, verzinktes Blech, beschichtetes Blech oder Mischmetalle
- Funkengeschichte, Brandspuren, Kanalanordnung, verfügbare Bodenfläche und zukünftiger Erweiterungsplan
- Aktueller Kollektortyp, Filterpatronengröße, Patronenanzahl, Druckabfalltrend und Lebensdauer
- Fotos oder Videos vom Schneidevorgang, der Tischkonstruktion, den Luftkanälen, dem Sammler und den verwendeten Filtern
Diese Informationen helfen bei der Entscheidung, ob die Werkstatt ein Absaugtischsystem, eine geschlossene Absaugung, einen tragbaren Rauchabsauger, einen Patronensammler, ein zentrales System oder eine hybride Funkenkontrollkonstruktion benötigt.
Endgültige technische Ansicht
Die Staubabsaugung beim Laserschneiden sollte nicht mit der Frage beginnen:
„Welches Staubabsauganlagenmodell sollte ich kaufen?“
Eine bessere Frage wäre:
Welcher Staubabsaugungstyp passt zur Schneidquelle und zum Werkstattlayout?
Für Flachbettschneidanlagen ist eine zonenweise Absaugung nach unten möglicherweise der beste Ausgangspunkt. Bei geschlossenen Maschinen kann eine kontrollierte Absaugung im Gehäuse besser geeignet sein. Für kleinere, temporäre Einsätze kann eine mobile Absaugung ausreichend sein. Bei mehreren Maschinen kann ein zentrales System die Anzahl redundanter Geräte reduzieren, erfordert jedoch eine Abstimmung der Absaugkanäle. Bei funkenintensiven oder hochbelastenden Schneidarbeiten sollten eine kombinierte Funkenkontrolle und Patronenfilterung gemeinsam geprüft werden.
Ein gut ausgewählter Staubabscheider für Laserschneidanlagen sollte den Rauch direkt an der Quelle erfassen, die Filterpatronen schützen, den Druckabfall kontrollieren, das Funkenrisiko verringern, die Luftqualität in der Werkstatt aufrechterhalten und die Wartung vorhersehbar gestalten.
FAQ
Welche Haupttypen von Staubabsauganlagen gibt es beim Laserschneiden?
Zu den wichtigsten Typen gehören zonenweise Absaugtische, geschlossene Absaugsysteme, Patronenstaubabscheider, tragbare Rauchgasabsauggeräte, zentrale Staubabsaugsysteme und Hybridsysteme mit Funkenkontrolloptionen.
Welcher Staubabscheidertyp eignet sich am besten für das Flachbett-Faserlaserschneiden?
Ein zonierter Absaugtisch mit angeschlossenem Patronenstaubabscheider ist oft eine praktikable Lösung beim Flachbett-Faserlaserschneiden, da er den Rauch in der Nähe des aktiven Schneidbereichs auffängt und für feine Metalldämpfe eine Patronenfiltration nutzt.
Sind tragbare Rauchabsauganlagen für das Laserschneiden geeignet?
Mobile Absauggeräte eignen sich gut für kleinere, temporäre oder weniger intensive Laserschneidarbeiten. Für große Flachtischschneidanlagen oder die kontinuierliche Produktion sind sie in der Regel nicht optimal, da Luftdurchsatz und Filterkapazität begrenzt sind.
Wann sollte ein zentrales Absaugsystem für Laserschneidstaub eingesetzt werden?
Ein zentrales System kann geeignet sein, wenn mehrere Schneidemaschinen oder Arbeitsstationen in derselben Werkstatt eine Staubabsaugung benötigen. Es erfordert eine sorgfältige Kanalabstimmung, Überprüfung des Lüfterdrucks und Planung des gleichzeitigen Betriebs.
Warum sind Kartuschenkollektoren beim Laserschneiden so verbreitet?
Patronenfilter sind weit verbreitet, da plissierte Filterpatronen eine große Filterfläche in einer kompakten Bauweise bieten und sich daher für feine, trockene Metallrauche eignen, wenn Luftstrom, Staubbelastung, Impulsreinigung und Funkenkontrolle richtig aufeinander abgestimmt sind.
Warum ist die Funkenkontrolle bei Staubabsauganlagen zum Laserschneiden wichtig?
Funken und heiße Partikel können Filterpatronen beschädigen und Sicherheitsrisiken bergen. Die Funkenabwehr sollte vor den Filterpatronen durch Tischkonstruktion, Vorabscheidung, Prallbleche, Funkenfänger oder andere Schutzmaßnahmen erfolgen.
Welche Informationen sind erforderlich, um den richtigen Staubabsaugtyp für das Laserschneiden auszuwählen?
Bitte geben Sie Laserleistung, Tischgröße, Gehäusetyp, Materialart, Dicke, Schnittgeschwindigkeit, Betriebsstunden, Rauchentwicklung, Funkenverlauf, Kanalanordnung, Details zur Filterpatrone, Druckabfalltrend sowie Fotos oder Videos des Prozesses an.
Autorin
Jessica Ma – Leitender Filtrationsingenieur, Omela Filtration
Jessica Ma ist leitende Filtrationsingenieurin bei Omela Filtration und spezialisiert auf Staub- und Flüssigkeitsfiltration. Mit über 15 Jahren Erfahrung konzentriert sie sich auf die Optimierung der Leistung von Schlauchfilteranlagen, die Steigerung der Filtrationseffizienz und die Entwicklung von Hochleistungslösungen für industrielle Entstaubungsanlagen und Präzisionsflüssigkeitsfiltrationsanwendungen.