
Wichtige Erkenntnisse
- Die Dimensionierung der Staubabsaugung für das Laserschneiden sollte mit folgendem beginnen: aktive Schneidzonenicht nur in Bezug auf die Laserleistung oder das Kollektormodell.
- Die wichtigsten Größenfaktoren sind Luftvolumen (CFM oder m³/h), Schneidetischkonstruktion, Materialart, Plattendicke, Filterpatronenfläche, statischer Druck, Druckverlust, Funkengefahr und Betriebsstunden.
- A Staubabsaugung beim Laserschneiden sollte eine stabile Quellenerfassung gewährleisten, sowohl bei sauberen Filtern als auch bei mit Staub gefüllten Filterpatronen.
- Filterpatronen muss über eine ausreichende Filterfläche verfügen, damit feine Metalldämpfe aufgefangen werden können, ohne dass es zu einem raschen Druckabfall oder einer kurzen Lebensdauer kommt.
- Eine Überdimensionierung verschwendet Energie und Stellfläche, während eine Unterdimensionierung zu Rauchaustritt, schwacher Saugkraft, schneller Filterverstopfung, hohen Wartungskosten und instabiler Werkstattluftqualität führt.
- Die richtige Größe sollte im Gleichgewicht sein. Erfassung von Luftstrom, Kanalwiderstand, Filterbelastung, Impulsreinigung, statischem Lüfterdruck, Funkenschutz und langfristigen Wartungskosten.
Warum die Dimensionierung bei der Staubabsaugung beim Laserschneiden wichtig ist
Eine Staubabsaugung beim Laserschneiden mag auf den ersten Blick einfach erscheinen: Verschmutzte Luft strömt ein, Filter fangen den Staub auf, und saubere Luft verlässt den Raum. In der realen Produktion ist die Dimensionierung jedoch wesentlich komplexer.
Beim Laserschneiden entstehen Rauch, feiner Metallrauch, Oxidpartikel, kleine Schlackenfragmente und heiße Funken. Diese Verunreinigungen müssen direkt am Schneidtisch abgesaugt werden, bevor sie sich in der Werkstatt ausbreiten. Ist der Absaugbehälter zu klein, entweicht Rauch, die Saugleistung sinkt schnell, die Filterpatronen verstopfen frühzeitig, und die Bediener können selbst bei laufendem Absauggerät Dunst in der Werkstatt wahrnehmen.
Die richtige Größe eines Staubabscheiders ist nicht die größte, sondern diejenige, die die Rauchquelle erfassen, das erforderliche Luftvolumen fördern, den Systemwiderstand überwinden, eine ausreichende Filterfläche bieten und den Druckabfall über die Zeit stabil halten kann.
Ist der Kollektor überdimensioniert, kann das System ebenfalls Probleme verursachen. Ein zu hoher Luftdurchsatz kann Energie verschwenden, den Geräuschpegel erhöhen, unnötige Luft durch den Tisch ziehen, die Filterpatronen schneller belasten und die Gesamtbetriebskosten steigern.
Beginnen Sie mit dem aktiven Schneidebereich
Die erste Frage zur Dimensionierung lautet nicht: „Wie viele Kartuschen benötigen wir?“, sondern:
Wie viel Schnittfläche muss auf einmal abgetragen werden?
Beim Flachbett-Laserschneiden ist nicht immer die gesamte Tischfläche aktiv. Viele moderne Schneidtische arbeiten mit Zonen oder Abschnitten. Anstatt Luft durch die gesamte Tischfläche zu saugen, öffnet das System die Absaugung unterhalb des aktiven Schneidbereichs. Dies verbessert die Rauchabsaugung und reduziert gleichzeitig unnötigen Luftstrom.
Ein gut zonierter Schneidetisch kann oft mit einem geringeren Gesamtluftvolumen eine bessere Rauchabsaugung erreichen als ein schlecht zonierter Tisch.
Ein großer Tisch ohne geeignete Zoneneinteilung benötigt unter Umständen deutlich mehr Luftvolumen als ein kleinerer oder gut zonierter Tisch. Ein Kollektor, der auf einem 3 m × 1.5 m großen Tisch funktioniert, arbeitet möglicherweise nicht auf demselben Niveau auf einem 6 m × 2 m großen Tisch, insbesondere wenn die aktive offene Fläche größer ist.
Bei der Dimensionierungslogik sollten Tischbreite, Tischlänge, offene Absaugfläche, Tischkammertiefe, Luftstrompfad, Dämpfersteuerung, Kanalposition und die Frage, ob beim Schneiden Rauch an Kanten oder Ecken austritt, berücksichtigt werden.
Luftvolumen: CFM und m³/h sind nur der Ausgangspunkt.
Das Luftvolumen wird üblicherweise in CFM oder m³/h angegeben. Es gibt an, wie viel Luft der Absauger bewegen kann. Beim Laserschneiden muss der Luftstrom hoch genug sein, um den Rauch zu erfassen, bevor er aufsteigt oder sich ausbreitet, aber nicht so hoch, dass unnötig Energie verschwendet oder die Filter überlastet werden.
Eine vereinfachte Vorstellung vom Luftstrom ist:
Erforderliches Luftvolumen ≈ aktive Absaugfläche × Zielerfassungsgeschwindigkeit
Dies ist nur ein Ausgangspunkt. Die tatsächliche Dimensionierung muss auch den Kanalwiderstand, den Filterwiderstand, den Funkenschutzwiderstand, den Druckverlust durch verschmutzte Filter, die Leckage der Tabelle und zukünftige Produktionsänderungen berücksichtigen.
Das Luftvolumen ist nur dann sinnvoll, wenn es auch unter realem Betriebswiderstand noch bereitgestellt werden kann, nicht nur unter Bedingungen mit sauberem Filter oder unter Freiluftbedingungen.
Wichtige Größeneingaben
| Größenangabe | Warum es wichtig ist | Was zu bestätigen ist |
|---|---|---|
| Aktiver Schneidbereich | Ermittelt, wie viel Tischfläche auf einmal extrahiert werden muss. | Tischgröße, Zonengröße, offene Fläche |
| Materialart | Unterschiedliche Metalle erzeugen unterschiedliches Rauch-, Staub- und Funkenverhalten. | Kohlenstoffstahl, Edelstahl, Aluminium, verzinktes Blech |
| Plattendicke | Dickeres Material erzeugt oft mehr Rauch und heiße Partikel | Normale und maximale Dicke |
| Schnittgeschwindigkeit und Einschaltdauer | Lange Bearbeitungszeiten erhöhen die Staubbelastung | Tägliche Arbeitszeiten und kontinuierlicher Betrieb |
| Filterpatronenbereich | Zu geringe Fläche führt zu hoher Belastung und schnellem Druckanstieg | Gesamtmedienfläche und Luftstrom pro Kartusche |
| Statischer Druck | Der Ventilator muss Widerstände wie Kanäle, Filter, Zündvorrichtungen und den Tischwiderstand überwinden. | Kanalanordnung, Krümmungen, Filterzustand |
| Funkenrisiko | Heiße Partikel können Patronen beschädigen und Sicherheitsbedenken hervorrufen. | Material, Tischgestaltung, Vortrennung |
| Wartungsziel | Die Größe beeinflusst die Filterlebensdauer und die Austauschkosten. | Erwartete Patronenlebensdauer und DP-Grenze |
Das Schneiden von Material verändert die Größe der Staubabsaugung
Die Materialart ist ein wichtiger Faktor für die Dimensionierung. Unterschiedliche Metalle führen zu unterschiedlichem Staubverhalten.
Beim Schneiden von Kohlenstoffstahl entstehen oft sichtbarer Oxidstaub und Rauch. Edelstahl kann feinere Metallrauche erzeugen. Aluminium kann feine Partikel und heiße Funken bilden, die eine verstärkte Sicherheitsprüfung erfordern. Verzinktes Blech oder beschichtetes Metall kann komplexere Dämpfe und klebrige Ablagerungen erzeugen. Ölige oder mit einem Ölfilm überzogene Bleche können Ölnebel erzeugen, der die Filterreinigung erschwert.
Je nach Materialmischung kann für denselben Schneidetisch eine andere Filtration und Wartungsplanung erforderlich sein.
Eine Werkstatt, die hauptsächlich dünnen Kohlenstoffstahl verarbeitet, beansprucht Filter möglicherweise anders als eine Werkstatt, die Aluminium, Edelstahl oder beschichtete Bleche über längere Zeiträume bearbeitet. Bei der Dimensionierung sollten daher die anspruchsvollsten regulären Produktionsbedingungen berücksichtigt werden, nicht nur das am einfachsten zu bearbeitende Material.
Filterpatronenfläche und Filtrationsgeschwindigkeit
Die Filterpatronenfläche ist einer der wichtigsten Faktoren bei der Dimensionierung von Staubabscheidern. Ein Abscheider mit ausreichendem Luftdurchsatz, aber zu kleiner Filterfläche, kann zwar anfangs Rauch auffangen, die Patronen setzen sich jedoch zu schnell zu. Der Druckabfall steigt, die Saugleistung lässt nach und das System wird instabil.
Die Filtrationsgeschwindigkeit beschreibt, wie viel Luft durch jede Filtermedieneinheit strömt. Ist die Filtrationsgeschwindigkeit zu hoch, kann feiner Laserrauch tiefer in das Filtermedium eindringen und lässt sich bei der Impulsreinigung nur schwer entfernen. Bei kontrollierter Filtrationsgeschwindigkeit bleibt der Staub eher an der Oberfläche haften und lässt sich leichter entfernen.
Ziel ist nicht einfach nur mehr Filterpatronen; Ziel ist eine ausreichend große effektive Filterfläche für die tatsächliche Staubbelastung, den Luftstrom, die Partikelgröße, die Impulsreinigungsmethode und das Wartungsintervall.
Für das Laserschneiden müssen Filtermedien Feinstaubabscheidung, Staubabfuhr, zuverlässige Abdichtung, mechanische Festigkeit und die Beurteilung des Funkenrisikos gewährleisten. Selbst eine Filterpatrone mit hoher Anfangseffizienz kann bei Überlastung oder Reinigung mit schwacher Druckluft eine schlechte Leistung erbringen.
Statischer Druck: Der Ventilator muss gegen den gesamten Systemdruck arbeiten.
Ein Absaugventilator bewegt keine Luft in einem leeren Raum. Er muss die Luft durch den Schneidetisch, Kanäle, Krümmer, Dämpfer, Funkenschutzvorrichtungen, Filterpatronen, den Staubkuchen und den Auslasskanal saugen. Jedes Bauteil erhöht den Widerstand.
Dieser Widerstand wird als statischer Druck bezeichnet. Wird der statische Druck unterschätzt, liefert der Ventilator im realen Betrieb möglicherweise nicht den erforderlichen Luftstrom. Dies tritt besonders häufig auf, wenn der Luftstrom mit sauberen Filtern, kurzen Kanälen oder unter idealen Bedingungen gemessen wird, die tatsächliche Werkstatt jedoch längere Kanalstrecken, mehr Krümmungen, verschmutzte Filter und zusätzliche Funkenschutzvorrichtungen aufweist.
Ein zuverlässiger Dimensionierungsansatz sollte den Luftstrom unter dem zu erwartenden Zustand eines verschmutzten Filters prüfen, nicht nur beim Anfahren mit sauberem Filter.
Beziehung zwischen Luftvolumen, Filterfläche und Druckverlust
| Designfaktor | Wenn zu niedrig | Wenn zu hoch | Bessere Richtung |
|---|---|---|---|
| Luftvolumen | Vom Tisch steigt Rauch auf. | Energieverschwendung und schnellere Filterbeladung | Match aktiver Schneidebereich |
| Filterfläche | Hohe Filtrationsgeschwindigkeit und schnelle Verstopfung | Höhere Kosten und größerer Platzbedarf | Passen Sie Staubbelastung und Lebensdauer an. |
| statischer Lüfterdruck | Schwache Saugkraft bei realem Widerstand | Höherer Energieverbrauch bei Überdimensionierung | Größe für Kanal + Schmutzfilterwiderstand |
| Impulsreinigung | Staubkuchen kann sich nicht lösen | Medienspannung und Druckluftverlust | Verwenden Sie eine kontrollierte DP-basierte Reinigung. |
| Kanalgeschwindigkeit | Staub kann sich in den Lüftungskanälen absetzen. | Übermäßiger Widerstand und Rauschen | Passen Sie die Kanalgröße an den Transportbedarf an. |
| Zündsteuerung | Heiße Partikel erreichen die Filter | Übermäßiger Druckverlust bei Überkonstruktion | Passen Sie das Material an und vermeiden Sie Schnittrisiken. |
Diese Tabelle verdeutlicht, warum die Dimensionierung nicht durch eine einzige Zahl bestimmt werden kann. Luftstrom, Filterfläche, Lüfterdruck, Kanaldesign und Funkenkontrolle müssen aufeinander abgestimmt sein.
Warum der Druckverlust in die Dimensionierungsplanung einbezogen werden sollte
Der Druckverlust ist ein Indikator für den Betriebszustand des Filters. Bei sauberen Filterpatronen ist der Druckverlust gering. Mit zunehmender Feinstaubablagerung auf dem Filtermaterial steigt der Druckverlust. Durch Impulsreinigung lässt sich ein Teil des Staubkuchens entfernen und das System in einem stabilen Betriebsbereich halten.
Ist der Kollektor zu klein dimensioniert, steigt der Druckabfall schnell an. Ist das Filtermaterial ungeeignet, kann feiner Rauch die Filterpatrone verstopfen. Bei unzureichender Impulsreinigung bleibt Staub auf dem Filtermaterial haften. Bei Feuchtigkeit oder Ölnebel kann der Staub klebrig werden und sich nur schwer entfernen lassen.
Ein Dimensionierungsplan sollte den zu erwartenden Druckabfallbereich, den Reinigungsauslöser und die Austauschgrenze definieren.
Ohne diese Werte wird die Wartung zum Ratespiel. Das praktische Ziel ist nicht ein Druckverlust von null. Ein stabiler Staubkuchen ist normal. Problematisch ist ein unkontrollierter Druckverlust, der zu Luftstromverlust und Rauchaustritt führt.
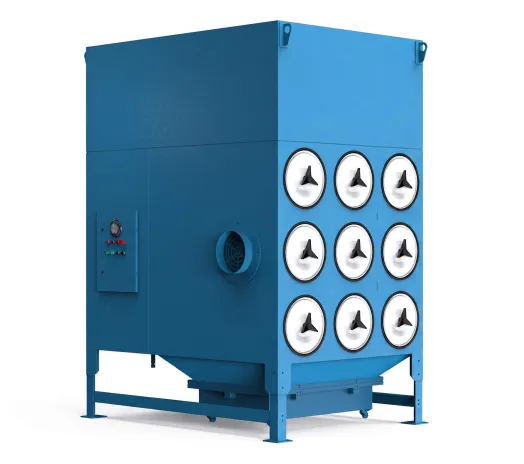
Die Konstruktion des Schneidetisches beeinflusst das Luftvolumen
Eine gute Staubabsaugung kann eine mangelhafte Absaugung am Schneidetisch nicht ausgleichen. Der Rauch muss so geleitet werden, dass er in den Absaugkanal gelangt, bevor er nach oben oder zur Seite austritt.
Wichtige Konstruktionsfaktoren für den Schneidtisch sind Zonengröße, Lamellendesign, Kammertiefe, offene Fläche, seitliche Leckage, Dämpferbewegung, Kanalanschlusspunkt und die Frage, ob der Tisch die Absaugung in der Nähe der aktiven Schneidzone konzentrieren kann.
Eine mangelhafte Zoneneinteilung des Tisches ist einer der häufigsten Gründe dafür, dass eine Staubabsaugung beim Laserschneiden mehr Luft benötigt als erwartet, aber dennoch den Rauch nicht effektiv absaugt.
Bei großen Tischen ist eine unzureichende Zoneneinteilung häufig die Ursache für einen zu hohen Luftbedarf. Versucht das System, Luft durch den gesamten Tisch zu saugen, benötigt der Absauger unter Umständen deutlich mehr Luft als nötig. Durch eine korrekte Zoneneinteilung lässt sich in derselben Werkstatt mit einem geringeren Gesamtluftvolumen eine bessere Rauchabsaugung erzielen.
Aus diesem Grund sollte bei der Dimensionierung einer Staubabsaugung beim Laserschneiden immer auch der Schneidetisch berücksichtigt werden, nicht nur die Absaugung selbst.
Funkenkontrolle und Heißpartikelschutz
Beim Laserschneiden können Funken, heiße Partikel und kleine geschmolzene Fragmente entstehen. Diese Partikel müssen reduziert werden, bevor sie die Filterpatronen erreichen.
Eine Filterpatrone sollte nicht die erste Verteidigungslinie gegen Funken sein.
Die Funkenkontrolle kann unter anderem durch einen Abluftraum unter dem Tisch, Einlassleitbleche, Funkenfänger, Vorabscheidung, eine geeignete Kanalführung, Temperaturüberwachung und sichere Staubabführung erfolgen. Die genaue Methode hängt vom Schneidmaterial, der Schneidleistung, der Staubbelastung und den Sicherheitsanforderungen ab.
Der Funkenschutz beeinflusst auch die Dimensionierung, da jede Prallplatte, jeder Trenner oder jede Schutzvorrichtung den Widerstand erhöhen kann. Der Ventilator muss so dimensioniert sein, dass der Luftstrom auch nach Berücksichtigung dieses Widerstands aufrechterhalten wird.
Anwendungsbeispiele für Omela-Filtration
Fall 1: Großer Schneidetisch, aus dem einseitig Rauch austritt
In einer Metallbearbeitungswerkstatt stand ein großer Flachbett-Faserlasertisch. Der Luftstrom des Kollektors schien auf dem Papier ausreichend, doch an einer Seite des Tisches trat Rauch aus.
Die Überprüfung ergab, dass nicht nur der Gesamtluftstrom das Problem war. Die aktive Absaugfläche und die Zoneneinteilung des Tisches waren nicht optimal aufeinander abgestimmt. Einige Zonen wiesen eine starke Absaugung auf, während andere nur schwach abgesaugt wurden. Nach der Überprüfung des Luftstroms und der Zonensteuerung stabilisierte sich die Rauchabsaugung.
Lektion: Bei der Dimensionierung einer Staubabsaugung sollte man sich an der aktiven Schneidfläche und der Tischkonstruktion orientieren, nicht nur am Gesamtvolumenstrom (CFM).
Fall 2: Filterpatronen werden zu schnell geladen
In einer Werkstatt, die Kohlenstoffstahl und beschichtete Bleche verarbeitet, mussten die Filterpatronen häufig ausgetauscht werden. Der Differenzdruck stieg nach jedem Patronenwechsel rasch an.
Die Untersuchung konzentrierte sich auf Filtrationsgeschwindigkeit, Feinstaubbelastung, Ölrückstände, Impulsreinigungsleistung, Druckluftqualität und verfügbare Filterfläche. Der Abscheider diente nicht nur als Filtrationsgerät, sondern fungierte auch als Hochleistungs-Rauchabsaugsystem.
Lektion: Die Filterfläche muss der Feinstaubbelastung und der Produktionsleistung entsprechen.
Ein zu kleiner Kollektor mag beim Start normal erscheinen, versagt aber nach einigen Tagen unter Last.
Fall 3: Brandspuren beim Aluminiumschneiden
Eine Laserschneidanlage zur Bearbeitung von Aluminium und Metalllegierungen wies lokale Brandspuren auf den Kartuschenmedien auf. Der bloße Austausch der Kartuschen behob die Ursache nicht.
Die Untersuchung wies darauf hin, dass heiße Partikel zu direkt in die Filtrationsstufe gelangen. Die Lösungsansätze konzentrierten sich auf die Funkenkontrolle, den Einlassschutz und sicherere Staubabfuhrverfahren.
Lektion: Die Funkenkontrolle ist Teil der Dimensionierung.
Schutzvorrichtungen erhöhen den Widerstand, und dieser Widerstand muss bei der Auswahl von Lüfter und Luftstrom berücksichtigt werden.
Fallbeispiel 4: Zentrale Staubabsaugung für mehrere Maschinen
In einer Werkstatt waren mehrere Schneidemaschinen an einen einzigen Luftabsauger angeschlossen. Das Gesamtluftvolumen schien ausreichend, die Luftverteilung war jedoch instabil. Ein Ast wies eine schwache Saugleistung auf, während ein anderer mehr Luft ansaugte als nötig.
Die Überprüfung konzentrierte sich auf die Kanalbalance, die Dämpferlogik, den gleichzeitigen Maschinenbetrieb und den Lüfterdruck. Das System benötigte ein optimiertes Luftstrommanagement, nicht nur eine höhere Kollektorkapazität.
Lektion: Bei der Dimensionierung zentraler Staubabsauganlagen ist nicht nur der Gesamtluftstrom entscheidend. Auch die Zweigverteilung und der gleichzeitige Betrieb müssen berücksichtigt werden.
Häufige Größenprobleme und deren Behebung
| Feldproblem | Wahrscheinliche Ursache | Praktische Korrektur |
|---|---|---|
| Rauch entweicht vom Tisch | Die aktive Absaugfläche ist zu groß oder der Luftstrom ist zu schwach. | Überprüfen Sie die Zoneneinteilung, die Lüfterleistung und die Kanalleckage. |
| Die Saugkraft lässt nach mehrtägigem Schneiden nach. | Die Filterpatronen laden zu schnell | Vergrößern Sie die Filterfläche oder verringern Sie die Filtrationsgeschwindigkeit |
| Der Druckabfall steigt schnell an | Blendung durch Feinrauch, Reinigung mit schwachem Impuls oder klebriger Staub | Prüfen Sie Medien, Impulssystem, Luftqualität und Staubart |
| Brandspuren auf Patronen | Funken oder heiße Partikel gelangen in die Filterstufe. | Die Zündkontrolle vor der Filtration verbessern. |
| Staub setzt sich in den Lüftungskanälen ab | Die Strömungsgeschwindigkeit im Kanal ist zu niedrig oder die Kanalführung ist ungeeignet. | Überprüfen Sie Kanaldurchmesser, Verlegung und Luftstromgleichgewicht |
| Der Ventilator kann den Luftstrom nicht aufrechterhalten. | Der statische Druck wurde unterschätzt. | Widerstand von Kanal, Filter, Tabelle und Funkenentzündvorrichtung neu berechnen. |
| Die Wartungskosten sind zu hoch | Der Sammler ist zu klein dimensioniert oder der Filterwechsel erfolgt zu häufig. | Strategie zur Abstimmung von Filterfläche, Luftstrom und Druckverlust |
Die Korrektur besteht nicht immer in einem größeren Sammler. Manchmal ist die bessere Lösung eine optimierte Zoneneinteilung, ein effektiverer Kanalausgleich, eine geringere Filtrationsgeschwindigkeit, eine verbesserte Impulsreinigung oder eine vorgelagerte Funkenkontrolle.
Ein praktischer Dimensionierungsablauf
Ein praxisorientierter Dimensionierungsprozess sollte von der Schneidquelle zum Kollektorauslass verlaufen.
Zunächst muss der Schneidprozess definiert werden: Materialart, Plattendicke, Laserleistung, Schnittgeschwindigkeit, Tischgröße, Betriebsstunden und geplante zukünftige Erweiterungen.
Berechnen Sie zweitens die aktive Absaugfläche und schätzen Sie das benötigte Luftvolumen. Bei Zonentischen dimensionieren Sie gegebenenfalls die aktive Zone anstatt des gesamten Tisches.
Drittens sollten Sie die Kanalführung und den statischen Druck überprüfen. Lange Kanäle, Krümmer, Dämpfer, Zündvorrichtungen, verschmutzte Filter und Auslassverengungen beeinträchtigen den tatsächlichen Luftstrom.
Viertens sollte die Filterpatronenfläche an Luftstrom und Staubbelastung angepasst werden. Das System sollte nicht auf einen hohen Luftstrom durch zu wenig Filtermaterial angewiesen sein.
Fünftens sollten Funkenschutz und Wartungszugang gewährleistet sein. Ein System, das schwer zu reinigen oder zu inspizieren ist, kann instabil werden, selbst wenn die ursprüngliche Dimensionierung korrekt ist.
Eine korrekte Dimensionierung ist ein schrittweiser Prozess von der Quellenerfassung bis zur endgültigen Ableitung, keine schnelle Modellauswahl aus einem Katalog.
Informationen, die vor der Angebotserstellung benötigt werden
Vor der Auswahl einer Staubabsaugung für das Laserschneiden sollten Sie Folgendes vorbereiten:
- Laserleistung, Größe des Schneidtisches, aktive Absaugzone und Anzahl der Schneidköpfe
- Materialart, Blechdicke, Schnittgeschwindigkeit und tägliche Arbeitszeit
- Aktuelle Rauchsituation, z. B. sichtbare Rauchentwicklung, Werkstattnebel oder schwache Absaugung
- Staubart, einschließlich Kohlenstoffstahl, Edelstahl, Aluminium, verzinktes Blech, beschichtetes Metall oder Mischmetall
- Vorhandene Kanalgröße, Kanallänge, Lüfterleistung, Filterpatronengröße, Patronenanzahl, Druckabfallverlauf, Funkenbildung und Fotos oder Videos des Schneidprozesses
Je genauer die tatsächlichen Schnittbedingungen beschrieben werden, desto zuverlässiger ist die Dimensionierung der Staubabsaugung.
Diese Informationen helfen bei der Bestimmung des Luftvolumens, des statischen Drucks des Ventilators, der Filterfläche, des Filtermediums, der Funkensteuerung und der Wartungsstrategie.
Endgültige technische Ansicht
Die Dimensionierung einer Staubabsaugung für das Laserschneiden sollte nicht anhand eines Katalogmodells erfolgen. Ausgangspunkt sollten der Schneidetisch und die Rauchquelle sein.
Ein stabiles System muss fünf Fragen beantworten:
Kann der Tisch Rauch auffangen, bevor er sich ausbreitet?
Kann der Ventilator unter realem statischem Druck das erforderliche Luftvolumen liefern?
Ist die Filterpatronenfläche für die Staubbelastung ausreichend?
Kann die Impulsreinigung den Druckabfall stabil halten?
Werden Funken und heiße Partikel vor den Filtern kontrolliert?
Die richtige Größe ist nicht der größte Kollektor; es ist der Kollektor, der zur aktiven Schneidfläche, zum Materialtyp, zur Filterfläche, zum Druckverlust, zum Funkenrisiko und zum tatsächlichen Produktionsplan passt.
Wenn diese Fragen gemeinsam beantwortet werden, kann der Staubabscheider für sauberere Werkstattluft, eine stabilere Absaugung, eine längere Filterlebensdauer, geringere Wartungskosten und einen sichereren Betrieb sorgen.
FAQ
Wie dimensioniert man eine Staubabsaugung beim Laserschneiden?
Die Dimensionierung einer Staubabsaugung für Laserschneidanlagen erfolgt unter Berücksichtigung der aktiven Schnittfläche, des erforderlichen Luftvolumens, der Konstruktion des Schneidtisches, der Materialart, der Plattendicke, der Staubbelastung, der Filterpatronenfläche, des statischen Drucks, des Druckabfalls, des Funkenrisikos und der Betriebsstunden.
Reicht die Laserleistung aus, um einen Staubabscheider zu dimensionieren?
Nein. Die Laserleistung ist zwar eine nützliche Information, aber nicht ausreichend. Tischgröße, aktive Absaugzone, Materialart, Schnittgeschwindigkeit, Einschaltdauer, Kanalanordnung und Filterfläche beeinflussen die Dimensionierung ebenfalls.
Wie beeinflusst die Konstruktion des Schneidetisches das Luftvolumen?
Ein gut zonierter Schneidetisch kann die Absaugung auf den aktiven Schneidbereich konzentrieren. Eine unzureichende Zonierung kann ein deutlich höheres Luftvolumen erfordern und dennoch den Austritt von Rauch ermöglichen.
Warum verstopfen Filterpatronen beim Laserschneiden so schnell?
Filterpatronen können schnell verstopfen, wenn feine Metalldämpfe in das Filtermaterial eindringen, die Filtrationsgeschwindigkeit zu hoch ist, die Impulsreinigung zu schwach ist, die Filterfläche zu klein ist oder Ölnebel und Feuchtigkeit den Staub klebrig machen.
Warum ist der statische Druck bei der Dimensionierung von Staubabscheidern wichtig?
Der statische Druck ist der Widerstand, den der Ventilator überwinden muss, der durch den Schneidetisch, die Luftkanäle, die Krümmungen, die Funkenlöschvorrichtungen, die Filter, den Staubkuchen und den Auslassweg entsteht. Wird dieser Druck unterschätzt, kann der Absauger im Betrieb den Luftstrom möglicherweise nicht aufrechterhalten.
Sollte die Funkenkontrolle bei der Dimensionierung berücksichtigt werden?
Ja. Funkenlöschvorrichtungen und Einlassschutz erhöhen den Widerstand, der bei der Auswahl von Lüfter und Luftstrom berücksichtigt werden muss. Funken sollten gelöscht werden, bevor sie die Filterpatronen erreichen.
Welche Informationen werden benötigt, um ein Angebot für eine Staubabsaugung beim Laserschneiden zu erstellen?
Bitte geben Sie Laserleistung, Tischgröße, aktive Absaugfläche, Materialart, Dicke, Schnittgeschwindigkeit, Betriebsstunden, Kanalanordnung, Luftstrombedarf, Filterdetails, Druckabfallverlauf, Funkenverlauf sowie Fotos oder Videos an.
Autorin
Jessica Ma – Leitender Filtrationsingenieur, Omela Filtration
Jessica Ma ist leitende Filtrationsingenieurin bei Omela Filtration und spezialisiert auf Staub- und Flüssigkeitsfiltration. Mit über 15 Jahren Erfahrung konzentriert sie sich auf die Optimierung der Leistung von Schlauchfilteranlagen, die Steigerung der Filtrationseffizienz und die Entwicklung von Hochleistungslösungen für industrielle Entstaubungsanlagen und Präzisionsflüssigkeitsfiltrationsanwendungen.