Wichtige Erkenntnisse
- Ein Staubabscheider für Laserschneidanlagen sollte ausgewählt werden als komplettes Luftstrom- und Filtersystem, nicht nur als Staubabsaugmaschine.
- Die wichtigsten Auswahlkriterien sind Größe des Schneidetisches, Materialart, Schneidezeit, Rauchmenge, Luftdurchsatz, Filterfläche, Druckverlust, Funkengefahr und Wartungskosten.
- Für Werkstätten, die ein neues System planen, wird ein dedizierter Staubabsaugung beim Laserschneiden Auf dieser Seite können Luftstromdesign, Filterpatronen, Funkenschutz, Druckverlustkontrolle und Wartungsplanung in einem einzigen Auswahlrahmen zusammengeführt werden.
- Filterpatronen werden häufig in Laserschneid-Staubabscheidern eingesetzt, da sie eine große Filterfläche in einer kompakten Bauweise bieten und eine stabile Partikelabscheidung gewährleisten.
- Ein gut ausgewählter Staubabscheider sollte Rauch direkt an der Quelle auffangen, Filterpatronen vor Funken schützen, den Druckabfall kontrollieren und die Wartung vorhersehbar machen.
Warum die Staubabsaugung beim Laserschneiden eine sorgfältige Auswahl erfordert
Laserschneiden mag aus der Ferne sauber aussehen, doch im Schneidbereich können Rauch, feiner Metallrauch, Oxidpartikel, heiße Funken und kleine Schlackenfragmente entstehen. Diese Verunreinigungen können vom Schneidtisch aufsteigen, sich in der Werkstatt verteilen, in die Lüftungsanlage gelangen und schließlich die Filterpatronen im Staubabscheider verstopfen.
Ein guter Staubabscheider für Laserschneidanlagen hat eine Hauptaufgabe: Rauch und Feinstaub aufzufangen, bevor sie sich in der Werkstatt ausbreiten können.
Deshalb sollte die Auswahl des Staubabscheiders nicht allein auf der Laserleistung oder einem einfachen Luftdurchsatz basieren. Eine Maschine, die dünnen Kohlenstoffstahl schneidet, ein Hochleistungslaser, der dicke Platten schneidet, und eine Werkstatt, die Edelstahl oder Aluminium bearbeitet, können sehr unterschiedliche Rauchentwicklung, Wärmebelastung, Funkenbildung und Filterbelastung aufweisen.
Im realen Betrieb äußert sich eine schlechte Auswahl oft auf verschiedene Weise: sichtbarer Rauch tritt aus dem Schneidetisch aus, die Saugkraft lässt nach einigen Tagen nach, der Druckabfall steigt zu schnell an, die Filterpatronen verstopfen frühzeitig oder es bilden sich Brandspuren auf dem Filtermedium.
Ein Laserschneidstaubabscheider sollte daher als ein System aus fünf Teilen betrachtet werden: Quellenerfassung, Kanalsystem, Filterpatronen, Impulsreinigung und sichere Staubabfuhr.
Beginnen wir mit dem Schneidevorgang.
Der erste Schritt besteht darin, den Schneidprozess selbst zu verstehen. Eine Staubabsaugung für das Laserschneiden sollte den realen Produktionsbedingungen entsprechen und nicht nur der Nennmaschinengröße.
Zu den wichtigsten Informationen gehören Materialart, Blechdicke, Schnittgeschwindigkeit, Größe des Schneidtisches, Anzahl der Schneidköpfe, Betriebsstunden, Tischkonstruktion und ob die Metalloberfläche geölt, beschichtet, beschichtet, lackiert oder verrostet ist. Diese Details beeinflussen sowohl die Rauchentwicklung als auch die Staubbelastung.
Beim Schneiden von Kohlenstoffstahl entstehen beispielsweise Oxidstaub und sichtbarer Rauch. Beim Schneiden von Edelstahl kann feinerer Metallrauch entstehen. Beim Schneiden von Aluminium ist besondere Vorsicht im Hinblick auf Funkenflug, Feinstaub und die Einhaltung der Staubschutzbestimmungen geboten. Beschichtete oder ölige Materialien können klebrige Ablagerungen verursachen, die die Reinigung von Filterpatronen erschweren.
Deshalb benötigen zwei Lasermaschinen ähnlicher Leistung möglicherweise nicht denselben Staubabscheider. Eine Maschine benötigt unter Umständen einen höheren Luftdurchsatz, weil der Tisch größer ist. Eine andere benötigt möglicherweise eine größere Filterfläche, weil der Rauch feiner ist oder die Staubbelastung höher. Eine dritte benötigt möglicherweise eine bessere Funkenkontrolle, weil heiße Partikel leichter in den Abscheider gelangen.
Luftstrom: Mehr ist nicht immer besser
Der Luftstrom ist einer der wichtigsten Faktoren für die Staubabsaugung beim Laserschneiden. Ist der Luftstrom zu gering, entweicht Rauch aus dem Schneidtisch. Ist er zu hoch, saugt das System unnötig viel Luft an, was den Energieverbrauch erhöht, den Schneidbereich beeinträchtigt und die Filter schneller belastet.
Das Ziel ist nicht einfach nur „maximaler Luftdurchsatz“. Das Ziel ist ein kontrollierter Luftdurchsatz in der Schneidzone.
Ein gutes System sollte den Rauch nach unten oder zum Absaugpunkt leiten, bevor er sich in der Werkstatt ausbreitet. Bei größeren Schneidetischen ist die Zoneneinteilung oft wichtig. Anstatt die Luft gleichzeitig durch den gesamten Tisch zu leiten, kann der Luftstrom auf die aktive Schneidzone konzentriert werden. Dies verbessert die Absaugleistung und reduziert gleichzeitig unnötiges Luftvolumen.
Probleme mit der Luftzirkulation und was sie üblicherweise bedeuten
| Luftstromproblem | Was normalerweise passiert | Was zu überprüfen |
|---|---|---|
| Zu geringer Luftdurchsatz | Rauch entweicht aus dem Schneidetisch oder der Umzäunung. | Lüfterleistung, Kanalleckage, verstopfte Filter, Tischzonierung |
| Zu starker Luftstrom | Höherer Energieverbrauch und schnellere Filterbeladung | Lüftereinstellung, Dämpferposition, unnötige offene Zonen |
| Ungleichmäßiger Luftstrom | Einige Tischflächen fangen den Rauch gut auf, während andere ihn durchlassen. | Tabellenstruktur, Zonierung, Kanalbilanz |
| Der Luftstrom nimmt mit der Zeit ab | Die Saugkraft nimmt während der Produktion ab. | Filterbelastung, Druckverlust, Impulsreinigung |
| Der Luftstrom kann nicht wiederhergestellt werden | Die Filter können verstopft sein oder der Kollektor kann zu klein sein. | Filtermedien, Staubbelastung, Wartungshistorie |
Der Luftstrom sollte unter realen Produktionsbedingungen geprüft werden, nicht nur bei einem neuen Abscheider und sauberen Filtern. Ein System, das am ersten Tag einwandfrei funktioniert, kann nach der Ansammlung von Feinstaub in den Filterpatronen Leistungseinbußen aufweisen.
Filterpatronen: Die Kernfiltrationsstufe
Die meisten Staubabsauganlagen für Laserschneidanlagen verwenden Filterpatronen, da das plissierte Filtermaterial eine große Filterfläche auf kleinem Raum bietet. Dies ist besonders vorteilhaft in Werkstätten mit begrenztem Platzangebot, in denen jedoch hohe Rauch- und Feinstaubbelastung herrscht.
Die Leistung von Filterpatronen hängt jedoch von mehr als nur deren Anzahl ab. Das Filtermedium muss feine Metallrauche auffangen, Staub bei der Impulsreinigung freisetzen, Betriebsbelastungen standhalten und im Inneren des Abscheiders dicht abdichten.
Feiner Laserschneidrauch kann problematisch sein, da sehr kleine Partikel tief in das Filtermaterial eindringen können. Sind die Partikel erst einmal im Filtermaterial eingeschlossen, lassen sie sich durch Impulsreinigung möglicherweise nicht mehr effektiv entfernen. Die Folge sind schnelles Verstopfen, schwache Saugleistung und häufiger Filterwechsel.
Die Filterpatronen sollten daher nach Staubart, Filterfläche, Medienstruktur, Impulsreinigungsverhalten, Funkengefahr, Dichtungsausführung und mechanischer Festigkeit ausgewählt werden. Selbst eine hocheffiziente Papierfilterpatrone kann vorzeitig ausfallen, wenn der Abscheider überlastet ist, die Impulsreinigung unzureichend ist oder heiße Partikel vor der Filterstufe nicht abgeführt werden.
Druckabfall: Das Gesundheitssignal des Kollektors
Der Druckabfall zeigt den Widerstand der Filterpatronen an. Bei sauberen Patronen ist der Widerstand gering. Mit zunehmender Staubablagerung auf dem Filtermaterial steigt der Widerstand. Durch Impulsreinigung sollte ein Teil des Filterkuchens entfernt und der Druckabfall in einem stabilen Betriebsbereich gehalten werden.
In einer intakten Laserschneid-Staubabsaugung steigt der Druckabfall langsam an und wird durch Reinigungszyklen kontrolliert. Ein schneller Druckabfall kann auf eine Unterdimensionierung der Absaugung, verstopfte Filter, ein unzureichendes Impulsreinigungssystem oder eine höhere Staubbelastung als erwartet hindeuten.
Häufige Probleme mit Druckverlust
| Verursachen | Warum es passiert | Praktische Anleitung |
|---|---|---|
| Feinrauchdurchdringung | Kleine Partikel dringen tief in das Medium ein. | Überprüfung des Filtermaterials und des Oberflächenfiltrationsverhaltens der Filterpatrone |
| Hohe Staubbelastung | Der Kollektor sammelt mehr Staub als erwartet | Vergrößerung der Filterfläche oder Verbesserung der Vorabscheidung |
| Reinigung mit schwachem Puls | Staubkuchen löst sich nicht richtig ab | Druckluft, Ventile, Düsen und Steuerung prüfen |
| Feuchtigkeits- oder Ölnebel | Staub wird klebrig und lässt sich schwer entfernen. | Überprüfen Sie den Zustand der Materialoberfläche und die Luftqualität. |
| Unterdimensionierter Sammler | Die Luft-Medien-Belastung ist zu hoch | Überprüfen Sie erneut Luftstrom, Filterfläche und Produktionsleistung. |
| Ungünstiger Wartungszeitpunkt | Filter laufen über die praktische Nutzungsdauer hinaus. | Druckverlustbasierte Austauschgrenzen definieren |
Der Druckverlust sollte nicht nur als Zahl auf dem Bedienfeld betrachtet werden. Er gibt dem Bediener Aufschluss darüber, ob Luftstrom, Staubbelastung, Filtermedium und Impulsreinigung optimal zusammenwirken.
Zündkontrolle vor Filterschutz
Beim Laserschneiden können Funken, heiße Partikel und kleine Schlackenfragmente entstehen. Diese Partikel müssen aufgefangen werden, bevor sie die Filterpatronen erreichen.
Eine Filterpatrone sollte nicht die erste Verteidigungslinie gegen Funken sein.
Die Funkenkontrolle umfasst unter anderem eine geeignete Konstruktion des Schneidtisches, Aussparungen am Auslass, Einlassleitbleche, Vorabscheidung, Funkenfang, eine geeignete Kanalführung, Temperaturüberwachung und sichere Staubabführung. Die richtige Konstruktion hängt von der Metallart, dem Schneidprozess, der Staubbelastung und den Sicherheitsanforderungen ab.
Dies ist besonders wichtig beim Schneiden von Aluminium, beschichtetem Metall, öligen Materialien oder Metallgemischen. Bei manchen Staubströmen sind zusätzliche Sicherheitsüberprüfungen erforderlich. In diesen Fällen sollte die Staubabsaugung als Teil eines Gesamtsystems und nicht als separates, an den Lasertisch angeschlossenes Gerät bewertet werden.
Die praktische Regel ist einfach: Heiße Partikel müssen gestoppt werden, bevor sie das Filtermedium erreichen.
Die Wartungskosten sind höher als der Patronenpreis.
Viele Käufer vergleichen Staubabsauganlagen anhand des Anschaffungspreises oder des Preises der Filterpatrone. Das reicht nicht aus. Beim Laserschneiden umfassen die tatsächlichen Kosten die Stabilität des Luftstroms, den Stromverbrauch, den Druckluftverbrauch, die Lebensdauer der Filterpatrone, Ausfallzeiten, den Reinigungsaufwand, die Staubentsorgung und Sicherheitsprüfungen.
Ein kostengünstiger Abscheider kann sich als teuer erweisen, wenn seine Saugleistung schnell nachlässt, häufige Filterpatronenwechsel erforderlich sind oder er den Anforderungen des realen Produktionsbetriebs nicht gewachsen ist. Ein besser abgestimmtes System kann die langfristigen Kosten senken, indem es einen stabilen Luftstrom und eine vorhersehbare Filterlebensdauer gewährleistet.
Faktoren der Wartungskosten
| Kostenfaktor | Warum es wichtig ist |
|---|---|
| Häufigkeit des Patronenwechsels | Häufiger Austausch erhöht die Kosten für Verbrauchsmaterialien und Arbeitskräfte. |
| Druckluftnutzung | Eine unzureichende Impulsreinigung verschwendet Luft und kann dennoch wirkungslos sein. |
| Fanenergie | Übermäßiger Luftstrom erhöht den Stromverbrauch |
| Ausfallzeit | Ein Filterwechsel kann die Produktion unterbrechen. |
| Staubausstoß | Eine ungünstige Konstruktion des Trichters oder der Schublade erhöht den Reinigungsaufwand. |
| Sicherheitsinspektion | Funken, heißer Staub und feiner Metallstaub müssen regelmäßig überprüft werden. |
| Systemlebensdauer | Ein stabiler Betrieb reduziert Notfallreparaturen und ungeplante Stillstände. |
Der beste Staubabscheider ist nicht einfach das billigste Gerät. Es ist das System, das eine stabile Saugleistung, einen vorhersehbaren Druckabfall, eine sichere Staubabsaugung und eine angemessene Filterlebensdauer bietet.
Was eine gute Staubabsaugung beim Laserschneiden leisten sollte
Ein gut ausgewählter Laserschneidstaubabscheider sollte Rauch in der Nähe der Schneidzone auffangen, kontaminierte Luft mit stabiler Geschwindigkeit durch das Kanalsystem leiten, Funken und heiße Partikel entfernen, bevor diese die Filter beschädigen, feine Metalldämpfe auf den Filterpatronen auffangen, die Patronen durch Impulsreinigung effektiv reinigen, den gesammelten Staub sicher abführen und den Druckabfall in einem vorhersehbaren Bereich halten.
Ist ein Glied dieser Kette schwach, kann das gesamte System instabil werden. Ein starker Luftstrom kann mangelhaften Funkenschutz nicht beheben. Gute Filterpatronen können Undichtigkeiten in den Kanälen nicht beseitigen. Ein starker Ventilator kann verstopfte Filter nicht verhindern. Ein großer Abscheider kann eine unzureichende Tischabscheidung nicht ausgleichen.
Deshalb sollte bei der Auswahl sowohl der Staubabscheider als auch der damit verbundene Prozess berücksichtigt werden.
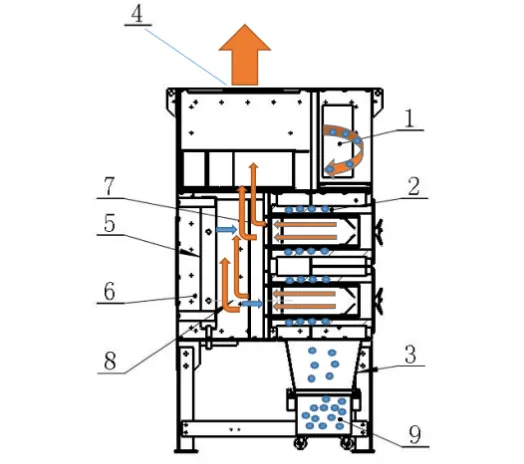
Anwendungsbeispiele für Omela-Filtration
In Laserschneidwerkstätten deutet sichtbarer Rauchaustritt in der Regel auf Probleme mit der Luftansaugung hin. Die Ursache kann eine schwache Absaugung, verstopfte Filter, eine unzureichende Zoneneinteilung des Tisches, Undichtigkeiten in den Kanälen oder eine unausgewogene Kanalführung sein.
Schnelles Verstopfen des Filters deutet in der Regel auf eine hohe Belastung mit feinen Dämpfen, ungeeignete Filtermedien, zu schwache Impulsreinigung, Ölnebel, Feuchtigkeit oder einen zu hohen Luftdurchsatz pro Filterfläche hin.
Brandspuren an Filterpatronen deuten in der Regel darauf hin, dass Funken oder heiße Partikel in den Filter gelangt sind. In diesem Fall behebt ein bloßer Patronenwechsel das eigentliche Problem nicht. Der vorgelagerte Funkenabwehrweg sollte überprüft werden.
In Werkstätten mit mehreren Maschinen kann eine zentrale Staubabsaugung funktionieren, jedoch gewinnt dabei die Ausgewogenheit des Luftstroms an Bedeutung. Wird in einem Zweig zu viel Luft angesaugt und in einem anderen zu wenig, ist die Rauchabsaugung instabil, selbst wenn die Gesamtleistung der Ventilatoren ausreichend erscheint.
Diese Anwendungsbeispiele untermauern einen technischen Punkt: Die Staubabsaugung beim Laserschneiden ist eine Systementscheidung und nicht nur eine Entscheidung über die Filterpatrone.
So wählen Sie das richtige System aus
Ein praxisorientierter Auswahlprozess sollte von der Schneidquelle zum Kollektorausgang verlaufen.
Zunächst muss der Schneidprozess bestätigt werden: Materialart, Dicke, Schnittgeschwindigkeit, Tischgröße, Arbeitszeit und Funkengefahr.
Zweitens muss der erforderliche Luftstrom bestätigt werden. Das System muss im Schneidbereich ausreichend Ansaugluftstrom erzeugen und diesen auch bei hoher Filterbelastung aufrechterhalten.
Drittens sollten die Filterpatronen überprüft werden. Das Filtermaterial sollte feine Metalldämpfe auffangen, Staub bei der Impulsreinigung freisetzen, den Betriebsbedingungen standhalten und ordnungsgemäß abdichten.
Viertens ist die Funken- und Heißpartikelkontrolle zu überprüfen. Heißpartikel sollten reduziert werden, bevor die Luft die Filterpatronen erreicht.
Fünftens sollte die langfristige Wartung überprüft werden. Filterwechsel, Staubabfuhr, Druckverlustüberwachung und Druckluftwartung sollten einfach und vorhersehbar sein.
Informationen, die vor der Auswahl gesammelt werden sollten
Bevor Sie sich für eine Staubabsaugung zum Laserschneiden entscheiden, sollten Sie folgende Informationen sammeln:
- Lasermaschinenleistung, Größe des Schneidtisches und Anzahl der Schneidköpfe
- Materialart, Blechdicke, Schnittgeschwindigkeit und tägliche Arbeitszeit
- Rauchbedingungen, wie z. B. leichter Rauch, starker Rauch, sichtbare Rauchentwicklung oder Werkstattnebel
- Staubart, z. B. Kohlenstoffstahl, Edelstahl, Aluminium, verzinktes Blech, beschichtetes Metall oder Mischmetall
- Vorhandener Luftstrom, Kanalgröße, Lüfterleistung, Druckverlustverlauf, Filterpatronengröße, Patronenanzahl, Lebensdauer, Funkenbildungshistorie, Werkstattlayout, Emissionsziel und Fotos oder Videos des Prozesses
Diese Informationen helfen bei der Bestimmung von Luftstrom, Filterfläche, Filtermedium, Funkenunterdrückungsmethode und Wartungsstrategie.
Endgültige technische Ansicht
Die Auswahl eines geeigneten Staubabscheiders für das Laserschneiden sollte in der Schneidzone beginnen.
Wenn Rauch am Tisch austritt, könnte die Luftzufuhr unzureichend sein. Sinkt die Saugkraft nach einigen Tagen, kann dies auf verstopfte Filter oder einen Druckabfall hindeuten. Weisen die Filterpatronen Brandspuren auf, könnte die Funkenbildung beeinträchtigt sein. Verstopfen die Filter zu schnell, können dies an der Wahl des Filtermaterials, der Staubbelastung, Ölnebel, Feuchtigkeit oder einer zu kleinen Filterfläche liegen.
Das beste System wird nicht durch eine einzelne Zahl definiert. Es wird dadurch definiert, wie gut das gesamte System zusammenwirkt:
Rauch auffangen, Luft bewegen, Filter schützen, Druckabfall kontrollieren, Staub sicher abführen und Wartungskosten senken.
Für Laserschneidwerkstätten kann ein gut ausgewählter Staubabscheider die Luftqualität verbessern, die Produktion stabilisieren, die Anlagen schützen, Ausfallzeiten reduzieren und die Wartung besser planbar machen.
FAQ
Wozu dient eine Staubabsaugung beim Laserschneiden?
Eine Laserschneidstaubabsaugung dient dazu, Rauch, feine Metalldämpfe, Oxidpartikel, Funken und Staub, die beim Laserschneiden entstehen, aufzufangen. Sie trägt zur Verbesserung der Raumluftqualität in der Werkstatt bei und schützt die Anlagen.
Wie wähle ich den Luftstrom für eine Staubabsaugung beim Laserschneiden?
Die Luftzufuhr sollte entsprechend der Größe und Struktur des Schneidtisches, dem Materialtyp, der Schnittgeschwindigkeit, der Anzahl der Schneidköpfe, der Kanalführung, der Produktionszeit und den Anforderungen an die Rauchabsaugung ausgewählt werden. Ziel ist eine stabile Absaugung im Schneidbereich, nicht einfach ein maximaler Luftdurchsatz.
Warum verstopfen Filterpatronen für Laserschneidanlagen so schnell?
Filterpatronen können sich aufgrund des Eindringens feiner Metalldämpfe, einer hohen Staubbelastung, Ölnebel, Feuchtigkeit, einer zu schwachen Impulsreinigung, einer zu hohen Filtrationsgeschwindigkeit oder eines zu kleinen Abscheiders schnell zusetzen.
Warum steigt der Druckabfall in einer Staubabsaugung beim Laserschneiden?
Der Druckabfall steigt mit zunehmender Staubablagerung auf den Filterpatronen. Ein rascher Druckabfall kann auf Verstopfung durch Feinstaub, unzureichende Staubabscheidung, schwache Impulsreinigung, zu hohe Staubbelastung, Feuchtigkeit, Ölverschmutzung oder eine zu geringe Filterfläche hinweisen.
Sind Funken gefährlich für Staubabsauganlagen beim Laserschneiden?
Ja. Funken und heiße Partikel können Filterpatronen beschädigen und Sicherheitsrisiken bergen. Die Funkenkontrolle sollte vor der Filterstufe durch Tischkonstruktion, Vorabscheidung, Prallbleche, Funkenfänger oder andere geeignete Schutzmaßnahmen erfolgen.
Was beeinflusst die Wartungskosten einer Staubabsaugung beim Laserschneiden?
Die Wartungskosten hängen von der Lebensdauer der Filterpatrone, dem Druckverlust, dem Druckluftverbrauch, dem Energieverbrauch des Lüfters, dem Staubausstoß, der Reinigungshäufigkeit, den Ausfallzeiten, dem Funkenschutz und der Inspektions- und Wartungsfreundlichkeit des Systems ab.
Welche Informationen werden benötigt, um ein Angebot für eine Staubabsaugung beim Laserschneiden zu erstellen?
Bitte geben Sie Laserleistung, Tischgröße, Materialart, Dicke, Schnittgeschwindigkeit, Betriebsstunden, Rauchentwicklung, Funkengefahr, Kanalanordnung, Luftstrombedarf, Details zu vorhandenen Filtern, Emissionsziel und Fotos oder Videos des Prozesses an.
Autorin
Jessica Ma – Leitender Filtrationsingenieur, Omela Filtration
Jessica Ma ist leitende Filtrationsingenieurin bei Omela Filtration und spezialisiert auf Staub- und Flüssigkeitsfiltration. Mit über 15 Jahren Erfahrung konzentriert sie sich auf die Optimierung der Leistung von Schlauchfilteranlagen, die Steigerung der Filtrationseffizienz und die Entwicklung von Hochleistungslösungen für industrielle Entstaubungsanlagen und Präzisionsflüssigkeitsfiltrationsanwendungen.