
الوجبات السريعة الرئيسية
- ينبغي أن تبدأ عملية تحديد حجم جامع الغبار المستخدم في القطع بالليزر من منطقة القطع النشطة، ليس فقط من قوة الليزر أو نموذج المجمع.
- العوامل الرئيسية لتحديد الحجم هي حجم الهواء (قدم مكعب في الدقيقة أو متر مكعب في الساعة)، تصميم طاولة القطع، نوع المادة، سمك الصفيحة، مساحة خرطوشة الفلتر، الضغط الساكن، انخفاض الضغط، خطر الشرارة، وساعات العمل.
- A مجمع غبار القطع بالليزر ينبغي الحفاظ على التقاط المصدر بشكل مستقر عندما تكون المرشحات نظيفة وأيضًا عندما تكون الخراطيش محملة بالغبار.
- خراطيش تصفية يجب توفير مساحة ترشيح كافية بحيث يمكن التقاط أبخرة المعادن الدقيقة دون التسبب في ارتفاع سريع في انخفاض الضغط أو قصر عمر الخدمة.
- يؤدي الحجم الزائد إلى إهدار الطاقة ومساحة الأرضية، بينما يؤدي الحجم الناقص إلى تسرب الدخان، وضعف الشفط، وانسداد الفلتر بسرعة، وارتفاع تكلفة الصيانة، وعدم استقرار جودة الهواء في ورشة العمل.
- ينبغي أن يكون المقاس الصحيح متوازناً معدل تدفق الهواء، ومقاومة القناة، وحمل المرشح، والتنظيف النبضي، والضغط الساكن للمروحة، والحماية من الشرر، وتكلفة الصيانة على المدى الطويل.
لماذا يُعدّ تحديد الحجم أمراً بالغ الأهمية في تجميع غبار القطع بالليزر؟
قد تبدو آلة تجميع الغبار المستخدمة في القطع بالليزر بسيطة: يدخل الهواء الملوث، وتلتقط المرشحات الغبار، ويخرج الهواء النظيف. لكن في الإنتاج الفعلي، يكون تحديد الحجم أكثر تعقيدًا بكثير.
تُنتج عملية القطع بالليزر دخانًا، وأبخرة معدنية دقيقة، وجزيئات أكسيد، وشظايا خبث صغيرة، وشرارات ساخنة. يجب جمع هذه الملوثات عند طاولة القطع قبل انتشارها في ورشة العمل. إذا كان جهاز التجميع صغيرًا جدًا، فسيتسرب الدخان، وينخفض الشفط بسرعة، وتنسد خراطيش الترشيح مبكرًا، وقد يرى المشغلون ضبابًا في ورشة العمل حتى أثناء تشغيل جهاز التجميع.
إن الحجم المناسب لجامع الغبار ليس هو الحجم الأكبر؛ بل هو الحجم الذي يمكنه التقاط مصدر الأبخرة، وتحريك حجم الهواء المطلوب، والتغلب على مقاومة النظام، وتوفير مساحة ترشيح كافية، والحفاظ على استقرار انخفاض الضغط بمرور الوقت.
إذا كان حجم المجمع أكبر من اللازم، فقد يتسبب النظام أيضاً في مشاكل. فتدفق الهواء الزائد قد يؤدي إلى هدر الطاقة، وزيادة الضوضاء، وسحب هواء غير ضروري عبر الطاولة، وتعبئة خراطيش الفلتر بشكل أسرع، ورفع التكلفة الإجمالية للتشغيل.
ابدأ بمنطقة القطع النشطة
السؤال الأول المتعلق بالحجم ليس "كم عدد الخراطيش التي نحتاجها؟" بل هو:
ما هي مساحة القطع التي يجب استخراجها في المرة الواحدة؟
في عمليات القطع بالليزر على الأسطح المستوية، لا تكون الطاولة بأكملها نشطة دائمًا. تستخدم العديد من طاولات القطع الحديثة مناطق أو أقسامًا. فبدلاً من سحب الهواء عبر سطح الطاولة بالكامل، يفتح النظام فتحة سحب أسفل منطقة القطع النشطة. وهذا يُحسّن من كفاءة شفط الدخان مع تقليل تدفق الهواء غير الضروري.
غالباً ما تستطيع طاولة القطع ذات المناطق المقسمة بشكل جيد تحقيق التقاط أفضل للدخان بحجم هواء إجمالي أقل من الطاولة ذات المناطق المقسمة بشكل سيئ.
قد تتطلب طاولة كبيرة غير مُقسّمة بشكل صحيح حجم هواء أكبر بكثير من طاولة أصغر أو مُقسّمة بشكل جيد. وقد لا يعمل جهاز تجميع يعمل على طاولة بمساحة 3 أمتار × 1.5 متر بنفس الكفاءة على طاولة بمساحة 6 أمتار × 2 متر، خاصةً إذا كانت المساحة المفتوحة النشطة أكبر.
ينبغي أن تتضمن منطق تحديد الحجم مراجعة عرض الطاولة، وطول الطاولة، ومنطقة الاستخراج المفتوحة، وعمق حجرة الطاولة، ومسار تدفق الهواء، والتحكم في المخمد، وموقع القناة، وما إذا كان الدخان يتسرب من الحواف أو الزوايا أثناء القطع.
حجم الهواء: CFM و m³/h هما مجرد نقطة البداية
يُعبّر عن حجم الهواء عادةً بوحدة قدم مكعب في الدقيقة (CFM) أو متر مكعب في الساعة (m³/h). وهو يُشير إلى كمية الهواء التي يُمكن للمُجمّع تحريكها. في عملية القطع بالليزر، يجب أن يكون تدفق الهواء كافيًا لالتقاط الدخان قبل أن يرتفع أو ينتشر، ولكن ليس مرتفعًا لدرجة تُهدر الطاقة أو تُحمّل المرشحات فوق طاقتها.
تتمثل فكرة تدفق الهواء المبسطة فيما يلي:
حجم الهواء المطلوب ≈ مساحة الاستخلاص النشطة × سرعة التقاط الهدف
هذه مجرد نقطة انطلاق. يجب أن يأخذ التحديد الفعلي للحجم في الاعتبار أيضًا مقاومة القناة، ومقاومة المرشح، ومقاومة التحكم في الشرارة، وانخفاض الضغط الناتج عن المرشح المتسخ، وتسرب الطاولة، والتغييرات المستقبلية في الإنتاج.
لا يكون حجم الهواء مفيدًا إلا عندما يمكن توصيله في ظل مقاومة التشغيل الحقيقية، وليس فقط في ظل ظروف المرشح النظيف أو الهواء الحر.
مدخلات تحديد حجم المفاتيح
| إدخال الحجم | لماذا يهم | ما الذي يجب تأكيده |
|---|---|---|
| منطقة القطع النشطة | يحدد مقدار مساحة الطاولة التي تحتاج إلى إزالة في وقت واحد | حجم الطاولة، حجم المنطقة، المساحة المفتوحة |
| نوع المادة | تُنتج المعادن المختلفة سلوكًا مختلفًا للأبخرة والغبار والشرر | الفولاذ الكربوني، الفولاذ المقاوم للصدأ، الألومنيوم، الصفائح المجلفنة |
| سماكة الطبق | غالباً ما ينتج عن المواد الأكثر سمكاً المزيد من الدخان والجسيمات الساخنة | السماكة العادية والقصوى |
| سرعة القطع ودورة التشغيل | يؤدي طول مدة القطع إلى زيادة تراكم الغبار | ساعات العمل اليومية والتشغيل المستمر |
| منطقة خرطوشة الفلتر | مساحة صغيرة جدًا تؤدي إلى تحميل عالٍ وارتفاع سريع في الضغط | إجمالي مساحة الوسائط وتدفق الهواء لكل خرطوشة |
| الضغط الساكن | يجب أن تتغلب المروحة على مقاومة القنوات والفلاتر وأجهزة الشرارة والطاولة | تخطيط مجرى الهواء، والانحناءات، وحالة الفلتر |
| خطر الشرارة | يمكن أن تتسبب الجسيمات الساخنة في تلف الخراطيش وتثير مخاوف تتعلق بالسلامة. | المواد، تصميم الطاولة، الفصل المسبق |
| هدف الصيانة | يؤثر حجم الفلتر على عمر الفلتر وتكلفة استبداله | العمر المتوقع للخرطوشة وحد DP |
يؤدي قطع المواد إلى تغيير حجم مجمع الغبار
يُعد نوع المادة عاملاً رئيسياً في تحديد الحجم. وتنتج المعادن المختلفة سلوكاً مختلفاً للغبار.
ينتج عن قطع الفولاذ الكربوني عادةً غبار أكسيد مرئي ودخان. وقد ينتج عن الفولاذ المقاوم للصدأ أبخرة معدنية أدق. أما الألومنيوم، فقد ينتج عنه جزيئات دقيقة وشرر ساخن يتطلب مزيدًا من إجراءات السلامة. وقد تنتج الصفائح المجلفنة أو المعادن المطلية أبخرة أكثر تعقيدًا ورواسب لزجة. ويمكن أن تتسبب الألواح الزيتية أو المغطاة بطبقة رقيقة في انتشار رذاذ الزيت، مما يجعل تنظيف المرشح أكثر صعوبة.
قد تحتاج طاولة القطع نفسها إلى تخطيط مختلف للترشيح والصيانة اعتمادًا على مزيج المواد.
قد لا تُحمّل ورشة تقطيع الفولاذ الكربوني الرقيق المرشحات بنفس طريقة ورشة تقطيع الألومنيوم أو الفولاذ المقاوم للصدأ أو الصفائح المطلية لساعات طويلة. لذا، ينبغي أن يراعي تحديد المقاسات ظروف الإنتاج الاعتيادية الأكثر تطلبًا، وليس فقط المواد الأسهل استخدامًا.
مساحة خرطوشة الترشيح وسرعة الترشيح
تُعدّ مساحة خرطوشة الفلتر من أهمّ العوامل المؤثرة في تحديد حجم جهاز تجميع الغبار. قد يلتقط جهاز التجميع ذو تدفق الهواء الكافي ولكن بمساحة فلتر صغيرة جدًا الدخان في البداية، لكنّ الخراطيش ستمتلئ بسرعة كبيرة. يرتفع انخفاض الضغط، ويضعف الشفط، ويصبح النظام غير مستقر.
تُشير سرعة الترشيح إلى كمية الهواء التي تمر عبر كل وحدة من وسائط الترشيح. إذا كانت سرعة الترشيح عالية جدًا، فقد يتغلغل غبار الليزر الدقيق إلى أعماق وسائط الخرطوشة، مما يُصعّب إزالته أثناء التنظيف النبضي. أما إذا تم التحكم في سرعة الترشيح، فسيبقى الغبار على السطح لفترة أطول، مما يُسهّل إزالته.
الهدف ليس مجرد زيادة عدد الخراطيش؛ الهدف هو توفير مساحة وسائط فعالة كافية لحمل الغبار الفعلي، وتدفق الهواء، وحجم الجسيمات، وطريقة التنظيف النبضي، وفترة الصيانة.
في عمليات القطع بالليزر، يجب أن تدعم وسائط الخراطيش التقاط الجسيمات الدقيقة، وإطلاق الغبار، والإحكام الجيد، والمتانة الميكانيكية، وتقييم مخاطر الشرارة. قد لا تعمل الخرطوشة ذات الكفاءة الأولية العالية بكفاءة جيدة إذا تم تحميلها فوق طاقتها أو تنظيفها بهواء مضغوط ضعيف.
الضغط الساكن: يجب أن تعمل المروحة ضد النظام بأكمله
لا تقوم مروحة تجميع الغبار بتحريك الهواء في غرفة فارغة، بل يجب عليها سحب الهواء عبر طاولة القطع، والقنوات، والمرفقات، والمخمدات، وأجهزة التحكم بالشرر، وخراطيش الترشيح، وطبقة الغبار المتراكمة، ومسار المخرج. كل جزء من هذه الأجزاء يضيف مقاومة.
تُسمى هذه المقاومة بالضغط الساكن. إذا تم التقليل من قيمة الضغط الساكن، فقد لا توفر المروحة تدفق الهواء المطلوب أثناء التشغيل الفعلي. وهذا شائعٌ خاصةً عند قياس تدفق الهواء باستخدام مرشحات نظيفة، أو قنوات قصيرة، أو في ظروف مثالية، بينما تحتوي ورشة العمل الفعلية على قنوات أطول، وانحناءات أكثر، ومرشحات متسخة، وأجهزة إضافية للتحكم في الشرارة.
ينبغي أن تتحقق طريقة تحديد الحجم الموثوقة من تدفق الهواء في حالة المرشح المتسخ المتوقعة، وليس فقط عند بدء تشغيل المرشح النظيف.
العلاقة بين حجم الهواء ومساحة المرشح وانخفاض الضغط
| عامل التصميم | إذا كان منخفضا جدا | إذا كان مرتفعا جدا | اتجاه أفضل |
|---|---|---|---|
| حجم الهواء | يتصاعد الدخان من الطاولة | هدر الطاقة وتحميل أسرع للفلتر | منطقة القطع النشطة متطابقة |
| ناحية التصفية | سرعة ترشيح عالية وانسداد سريع | تكلفة أعلى وبصمة أكبر | تطابق حمل الغبار وعمر الخدمة |
| ضغط المروحة الثابت | شفط ضعيف تحت مقاومة حقيقية | استهلاك طاقة أعلى في حالة الحجم الكبير | حجم مناسب للقناة + مقاومة الفلتر المتسخ |
| تنظيف النبض | لا يمكن إطلاق كعكة الغبار | ضغوط وسائل الإعلام وهدر الهواء المضغوط | استخدم التنظيف القائم على ثنائي فينيل الفوسفات الخاضع للتحكم |
| سرعة تدفق الهواء في القناة | قد يتراكم الغبار في القنوات | مقاومة زائدة وضوضاء | قم بمطابقة حجم القناة واحتياجات النقل |
| التحكم في الشرارة | تصل الجسيمات الساخنة إلى المرشح | فقدان الضغط الزائد في حالة البناء المفرط | مطابقة المواد ومخاطر القطع |
يوضح هذا الجدول لماذا لا يمكن تحديد الحجم برقم واحد. يجب أن تعمل عوامل تدفق الهواء، ومساحة المرشح، وضغط المروحة، وتصميم القناة، والتحكم في الشرر معًا.
لماذا يجب تضمين انخفاض الضغط في خطة تحديد الحجم
يُعدّ انخفاض الضغط مؤشراً على سلامة جهاز التجميع. فعندما تكون خراطيش الترشيح نظيفة، يكون انخفاض الضغط منخفضاً. ومع تراكم الغبار الناعم على وسائط الترشيح، يرتفع انخفاض الضغط. لذا، يُفترض أن تُزيل عملية التنظيف النبضي جزءاً من طبقة الغبار المتراكمة، وأن تُحافظ على استقرار النظام ضمن نطاق التشغيل الأمثل.
إذا كان حجم المجمع صغيرًا جدًا، يرتفع انخفاض الضغط بسرعة. وإذا كانت وسائط الترشيح غير مناسبة، فقد تتسبب الأبخرة الدقيقة في انسداد الخرطوشة. وإذا كان التنظيف النبضي ضعيفًا، فسيبقى الغبار المتراكم على وسائط الترشيح. وفي حال وجود رطوبة أو رذاذ زيت، فقد يصبح الغبار لزجًا ويصعب إزالته.
ينبغي أن تحدد خطة تحديد الحجم نطاق انخفاض الضغط المتوقع، ومحفز التنظيف، وحد الاستبدال.
بدون هذه القيم، تصبح الصيانة مجرد تخمين. الهدف العملي ليس انعدام انخفاض الضغط، فوجود طبقة غبار مستقرة أمر طبيعي. تكمن المشكلة في انخفاض الضغط غير المنضبط الذي يتسبب في فقدان تدفق الهواء وتسرب الدخان.
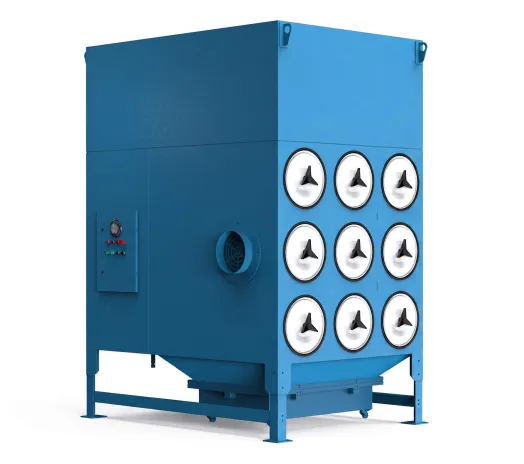
يؤثر تصميم طاولة القطع على حجم الهواء
لا يمكن لجهاز شفط الغبار الجيد أن يحل مشكلة ضعف شفط الغبار من الطاولة. يجب أن توجه طاولة القطع الدخان نحو مسار الشفط قبل أن يتسرب لأعلى أو جانبياً.
تشمل عوامل تصميم الطاولة المهمة حجم المنطقة، وتصميم الشرائح، وعمق الحجرة، والمنطقة المفتوحة، والتسرب الجانبي، وحركة المخمد، ونقطة توصيل القناة، وما إذا كانت الطاولة قادرة على تركيز الشفط بالقرب من منطقة القطع النشطة.
يُعد سوء تقسيم منطقة الطاولة أحد أكثر الأسباب شيوعًا التي تجعل جهاز تجميع الغبار في عملية القطع بالليزر يحتاج إلى كمية هواء أكبر من المتوقع ولكنه لا يزال يفشل في التقاط الدخان بشكل فعال.
بالنسبة للطاولات الكبيرة، يُعدّ سوء تقسيم المناطق سببًا شائعًا لزيادة الطلب على تدفق الهواء. فإذا حاول النظام سحب الهواء عبر الطاولة بأكملها، فقد يحتاج جامع الدخان إلى تدفق هواء أكبر بكثير من اللازم. أما إذا تم التحكم في المناطق بشكل صحيح، فقد تحقق الورشة نفسها كفاءة أعلى في جمع الدخان باستخدام حجم هواء إجمالي أقل.
لهذا السبب، يجب دائمًا مراجعة طاولة القطع عند تحديد حجم جامع الغبار المستخدم في القطع بالليزر، وليس فقط الجامع.
التحكم في الشرر والحماية من الجسيمات الساخنة
قد ينتج عن القطع بالليزر شرارات وجزيئات ساخنة وشظايا منصهرة صغيرة. يجب تقليل هذه الجزيئات قبل وصولها إلى خراطيش الترشيح.
لا ينبغي أن تكون خرطوشة الفلتر هي خط الدفاع الأول ضد الشرر.
قد تشمل إجراءات التحكم في الشرر توفير مساحة أسفل الطاولة، وحواجز مدخل الهواء، ومصائد الشرر، والفصل المسبق، وتصميم قنوات التهوية بشكل مناسب، ومراقبة درجة الحرارة، وتصريف الغبار بشكل آمن. وتعتمد الطريقة المُثلى على مادة القطع، وقوة القطع، وحمل الغبار، ومتطلبات السلامة.
تؤثر الحماية من الشرر أيضًا على حجم المروحة، لأن كل حاجز أو فاصل أو جهاز حماية قد يزيد من مقاومة الهواء. يجب اختيار حجم المروحة بحيث يحافظ على تدفق الهواء بعد إضافة هذه المقاومة.
دروس تطبيق ترشيح أوميلا
الحالة 1: طاولة تقطيع كبيرة يتصاعد منها الدخان من جانب واحد
كانت ورشة تصنيع المعادن تحتوي على طاولة ليزر ليفية مسطحة كبيرة. بدا تدفق الهواء للمجمع كافياً نظرياً، لكن الدخان كان يتسرب من أحد جوانب الطاولة.
أظهرت المراجعة أن المشكلة لم تكن تقتصر على تدفق الهواء الكلي فحسب، بل لم يكن هناك توازن بين منطقة السحب النشطة وتقسيم المناطق. فقد تلقت بعض المناطق سحباً قوياً، بينما تلقت مناطق أخرى سحباً ضعيفاً. وبعد مراجعة مسار تدفق الهواء والتحكم في المناطق، أصبح سحب الدخان أكثر استقراراً.
الدرس المستفاد: يجب أن يبدأ تحديد حجم جامع الغبار بمنطقة القطع النشطة وتصميم الطاولة، وليس فقط إجمالي تدفق الهواء (CFM).
الحالة الثانية: تحميل خراطيش الفلتر بسرعة كبيرة
كانت ورشة تقطيع الفولاذ الكربوني والصفائح المطلية تشهد استبدالًا متكررًا للخراطيش. وقد ازداد فرق الضغط بسرعة بعد كل مجموعة خراطيش جديدة.
ركزت المراجعة على سرعة الترشيح، وحمل الأبخرة الدقيقة، وبقايا الزيت، وقوة التنظيف النبضي، وجودة الهواء المضغوط، ومساحة المرشح المتاحة. لم يكن المجمع مجرد جهاز ترشيح، بل كان يعمل كنظام أبخرة عالي الحمل.
الدرس المستفاد: يجب أن تتناسب مساحة المرشح مع كمية الأبخرة الدقيقة وحمل الإنتاج.
قد يبدو جامع البيانات الصغير جدًا طبيعيًا عند بدء التشغيل ولكنه يتعطل بعد عدة أيام من التحميل.
الحالة 3: علامات الحروق أثناء قطع الألومنيوم
أظهر خط قطع بالليزر لمعالجة الألومنيوم والمعادن المختلطة علامات احتراق موضعية على وسائط الخراطيش. ولم يحل استبدال الخراطيش وحده السبب الجذري للمشكلة.
أشارت المراجعة إلى دخول الجسيمات الساخنة إلى مرحلة الترشيح بشكل مباشر للغاية. وركزت الحلول المقترحة على مسار التحكم في الشرارة، وحماية المدخل، وممارسات تصريف الغبار الأكثر أمانًا.
الدرس: التحكم في الشرارة جزء من تحديد الحجم.
تضيف أجهزة الحماية مقاومة، ويجب تضمين هذه المقاومة في اختيار المروحة وتدفق الهواء.
الحالة 4: نظام تجميع الغبار المركزي متعدد الآلات
ربطت ورشة عمل عدة آلات قطع بجهاز تجميع هواء واحد. بدا حجم الهواء الإجمالي كافياً، لكن توزيع تدفق الهواء كان غير مستقر. كان أحد الفروع ضعيف الشفط بينما سحب فرع آخر هواءً أكثر من اللازم.
ركزت المراجعة على توازن القنوات، ومنطق المخمدات، والتشغيل المتزامن للآلات، وضغط المروحة. كان النظام بحاجة إلى إدارة تدفق الهواء، وليس فقط إلى زيادة سعة المجمعات.
الدرس المستفاد: بالنسبة لأنظمة تجميع الغبار المركزية، لا يقتصر تحديد الحجم على إجمالي تدفق الهواء فحسب، بل يجب مراجعة توازن الفروع والتشغيل المتزامن.
مشاكل المقاسات الشائعة وحلولها
| مشكلة ميدانية | سبب محتمل | التصحيح العملي |
|---|---|---|
| يتصاعد الدخان من الطاولة | مساحة الشفط النشطة كبيرة جدًا أو تدفق الهواء ضعيف | مراجعة تقسيم المناطق، وحمل المروحة، وتسرب مجاري الهواء |
| ينخفض الشفط بعد أيام من القطع | يتم تحميل خراطيش الفلتر بسرعة كبيرة جدًا | زيادة مساحة المرشح أو تقليل سرعة الترشيح |
| يرتفع انخفاض الضغط بسرعة | التسبب في عمى مؤقت بسبب الأبخرة الدقيقة، أو التنظيف بنبضات ضعيفة، أو الغبار اللزج | فحص الوسائط، ونظام النبض، وجودة الهواء، ونوع الغبار |
| علامات احتراق على الخراطيش | تصل الشرر أو الجسيمات الساخنة إلى مرحلة الترشيح | تحسين التحكم في الشرارة قبل الترشيح |
| يتراكم الغبار في مجاري الهواء | سرعة تدفق الهواء في القناة منخفضة للغاية أو أن تصميم القناة غير مناسب | مراجعة قطر القناة، ومسارها، وتوازن تدفق الهواء |
| لا تستطيع المروحة الحفاظ على تدفق الهواء | تم التقليل من شأن الضغط الساكن. | أعد حساب مقاومة القناة، والمرشح، والجدول، وجهاز الشرارة |
| تكلفة الصيانة مرتفعة للغاية | المجمع صغير الحجم أو أن استبدال الفلتر متكرر للغاية | طابق مساحة المرشح وتدفق الهواء واستراتيجية انخفاض الضغط |
لا يكمن الحل دائمًا في تركيب مجمع أكبر. أحيانًا يكون الحل الأمثل هو تحسين تقسيم المناطق، أو تحقيق توازن أكثر فعالية في القنوات، أو خفض سرعة الترشيح، أو تحسين التنظيف النبضي، أو التحكم في الشرارة في المراحل الأولى.
سير عمل عملي لتحديد المقاسات
ينبغي أن تنتقل عملية تحديد الحجم العملية من مصدر القطع إلى مخرج المجمع.
أولاً، حدد عملية القطع: نوع المادة، سمك الصفيحة، قوة الليزر، سرعة القطع، حجم الطاولة، ساعات العمل، والتوسع المستقبلي المتوقع.
ثانيًا، احسب مساحة السحب النشطة وقدّر حجم الهواء المطلوب. بالنسبة للطاولات ذات المناطق المحددة، حدد حجم المنطقة النشطة بدلاً من الطاولة بأكملها عند الاقتضاء.
ثالثًا، تحقق من تصميم مجاري الهواء والضغط الساكن. تؤثر مجاري الهواء الطويلة، والمرفقات، والمخمدات، وأجهزة منع الشرر، والمرشحات المتسخة، وقيود المخرج، جميعها على تدفق الهواء الفعلي.
رابعاً، يجب مطابقة مساحة خرطوشة الفلتر مع تدفق الهواء وكمية الغبار. لا ينبغي أن يعتمد النظام على تدفق هواء عالٍ عبر كمية قليلة جدًا من وسائط الترشيح.
خامساً، يجب تضمين التحكم في الشرارة وسهولة الوصول للصيانة. قد يصبح النظام الذي يصعب تنظيفه أو فحصه غير مستقر حتى لو كان حجمه الأصلي صحيحاً.
إن تحديد الحجم المناسب هو عملية تدريجية تبدأ من التقاط المصدر وحتى التفريغ النهائي، وليس مجرد اختيار سريع للنموذج من كتالوج.
المعلومات المطلوبة قبل تقديم عرض الأسعار
قبل اختيار جهاز تجميع غبار القطع بالليزر، قم بالتحضير لما يلي:
- قوة الليزر، وحجم طاولة القطع، ومنطقة الاستخراج النشطة، وعدد رؤوس القطع
- نوع المادة، وسماكة الصفيحة، وسرعة القطع، وساعات العمل اليومية
- حالة الدخان الحالية، مثل الهروب المرئي، أو ضباب الورشة، أو ضعف الشفط
- نوع الغبار، بما في ذلك الفولاذ الكربوني، والفولاذ المقاوم للصدأ، والألومنيوم، والصفائح المجلفنة، والمعادن المطلية، أو المعادن المختلطة
- حجم القناة الحالية، وطول القناة، وقوة المروحة، وحجم خرطوشة الفلتر، وعدد الخراطيش، واتجاه انخفاض الضغط، وسجل الشرر، وصور أو مقاطع فيديو لعملية القطع.
كلما تم وصف حالة القطع الحقيقية بدقة أكبر، كلما كان تحديد حجم جامع الغبار أكثر موثوقية.
تساعد هذه المعلومات في تحديد حجم الهواء، والضغط الساكن للمروحة، ومساحة المرشح، ووسائط الخرطوشة، وتصميم التحكم في الشرارة، واستراتيجية الصيانة.
المنظر الهندسي النهائي
لا ينبغي أن يبدأ تحديد حجم مجمع غبار القطع بالليزر بنموذج من الكتالوج، بل يجب أن يبدأ بطاولة القطع ومصدر الدخان.
يجب أن يجيب النظام المستقر على خمسة أسئلة:
هل يمكن للطاولة أن تلتقط الدخان قبل أن ينتشر؟
هل تستطيع المروحة توفير حجم الهواء المطلوب تحت ضغط ثابت حقيقي؟
هل مساحة خرطوشة الفلتر كافية لكمية الغبار المتراكمة؟
هل يمكن للتنظيف النبضي أن يحافظ على استقرار انخفاض الضغط؟
هل يتم التحكم في الشرر والجسيمات الساخنة قبل المرشحات؟
الحجم المناسب ليس أكبر مجمع؛ بل هو المجمع الذي يتناسب مع منطقة القطع النشطة، ونوع المادة، ومنطقة الترشيح، وانخفاض الضغط، ومخاطر الشرارة، وجدول الإنتاج الفعلي.
عند الإجابة على هذه الأسئلة معًا، يمكن لجهاز تجميع الغبار الحفاظ على هواء ورشة عمل أنظف، وشفط أكثر استقرارًا، وعمر أطول للفلتر، وتكلفة صيانة أقل، وتشغيل أكثر أمانًا.
الأسئلة الشائعة
كيف يتم تحديد حجم جهاز تجميع الغبار المستخدم في عملية القطع بالليزر؟
يتم تحديد حجم جامع الغبار لقطع الليزر من خلال مراجعة منطقة القطع النشطة، وحجم الهواء المطلوب، وتصميم طاولة القطع، ونوع المادة، وسمك الصفيحة، وحمل الغبار، ومساحة خرطوشة الفلتر، والضغط الساكن، وانخفاض الضغط، وخطر الشرارة، وساعات العمل.
هل طاقة الليزر كافية لتحديد حجم جهاز تجميع الغبار؟
لا، قوة الليزر معلومة مفيدة، لكنها غير كافية. يؤثر حجم الطاولة، ومنطقة الاستخراج النشطة، ونوع المادة، وسرعة القطع، ودورة التشغيل، وتصميم القناة، ومنطقة الفلتر أيضاً على تحديد الحجم.
كيف يؤثر تصميم طاولة القطع على حجم الهواء؟
يمكن لطاولة القطع المصممة بشكل جيد أن تركز قوة الشفط بالقرب من منطقة القطع النشطة. أما التصميم غير الجيد فقد يتطلب حجم هواء أكبر بكثير، ومع ذلك قد يسمح بتسرب الدخان.
لماذا تنسد خراطيش الترشيح بسرعة في عمليات القطع بالليزر؟
قد تنسد خراطيش الترشيح بسرعة عندما تخترق أبخرة المعادن الدقيقة الوسائط، أو تكون سرعة الترشيح عالية جدًا، أو يكون التنظيف النبضي ضعيفًا، أو تكون مساحة الترشيح صغيرة جدًا، أو يجعل رذاذ الزيت والرطوبة الغبار لزجًا.
لماذا يعتبر الضغط الساكن مهماً في تحديد حجم جامع الغبار؟
يمثل الضغط الساكن المقاومة التي يجب أن يتغلب عليها المروحة من طاولة القطع، وقنوات التهوية، والانحناءات، وأجهزة التحكم بالشرر، والمرشحات، وطبقة الغبار، ومسار المخرج. إذا تم التقليل من شأنه، فقد لا يتمكن المجمع من الحفاظ على تدفق الهواء أثناء التشغيل الفعلي.
هل ينبغي تضمين التحكم في الشرارة عند تحديد الحجم؟
نعم. تُضيف أجهزة التحكم في الشرر وحماية المدخل مقاومةً، ويجب أخذ هذه المقاومة في الاعتبار عند اختيار المروحة وتدفق الهواء. ينبغي التحكم في الشرر قبل وصوله إلى خراطيش الفلتر.
ما هي المعلومات المطلوبة لتسعير جهاز تجميع الغبار المستخدم في قطع الليزر؟
يرجى تقديم معلومات حول قوة الليزر، وحجم الطاولة، ومنطقة الاستخراج النشطة، ونوع المادة، والسمك، وسرعة القطع، وساعات العمل، وتصميم مجرى الهواء، ومتطلبات تدفق الهواء، وتفاصيل المرشح، واتجاه انخفاض الضغط، وتاريخ الشرارة، والصور أو مقاطع الفيديو.
المعلن / كاتب التعليق
Jessica ما – مهندس ترشيح أول، شركة أوميلا للترشيح
Jessica ما مهندسة ترشيح أولى في شركة أوميلا للترشيح، متخصصة في ترشيح الغبار والسوائل. بخبرة تزيد عن 15 عامًا، تركز على تحسين أداء أجهزة تجميع الغبار، وتعزيز كفاءة الترشيح، وتطوير حلول عالية الأداء لأجهزة تجميع الغبار الصناعية وتطبيقات ترشيح السوائل الدقيقة.