الوجبات السريعة الرئيسية
- ينبغي اختيار جهاز تجميع غبار القطع بالليزر كـ نظام كامل لتدفق الهواء والترشيح، ليس فقط كآلة لجمع الغبار.
- العوامل الرئيسية للاختيار هي حجم طاولة القطع، ونوع المادة، ووقت القطع، وحجم الدخان، وتدفق الهواء، ومساحة المرشح، وانخفاض الضغط، وخطر الشرارة، وتكلفة الصيانة.
- بالنسبة لورش العمل التي تخطط لنظام جديد، هناك قسم مخصص مجمع غبار القطع بالليزر يمكن أن تساعد هذه الصفحة في ربط تصميم تدفق الهواء، وخراطيش الترشيح، والحماية من الشرر، والتحكم في انخفاض الضغط، وتخطيط الصيانة في إطار اختيار واحد.
- خراطيش تصفية تُستخدم على نطاق واسع في أجهزة تجميع الغبار المستخدمة في القطع بالليزر لأنها توفر مساحة ترشيح كبيرة في هيكل مضغوط وتدعم التقاط الجسيمات بشكل مستقر.
- ينبغي أن يقوم جامع الغبار المختار جيداً بالتقاط الدخان من مصدره، وحماية خراطيش الترشيح من الشرر، والتحكم في انخفاض الضغط، وجعل الصيانة قابلة للتنبؤ.
لماذا يتطلب تجميع غبار القطع بالليزر اختيارًا دقيقًا؟
قد تبدو عملية القطع بالليزر نظيفة من بعيد، لكن منطقة القطع قد تُنتج دخانًا، وأبخرة معدنية دقيقة، وجزيئات أكسيد، وشررًا ساخنًا، وشظايا صغيرة من الخبث. يمكن لهذه الملوثات أن تتصاعد من طاولة القطع، وتنتشر في ورشة العمل، وتدخل إلى مجاري التهوية، ثم تتراكم في النهاية على خراطيش الترشيح داخل جهاز تجميع الغبار.
تتمثل المهمة الرئيسية لجهاز تجميع الغبار الجيد لقطع الليزر في التقاط الدخان والجسيمات الدقيقة قبل انتشارها في ورشة العمل.
لهذا السبب، لا ينبغي اختيار جهاز تجميع الغبار بناءً على قوة الليزر أو معدل تدفق الهواء فقط. فآلة تقطع الفولاذ الكربوني الرقيق، وليزر عالي الطاقة يقطع الصفائح السميكة، وورشة تقطع الفولاذ المقاوم للصدأ أو الألومنيوم، قد تُنتج سلوكًا مختلفًا تمامًا للدخان، وحملًا حراريًا، ومخاطر شرر، وحملًا على المرشح.
في التشغيل الفعلي، غالباً ما يظهر سوء الاختيار بعدة طرق: دخان مرئي يتسرب من طاولة القطع، وضعف الشفط بعد عدة أيام، وارتفاع انخفاض الضغط بسرعة كبيرة، وانسداد خراطيش الترشيح مبكراً، أو ظهور علامات احتراق على وسائط الخرطوشة.
لذلك ينبغي النظر إلى جامع الغبار المستخدم في القطع بالليزر على أنه نظام مكون من خمسة أجزاء: التقاط المصدر، وقنوات التهوية، وخراطيش الترشيح، والتنظيف النبضي، وتصريف الغبار الآمن.
ابدأ من عملية القطع
الخطوة الأولى هي فهم عملية القطع نفسها. يجب أن يتناسب نظام تجميع غبار القطع بالليزر مع ظروف الإنتاج الفعلية، وليس فقط مع حجم الآلة المُصنّف.
تشمل المعلومات الأساسية نوع المادة، وسُمك الصفيحة، وسرعة القطع، وحجم طاولة القطع، وعدد رؤوس القطع، وساعات العمل، وبنية الطاولة، وما إذا كان سطح المعدن يحتوي على زيت أو طلاء أو طبقة رقيقة أو دهان أو صدأ. تؤثر هذه التفاصيل على كل من كمية الدخان وتراكم الغبار.
على سبيل المثال، قد ينتج عن قطع الفولاذ الكربوني غبار أكسيد ودخان مرئي. وقد ينتج عن قطع الفولاذ المقاوم للصدأ أبخرة معدنية أدق. وقد يتطلب قطع الألومنيوم مزيدًا من الانتباه للشرر والجسيمات الدقيقة ومراجعة إجراءات السلامة المتعلقة بالغبار. وقد تتسبب المواد المطلية أو الزيتية في تلوث لزج يجعل تنظيف خراطيش الترشيح أكثر صعوبة.
لهذا السبب، قد لا تحتاج آلتان ليزريتان متقاربتان في القدرة إلى نفس جهاز تجميع الغبار. قد تحتاج إحداهما إلى تدفق هواء أكبر نظرًا لكبر حجم الطاولة. وقد تحتاج الأخرى إلى مساحة ترشيح أكبر لأن الدخان أدق أو لأن كمية الغبار أكبر. أما الثالثة، فقد تحتاج إلى تحكم أفضل في الشرارة لأن الجزيئات الساخنة تصل إلى جهاز التجميع بسهولة أكبر.
تدفق الهواء: ليس بالضرورة أن يكون المزيد أفضل.
يُعدّ تدفق الهواء أحد أهم العوامل في نظام تجميع غبار القطع بالليزر. فإذا كان تدفق الهواء منخفضًا جدًا، يتسرب الدخان من طاولة القطع. أما إذا كان تدفق الهواء مرتفعًا جدًا، فقد يسحب النظام هواءً زائدًا، مما يزيد من استهلاك الطاقة، ويُخلّ بتوازن منطقة القطع، ويُسرّع من تراكم الغبار على المرشحات.
الهدف ليس مجرد "أقصى تدفق للهواء". الهدف هو التحكم في تدفق الهواء في منطقة القطع.
يجب أن يقوم النظام الجيد بسحب الدخان إلى الأسفل أو باتجاه نقطة التجميع قبل انتشاره في ورشة العمل. بالنسبة لطاولات القطع الكبيرة، يُعدّ تقسيم المناطق أمرًا بالغ الأهمية. فبدلاً من سحب الهواء عبر الطاولة بأكملها دفعة واحدة، يمكن تركيز تدفق الهواء على منطقة القطع النشطة. وهذا يُحسّن كفاءة التجميع مع تقليل حجم الهواء غير الضروري.
مشاكل تدفق الهواء وما تعنيه عادةً
| نموذج تدفق الهواء | ما يحدث عادة | ماذا تحقق |
|---|---|---|
| تدفق هواء قليل جدًا | يتصاعد الدخان من طاولة التقطيع أو الحاوية | سعة المروحة، تسرب مجرى الهواء، انسداد المرشحات، تقسيم مناطق الطاولة |
| تدفق هواء كثير جدًا | زيادة استهلاك الطاقة وسرعة تحميل المرشح | ضبط المروحة، وضع المخمد، المناطق المفتوحة غير الضرورية |
| تدفق الهواء غير المتساوي | بعض مناطق الطاولة تمتص الدخان جيداً بينما تتسرب منه مناطق أخرى. | هيكل الطاولة، تقسيم المناطق، توازن القنوات |
| يقل تدفق الهواء بمرور الوقت | تضعف قوة الشفط أثناء الإنتاج | تحميل الفلتر، انخفاض الضغط، التنظيف النبضي |
| لا يمكن استعادة تدفق الهواء | قد تكون المرشحات مسدودة أو قد يكون حجم المجمع صغيرًا جدًا | وسائط الترشيح، وحمل الغبار، وسجل الصيانة |
ينبغي فحص تدفق الهواء في ظروف الإنتاج الفعلية، وليس فقط عندما يكون المجمع جديدًا والمرشحات نظيفة. قد يتراجع أداء النظام الذي يعمل بكفاءة في اليوم الأول بعد أن تبدأ خراطيش المرشحات بالتراكم بالغبار الناعم.
خراطيش الترشيح: مرحلة الترشيح الأساسية
تستخدم معظم أجهزة تجميع غبار القطع بالليزر خراطيش ترشيح، لأن وسائط الترشيح المطوية في الخراطيش توفر مساحة ترشيح كبيرة في هيكل صغير. وهذا مفيد في ورش العمل ذات المساحة المحدودة والتي يكون فيها تراكم الدخان والغبار الناعم مرتفعًا.
مع ذلك، لا يعتمد أداء الخراطيش على عددها فقط. يجب أن تلتقط وسائط الترشيح أبخرة المعادن الدقيقة، وتطلق الغبار أثناء التنظيف النبضي، وتقاوم إجهاد التشغيل، وتُحكم إغلاقها داخل المجمع.
قد يكون التخلص من أبخرة القطع بالليزر الدقيقة أمرًا صعبًا، لأن الجزيئات الصغيرة جدًا قد تتغلغل بعمق في وسائط الترشيح. وبمجرد أن تعلق هذه الجزيئات داخل بنية وسائط الترشيح، قد لا يزيلها التنظيف النبضي بفعالية. والنتيجة هي انسداد سريع، وضعف في قوة الشفط، واستبدال متكرر للخرطوشة.
لذا، ينبغي اختيار خراطيش الترشيح وفقًا لنوع الغبار، ومساحة الترشيح، وبنية الوسط، واستجابة التنظيف النبضي، وخطر الشرارة، وتصميم الإحكام، والمتانة الميكانيكية. قد تتعطل الخرطوشة ذات الكفاءة العالية على الورق مبكرًا إذا كان المُجمِّع مُحمَّلًا فوق طاقته، أو كان التنظيف النبضي ضعيفًا، أو لم يتم التحكم في الجسيمات الساخنة قبل مرحلة الترشيح.
انخفاض الضغط: إشارة صحة جامع البيانات
يُشير انخفاض الضغط إلى المقاومة عبر خراطيش الترشيح. عندما تكون الخراطيش نظيفة، تكون المقاومة منخفضة. ومع تراكم الغبار على وسائط الترشيح، ترتفع المقاومة. يُفترض أن يُزيل التنظيف النبضي جزءًا من طبقة الغبار ويُحافظ على انخفاض الضغط ضمن نطاق التشغيل المستقر.
في نظام تجميع غبار القطع بالليزر السليم، يرتفع انخفاض الضغط ببطء، وتُبقي دورات التنظيف عليه تحت السيطرة. أما إذا ارتفع انخفاض الضغط بسرعة، فقد يكون حجم نظام التجميع صغيرًا جدًا، أو قد تكون المرشحات مسدودة، أو قد يكون نظام التنظيف النبضي ضعيفًا، أو قد تكون كمية الغبار الداخلة أعلى من المتوقع.
مشاكل انخفاض الضغط الشائعة
| سبب | لماذا يحدث | التوجيه العملي |
|---|---|---|
| اختراق الأبخرة الدقيقة | تدخل الجسيمات الصغيرة إلى أعماق الوسط. | مراجعة وسائط الخرطوشة وسلوك الترشيح السطحي |
| حمولة غبار كثيفة | يستقبل جامع الغبار كمية من الغبار تفوق المتوقع | زيادة مساحة المرشح أو تحسين الفصل المسبق |
| تنظيف النبض الضعيف | لم يتم إطلاق طبقة الغبار بشكل صحيح | افحص الهواء المضغوط والصمامات والفوهات ووحدة التحكم |
| رذاذ الرطوبة أو الزيت | يصبح الغبار لزجًا ويصعب تنظيفه | مراجعة حالة سطح المواد وجودة الهواء |
| جامع صغير الحجم | الحمل الهوائي إلى الوسائط مرتفع للغاية | أعد فحص تدفق الهواء ومنطقة الفلتر وحمل الإنتاج |
| سوء توقيت الصيانة | تتجاوز الفلاتر عمرها الافتراضي العملي | حدد حدود الاستبدال بناءً على انخفاض الضغط |
لا ينبغي التعامل مع انخفاض الضغط كمجرد رقم على لوحة التحكم. فهو يُشير إلى ما إذا كان تدفق الهواء، وحمل الغبار، ووسائط الترشيح، والتنظيف النبضي تعمل معًا بشكل متناسق.
التحكم في الشرارة يسبق حماية الفلتر
قد ينتج عن القطع بالليزر شرارات وجزيئات ساخنة وشظايا صغيرة من الخبث. يجب التحكم في هذه الجزيئات قبل وصولها إلى خراطيش الترشيح.
لا ينبغي أن تكون خرطوشة الفلتر هي خط الدفاع الأول ضد الشرر.
قد تشمل إجراءات التحكم في الشرر تصميمًا مناسبًا لطاولة القطع، ومساحةً لفصل القطع، وحواجزَ للمدخل، وفصلًا مسبقًا، ومانعًا للشرر، وتصميمًا ملائمًا للقنوات، ومراقبةً لدرجة الحرارة، وتصريفًا آمنًا للغبار. ويعتمد التصميم الأمثل على نوع المعدن، وعملية القطع، وحمل الغبار، ومتطلبات السلامة.
يُعدّ هذا الأمر بالغ الأهمية عند قطع الألومنيوم، أو المعادن المطلية، أو المواد الزيتية، أو المعادن المختلطة. قد تتطلب بعض تيارات الغبار مراجعة إضافية للسلامة. في هذه الحالات، ينبغي تقييم جهاز تجميع الغبار كجزء من نظام متكامل، وليس كوحدة مستقلة متصلة بطاولة الليزر.
القاعدة العملية بسيطة: أوقف الجزيئات الساخنة قبل أن تصل إلى وسائط الترشيح.
تكلفة الصيانة أعلى من سعر الخرطوشة
يقارن العديد من المشترين أجهزة تجميع الغبار بناءً على السعر الأولي أو سعر خرطوشة الفلتر. هذا غير كافٍ. في مجال القطع بالليزر، تشمل التكلفة الحقيقية استقرار تدفق الهواء، واستهلاك الكهرباء، واستهلاك الهواء المضغوط، وعمر الخرطوشة، ووقت التوقف، وعمالة التنظيف، والتخلص من الغبار، وفحوصات السلامة.
قد يصبح جهاز تجميع منخفض التكلفة مكلفًا إذا فقد قوة الشفط بسرعة، أو احتاج إلى استبدال الخراطيش بشكل متكرر، أو لم يكن قادرًا على العمل لساعات إنتاج فعلية. ويمكن لنظام أكثر توافقًا أن يقلل التكلفة على المدى الطويل من خلال الحفاظ على استقرار تدفق الهواء وعمر الفلتر المتوقع.
عوامل تكلفة الصيانة
| عامل التكلفة | لماذا يهم |
|---|---|
| عدد مرات استبدال الخراطيش | يؤدي الاستبدال المتكرر إلى زيادة تكلفة المواد الاستهلاكية والعمالة |
| استخدام الهواء المضغوط | يؤدي التنظيف النبضي غير الفعال إلى هدر الهواء وقد يفشل في التنظيف. |
| طاقة المروحة | يؤدي تدفق الهواء الزائد إلى زيادة استهلاك الطاقة |
| التوقف | قد يؤدي تغيير الفلتر إلى توقف الإنتاج |
| انبعاث الغبار | يؤدي التصميم السيئ للقادوس أو الدرج إلى زيادة جهد التنظيف |
| تفتيش السلامة | يجب فحص الشرر والغبار الساخن وغبار المعادن الناعم بانتظام. |
| عمر النظام | يساهم التشغيل المستقر في تقليل الإصلاحات الطارئة والتوقفات غير المخطط لها |
إن أفضل جهاز لجمع الغبار ليس مجرد أرخص وحدة، بل هو النظام الذي يوفر شفطًا ثابتًا، وانخفاضًا متوقعًا في الضغط، ومعالجة آمنة للغبار، وعمرًا معقولًا للفلتر.
ما يجب أن يفعله جهاز تجميع غبار القطع بالليزر الجيد
يجب أن يقوم جامع غبار القطع بالليزر المختار جيدًا بالتقاط الدخان بالقرب من منطقة القطع، ونقل الهواء الملوث عبر مجاري الهواء بسرعة ثابتة، وإزالة الشرر والجسيمات الساخنة قبل أن تتلف المرشحات، والتقاط أبخرة المعادن الدقيقة على خراطيش المرشحات، وتنظيف الخراطيش بشكل فعال من خلال التنظيف النبضي، وتفريغ الغبار المجمع بأمان، والحفاظ على انخفاض الضغط ضمن نطاق يمكن التنبؤ به.
إذا كان أي جزء من هذه السلسلة ضعيفًا، فقد يصبح النظام بأكمله غير مستقر. لا يمكن لتدفق الهواء القوي أن يحل مشكلة ضعف الحماية من الشرر. ولا يمكن لخراطيش الترشيح الجيدة أن تحل مشكلة تسرب الهواء من القنوات. ولا يمكن للمروحة القوية أن تحل مشكلة انسداد المرشحات. ولا يمكن للمجمع الكبير أن يحل مشكلة ضعف امتصاص الهواء من الطاولة.
ولهذا السبب ينبغي أن يراعي الاختيار كلاً من جامع الغبار والعملية المحيطة به.
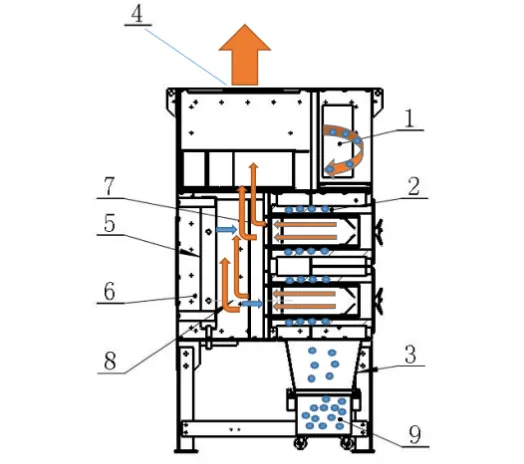
دروس تطبيق ترشيح أوميلا
في ورش القطع بالليزر، يشير تسرب الدخان المرئي عادةً إلى مشاكل في سحب الهواء. وقد يكون السبب ضعف الشفط، أو انسداد المرشحات، أو سوء تقسيم مناطق الطاولة، أو تسرب في مجاري الهواء، أو عدم توازن تصميم مجاري الهواء.
يشير انسداد المرشح السريع عادةً إلى تحميل كثيف للأبخرة الدقيقة، أو وسائط ترشيح غير مناسبة، أو تنظيف نبضي ضعيف، أو رذاذ زيتي، أو رطوبة، أو تدفق هواء كبير جدًا لكل منطقة مرشح.
تشير علامات الاحتراق على خراطيش الترشيح عادةً إلى وصول شرارات أو جزيئات ساخنة إلى مرحلة الترشيح. في هذه الحالة، لا يحل استبدال الخرطوشة وحدها المشكلة الأساسية، بل يجب مراجعة مسار التحكم في الشرارات في الجزء العلوي من نظام الترشيح.
في ورش العمل متعددة الآلات، يمكن استخدام نظام تجميع الغبار المركزي، لكن يصبح توازن تدفق الهواء أكثر أهمية. فإذا استهلك أحد الفروع كمية كبيرة من الهواء بينما يفتقر فرع آخر إلى قوة الشفط، يصبح تجميع الدخان غير مستقر حتى لو بدت سعة المروحة الإجمالية كافية.
تدعم دروس التطبيق هذه نقطة هندسية واحدة: إن تجميع غبار القطع بالليزر هو قرار نظامي، وليس مجرد قرار يتعلق بخرطوشة المرشح.
كيفية اختيار النظام المناسب
ينبغي أن تنتقل عملية الاختيار العملية من مصدر القطع إلى مخرج التجميع.
أولاً، تأكد من عملية القطع: نوع المادة، والسمك، وسرعة القطع، وحجم الطاولة، وساعات العمل، وخطر الشرارة.
ثانيًا، تأكد من متطلبات تدفق الهواء. يجب أن يوفر النظام تدفق هواء كافيًا لالتقاط الهواء في منطقة القطع وأن يحافظ عليه مع زيادة حمولة المرشحات.
ثالثًا، افحص خراطيش الترشيح. يجب أن تلتقط وسائط الترشيح أبخرة المعادن الدقيقة، وتطلق الغبار أثناء التنظيف النبضي، وتقاوم ظروف التشغيل، وأن تُحكم إغلاقها بشكل صحيح.
رابعاً، راجع التحكم في الشرارة والجسيمات الساخنة. يجب تقليل الجسيمات الساخنة قبل وصول الهواء إلى الخراطيش.
خامساً، مراجعة الصيانة طويلة الأجل. يجب أن يكون استبدال المرشحات، وتصريف الغبار، ومراقبة انخفاض الضغط، وصيانة الهواء المضغوط أمراً سهلاً ويمكن التنبؤ به.
المعلومات التي يجب جمعها قبل الاختيار
قبل اختيار جهاز تجميع الغبار لقطع الليزر، اجمع المعلومات التالية:
- قوة ماكينة الليزر، وحجم طاولة القطع، وعدد رؤوس القطع
- نوع المادة، وسماكة الصفيحة، وسرعة القطع، وساعات العمل اليومية
- حالة الدخان، مثل الدخان الخفيف، أو الدخان الكثيف، أو الدخان المتصاعد بشكل مرئي، أو ضباب ورشة العمل
- نوع الغبار، مثل الفولاذ الكربوني، والفولاذ المقاوم للصدأ، والألومنيوم، والصفائح المجلفنة، والمعادن المطلية، أو المعادن المختلطة
- تدفق الهواء الحالي، وحجم القناة، وقوة المروحة، واتجاه انخفاض الضغط، وحجم خرطوشة الفلتر، وعدد الخراطيش، وعمر الخدمة، وتاريخ الشرر، وتصميم ورشة العمل، وهدف الانبعاثات، وصور أو مقاطع فيديو للعملية
تساعد هذه المعلومات في تحديد تدفق الهواء، ومساحة المرشح، ووسائط الخرطوشة، وطريقة التحكم في الشرارة، واستراتيجية الصيانة.
المنظر الهندسي النهائي
ينبغي أن يبدأ اختيار جهاز تجميع الغبار لقطع الليزر من منطقة القطع.
إذا تسرب الدخان من على الطاولة، فقد يكون السبب هو ضعف تدفق الهواء. إذا انخفض الشفط بعد عدة أيام، فقد يكون السبب هو تراكم الغبار على المرشح أو انخفاض الضغط. إذا ظهرت علامات احتراق على الخراطيش، فقد يكون السبب هو خلل في التحكم بالشرر. إذا انسدت المرشحات بسرعة كبيرة، فقد يكون السبب هو اختيار مادة الترشيح، أو تراكم الغبار، أو رذاذ الزيت، أو الرطوبة، أو صغر مساحة الترشيح.
لا يُحدد النظام الأمثل برقم واحد، بل بمدى كفاءة عمل النظام بأكمله كوحدة متكاملة.
التقاط الدخان، وتحريك الهواء، وحماية المرشحات، والتحكم في انخفاض الضغط، وتفريغ الغبار بأمان، وتقليل تكلفة الصيانة.
بالنسبة لورش عمل القطع بالليزر، يمكن لجهاز تجميع الغبار المختار جيدًا أن يحسن جودة الهواء، ويثبت الإنتاج، ويحمي المعدات، ويقلل من وقت التوقف، ويجعل الصيانة أكثر قابلية للتنبؤ.
الأسئلة الشائعة
ما هو استخدام جهاز تجميع الغبار المستخدم في عملية القطع بالليزر؟
يُستخدم جهاز تجميع غبار القطع بالليزر لالتقاط الدخان، وأبخرة المعادن الدقيقة، وجزيئات الأكسيد، والشرر، والغبار المتولد أثناء عملية القطع بالليزر. ويساعد ذلك على تحسين جودة الهواء في ورشة العمل وحماية المعدات.
كيف أختار تدفق الهواء المناسب لجهاز تجميع الغبار المستخدم في عملية القطع بالليزر؟
يجب اختيار تدفق الهواء وفقًا لحجم طاولة القطع، وهيكلها، ونوع المادة، وسرعة القطع، وعدد رؤوس القطع، وتصميم مجرى الهواء، ووقت الإنتاج، ومتطلبات شفط الدخان. والهدف هو شفط مستقر للدخان في منطقة القطع، وليس مجرد الحصول على أقصى تدفق للهواء.
لماذا تنسد خراطيش فلتر القطع بالليزر بسرعة؟
قد تنسد خراطيش الترشيح بسرعة بسبب اختراق أبخرة المعادن الدقيقة، أو الحمل الثقيل للغبار، أو رذاذ الزيت، أو الرطوبة، أو التنظيف النبضي الضعيف، أو سرعة الترشيح العالية، أو حجم المجمع الصغير.
لماذا يرتفع انخفاض الضغط في جهاز تجميع الغبار المستخدم في قطع الليزر؟
يزداد انخفاض الضغط مع تراكم الغبار على خراطيش الترشيح. وقد يشير الارتفاع السريع في انخفاض الضغط إلى انسداد ناتج عن الأبخرة الدقيقة، أو ضعف إطلاق الغبار، أو ضعف التنظيف النبضي، أو زيادة حمولة الغبار، أو الرطوبة، أو التلوث بالزيت، أو عدم كفاية مساحة الترشيح.
هل تشكل الشرر خطراً على أجهزة تجميع الغبار المستخدمة في قطع الليزر؟
نعم. يمكن للشرر والجسيمات الساخنة أن تُلحق الضرر بخراطيش الترشيح، وقد تُشكل مخاطر على السلامة. لذا، ينبغي تصميم نظام للتحكم بالشرر قبل مرحلة الترشيح، وذلك من خلال تصميم الطاولة، أو الفصل المسبق، أو الحواجز، أو مانعات الشرر، أو أي وسيلة حماية مناسبة أخرى.
ما الذي يؤثر على تكلفة صيانة جهاز تجميع الغبار المستخدم في قطع الليزر؟
تعتمد تكلفة الصيانة على عمر خرطوشة الفلتر، وانخفاض الضغط، واستخدام الهواء المضغوط، وطاقة المروحة، وانبعاث الغبار، وتكرار التنظيف، ووقت التوقف، والحماية من الشرر، ومدى سهولة فحص النظام وصيانته.
ما هي المعلومات المطلوبة لتسعير جهاز تجميع الغبار المستخدم في قطع الليزر؟
يرجى تقديم معلومات حول قوة الليزر، وحجم الطاولة، ونوع المادة، وسمكها، وسرعة القطع، وساعات العمل، وحالة الدخان، ومخاطر الشرارة، وتصميم مجرى الهواء، ومتطلبات تدفق الهواء، وتفاصيل المرشحات الحالية، وهدف الانبعاثات، وصور أو مقاطع فيديو للعملية.
المعلن / كاتب التعليق
Jessica ما – مهندس ترشيح أول، شركة أوميلا للترشيح
Jessica ما مهندسة ترشيح أولى في شركة أوميلا للترشيح، متخصصة في ترشيح الغبار والسوائل. بخبرة تزيد عن 15 عامًا، تركز على تحسين أداء أجهزة تجميع الغبار، وتعزيز كفاءة الترشيح، وتطوير حلول عالية الأداء لأجهزة تجميع الغبار الصناعية وتطبيقات ترشيح السوائل الدقيقة.